

Polad Boru, Boru və Boru Kəməri İstehsalı üçün İndüksiyon Boru Bükmə Maşını
İnduksiya Boru Bükmə Maşını
Mündəricat
- Tez Cavab
- Bu Məhsul nədir?
- Əsas tətbiqetmələr
- Uyğun materiallar
- İş prinsipi
- Texniki Features
- Tövsiyə olunan Model Seçimi
- Proses iş axını
- Bobin və Armatur Dizaynı
- Nəzarət Sistemi və Avtomatlaşdırma
- Ümumi problemlər və həllər
- Mühəndislik seçimi təlimatı
- Üstünlüklər
- Məhdudiyyətlər
- Niyə HLQ induksiya avadanlığını seçməlisiniz?
- FAQ
An induksiya boru əymə maşını karbon polad, paslanmayan polad, ərintili polad, qazan boruları, struktur borular və böyük diametrli boru kəməri borularını lokal induksiya qızdırması ilə əymək üçün istifadə olunan isti formalaşdırma sistemidir. Neft və qaz boru kəmərlərində, neft-kimya zavodlarında, elektrik stansiyalarında, gəmiqayırmada, dəniz platformalarında, polad konstruksiyalarda və təzyiqli boru istehsalında geniş istifadə olunur. Yalnız dar əyilmə zonasını qızdırmaqla avadanlıq formalaşdırma qüvvəsini azaldır, əyilmə keyfiyyətini yaxşılaşdırır, qaynaq birləşmələrini minimuma endirir və alıcılara standart dirsəklər və ya soyuq əyilmə üsulları ilə asanlıqla əldə edilə bilməyən xüsusi uzun radiuslu boru əyilmələri istehsal etməyə kömək edir.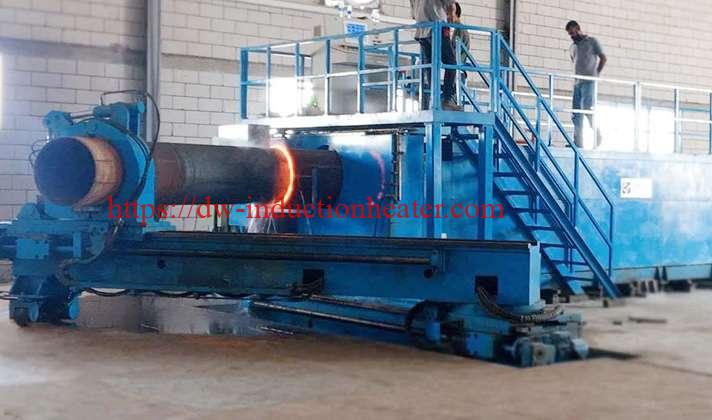
Tez Cavab
İnduksiya boru əymə maşını, xüsusilə də tətbiq uzun radiuslu əyilmələr, qalın divarlı boru əyilmələri, xüsusi bucaqlar, daha az qaynaqlanmış dirsəklər və sənaye boru sistemlərində daha yaxşı axın performansı tələb etdikdə, orta və böyük metal borularda dəqiq, hamar və təkrarlana bilən isti əyilmələr istehsal etmək üçün ən uyğundur.
Bu Məhsul nədir?
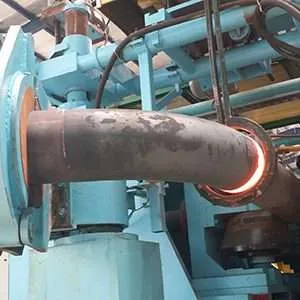
İnduksiya boru əymə maşını, elektromaqnit induksiya istiləşməsini idarə olunan hidravlik və ya CNC əymə hərəkəti ilə birləşdirən sənaye maşınıdır. Borunun dar halqa formalı bir sahəsini qızdırır və həmin hissəni seçilmiş radius ətrafında əyir. Proses soyuq əyilmədən fərqlidir, çünki boru deformasiyadan əvvəl lokal olaraq formalaşdırma temperaturuna qədər qızdırılır. Bu, metalın əyilmə müqavimətini azaldır və böyük boruların və ya qalın divarlı boruların daha yaxşı ölçülü nəzarətlə əyilməsinə imkan verir.
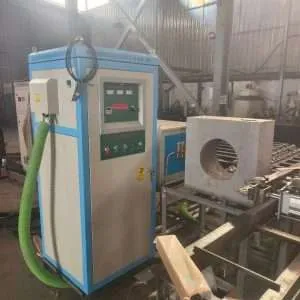
Tam bir maşın normal olaraq induksiya istilik enerji təchizatı, uyğun transformator, su ilə soyudulmuş mis induksiya rulonu, maşın yatağı, hidravlik itələmə qurğusu, əyilmə qolu, boru sıxacı, istiqamətləndirici diyircəklər, soyutma sistemi, infraqırmızı temperatur ölçmə cihazı və PLC və ya CNC idarəetmə şkafından ibarətdir. Maşın müxtəlif boru diametrləri, divar qalınlığı, materiallar, əyilmə radiusları və istehsal tələbləri üçün konfiqurasiya edilə bilər.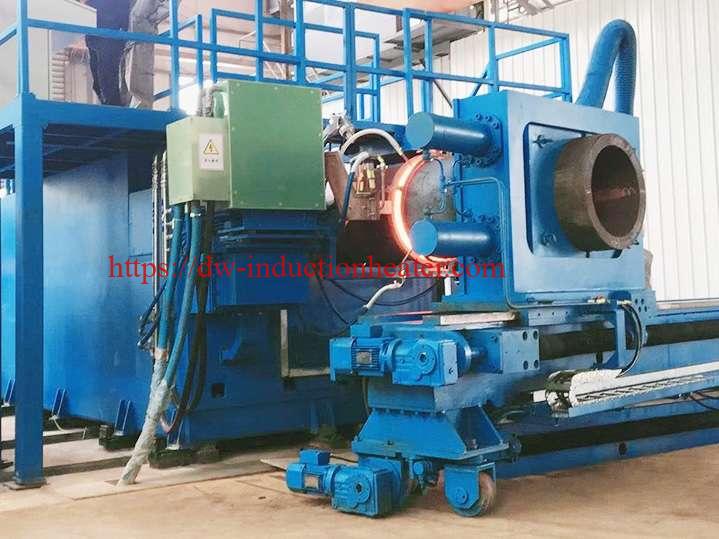
Boru istehsalı şirkətləri üçün bu avadanlığın əsas dəyəri elastiklikdir. İstehsalçı yalnız standart dirsəklərə etibar etmək əvəzinə, layihə təsvirlərinə uyğun olaraq xüsusi əyilmələr istehsal edə bilər. Bu, xüsusilə boru kəməri tikintisi, elektrik stansiyası boru kəmərləri, gəmiqayırma, kimya zavodunun quraşdırılması və boru marşrutunun çox vaxt mürəkkəb olduğu polad konstruksiya layihələri üçün faydalıdır.
| Məhsulun funksiyası | Mühəndislik Dəyəri | Tipik Alıcı Problemi Həll Edildi |
|---|---|---|
| Lokal boru isitməsi | Formalaşdırma qüvvəsini azaldır | Böyük boru soyuq şəkildə əyilə bilməz |
| Nəzarətli isti əyilmə | Əyilmə hamarlığını artırır | Soyuq əyilmə çatlaması və ya həddindən artıq yaylı geri çəkilmə |
| Xüsusi əyilmə radiusu | Layihəyə xas boru marşrutlaşdırmasını dəstəkləyir | Standart dirsəklər uyğun deyil |
| Uzun radiuslu əyilmə istehsalı | Axın müqavimətini azaldır | Çox qısa dirsəklər təzyiq itkisini artırır |
| PLC/CNC nəzarəti | Təkrarlanabilirliyi artırır | Əl ilə əyilmə keyfiyyəti qeyri-sabitdir |
Əsas tətbiqetmələr
İnduksiya boru əymə maşınları boru sistemlərinin hamar istiqamət dəyişikliklərinə, böyük əyilmə radiuslarına və ya xüsusi əyilmə bucaqlarına ehtiyac duyduğu yerlərdə istifadə olunur. Bir çox sənaye layihələrində boru əyilməsi sadəcə birləşdirici hissə deyil. Bu, maye axınına, quraşdırma planına, qaynaq miqdarına, gərginlik paylanmasına və uzunmüddətli təhlükəsizliyə təsir göstərir. Düzgün dizayn edilmiş induksiya əyilməsi bir neçə qaynaqlanmış dirsəyi əvəz edə və bütün boru sistemini sadələşdirə bilər.
| Sənaye | Ərizə | Niyə induksiya əyilməsindən istifadə olunur |
|---|---|---|
| Neft və qaz | Uzun məsafəli boru kəməri əyriləri, stansiya boru kəmərləri, dəniz xətləri | Böyük diametr, uzun radius və daha az qaynaq |
| Petrokimya | Proses boru kəmərləri, neft emalı zavodunun boru kəmərləri, kimyəvi ötürmə xətləri | Mürəkkəb marşrutlaşdırma və yüksək keyfiyyət tələbləri |
| Enerji istehsalı | Buxar boruları, qazan boruları, super qızdırıcı borular | Yüksək temperatur və yüksək təzyiq xidməti |
| Gəmiqayırma | Dəniz boru sistemləri, ballast xətləri, hidravlik xətlər | Məhdud məkanda kompakt boru marşrutlaşdırması |
| Dəniz mühəndisliyi | Platforma boru kəmərləri, FPSO modulları, sualtı dəstək xətləri | Xüsusi əyilmələr və güclü struktur etibarlılığı |
| Çelik struktur | Əyri struktur borular, körpü boruları, memarlıq çərçivələri | Böyük radiuslu əyri polad komponentlər |
| Qazan və istilik dəyişdiricisi | Boru rulonları, ekonomizator boruları, soba divar boruları | Təkrarlana bilən boru əyilmə və istilik avadanlığı istehsalı |
| İnşaat maşınları | Hidravlik borular, ağır maşın boruları | Yüksək yüklü sistemlər üçün davamlı formalı borular |
Tətbiq Əhatə Diaqramı
Neft və Qaz Boru Kəmərləri ████████████████████ Neft-kimya Zavodları ██████████████████ Elektrik Stansiyaları █ ... İstilik Mübadiləçiləri ███████████ Tikinti Maşınları ████████
Uyğun materiallar
İnduksiya boru əyilmə prosesi bir çox keçirici metallar üçün uyğundur. Bununla belə, hər bir materialın öz istilik davranışı, deformasiya diapazonu və soyutma tələbi var. Karbon polad və aşağı ərintili polad ən çox yayılmış materiallardır, çünki onlar induksiya istiliyinə yaxşı cavab verir və boru kəmərlərində və sənaye boru kəmərlərində geniş istifadə olunur. Paslanmayan polad və ərintili polad da uğurla əyilə bilər, lakin səth keyfiyyətini və mexaniki xüsusiyyətləri qorumaq üçün daha dəqiq temperatur nəzarəti tələb olunur.
| Material | Uyğunluq | Mühəndislik qeydləri |
|---|---|---|
| Karbon polad boru | əla | Boru kəmərləri, polad konstruksiyalar və ümumi sənaye boru kəmərləri üçün ümumi |
| Aşağı ərintili polad boru | əla | Təzyiq boru kəmərləri və elektrik stansiyaları üçün uyğundur |
| Paslanmayan polad boru | yaxşı | Oksidləşmə və deformasiyanı azaltmaq üçün dəqiq temperatur nəzarəti tələb olunur |
| İstiliyə davamlı polad | yaxşı | Qazanlar, buxar boru kəmərləri və yüksək temperaturlu avadanlıqlar üçün istifadə olunur |
| Dupleks paslanmayan polad | şərti | Mikrostrukturu qorumaq üçün ciddi istilik proseduru tələb olunur |
| Aşağı temperaturlu polad | yaxşı | Zərbə xüsusiyyətləri əyildikdən sonra yoxlanılmaya ehtiyac duya bilər |
| Alüminium ərintisi boru | şərti | Daha aşağı formalaşdırma temperaturu və xüsusi alətlər tələb olunur |
| Mis ərintisi borusu | şərti | Yüksək istilik keçiriciliyi uyğun güc və bobin dizaynını tələb edir |
| Kvadrat və düzbucaqlı boru | şərti | Deformasiyanı idarə etmək üçün xüsusi rulon və armatur tələb olunur |
İş prinsipi
İnduksiya boru əymə maşınının iş prinsipi elektromaqnit induksiyasına əsaslanır. Mis induksiya bobinindən alternativ cərəyan axdıqda, bobin ətrafında alternativ maqnit sahəsi yaranır. Bu maqnit sahəsinin içərisinə keçirici boru yerləşdirildikdə, boru divarında burulğan cərəyanları yaranır. Bu burulğan cərəyanları elektrik müqaviməti səbəbindən metalın içərisində istilik yaradır.
Maqnit poladlar üçün maqnit histerezis həmçinin Küri temperaturundan aşağı qızdırmaya da kömək edir. Bu, induksiya istiliyini karbon polad və aşağı ərintili polad borular üçün xüsusilə səmərəli edir. Maşın bütün boru uzunluğunu deyil, yalnız borunun ətrafındakı dar bir zolağı qızdırır. Bu qızdırılan zona hədəf əyilmə temperaturuna çatdıqdan sonra, hidravlik itələmə sistemi borunu irəli aparır, radius qolu isə borunu lazımi əyriyə yönəldir.
Qızdırılan zona boru irəlilədikcə boru boyunca davamlı olaraq hərəkət edir. İsti zona keçdikdən sonra əyilmiş hissə su püskürtməsi, hava ilə soyutma və ya təbii soyutma ilə soyudula bilər. Lokal isitmə, idarə olunan itələmə və idarə olunan soyutmanın bu kombinasiyası hamar induksiya əyilməsi yaradır.
İnduksiya Boru Əyilmə Prinsipinin Diaqramı
Düz Boru Qidalanma İstiqaməti → ┌────────────────────────────────────────────────┐ │ Bələdçi Silindrlər / Maşın Yatağı │ └──────────────────────────────────────┘ │ ▼ ┌───────────────────────┐ │ İnduksiya sarğısı │ │ Yerli İstilik Zonası │ └──────────────────────┘ │ ▼ Qızdırılan Plastik Zona │ ▼ Əyilmə Qolu / Radius Qolu │ ▼ Uzun Radiuslu Əyilmə
Enerji Çevrilmə Axını
Elektrik Enerjisi ↓ İnduksiya Enerji Təchizatı ↓ Bobinlərdə Alternativ Cərəyan ↓ Alternativ Maqnit Sahəsi ↓ Boru Divarlarında Burulğan Cərəyanları ↓ Lokal İstilik Yaranması ↓ Plastik Deformasiya və Əyilmə
Texniki Features
İnduksiya boru əymə maşınının texniki xüsusiyyətləri boru diametrinə, divar qalınlığına, materialına, əyilmə radiusuna, əyilmə bucağına və istehsal gücünə görə seçilməlidir. Düzgün boru diametri diapazonuna malik maşın, enerji təchizatı, tezliyi, bobin dizaynı və ya hidravlik itələmə qüvvəsi uyğun deyilsə, yenə də sıradan çıxa bilər. Buna görə də, mühəndislik seçimi yalnız maksimum boru ölçüsünə deyil, tam formalaşdırma tələbinə əsaslanmalıdır.
| Parametr | spesifikasiya | Qeydlər |
|---|---|---|
| Məhsulun adı | İnduksiya Boru Bükmə Maşını | Borular və borular üçün isti induksiya əyilmə avadanlığı |
| İstilik üsulu | Elektromaqnit induksiyalı istilik | Əyilmə zonasının lokal isitməsi |
| Tətbiq olunan boru OD | 21 mm-dən 1620 mm-ə qədər və ya xüsusi olaraq hazırlanmışdır | Maşın modelindən və boru materialından asılıdır |
| divar qalınlığı | 2 mm-dən 120 mm-ə qədər və ya xüsusi olaraq hazırlanmışdır | Qalın borular daha yüksək güc və daha güclü itələmə qüvvəsi tələb edir |
| Bükülmə radiusu | 1.5D - 20D | D borunun xarici diametri deməkdir |
| Bükülmə bucağı | 0 ° ilə 180 ° arasında | Layihə ehtiyaclarına uyğun olaraq xüsusi bucaqlar mövcuddur |
| İstilik enerjisi | 60 kVt - 2500 kVt+ | Boru ölçüsünə və istehsal sürətinə görə seçilir |
| Tezlik diapazonu | Tipik olaraq 0.5 kHz-dən 30 kHz-ə qədər | Daha böyük və ya qalın borular üçün daha aşağı tezlik üstünlük təşkil edir |
| Elektrik təchizatı növü | IGBT və ya tiristor əsaslı induksiya enerji təchizatı | Güc və tezlik tələbinə görə seçilir |
| İtmə üsulu | Hidravlik və ya servo hidravlik | Boru qidalanma sürətini və sabitliyini idarə edir |
| Nəzarət sistemi | PLC və ya CNC | CNC təkrarlana bilən toplu istehsal üçün tövsiyə olunur |
| Temperatur ölçmə | İnfraqırmızı termometr | Qapalı dövrə idarəetməsi isitmə tutarlılığını artırır |
| Soyutma üsul | Su spreyi, hava soyutma və ya təbii soyutma | Material və prosedura görə seçilir |
| Bobin növü | Su ilə soyudulmuş mis induksiya rulonu | Boru diametri və istilik eni üçün xüsusi olaraq hazırlanmışdır |
| Maşın düzümü | Üfüqi maşın yatağı | Sənaye boru əyilməsi üçün ümumi |
| Uyğun formalar | Dəyirmi boru, kvadrat boru, düzbucaqlı boru, profillər | Dəyirmi olmayan hissələr üçün xüsusi qurğular və rulonlar tələb olunur |
Tövsiyə olunan Model Seçimi
Aşağıdakı model seçim cədvəli mühəndislik qiymətləndirməsi üçün praktik istinad təmin edir. Son maşın konfiqurasiyası faktiki borunun dərəcəsini, xarici diametrini, divar qalınlığını, əyilmə radiusunu, əyilmə bucağını və istehsal ritmini yoxladıqdan sonra təsdiqlənməlidir.
| Ərizə | Material | Tövsiyə olunan Güc | Tezlik |
|---|---|---|---|
| Kiçik qazan borusunun əyilməsi | Karbon polad / lehimli polad | 60-160 kVt | 10-30 kHz |
| İstilik dəyişdiricisi borusunun əyilməsi | Karbon polad / paslanmayan polad | 80-200 kVt | 8-25 kHz |
| Orta prosesli boru əyilməsi | Karbon polad / paslanmayan polad | 160-300 kVt | 3-15 kHz |
| Gəmiqayırma borularının əyilməsi | Karbon polad / paslanmayan polad | 200-500 kVt | 2-10 kHz |
| Neft-kimya borularının əyilməsi | Karbon polad / aşqarlanmış polad / paslanmayan polad | 300-800 kVt | 1-8 kHz |
| Elektrik stansiyası buxar borusunun əyilməsi | Yüngül lehimli polad / istiliyədavamlı polad | 500-1200 kVt | 0.8-5 kHz |
| Neft və qaz boru kəmərlərinin əyilməsi | Boru kəməri poladı | 800-1800 kVt | 0.5-3 kHz |
| Böyük diametrli ağır boru əyilməsi | Karbon polad / lehimli polad | 1200–2500 kVt+ | 0.5-2 kHz |
Boru Ölçüsü ilə Güc Seçimi Referansı
| Boru OD Aralığı | Divar Qalınlığı Aralığı | Tipik güc diapazonu | Maşın Tipi |
|---|---|---|---|
| 21-89 mm | 2-12 mm | 60-160 kVt | Kiçik boru induksiya əyilmə maşını |
| 89-219 mm | 4-25 mm | 160-300 kVt | Orta boru induksiya əyilmə maşını |
| 219-426 mm | 6-40 mm | 300-600 kVt | Ağır yüklü boru əymə sistemi |
| 426-720 mm | 8-60 mm | 600-1000 kVt | Böyük boru induksiya əyilmə maşını |
| 720-1020 mm | 10-80 mm | 1000-1600 kVt | Böyük diametrli boru kəməri əymə sistemi |
| 1020–1620 mm+ | 12-120 mm | 1600–2500 kVt+ | Xüsusi hazırlanmış ağır induksiya əyilmə xətti |
Proses iş axını
İnduksiya boru əyilmə prosesi sabit və təkrarlana bilən olmalıdır. Yaxşı bir iş axını divarın incəlməsi, ovallaşma, qırışlar, çatlama və uyğunsuz əyilmə bucağı kimi qüsurları azaltmağa kömək edir. İstehsaldan əvvəl operator boru materialının sertifikatını, borunun ölçüsünü, hədəf əyilmə radiusunu, tələb olunan bucağı, istilik temperaturunu, soyutma metodunu və yoxlama standartını təsdiqləməlidir.
Proses axını diaqramı
Boru Materialının Təsdiqi ↓ Boru Səthinin Təmizlənməsi ↓ Maşın Parametrlərinin Tənzimlənməsi ↓ İnduksiya Sarğısının Quraşdırılması ↓ Boru Yükləmə və Sıxma ↓ İstilik Zonasının Tənzimlənməsi ↓ İnduksiya İstiliyinin Başlanması ↓ Temperatur Qapalı Dövrə Nəzarəti ↓ Hidravlik İtələmə ↓ Radius Qol Əyilməsi ↓ İdarə Olunan Soyutma ↓ Bucaq Dayandırılması və Boşaltma ↓ Ölçü Yoxlaması ↓ Yekun Keyfiyyət Qeydi
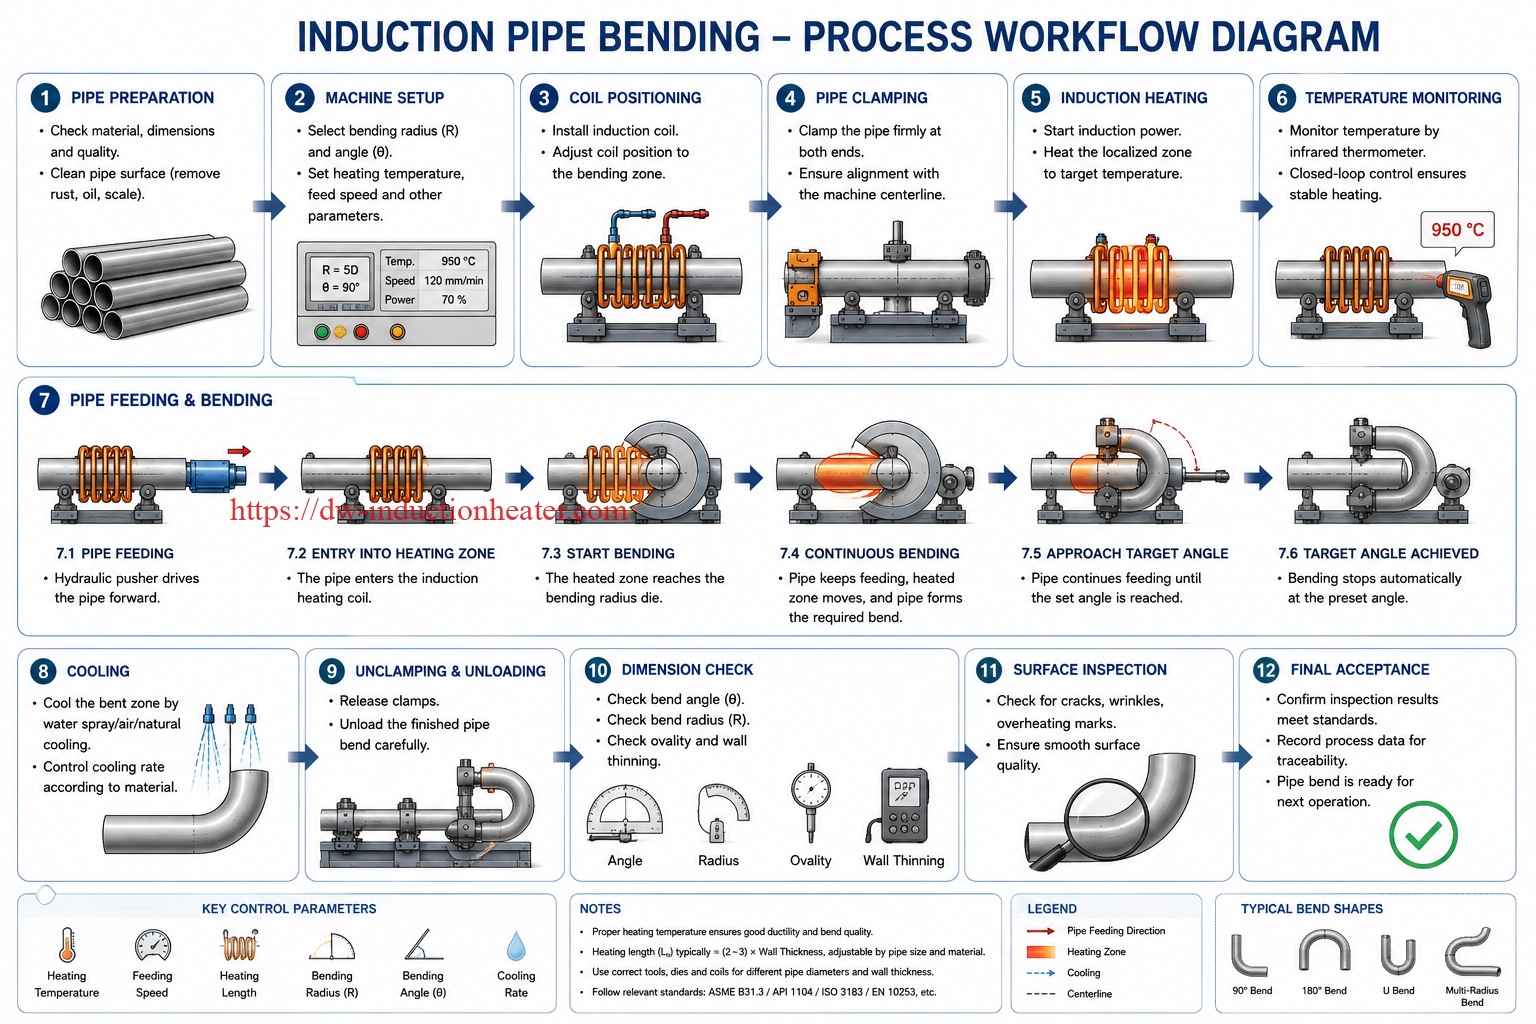
| Addım | Əməliyyat | Mühəndislik Yoxlama Məntəqəsi |
|---|---|---|
| 1 | Boru məlumatlarını təsdiqləyin | Materialın dərəcəsi, OD, divar qalınlığı və istilik sayı |
| 2 | Boru səthini təmizləyin | İstilik zonasının yaxınlığında yağ, pas və ağır ərp təmizləyin |
| 3 | İnduksiya bobini quraşdırın | Bobin diametrini, boşluğunu və su axınını yoxlayın |
| 4 | Əyilmə parametrlərini təyin edin | Radius, bucaq, sürət, temperatur və soyutma rejimi |
| 5 | Qısqac borusu | Maşın yatağı və radius qolu ilə hizalanmanı təmin edin |
| 6 | İstiliyə başlayın | Boru dairəsi ətrafında hədəf temperaturuna bərabər şəkildə çatın |
| 7 | İtələməyə başlayın | Vibrasiya olmadan sabit sürəti qoruyun |
| 8 | Bükülməni yerinə yetirin | Bucağı, radiusu və borunun hərəkətini izləyin |
| 9 | Sərin boru | Materiala görə su, hava və ya təbii soyutma seçin |
| 10 | Döngəni yoxlayın | Bucağı, radiusu, ovallığı, divar qalınlığını və səthini yoxlayın |
Bobin və Armatur Dizaynı
İnduksiya bobini və armaturu əyilmə keyfiyyəti üçün çox vacibdir. Bobin istilik zonasını, armatur isə boru hərəkətini və deformasiyasını idarə edir. Zəif dizayn edilmiş bobin qeyri-bərabər temperatura, yerli həddindən artıq istiliyə, yavaş isitməyə və ya aşağı enerji səmərəliliyinə səbəb ola bilər. Zəif armatur borunun sürüşməsinə, ovallaşmasına, qırışmasına və ya qeyri-dəqiq əyilmə bucağına səbəb ola bilər.
İndüksiyon Bobin Dizayn Faktorları
| Dizayn Faktoru | Mühəndislik təsiri | Tövsiyə |
|---|---|---|
| Bobin daxili diametri | Birləşmə səmərəliliyinə və boru boşluğuna təsir göstərir | Təhlükəsiz hərəkət və səmərəli isitmə üçün uyğun boşluq saxlayın |
| Bobin eni | İstilik zolağının genişliyini təyin edir | Boru diametrini, divar qalınlığını və əyilmə radiusunu uyğunlaşdırın |
| Dönüşlərin sayı | İstilik intensivliyinə və empedansına təsir göstərir | Enerji təchizatı və tezliyə görə dizayn |
| Mis boru ölçüsü | Cari tutuma və soyutma qabiliyyətinə təsir göstərir | Yüksək cərəyanlı işləmə üçün kifayət qədər bölmə istifadə edin |
| Su axını | Bobin həddindən artıq istiləşməsinin qarşısını alır | Axın açarı və temperatur monitorinqindən istifadə edin |
| Maqnit konsentratoru | Bəzi hallarda istilik fokusunu yaxşılaşdırır | İstilik səmərəliliyi və ya istiqamət nəzarəti tələb olunduqda istifadə edin |
| Bobin izolyasiyası | Elektrik qısaqapanmasının qarşısını alır | İstiliyədavamlı və suya davamlı izolyasiyadan istifadə edin |
Armatur və Radius Qol Dizaynı
| Armatur Hissəsi | Function | Dizayn tələbi |
|---|---|---|
| Boru kəməri | Bükülmə zamanı borunu düzəldir | Səth zədələnməsi olmadan güclü sıxma qüvvəsi |
| Bələdçi diyircəkləri | Dəstək borusu hərəkəti | Dəqiq uyğunlaşdırma və aşağı sürtünmə |
| Radius qolu | Əyilmə radiusunu idarə edir | Sərt struktur və dəqiq yerləşdirmə |
| Mandrel və ya daxili dəstək | Lazım gələrsə, nazik divarlı boruları dəstəkləyir | Çətin əyilmə şəraitində istifadə olunur |
| Soyutma sprey halqası | Qızdırıldıqdan sonra borunu soyudur | Vahid püskürtmə bucağı və tənzimlənən axın |
| Maşın yatağı | Boru və mexaniki yükü dəstəkləyir | Yaxşı düzlüyə malik ağır qaynaqlı struktur |
Nəzarət Sistemi və Avtomatlaşdırma
Müasir induksiya boru əymə maşınları təkrarlanabilirliyi artırmaq və operatordan asılılığı azaltmaq üçün PLC və ya CNC idarəetməsindən istifadə edir. İdarəetmə sistemi istilik gücünü, borunun itələmə sürətini, əyilmə bucağını, soyutma axınını və təhlükəsizlik mühafizəsini əlaqələndirməlidir. Yüksək spesifikasiyalı boru əyilmələri üçün proses məlumatlarının qeyd edilməsi çox vacibdir, çünki alıcılar keyfiyyətin izlənməsi üçün istehsal qeydlərinə ehtiyac duya bilərlər.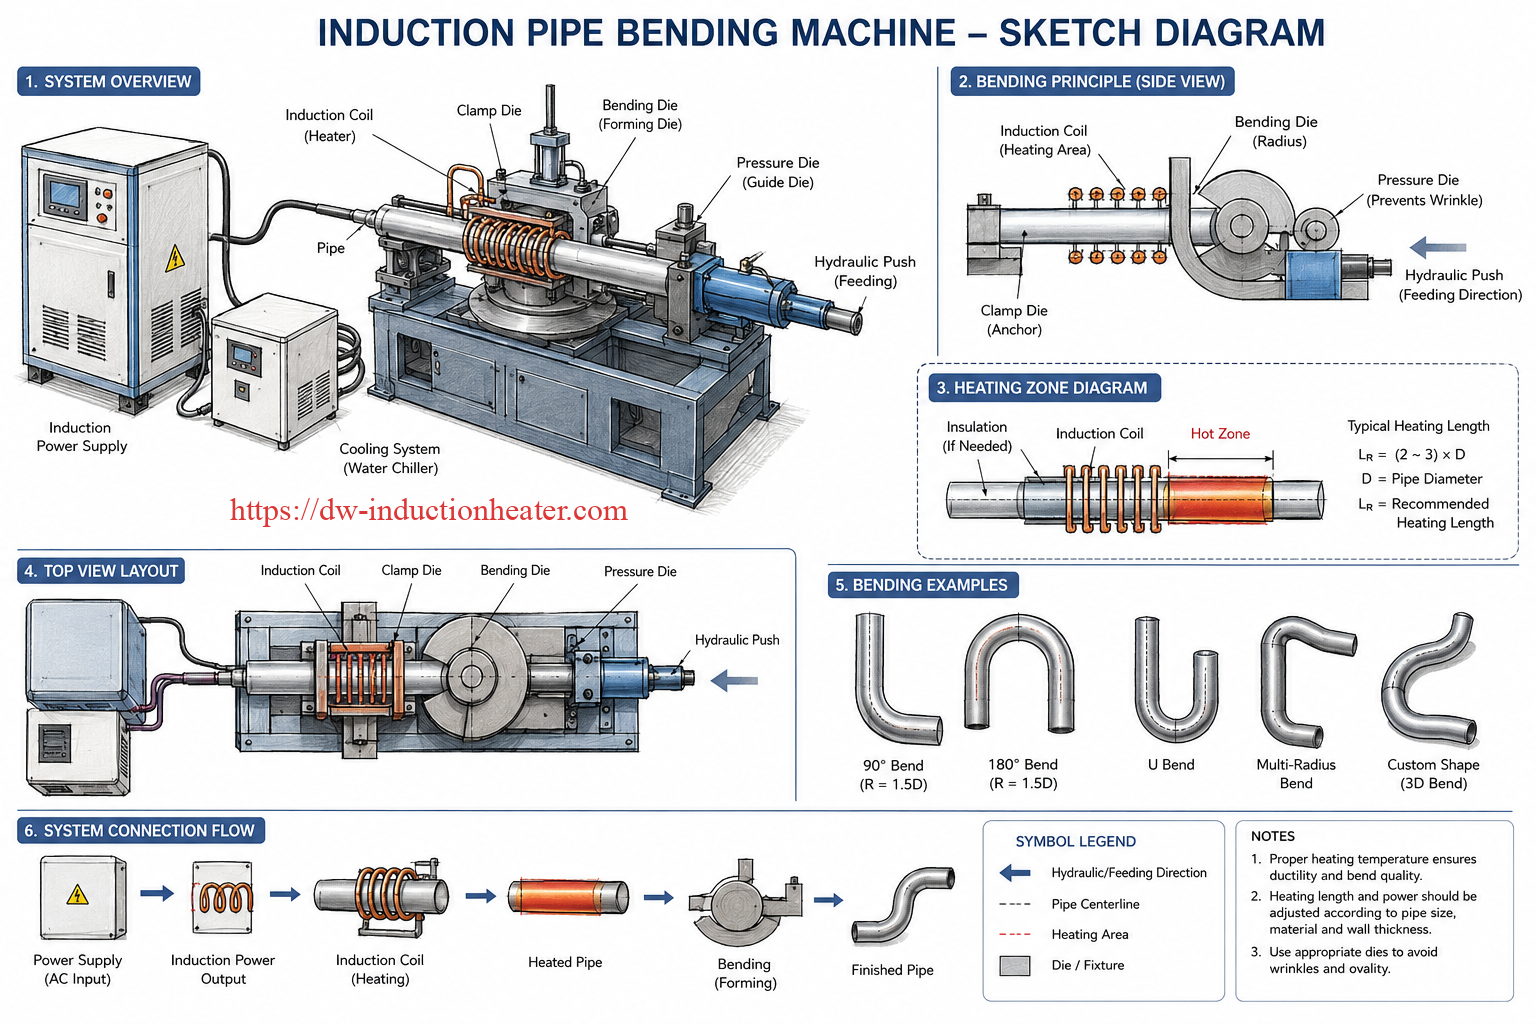
| Nəzarət funksiyası | məqsəd | Xeyir |
|---|---|---|
| Qapalı dövrə temperatur nəzarəti | Ölçülmüş temperatura uyğun olaraq gücü tənzimləyir | İstilik sabitliyini artırır |
| Hidravlik sürət nəzarəti | Boru itələmə sürətini idarə edir | Əyilmə tutarlılığını artırır |
| Əyilmə bucağına nəzarət | Maşını hədəf bucağında dayandırır | Ölçü dəqiqliyini artırır |
| Resept saxlama | Müxtəlif borular üçün parametrləri saxlayır | Quraşdırma vaxtını azaldır |
| Su axınının monitorinqi | Bobini və enerji təchizatını qoruyur | Həddindən artıq istiləşmə zərərinin qarşısını alır |
| Alarm sistemi | Anormal şəraiti aşkarlayır | Təhlükəsizliyi yaxşılaşdırır |
| Məlumat qeydi | Temperaturu, sürəti və vaxtı qeyd edir | Keyfiyyətli izləməni dəstəkləyir |
| Sensorlu ekran HMI | Operator interfeysi | Əməliyyatı və problemlərin aradan qaldırılmasını asanlaşdırır |
Avtomatlaşdırma Səviyyəsinin Müqayisəsi
| Avtomatlaşdırma səviyyəsi | Xüsusiyyətləri | Uyğun Alıcı |
|---|---|---|
| Əl ilə dəstəklənən | Əl ilə quraşdırma, əsas idarəetmə, daha aşağı qiymət | Kiçik emalatxanalar və bəzən əyilmə |
| PLC nəzarəti | Avtomatik istilik və sürət nəzarəti | Ümumi sənaye boru istehsalı |
| CNC nəzarət | Resept saxlama, bucaq nəzarəti və məlumatların idarə edilməsi | Toplu istehsal və yüksək keyfiyyətli boru əyilmələri |
| Xüsusi istehsal xətti | İnteqrasiya olunmuş yükləmə, əyilmə, soyutma və yoxlama | Böyük boru kəməri əyri istehsalçıları |
Ümumi problemlər və həllər
İnduksiya borularının əyilməsində ən çox rast gəlinən qüsurlar adətən temperatur, sürət, bobin dizaynı, armatur dəstəyi və soyutma üsulu ilə əlaqədardır. Kütləvi istehsaldan əvvəl sabit əyilmə proseduru hazırlanmalıdır.
| Problem | Mümkün səbəb | Mühəndislik Həlli |
|---|---|---|
| Həddindən artıq divar incəlməsi | Əyilmə radiusu çox kiçik, temperatur çox yüksək, sürət düzgün deyil | Radiusu artırın, temperaturu optimallaşdırın və deformasiya sürətini azaldın |
| Borunun ovallığı çox yüksəkdir | Zəif dəstək, qeyri-sabit istilik, həddindən artıq əyilmə qüvvəsi | Bələdçi diyircəklərini tənzimləyin, bobin qızdırmasının vahidliyini artırın və daha yaxşı armaturdan istifadə edin |
| Daxili qövsdəki qırışlar | Sıxılma gərginliyi çox yüksək və ya radius çox dar | Əyilmə radiusunu artırın, sürəti optimallaşdırın və ya daxili dəstək əlavə edin |
| Səthin çatlaması | Aşağı material elastikliyi, yanlış temperatur və ya sürətli soyutma | Materialı yoxlayın, istilik temperaturunu və soyutma metodunu tənzimləyin |
| Qeyri-bərabər istilik | Yanlış bobin boşluğu və ya zəif bobin dizaynı | Bobini yenidən dizayn edin, muftə məsafəsini tənzimləyin və güc uyğunluğunu yoxlayın |
| Bobin həddindən artıq istiləşməsi | Qeyri-kafi su axını və ya tıxanmış soyutma kanalı | Su axınını artırın, filtri təmizləyin və axın qoruyucusu quraşdırın |
| Qeyri-dəqiq əyilmə bucağı | İdarəetmə xətası, boru sürüşməsi və ya hidravlik qeyri-sabitlik | Bucaq sensorunu kalibrləyin, sıxacın möhkəmləndirilməsini təmin edin və hidravlik sistemi yoxlayın |
| Səth miqyası | Yüksək temperatura çox uzun müddət məruz qalma | İstilik müddətini optimallaşdırın və qoruyucu tədbirləri nəzərdən keçirin |
| Sərtliyin dəyişməsi | Yanlış soyutma sürəti və ya nəzarətsiz istilik dövrü | Nəzarətli soyutma istifadə edin və lazım olduqda istilik emalı aparın |
| Aşağı istehsal sürəti | Qeyri-kafi güc və ya zəif bobin səmərəliliyi | Gücü artırın, bobin dizaynını təkmilləşdirin və ya tezliyi optimallaşdırın |
Mühəndislik seçimi təlimatı
Bir mühəndis olaraq, induksiya boru əymə maşını seçərkən ilk addım maksimum boru diametrini istəmək deyil. Düzgün yanaşma əymə tapşırığını tamamilə müəyyən etməkdir. Boru materialı, divar qalınlığı, əyilmə radiusu, istilik temperaturu, istehsal sürəti və yoxlama standartı hamısı maşının konfiqurasiyasına təsir göstərir.
Addım 1: Boru materialını təyin edin
Karbon poladın induksiya yolu ilə qızdırılması və əyilməsi bir çox əlvan metallara nisbətən daha asandır. Paslanmayan polad, dupleks polad və ərintili polad daha diqqətli istilik nəzarəti tələb edir. Boru təzyiq xidmətində istifadə olunursa, əyilmədən sonra material xüsusiyyətləri nəzərə alınmalıdır.
Addım 2: Boru Ölçüsünü Təsdiqləyin
Borunun xarici diametri və divar qalınlığı istilik gücünü, spiral diametrini, itələmə qüvvəsini və maşın yatağının möhkəmliyini müəyyən edir. Qalın divarlı boru daha dərin istilik üçün daha aşağı tezlik tələb edə bilər.
Addım 3: Əyilmə radiusunu təsdiqləyin
Kiçik radius deformasiyanı, divarın incəlməsini və ovallığını artırır. Uzun radiusu idarə etmək daha asandır və daha yaxşı maye axını təmin edir. Bir çox boru kəməri tətbiqi təzyiq itkisini azaltmaq üçün uzun radiuslu əyilmələrə üstünlük verir.
Addım 4: İstehsal Gücünüzü Təsdiqləyin
Əgər alıcı yalnız bəzən xüsusi əyilmələr edirsə, yarıavtomatik sistem kifayət edə bilər. Əgər alıcı çoxlu sayda boru kəməri əyilmələri istehsal edirsə, CNC idarəetməsi, resept saxlama və məlumatların qeyd edilməsi tövsiyə olunur.
Addım 5: Keyfiyyət Standartını Təsdiqləyin
Sənaye boru əyilmələri üçün divar qalınlığının yoxlanılması, ovallıq ölçülməsi, sərtlik testi, QDT, mexaniki sınaq və ya əyilmədən sonrakı istilik emalı tələb oluna bilər. Maşın tələb olunan proses nəzarətini dəstəkləyə bilməlidir.
| Seçim Sualı | Niyə məsələdir | Alıcıdan tələb olunan məlumat |
|---|---|---|
| Boru materialı nədir? | İstilik və soyutma prosedurunu müəyyən edir | Material dərəcəsi və standart |
| Boru OD diapazonu nədir? | Maşın ölçüsünü və bobin dizaynını təyin edir | Minimum və maksimum xarici diametr |
| Divar qalınlığı nədir? | Gücü və qızdırma dərinliyini təyin edir | Minimum və maksimum divar qalınlığı |
| Bükülmə radiusu nədir? | Radius qolunu və deformasiya səviyyəsini təyin edir | 1.5D, 3D, 5D, 10D və ya xüsusi |
| Əyilmə bucağı nədir? | Maşın vuruşunu və bucaq nəzarətini təyin edir | Ümumi bucaq və ya maksimum bucaq |
| İstehsal həcmi nə qədərdir? | Avtomatlaşdırma səviyyəsini müəyyən edir | Gündəlik və ya aylıq ədədlər |
| Emalatxananın enerji təchizatı nədir? | Elektrik konfiqurasiyasını müəyyən edir | Gərginlik, faza və tezlik |
| Hansı keyfiyyət testləri tələb olunur? | Proses nəzarətini və qeydlərini müəyyən edir | NDT, sərtlik, divar qalınlığı, ovallıq |
Üstünlüklər
Ənənəvi əyilmə və dirsək qaynağı üsulları ilə müqayisədə induksiya boru əyilməsi həm istehsal, həm də mühəndislik üstünlükləri təmin edir. Layihə xüsusi həndəsə, böyük boru ölçüsü və ya azaldılmış qaynaq nöqtələri tələb etdikdə xüsusilə dəyərlidir.
| Fayda | Izahat | Alıcının faydası |
|---|---|---|
| Lokal isitmə | Yalnız əyilmə zonası qızdırılır | Enerji səmərəliliyini artırır və istilik deformasiyasını azaldır |
| Aşağı formalaşdırma qüvvəsi | İsti metalın deformasiyası daha asandır | Böyük və qalın divarlı borular üçün uyğundur |
| Xüsusi əyilmə radiusu | Radius layihə ehtiyaclarına uyğun olaraq seçilə bilər | Daha çevik boru marşrutu |
| Daha az qaynaq | Bir induksiya əyilməsi bir neçə dirsəyi əvəz edə bilər | Qaynaq və yoxlama xərclərini azaldır |
| Hamar axın | Uzun radiuslu əyilmə turbulentliyi azaldır | Boru kəməri sistemlərində daha aşağı təzyiq itkisi |
| Yaxşı təkrarlanma qabiliyyəti | PLC/CNC nəzarəti parametrləri sabitləşdirir | Daha keyfiyyətli tutarlılıq |
| Geniş material çeşidi | Karbon polad, paslanmayan polad və ərintili polad emal edə bilər | Bir çox sənaye üçün uyğundur |
| Daha təmiz proses | Qızdırma üçün açıq alov tələb olunmur | Seminar mühitini yaxşılaşdırır |
Üstünlüklər Cədvəli
Xüsusi Radius Çevikliyi █████████████████████ Böyük Boru Tutumu █ ... ████████████████ Təmiz İstilik Prosesi █████████████
Məhdudiyyətlər
İnduksiya boru əyilməsi güclü olsa da, hər boru formalaşdırma işi üçün ən yaxşı həll yolu deyil. Alıcılar avadanlıq almadan əvvəl məhdudiyyətləri başa düşməlidirlər.
| Məhdudiyyət | Səbəb | Praktik Tövsiyə |
|---|---|---|
| Daha yüksək ilkin investisiya | Maşın enerji təchizatı, bobin, hidravlik sistem və idarəetmə elementlərini ehtiva edir | Müntəzəm istehsal və ya yüksək dəyərli boru əyilmələri üçün ən yaxşısıdır |
| Proses bilikləri tələb olunur | Temperatur, sürət və soyutma əyilmə keyfiyyətinə təsir göstərir | Təchizatçı dəstəyindən və prosedur testindən istifadə edin |
| Müxtəlif boru ölçüləri fərqli rulonlara ehtiyac duyur | Bobin muftası borunun diametrinə uyğun olmalıdır | Ümumi boru ölçüləri üçün rulon dəstləri hazırlayın |
| Hər rəngli metal üçün ideal deyil | Yüksək istilik keçiriciliyi istilik səmərəliliyini azalda bilər | Alüminium və ya mis ərintiləri üçün proses sınaqlarını aparın |
| Keyfiyyət yoxlaması hələ də tələb olunur | İsti əyilmə həndəsəni və istilik tarixini dəyişir | Divarın incəlməsini, ovallığını və səth qüsurlarını yoxlayın |
| Böyük maşınlar zavod sahəsinə ehtiyac duyur | Boruların yüklənməsi və radius qol hərəkəti yer tələb edir | Satın almadan əvvəl emalatxana planını planlaşdırın |
Niyə HLQ induksiya avadanlığını seçməlisiniz?
HLQ İnduksiya Avadanlıqları Şirkəti, lehimləmə, bərkimə, döymə, əritmə, tavlama, əvvəlcədən qızdırma, büzülmə uyğunlaşdırması və xüsusi istilik emalı kimi metal isitmə tətbiqləri üçün sənaye induksiyalı isitmə həllərinə diqqət yetirir. İnduksiyalı boru əyilmə tətbiqləri üçün istilik sistemi bütün maşının ən vacib hissələrindən biridir. Sabit güc çıxışı, uyğun tezlik, etibarlı rulon soyutması və dəqiq temperatur nəzarəti əyilmə keyfiyyətinə birbaşa təsir göstərir.
HLQ, induksiya istilik enerji təchizatı seçimi, orta tezlikli istilik sisteminin dizaynı, su ilə soyudulan spiral mühəndisliyi, transformator uyğunluğu, soyutma sisteminin konfiqurasiyası və tətbiq sınaq dəstəyi ilə boru əymə avadanlığı layihələrini dəstəkləyə bilər. Karbon polad boru, paslanmayan polad boru, ərintili boru, qazan borusu və ya böyük boru kəməri borusunu əymək istəyən müştərilər üçün HLQ, boru ölçüsünə və proses tələblərinə uyğun olaraq düzgün istilik gücünü, tezlik diapazonunu və spiral strukturunu qiymətləndirməyə kömək edə bilər.
| HLQ Dəstək Sahəsi | Müştəri dəyəri |
|---|---|
| İnduksiya enerji təchizatı seçimi | Gücü və tezliyi boru ölçüsünə və divar qalınlığına uyğunlaşdırmağa kömək edir |
| Xüsusi hazırlanmış bobin dizaynı | İstilik vahidliyini və səmərəliliyini artırır |
| Soyutma sistemi tövsiyəsi | Bobin, enerji təchizatı və əyilmə prosesinin sabitliyini qoruyur |
| Mühəndislik məsləhəti | Material, temperatur və prosesin qiymətləndirilməsini dəstəkləyir |
| Tətbiq yönümlü konfiqurasiya | Müxtəlif sənaye sahələri və boru spesifikasiyaları üçün həllər təqdim edir |
| İxrac kommunikasiya dəstəyi | Beynəlxalq alıcılara texniki tələbləri aydınlaşdırmağa kömək edir |
Alıcılar üçün etibarlı induksiya boru əymə həlli yalnız maşının görünüşünə görə qiymətləndirilməməlidir. O, tam mühəndislik sistemi kimi qiymətləndirilməlidir: istilik gücü, tezlik, bobin dizaynı, hidravlik qüvvə, idarəetmə sistemi, soyutma, təhlükəsizlik və proses dəstəyi birlikdə işləməlidir.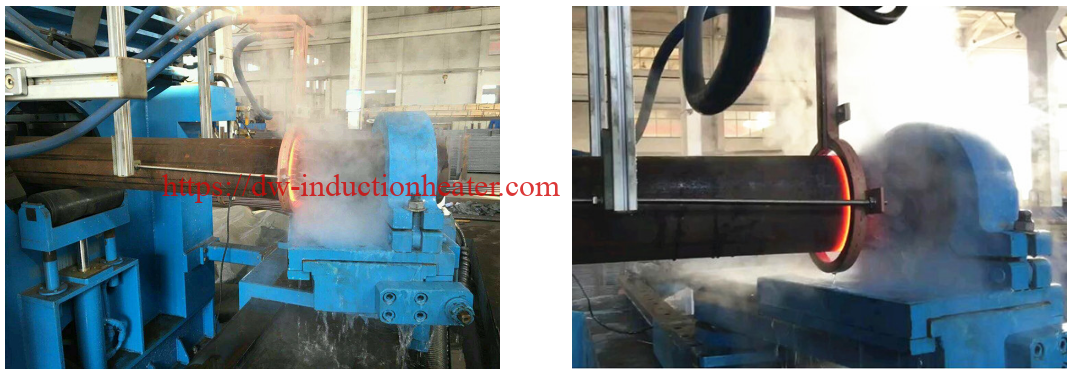
FAQ
1. İnduksiya boru əymə maşını nədir?
İnduksiya boru əymə maşını, borunun lokal zonasını elektromaqnit induksiyası ilə qızdıran və qızdırılan hissəni idarə olunan hidravlik və ya CNC qüvvəsi ilə əyən avadanlıqdır.
2. İnduksiya borusu əyilməsi ilə hansı materiallar əyilə bilər?
Ümumi materiallara karbon polad, aşağı ərintili polad, paslanmayan polad, istiliyədavamlı ərintili polad, qazan borusu poladı, boru kəməri poladı və xüsusi proses dizaynına malik bəzi əlvan metallar daxildir.
3. İnduksiya əyilməsi soyuq əyilmədən daha yaxşıdırmı?
Böyük diametrli, qalın divarlı və ya yüksək möhkəmlikli borular üçün induksiya əyilməsi adətən daha yaxşıdır, çünki lokal isitmə formalaşdırma qüvvəsini azaldır və əyilmə keyfiyyətini yaxşılaşdırır. Soyuq əyilmə hələ də kiçik və nazik borular üçün faydalıdır.
4. Tipik əyilmə radiusu nədir?
Ümumi əyilmə radiuslarına 1.5D, 3D, 5D və 10D daxildir. D borunun xarici diametri deməkdir. Uzun radiuslu əyilmələr təzyiq itkisini azaltmaq üçün boru kəmərlərində tez-tez istifadə olunur.
5. İnduksiya əyilməsi divar qalınlığını azaldırmı?
Divarın incəldilməsi adətən əyilmənin xarici qövsündə baş verir. Düzgün bir proses divarın incəldilməsini məqbul mühəndislik limitləri daxilində idarə edə bilər.
6. Paslanmayan polad boru induksiya ilə əyilə bilərmi?
Bəli. Paslanmayan polad boru induksiya ilə əyilə bilər, lakin temperatur nəzarəti, oksidləşmə nəzarəti və soyutma üsulu diqqətlə seçilməlidir.
7. İnduksiya boru əymə maşını üçün hansı güc tələb olunur?
Güc borunun diametrindən, divar qalınlığından, materialdan, istilik temperaturundan və istehsal sürətindən asılıdır. Kiçik boru əyilməsi üçün 60-160 kVt, böyük boru əyilməsi üçün isə 1000 kVt və ya daha çox enerji tələb oluna bilər.
8. Boru əyilməsi üçün hansı tezlik uyğundur?
Böyük və qalın divarlı boruların daha dərin qızdırılması üçün adətən daha aşağı və ya orta tezlik tələb olunur. Kiçik borular daha yüksək tezlikdən istifadə edə bilər. Son tezlik qızdırma dərinliyinə və boru ölçüsünə görə seçilməlidir.
9. İnduksiya bobinin rolu nədir?
İnduksiya bobini borunu qızdıran alternativ maqnit sahəsi yaradır. Normalda su ilə soyudulmuş mis borudan hazırlanır və borunun diametrinə uyğunlaşdırılır.
10. Bir maşın müxtəlif boru ölçülərini əyə bilərmi?
Bəli, amma fərqli boru ölçüləri adətən isitmə səmərəliliyini və əyilmə dəqiqliyini qorumaq üçün fərqli rulonlar, sıxaclar və proses parametrləri tələb edir.
11. İnduksiya əyilməsindən sonra hansı soyutma üsulundan istifadə olunur?
Soyutma su püskürtmə, hava ilə soyutma və ya təbii soyutma ola bilər. Düzgün metod boru materialından, divar qalınlığından və mexaniki xüsusiyyətlər tələblərindən asılıdır.
12. Boru əyildikdən sonra nə yoxlanılmalıdır?
Tipik yoxlama elementlərinə əyilmə bucağı, əyilmə radiusu, ovallıq, divarın incəlməsi, səth çatları, sərtlik və layihə tərəfindən tələb olunarsa material xüsusiyyətləri daxildir.
13. İnduksiya əyilmələri standart dirsəkləri əvəz edə bilərmi?
Bəli. Bir çox boru kəməri və sənaye boru kəməri layihələrində induksiya əyilmələri birdən çox standart dirsəkləri əvəz edə, qaynaqları azalda və axın yolunun dizaynını təkmilləşdirə bilər.
14. CNC nəzarəti vacibdirmi?
CNC nəzarəti toplu istehsal, yüksək dəqiqlik, resept saxlama və keyfiyyətli izləmə üçün tövsiyə olunur. Bəzən əyilmə üçün PLC nəzarəti kifayət edə bilər.
15. Kotirovka üçün hansı məlumatlar tələb olunur?
Alıcı boru materialını, borunun xarici diametrini, divar qalınlığını, əyilmə radiusunu, əyilmə bucağını, istehsal miqdarını, emalatxananın gərginliyini, soyuducu suyun vəziyyətini və tələb olunan keyfiyyət standartını təqdim etməlidir.
16. İnduksiya boru əyilməsi nə üçün neft və qaz boru kəmərləri üçün uyğundur?
Neft və qaz boru kəmərləri çox vaxt böyük diametrli, uzun radiuslu və xüsusi bucaqlı əyilmələr tələb edir. İnduksiya əyilmə bu əyilmələri daha az qaynaq və daha hamar axınla təmin edə bilər.
17. Boru əyilməsi ilə boru əyilməsi arasındakı fərq nədir?
Boru əyilməsi adətən nominal boru ölçüsü ilə ölçülən sənaye borularına, boru əyilməsi isə çox vaxt xarici diametrlə ölçülən borulara aiddir. İnduksiya qızdırıcısı həm maşın, həm də spiral düzgün dizayn edildikdə istifadə edilə bilər.
18. Alıcılar əyilmə qüsurlarını necə azalda bilərlər?
Alıcılar düzgün istilik temperaturundan, uyğun bobin dizaynından, sabit itələmə sürətindən, düzgün soyutma metodundan və etibarlı armatur dəstəyindən istifadə etməlidirlər. Partiya istehsalından əvvəl sınaq əyilməsi və yoxlanılması tövsiyə olunur.
19. Kvadrat və ya düzbucaqlı borular üçün induksiya əyilməsindən istifadə etmək olarmı?
Bəli, amma kvadrat və düzbucaqlı borular künc istiləşməsini, divarın çökməsini və forma deformasiyasını idarə etmək üçün xüsusi spiral dizaynı və qurğular tələb edir.
20. Təchizatçı necə seçilməlidir?
Həm induksiyalı isitmə, həm də boru əyilmə mühəndisliyini başa düşən bir təchizatçı seçin. Təchizatçı enerji seçimi, bobin dizaynı, soyutma konfiqurasiyası, proses dəstəyi və satış sonrası xidmət təmin etməlidir.
Related products
-

60KW Elektromaqnit İnduksiya İstilik Avadanlığı
-
DW-HF-45kw Yüksək Tezlikli İnduksiya Qızdırıcısı
-
İsti formalaşma prosesi üçün induksiyalı istilik
-
DW-HF-35kw İndüksiyalaşdırma İstilik Avadanlıqları
-
Boru kəmərlərinin emalı və istehsalı üçün induksiya boru və boru isitmə tətbiqləri - elektromaqnit induksiya istilik sistemləri