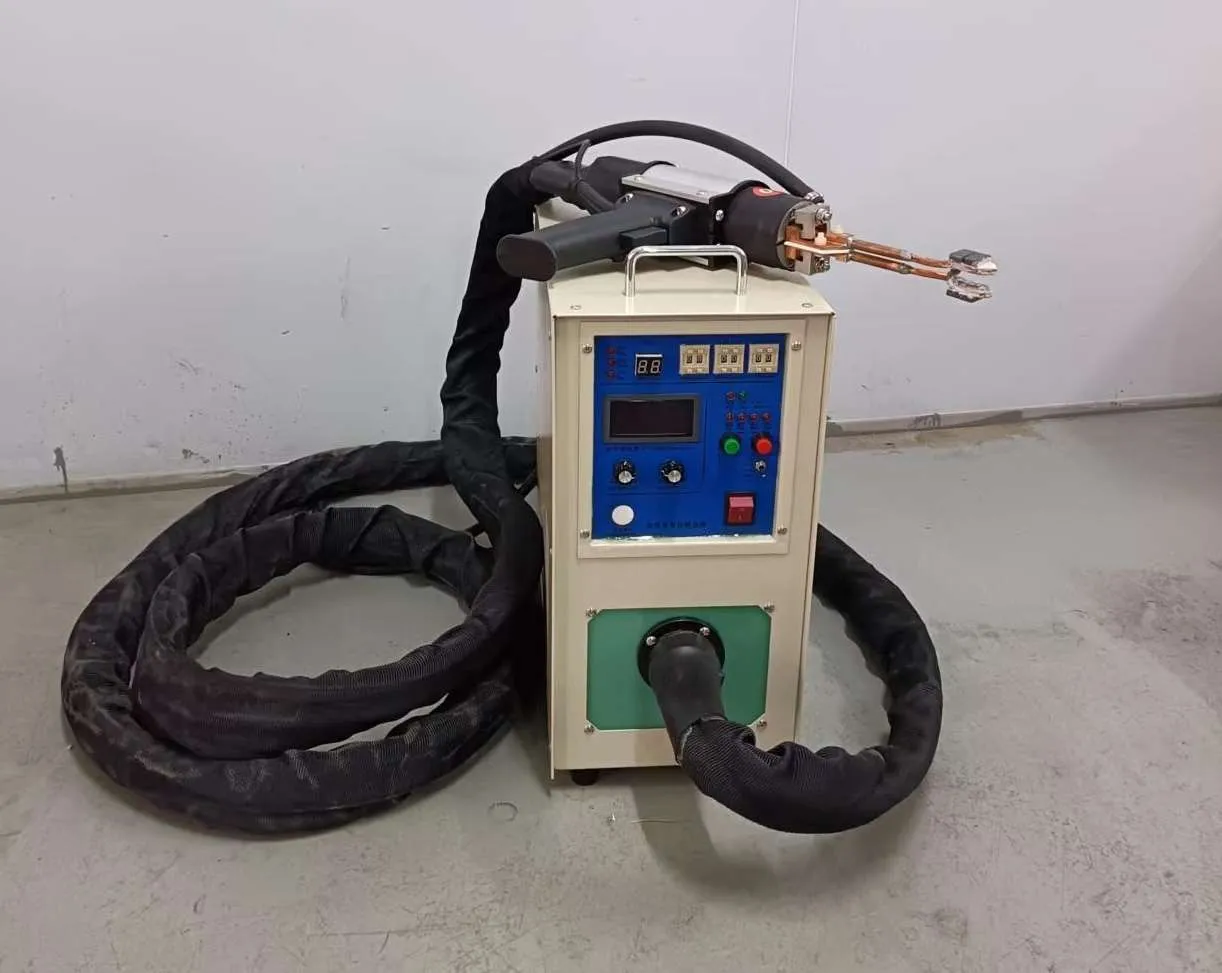
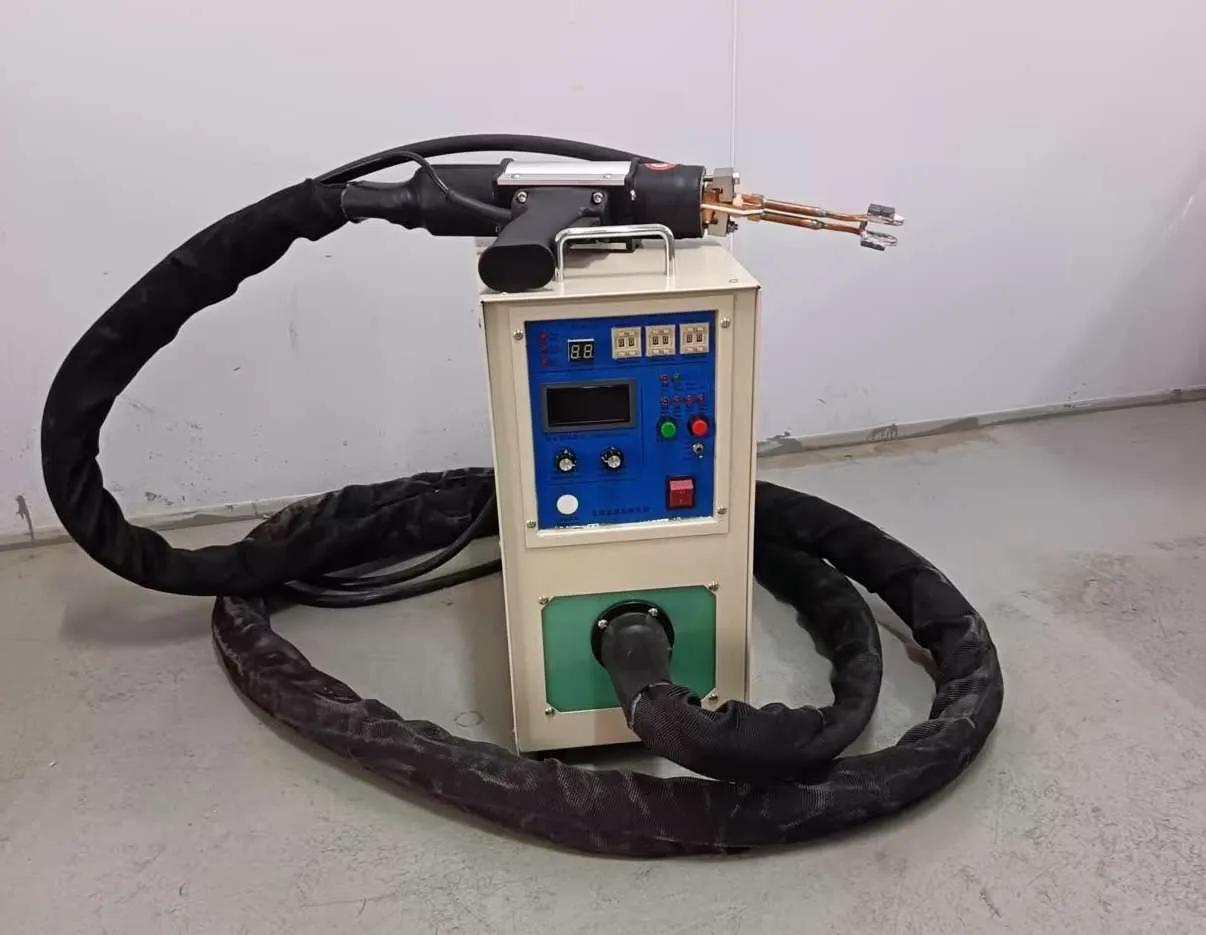
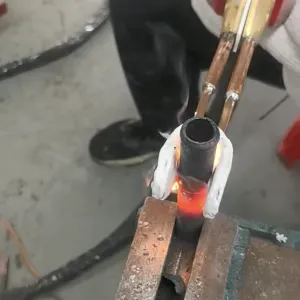
Mis, Pirinç, Karbid və HVAC Lehimləmə üçün İndüksiyon Lehimləmə Maşını
İndüksiyon Lehimləmə Makinası
Mündəricat
- Tez Cavab
- Bu Məhsul nədir?
- Əsas tətbiqetmələr
- Uyğun materiallar
- İş prinsipi
- Texniki Features
- Tövsiyə olunan Model Seçimi
- Proses iş axını
- Bobin və Armatur Dizaynı
- Nəzarət Sistemi və Avtomatlaşdırma
- Ümumi problemlər və həllər
- Mühəndislik seçimi təlimatı
- Üstünlüklər
- Məhdudiyyətlər
- Niyə HLQ induksiya avadanlığını seçməlisiniz?
- FAQ
An Induksiya bərkitmə maşını mis, pirinç, polad, paslanmayan polad, karbid, almaz alətlər, elektrik konnektorları, HVAC boruları və bir çox digər metal komponentləri lehimləmə doldurucu ərintisi ilə birləşdirmək üçün istifadə olunan elektromaqnit istilik sistemidir. Alov lehimləmə ilə müqayisədə daha sürətli isitmə, daha təmiz birləşmələr, təkrarlana bilən temperatur nəzarəti, daha aşağı operator bacarığı asılılığı və daha asan avtomatlaşdırma təmin edir. Soyuducu, kondisioner, avtomobil hissələri, alət istehsalı, elektrik komponentləri, qab-qacaq, mühərrik istehsalı və dəqiq metal yığımında geniş istifadə olunur. Alıcılar üçün əsas dəyər sabit lehimləmə keyfiyyəti, azalmış oksidləşmə, daha az enerji tullantıları və təkmilləşdirilmiş istehsal səmərəliliyidir.
Tez Cavab
İnduksiyalı lehimləmə maşını, metal birləşmə sahəsini lehimləmə doldurucu metalı əriyənə, kapilyar təsirlə axana və güclü metallurgiya bağı əmələ gətirənə qədər sürətlə və yerli olaraq qızdırmaq üçün hazırlanmış yüksək tezlikli və ya orta tezlikli induksiyalı istilik sistemidir . Təmiz isitmə, dəqiq nəzarət, yüksək məhsuldarlıq və ardıcıl birləşmə keyfiyyətinin tələb olunduğu mis boru lehimləmə, pirinç armaturlar, karbid alət ucları, almaz seqmentləri, paslanmayan polad yığımlar, elektrik terminalları, qab-qacaq altlıqları və təkrarlana bilən sənaye lehimləmə prosesləri üçün ən uyğundur.
Bu Məhsul nədir?
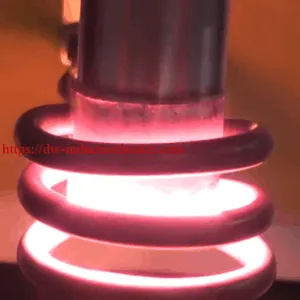
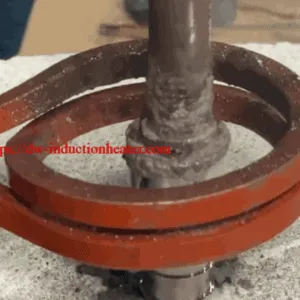
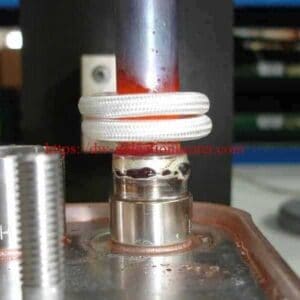
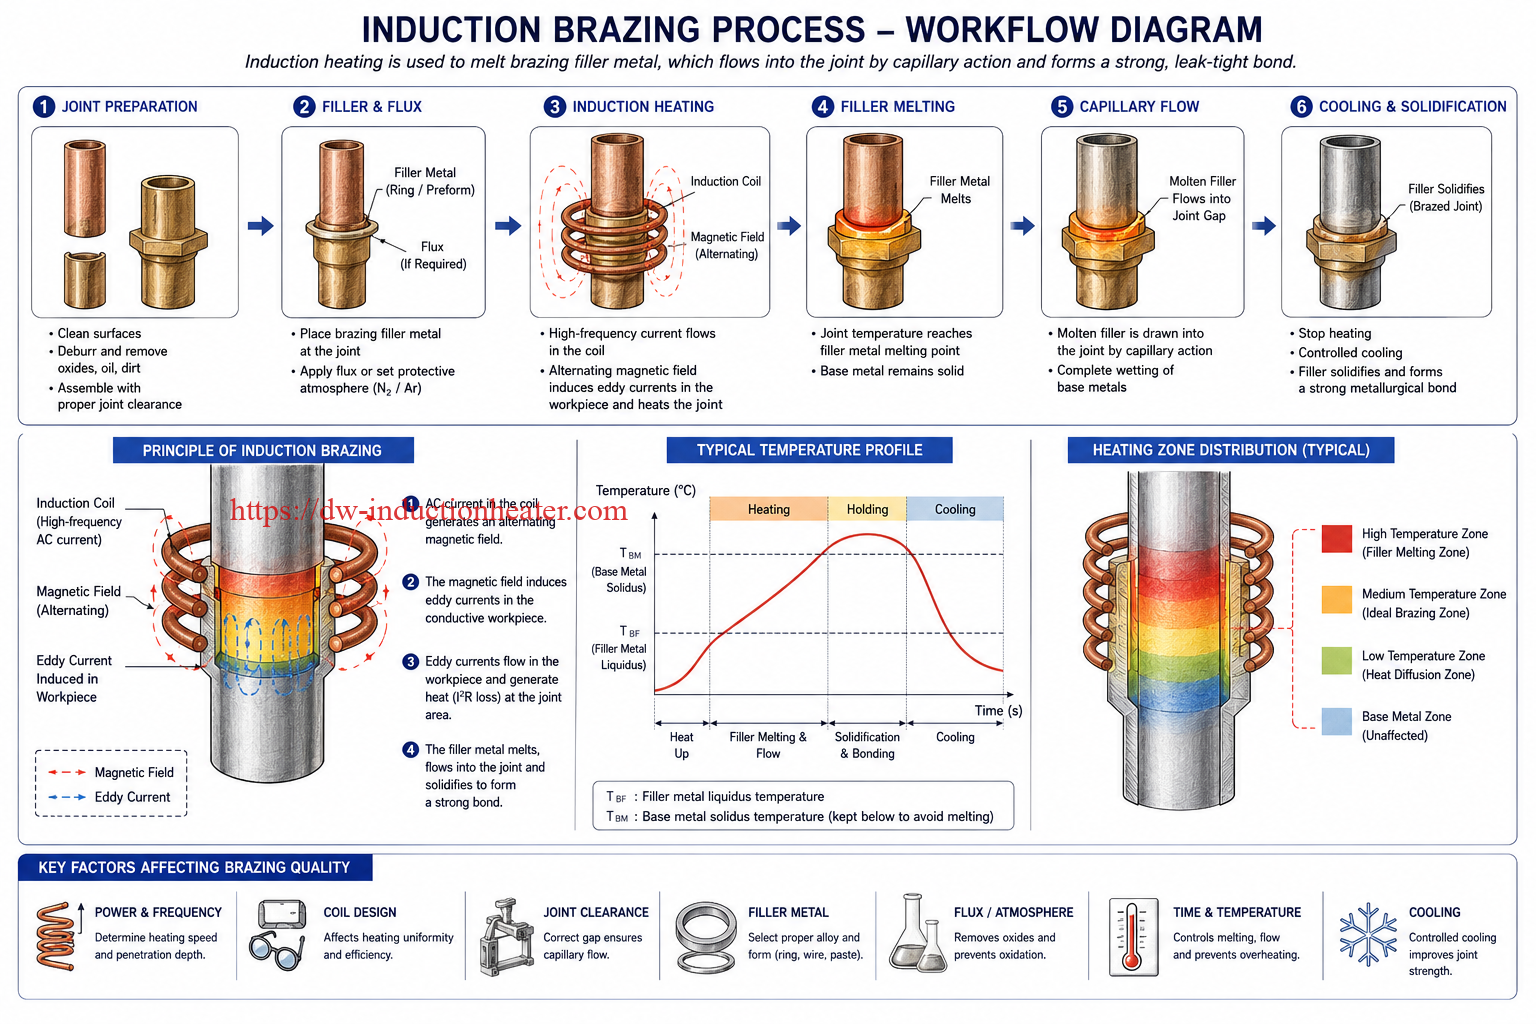
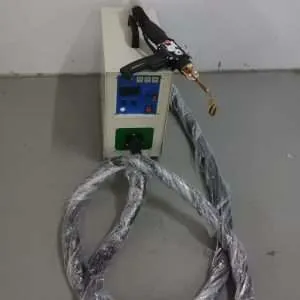
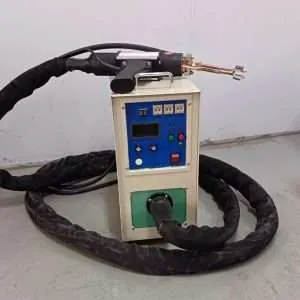
İnduksiya lehimləmə maşını, induksiya enerji təchizatı, su ilə soyudulan induksiya rulonu, transformator, soyutma sistemi, qurğu, temperatur nəzarət cihazı və əlavə avtomatlaşdırma modullarından ibarət tam sənaye lehimləmə həllidir. Maşın açıq alovdan istifadə etmək əvəzinə, induksiya rulonu vasitəsilə alternativ bir maqnit sahəsi yaradır. Keçirici iş parçası bu rulonun içərisinə və ya yaxınlığında yerləşdirildikdə, metalda burulğan cərəyanları yaranır. Bu cərəyanlar birbaşa birləşmə sahəsində istilik yaradır və doldurucu ərintisinin hissələri əritməsinə və yapışdırmasına imkan verir.
Mühəndislik təcrübəsində induksiyalı lehimləmə maşını yalnız enerji mənbəyi deyil. Bu, bir proses sistemidir. Düzgün qızdırma nəticəsi güc, tezlik, bobin həndəsəsi, birləşmə məsafəsi, doldurucu ərintisi, axın və ya qoruyucu atmosfer, birləşmə boşluğu, armatur təzyiqi, soyutma metodu və istehsal ritminin birləşməsindən asılıdır. Bu səbəbdən, eyni 25 kVt-lıq maşın kiçik mis boru birləşmələri, karbid mişar bıçağı seqmentləri və ya paslanmayan polad armaturlar üçün istifadə olunmasından asılı olaraq çox fərqli şəkildə işləyə bilər.
HLQ induksiyalı lehimləmə həlləri ümumiyyətlə əl ilə lehimləmə, əl ilə lehimləmə, yarıavtomatik iş stansiyaları və tam avtomatlaşdırılmış istehsal xətləri üçün konfiqurasiya olunur. Kiçik sistemlər təmir, HVAC xidməti, laboratoriya sınaqları və kiçik partiyalı alət lehimləmə üçün istifadə olunur. Daha yüksək güclü sistemlər qab-qacaq dibinin lehimlənməsi, çoxsaylı mis boru birləşmələri, böyük karbid alətləri, mühərrik komponentləri və davamlı montaj xətləri üçün istifadə olunur.
Əsas tətbiqetmələr
İnduksiya lehimləmə, iki və ya daha çox metal hissənin əsas materialdan daha aşağı ərimə nöqtəsi olan doldurucu metal ilə birləşdirilməsi lazım olduğu yerlərdə istifadə olunur. Aşağıdakı cədvəldə tipik sənaye tətbiqləri ümumiləşdirilir.
| Ərizə sahəsi | Tipik hissələr | Mühəndislik Məqsədi | Tipik Fayda |
|---|---|---|---|
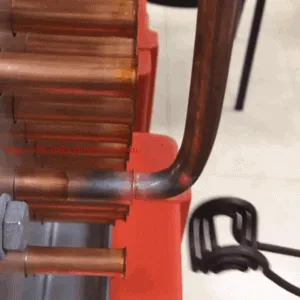
| HVAC və soyuducu | Mis borular, pirinç klapanlar, paylayıcılar, kollektorlar | Sızmaya davamlı lehimli birləşmələr | Sürətli isitmə, daha az alov riski, təkrarlana bilən keyfiyyət |
| Alət istehsalı | Karbid ucluqları, mişar bıçaqları, torna alətləri, mədən çubuqları | Sərt kəsici əlavələri polad gövdələrə yapışdırın | Lokal isitmə alət həndəsəsini qoruyur |
| Almaz alət istehsalı | Almaz seqmentləri, əsas qazmalar, üyütmə alətləri | Almaz seqmentlərini polad tutacaqlara lehimləyin | Vahid seqment bağlanması və yüksək məhsuldarlıq |
| Avtomobil hissələri | Yanacaq boruları, sensorlar, terminallar, istilik dəyişdiriciləri | Vibrasiya və istilik dövrü altında etibarlı birləşmə | Qurğular və robotlarla asan inteqrasiya |
| Elektrik sənayesi | Mis şinlər, terminallar, bağlayıcılar, motor hissələri | Aşağı müqavimətli keçirici birləşmələr | Minimal deformasiya ilə təmiz lehimləmə |
| Qab-qacaq istehsalı | Paslanmayan polad qazan dibi, alüminium lövhə, mis lövhə | Çoxqatlı metal altlıqları yapışdırın | Sürətli isitmə və yaxşı istilik bağı |
| Paslanmayan polad yığım | Borular, flanşlar, fitinqlər, cihaz hissələri | Təmiz, nəzarətli birləşmə | Qoruyucu qazla daha az oksidləşmə |
| Texniki və təmir | Borular, vallar, kiçik alətlər, mexaniki hissələr | Yerində və ya emalatxanada təmir | Portativ və bir çox mühitdə açıq alovdan daha təhlükəsizdir |
Uyğun materiallar
İnduksiya lehimləmə prosesi bir çox keçirici materiallar, xüsusən də mis əsaslı, polad əsaslı və karbid tərkibli qurğular üçün uyğundur. Material seçimi istilik sürətinə təsir göstərir, çünki elektrik müqaviməti, maqnit keçiriciliyi, istilik keçiriciliyi və hissə həndəsəsi hamısı induksiya isitmə davranışına təsir göstərir.
| Əsas material | Lehimləmə Uyğunluğu | Ümumi Doldurucu Metallar | Mühəndislik qeydləri |
|---|---|---|---|
| Mis | əla | Gümüş ərintisi, mis-fosfor ərintisi | Yüksək istilik keçiriciliyi kifayət qədər güc və yaxşı bobin birləşməsi tələb edir |
| sarı mis | əla | Gümüş ərintisi, pirinç lehimləmə ərintisi | Sinkin buxarlanmasının və rənginin dəyişməsinin qarşısını almaq üçün temperaturu nəzarətdə saxlayın |
| Karbon polad | əla | Gümüş ərintisi, mis ərintisi, nikel ərintisi | Maqnit materialı aşağı tezlikdə səmərəli şəkildə qızdırır |
| Paslanmayan polad | yaxşı | Gümüş ərintisi, nikel ərintisi | Çox vaxt flüid və ya qoruyucu atmosferdən faydalanır |
| Karbid | yaxşı | Gümüş-mis ərintisi | Termal stressi və çatlamanı azaltmaq üçün nəzarətli isitmə tələb olunur |
| Almaz alət seqmentləri | yaxşı | Gümüş əsaslı lehimləmə ərintisi | Almaz performansını qorumaq üçün temperatur nəzarəti vacibdir |
| Alüminium | Mümkündür, amma daha çətindir | Alüminium lehimləmə ərintisi | Dar temperatur pəncərəsi və oksid film nəzarəti vacibdir |
| Misdən polada | yaxşı | Gümüş ərintisi, mis ərintisi | Müxtəlif istilik dərəcələri bobin və armatur balansını tələb edir |
| Misdən pirinçə | əla | Gümüş ərintisi, mis-fosfor ərintisi | HVAC və santexnika komponentlərində geniş yayılmışdır |
İş prinsipi
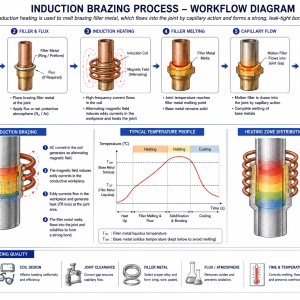
İnduksiyalı lehimləmə maşınının iş prinsipi elektromaqnit induksiyasına əsaslanır. Enerji təchizatı giriş elektrik enerjisini yüksək tezlikli alternativ cərəyana çevirir. Bu cərəyan mis induksiya bobinindən axır və dəyişən maqnit sahəsi yaradır. İş parçası bu maqnit sahəsinə yerləşdirildikdə, metalda induksiyalı burulğan cərəyanları yaranır. Elektrik müqaviməti bu cərəyanları iş parçasının özündəki istiliyə çevirir.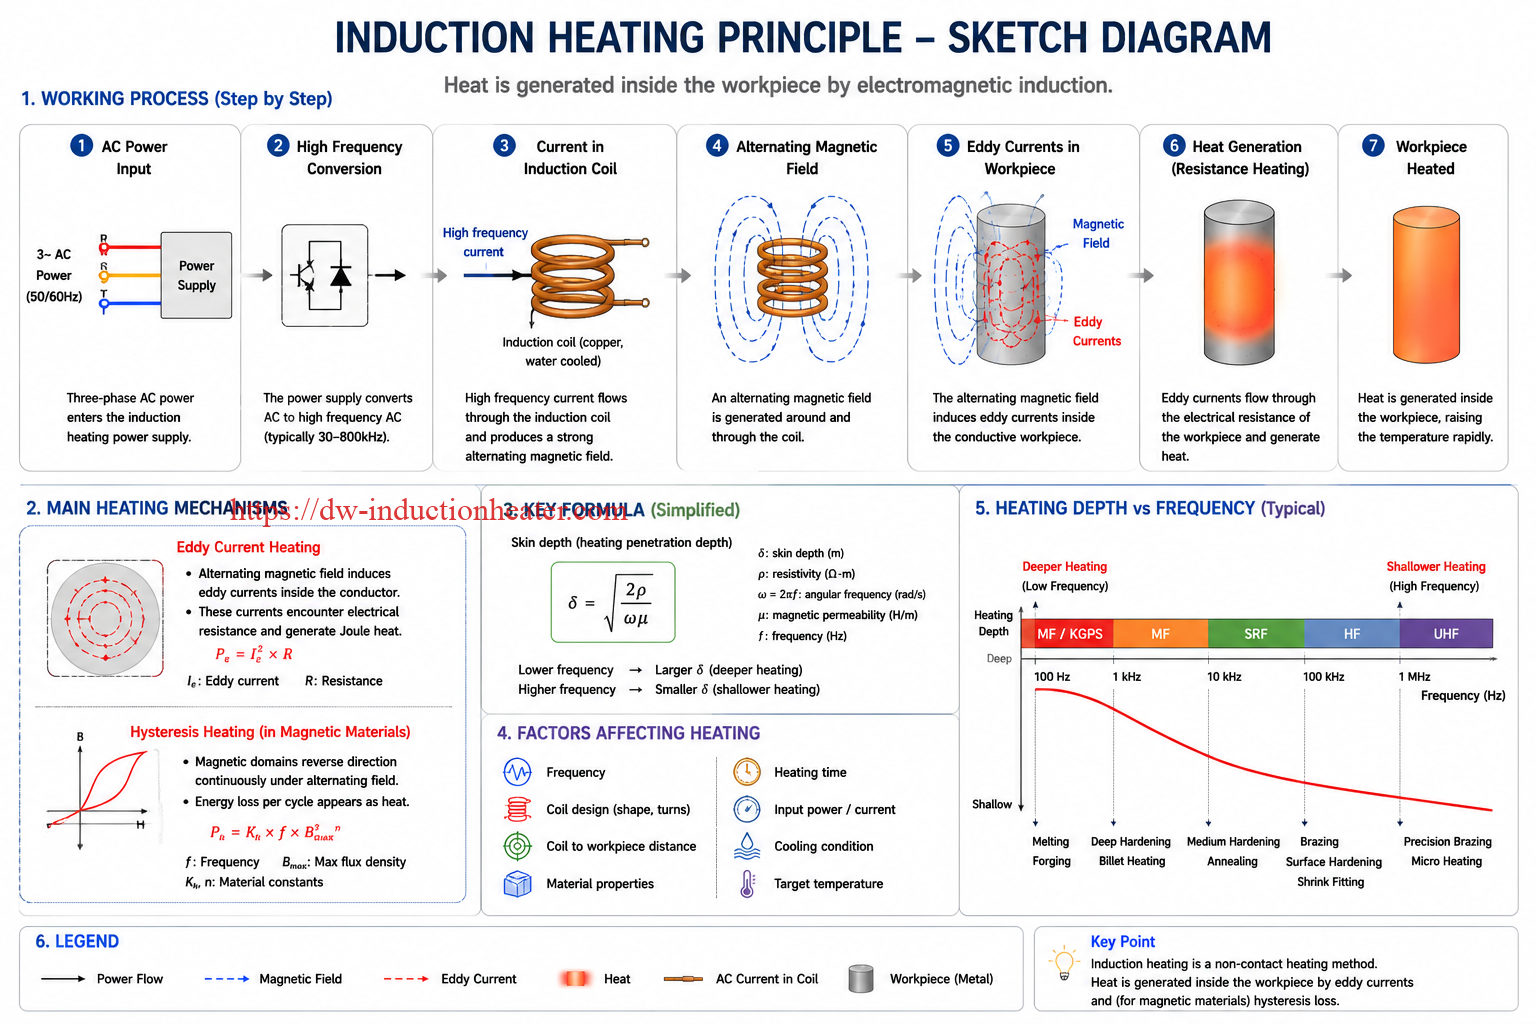
Lehimləmədə məqsəd əsas metalı əritmək deyil. Məqsəd, lehimləmə doldurucu ərintisinin ərimə diapazonuna çatıb birləşmə boşluğuna axana qədər birləşmə sahəsini qızdırmaqdır. Soyuduqdan sonra doldurucu metal komponentlər arasında güclü bir əlaqə əmələ gətirir.
| Mərhələ | Fiziki fəaliyyət | Mühəndislik Nəzarət Nöqtəsi |
|---|---|---|
| Güc çevirmə | AC girişi yüksək tezlikli çıxışa çevrilir | Güc, tezlik, iş dövrü və inverter sabitliyi |
| Maqnit sahəsinin yaranması | Cərəyan induksiya bobinindən axır | Bobin fırlanmaları, bobin diametri, mis borunun ölçüsü və soyutma |
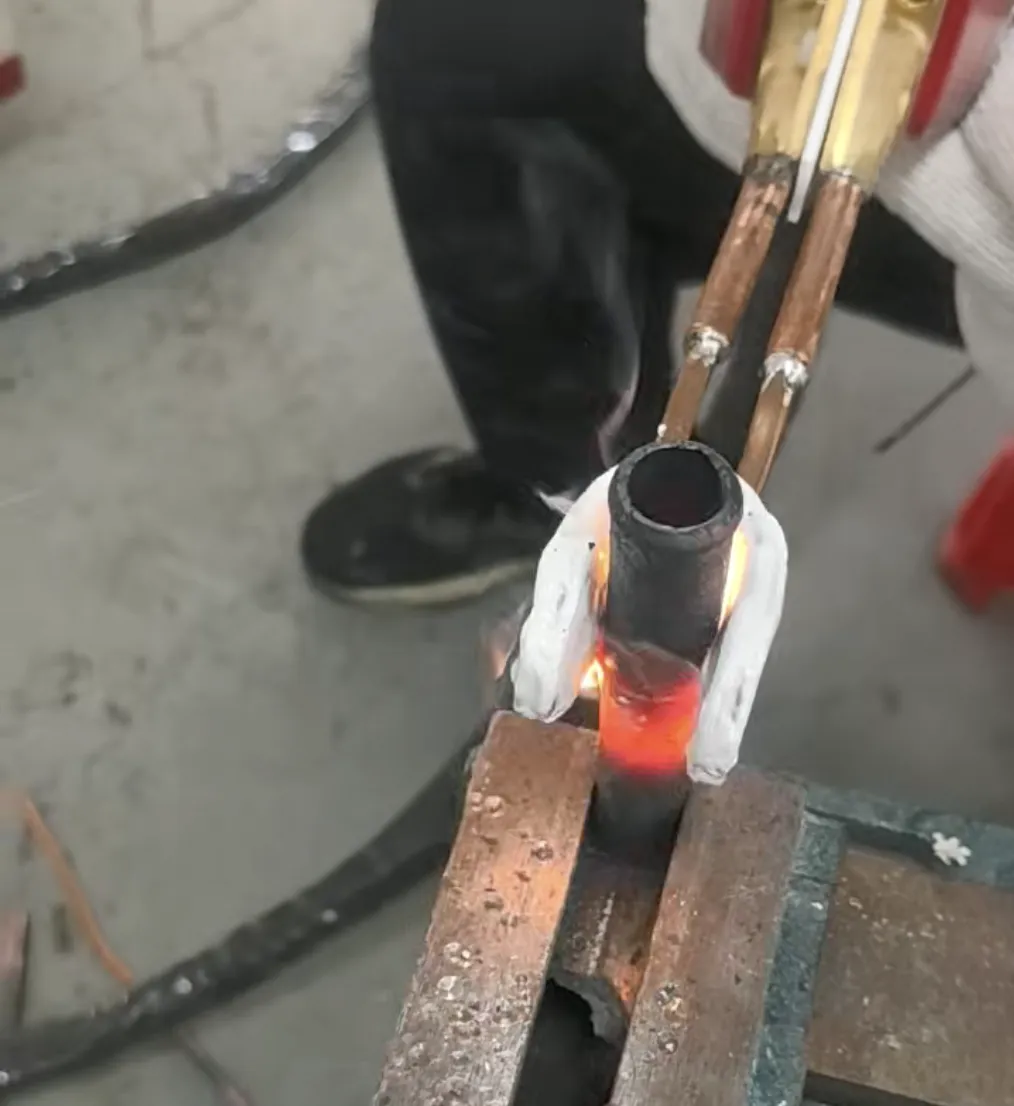
| İş parçasının istiləşməsi | Eddy cərəyanları oynaq nahiyəsində istilik yaradır | Birləşdirmə məsafəsi, qızdırma dərinliyi və hissənin mövqeyi |
| Doldurucu əriməsi | Lehimləmə ərintisi əsas metaldan əvvəl əriyir | Temperatur pəncərəsi və istilik vahidliyi |
| Kapilyar axın | Əridilmiş doldurucu oynaq boşluğuna axır | Birgə boşluq, səth təmizliyi və axıcılıq |
| Soyutma və bərkimə | Birləşmə mexaniki olaraq möhkəm olur | Soyutma sürəti, armatur saxlama müddəti və oksidləşmə nəzarəti |
Sadə prinsipial diaqram:
AC Enerji Təchizatı | v IGBT / MOSFET İnvertoru | v Yüksək Tezlikli Transformator | v Su ilə Soyudulmuş Mis Sarğı )))))) Maqnit Sahəsi | v Metal Birləşmə Sahəsi ---- Burulğanlı Cərəyan İstiliyi ---- Doldurucu Ərinti Ərimələri | v Kapilyar Axın + Soyutma = Lehimli Birləşmə
Texniki Features
Aşağıdakı spesifikasiyalar induksiya lehimləmə maşınları üçün tipik mühəndislik diapazonlarıdır. Son konfiqurasiya materiala, birləşmə ölçüsünə, qızdırma müddətinə, istehsal həcminə və avtomatlaşdırma səviyyəsinə görə seçilməlidir.
| Parametr | spesifikasiya | Qeydlər |
|---|---|---|
| Güc diapazonu3 | Əksər lehimləmə tətbiqləri üçün 3 kVt-dan 500 kVt-a qədər | Böyük hissələr və ya çoxstansiyalı sistemlər üçün daha yüksək güc mövcuddur |
| Tezlik diapazonu | Tipik olaraq 10 kHz-dən 500 kHz-ə qədər | Kiçik hissələr və dayaz qızdırma üçün daha yüksək tezlik; daha böyük hissələr üçün daha aşağı tezlik |
| Elektrik təchizatı növü | IGBT, MOSFET və ya tranzistor çeviricisi | Güc və tezlik tələbinə görə seçilir |
| Input gərginlik | Tək fazalı və ya üç fazalı, ölkəyə görə xüsusi olaraq hazırlanmışdır | Ümumi sənaye təchizatı 220V, 380V, 400V, 415V, 440V və ya 480V-dir |
| Soyutma üsul | Su ilə soyutma və ya inteqrasiya olunmuş soyuducu | Bobin, transformator və güc elektronikası üçün tələb olunur |
| İstilik rejimi | Əl ilə, zamanla, temperaturla və ya PLC ilə idarə olunur | Prosesin təkrarlanma tələbindən asılıdır |
| Temperaturun monitorinqi | İnfraqırmızı pirometr, termocüt və ya vizual monitorinq | Qapalı dövrə nəzarəti ardıcıllığı artırır |
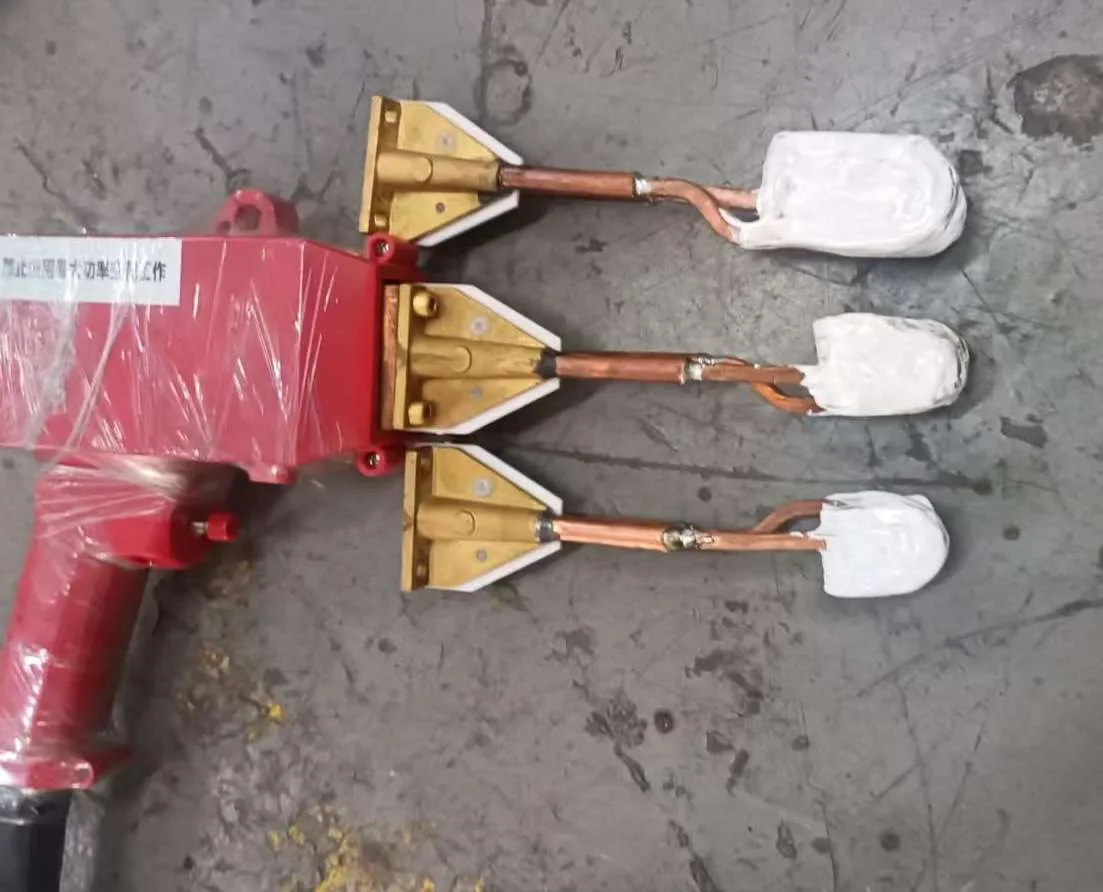
| Bobin növü | Tək döngəli, çox döngəli, U formalı, pancake, bölünmüş spiral, xüsusi spiral | Birgə həndəsə ətrafında dizayn edilmişdir |
| Armatur növü | Əl ilə armatur, pnevmatik sıxac, fırlanan armatur, robot armatur | Oynaq boşluğunu və təkrarlana bilən mövqeyi saxlayır |
| Qoruyucu atmosfer | Hava, flüs, azot, argon və ya əmələ gətirən qaz | Həssas materiallar üçün oksidləşməni azaltmaq üçün istifadə olunur |
| Heating vaxt | Adətən hər oynaqda 2-60 saniyə | Hissə kütləsindən, materialdan və doldurucu ərintisindən asılıdır |
| Vəzifə dövrü | Aralıqlı və ya davamlı istehsal üçün nəzərdə tutulmuşdur | Soyutma gücü iş dövrünə uyğun olmalıdır |
| Avtomatlaşdırma variantları | PLC, HMI, robot yükləmə, fırlanan masa, konveyer, məlumatların qeydiyyatı | Yüksək həcmli istehsal üçün tövsiyə olunur |
Tövsiyə olunan Model Seçimi
Ən yaxşı model istilik yükü, birləşmə ölçüsü, material və toxunma müddəti ilə seçilir. Aşağıdakı cədvəldə mühəndislik seçimi üçün praktik başlanğıc nöqtələri verilmişdir.
| Ərizə | Material | Tövsiyə olunan Güc | Tezlik |
|---|---|---|---|
| Kiçik mis boru lehimləmə | Misdən misə, misdən misə | 5-15 kVt | 80-300 kHz |
| HVAC distribyutorunun lehimlənməsi | Mis borular və pirinç fitinqlər | 15-35 kVt | 50-200 kHz |
| Orta ölçülü mis boru birləşməsi | Mis, mis | 25-60 kVt | 30-150 kHz |
| Paslanmayan polad boru lehimləmə | Paslanmayan polad, mis, nikel ərintisi | 15-50 kVt | 50-200 kHz |
| Karbid aləti lehimləmə | Karbiddən polada | 15-80 kVt | 20-100 kHz |
| Almaz seqmentli lehimləmə | Almaz seqmenti polad gövdəyə | 25-100 kVt | 20-100 kHz |
| Elektrik konnektorunun lehimlənməsi | Mis, pirinç, gümüş ərintisi | 10-40 kVt | 80-300 kHz |
| Qab-qacaq altının lehimlənməsi | Paslanmayan polad, alüminium, mis lövhə | 80-250 kVt | 10-50 kHz |
| Motor komponentlərinin lehimlənməsi | Mis çubuqlar, terminallar | 30-120 kVt | 20-100 kHz |
| Avtomatik çoxstansiyalı lehimləmə | Müxtəlif metal yığımlar | 50-300 kVt | 10-200 kHz |
Model seçim cədvəli:
| İş parçasının ölçüsü / istilik yükü | Təklif olunan güc səviyyəsi | Tipik Maşın Növü |
|---|---|---|
| Çox kiçik oynaq, aşağı kütlə | 3-10 kVt | Portativ və ya tezgah induksiyalı lehimləmə maşını |
| Kiçik mis və pirinç hissələri | 10-25 kVt | Yüksək tezlikli induksiya lehimləmə maşını |
| Orta sənaye birləşmələri | 25-60 kVt | Yüksək tezlikli və ya super səsli induksiya lehimləmə sistemi |
| Böyük karbid alətləri və ya qalın borular | 60-120 kVt | Orta/yüksək tezlikli induksiya lehimləmə sistemi |
| Böyük boşqab, qab-qacaq və ya avtomatlaşdırılmış xətt | 120-300 kVt | Xüsusi avtomatik induksiya lehimləmə sistemi |
Proses iş axını
Sabit induksiyalı lehimləmə prosesi nəzarətli hazırlıq, isitmə və soyutma tələb edir. Bir çox lehimləmə nasazlıqları enerji təchizatından deyil, zəif birləşmə dizaynı, çirklənmə, doldurucuların səhv yerləşdirilməsi və ya qeyri-sabit armaturdan qaynaqlanır.
1. Əsas materialı, birləşmə növünü və istehsal tələbini təhlil edin | 2. Doldurucu ərintisini, flüsünü və ya qoruyucu atmosferi seçin | 3. Birləşmə səthlərini təmizləyin və birləşmə boşluğunu idarə edin | 4. İnduksiya bobini və armaturunu dizayn edin | 5. Gücü, tezliyi, qızdırma vaxtını və temperatur hədəfini təyin edin | 6. İş parçasını və doldurucu metalını yükləyin | 7. İnduksiya qızdırma dövrünü başladın | 8. Doldurucu əriyir və birləşmədən axır | 9. Tam islanma üçün qısa müddət saxlayın | 10. Qızdırmanı dayandırın və nəzarətli soyutmaya icazə verin | 11. Birləşmənin görünüşünü, möhkəmliyini və sızma performansını yoxlayın
| Proses addımı | Əsas tələb | Yoxlama metodu |
|---|---|---|
| Səth təmizlənməsi | Yağ, oksid, toz və örtüyü təmizləyin | Vizual yoxlama, həlledicinin təmizlənməsi yoxlaması |
| Yığma | Düzgün oynaq boşluğu və hizalanması | Ölçü cihazı, armatur istinadı, əl ilə yoxlama |
| Doldurucu yerləşdirmə | Düzgün miqdar və mövqe | Üzük, yapışdırma, məftil və ya preform yoxlaması |
| Flux və ya qaz qorunması | Oksidləşmənin qarşısını alın və islanmanı yaxşılaşdırın | Axın əhatə dairəsi və ya qaz axını ölçən cihaz |
| İsitmə | Birgə sahədə vahid temperatur | Pirometr, termocüt və ya proses müddəti |
| Soyutma | Bərkimədən əvvəl hərəkətdən çəkinin | Armaturun saxlanma müddəti və vizual yoxlama |
| Keyfiyyətə yoxlama | Tam lehimləməni təsdiqləyin | Sızma testi, dartma testi, bölmə yoxlaması |
Bobin və Armatur Dizaynı
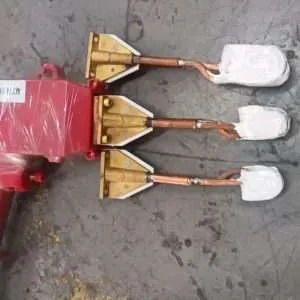
The induksiya lövhəsi Lehimləmə prosesinin ürəyidir. Yaxşı bir spiral enerjini birləşmə sahəsinə səmərəli şəkildə ötürür, vahid isitmə təmin edir və rahat yükləmə və boşaltma imkanı verir. Keyfiyyətsiz bir spiral həddindən artıq istiləşməyə, doldurucu axınının natamam olmasına, həddindən artıq oksidləşməyə və ya qeyri-sabit istehsala səbəb ola bilər.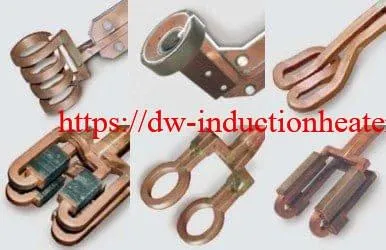
| Bobin növü | Ən yaxşı proqram | Üstünlüklər | Dizayn Qeydləri |
|---|---|---|---|
| Tək dönüşlü rulon | Kiçik halqalar, terminallar, yerli birləşmələr | Sadə, konsentratlaşdırılmış isitmə | Dəqiq yerləşdirmə tələb olunur |
| Çox döngəli spiral rulon | Mis boru birləşmələri, silindrik hissələr | Vahid dairəvi isitmə | Birləşmə ətrafında bərabər məsafə saxlayın |
| U formalı spiral | Yan girişli lehimləmə | Qeyri-müntəzəm hissələr üçün asan yükləmə | Maqnit konsentratoru tələb oluna bilər |
| Pancake bobini | Düz boşqab və ya mətbəx qabının altlığı | Səthi isitmə üçün yaxşıdır | Güc paylanması balanslaşdırılmalıdır |
| Split bobin | Qapalı dövrəli hissələr və ya çətin yüklənən yığımlar | Parçanı çıxarmadan asan giriş | Mexaniki quruluş daha mürəkkəbdir |
| Xüsusi profil rulonu | Xüsusi alət və ya avtomobil komponenti | Optimallaşdırılmış istilik sxemi | Mühəndislik sınağı və tənzimləmə tələb olunur |
Tipik bobin dizayn diaqramı:
Su ilə Soyudulmuş Mis Sarğı _____________ / \ / Birləşmə Sahəsi \ | [Doldurucu Halqa] | | Metal Hissə A | | Metal Hissə B | \ / \_____________/ Əsas dizayn məqamları: - Sarğı lehimləmə sahəsinə yaxın olmalıdır, lakin iş parçasına toxunmamalıdır. - Qızdırma bütün hissəyə deyil, birləşməyə yönəldilməlidir. - Soyuducu su mis sarğıdan rahat axmalıdır. - Armatur doldurucu bərkiyənə qədər birləşmə mövqeyini saxlamalıdır.
Qurğu dizaynı da eyni dərəcədə vacibdir. Qurğu hizalanmanı qorumalı, sabit boşluq saxlamalı, istilik deformasiyasına davamlı olmalı və operatorun təhlükəsizliyini təmin etməlidir. Yüksək həcmli istehsal üçün pnevmatik sıxaclar, fırlanan masalar, indeksləmə stansiyaları və robot yükləmə əlavə edilə bilər. Zərif karbid və ya almaz alətləri üçün qurğu istilik gərginliyini minimuma endirməli və doldurucu axını zamanı hissələrin hərəkətinin qarşısını almalıdır.
Nəzarət Sistemi və Avtomatlaşdırma
İnduksiya lehimləmə əl ilə və ya avtomatik rejimdə işlədilə bilər. Əl ilə işləyən sistemlər çevik istehsal, təmir və az həcmli tətbiqlər üçün uyğundur. Ardıcıl keyfiyyət, yüksək məhsuldarlıq və izlənilə bilənlik tələb olunduqda avtomatlaşdırılmış sistemlər tövsiyə olunur.
| Nəzarət səviyyəsi | Konfiqurasiya | Uyğun İstifadə | Faydaları |
|---|---|---|---|
| Manual nəzarət | Operator başlanğıc, dayandırma və isitmə vaxtını idarə edir | Təmir, kiçik dəst, sadə birləşmələr | Aşağı qiymətli və çevik |
| Zamanlı nəzarət | Əvvəlcədən təyin edilmiş güc və istilik müddəti | Sabit materialdan hazırlanmış təkrarlanan hissələr | Ardıcıllığı yaxşılaşdırır |
| İstilik nəzarət | Pirometr və ya termocüt rəyi | Temperatur həssas lehimləmə | Həddindən artıq istiliyi azaldır və rədd edir |
| PLC nəzarəti | Proqramlaşdırılmış ardıcıllıq, siqnalizasiya və bloklama | Sənaye iş yeri | Sabit proses və daha təhlükəsiz əməliyyat |
| Avtomatik xətt | Robot, fırlanan masa, konveyer, məlumatların qeydiyyatı | Kütləvi istehsal | Yüksək məhsuldarlıq və izlənilə bilənlik |
Tövsiyə olunan avtomatlaşdırma funksiyalarına su axınının qorunması, həddindən artıq temperatur siqnalizasiyası, güc əyrisinin idarə edilməsi, resept saxlama, barkod skan edilməsi, qaz axınının monitorinqi, qurğunun mövqeyinin aşkarlanması, təcili dayandırma və istehsal məlumatlarının qeyd edilməsi daxildir. İxrac olunan avadanlıqlar üçün HMI dili, gərginlik standartı, təhlükəsizlik rölesi və naqil standartı istehsaldan əvvəl təsdiqlənməlidir.
Ümumi problemlər və həllər
| Problem | Mümkün səbəb | Mühəndislik Həlli |
|---|---|---|
| Doldurucu metal axmır | Temperatur çox aşağı, səth təmizlənməsi zəifdir və ya yanlış doldurucu ərintisi | Qızdırma müddətini artırın, təmizliyi yaxşılaşdırın, doldurucu ərimə diapazonunu yoxlayın |
| Oynaq həddindən artıq ısınır və ya yanır | Həddindən artıq güc, zəif temperatur nəzarəti və ya bobin çox yaxındır | Gücü azaldın, pirometrdən istifadə edin, bobin məsafəsini tənzimləyin |
| Borunun ətrafında qeyri-bərabər lehimləmə | Bobin mərkəzdə deyil və ya birləşmə boşluğu bərabər deyil | Bobini yenidən dizayn edin, armaturu və hizalanmasını təkmilləşdirin |
| Həddindən artıq oksidləşmə | Axın yoxdur, axın qeyri-kafidir və ya qazdan zəif qorunma | Uyğun flux, azot və ya argon mühafizəsindən istifadə edin |
| Karbid alətindəki çatlar | Çox sürətli qızdırma və ya çox sürətli soyutma | Nəzarətli rampa isitmə və daha yavaş soyutma istifadə edin |
| Zəif oynaq gücü | Qeyri-kafi islanma, oynaq boşluğunun səhv yerləşdirilməsi və ya çirklənmə | Boşluğu optimallaşdırın, səthləri təmizləyin, doldurucu ərintisinin uyğunluğunu təsdiqləyin |
| Enerji təchizatı tıxacları | Bobin qısaqapanması, su axını problemi və ya yük uyğunsuzluğu | Bobin izolyasiyasını, soyutma axınını və uyğun transformatoru yoxlayın |
| Aşağı istehsal səmərəliliyi | Əl ilə yükləmə çox yavaş və ya isitmə dövrü optimallaşdırılmayıb | Armatur, fırlanan masa və ya avtomatik yükləmə sistemi əlavə edin |
| Lehimləmədən sonra uyğunsuz rəng | Temperatur dəyişikliyi və ya oksidləşmə | Qapalı dövrə idarəetmə və qoruyucu atmosferdən istifadə edin |
| Bobin həddindən artıq qızır | Su axını qeyri-kafi və ya mis boru çox kiçikdir | Soyutma qabiliyyətini artırın və bobin kəsişməsini yenidən dizayn edin |
Mühəndislik seçimi təlimatı
Düzgün induksiyalı lehimləmə maşınını seçmək üçün mühəndislər yalnız maşın gücünü istəmək əvəzinə, bütün lehimləmə prosesini qiymətləndirməlidirlər. Aşağıdakı təlimat praktik seçim metodu təqdim edir.
1. Əsas materialları təsdiqləyin
Mis, pirinç, polad, paslanmayan polad, karbid və alüminium fərqli istilik xüsusiyyətlərinə malikdir. Mis istiliyi tez keçirir və daha yüksək güc tələb edə bilər. Maqnit xüsusiyyətlərinə görə polad səmərəli şəkildə qızır. Paslanmayan polad daha diqqətli oksidləşmə nəzarətinə ehtiyac duya bilər. Karbid istilik gərginliyinin idarə edilməsini tələb edir.
2. Birgə ölçüsünü və kütləsini təsdiqləyin
Kiçik bir mis boru birləşməsinə cəmi 5-15 kVt, böyük bir karbid mədən aləti və ya qab-qacaq altlığına isə 80-250 kVt tələb oluna bilər. Qızdırılan kütlə nə qədər böyükdürsə, tələb olunan müddətdə lehimləmə temperaturuna çatmaq üçün bir o qədər çox enerji tələb olunur.
3. Düzgün tezliyi seçin
Tezlik qızdırma dərinliyinə və enerji paylanmasına təsir göstərir. Kiçik və nazik hissələr adətən daha yüksək tezlikdən istifadə edir. Daha böyük və qalın hissələr adətən daha aşağı tezlikdən istifadə edir. Düzgün tezlik səthin həddindən artıq istiləşməsinin və oynaqların natamam istiləşməsinin qarşısını almağa kömək edir.
| Tezlik Aralığı | İstilik xarakteristikası | Tipik Lehimləmə İstifadəsi |
|---|---|---|
| 100-500 kHz | Səthi, sürətli, lokal isitmə | Kiçik terminallar, incə borular, dəqiq hissələr |
| 50-100 kHz | Ümumi yüksək tezlikli lehimləmə | HVAC boruları, pirinç fitinqlər, paslanmayan birləşmələr |
| 20-50 kHz | Orta hissələr üçün daha dərin istilik | Karbid alətləri, daha böyük mis birləşmələr, motor hissələri |
| 10-20 kHz | Böyük kütləli hissələr üçün daha dərin istilik | Qab-qacaq dibi, böyük alətlər, ağır yığımlar |
4. Hədəf dövrünün vaxtını təyin edin
Kütləvi istehsal üçün qızdırma müddəti birbaşa məhsuldarlığa təsir göstərir. Əgər hədəf hər 5 saniyədə bir birləşmədirsə, maşın gücü və avtomatlaşdırması hər 30-60 saniyədə bir birləşmə olan emalatxana prosesindən daha yüksək olmalıdır.
5. Doldurucu ərintisini və flüsünü seçin
Doldurucu ərinti əsas metallara və xidmət şərtlərinə uyğun olmalıdır. Gümüş əsaslı ərintilər mis, pirinç, polad və paslanmayan poladdan lehimləmə üçün geniş istifadə olunur. Mis-fosfor ərintiləri misdən misə və misdən pirinçə lehimləmə üçün geniş yayılmışdır. Alüminium lehimləmə xüsusi doldurucu və ciddi oksid nəzarəti tələb edir.
6. Soyutma və təhlükəsizlik planı
İnduksiya lehimləmə maşınları sabit soyutma suyu tələb edir. Davamlı istehsal üçün qapalı dövrəli sənaye soyuducusu tövsiyə olunur. Təhlükəsizlik dizaynı təcili dayanma, su təzyiqindən qorunma, həddindən artıq cərəyandan qorunma, bobin izolyasiyası və operator mühafizəsini əhatə etməlidir.
7. Kütləvi istehsaldan əvvəl sınaqdan keçirin
Yeni hissələr üçün nümunə sınaqdan keçirilməsi tövsiyə olunur. Test nəticələri qızdırma müddətini, doldurucu axınını, birləşmə möhkəmliyini, sızma performansını, görünüşünü və armaturun təkrarlanmasını təsdiqləməlidir. Uğurlu sınaqdan sonra son maşın, bobin və armatur təsdiqlənə bilər.
Üstünlüklər
| Fayda | Mühəndislik Dəyəri | Biznes dəyər |
|---|---|---|
| Lokal isitmə | İstilik oynaq nahiyəsində cəmləşir | Daha az deformasiya və daha az enerji israfı |
| Sürətli isitmə sürəti | Birləşmə tez bir zamanda lehimləmə temperaturuna çatır | Daha yüksək istehsal gücü |
| Təkrarlana bilən proses | Güc və vaxt dəqiq idarə oluna bilər | Daha sabit məhsul keyfiyyəti |
| Açıq alov yoxdur | Daha təmiz və təhlükəsiz iş mühiti | Yanğın riskini azaltmaq və zavodun idarə olunmasını asanlaşdırmaq |
| Avtomatlaşdırma dostu | PLC, robot və armaturla asanlıqla inteqrasiya olunur | Aşağı əmək asılılığı |
| Az oksidləşmə | Qısa isitmə müddəti məruz qalma müddətini azaldır | Daha yaxşı görünüş və daha az təmizlik sonrası |
| Enerji verimli | İstilik metalın içərisində yaranır | Bir çox istehsal halında daha aşağı əməliyyat xərcləri |
| Çevik bobin dizaynı | Bobin müxtəlif oynaqlar üçün xüsusi olaraq düzəldilə bilər | Bir enerji təchizatı birdən çox məhsulu dəstəkləyə bilər |
Müqayisə cədvəli: induksiya lehimləmə və alov lehimləmə
| maddə | İndüksiyon Lehimi | Alov lehimləmə |
|---|---|---|
| İstiliyə nəzarət | Yüksək | Operatorun bacarığından çox asılıdır |
| İstilik sürəti | Sürətli | Mühit |
| Tekrarlanabilirlik | Taymer və ya PLC ilə əladır | Dəyişən |
| Avtomatlaşdırma | Asan | Çətin |
| Oksidləşmə | Düzgün proseslə aşağı salın | Açıq alov səbəbindən daha yüksək |
| Təhlükəsizlik | Açıq alov yoxdur | Açıq alov və qazla işləmək tələb olunur |
| Enerjiyə diqqət | Lokallaşdırılmış | Daha geniş istilik təsir sahəsi |
| Ən yaxşı istifadə | Təkrarlana bilən sənaye lehimləmə | Çevik təmir və aşağı qiymətli əl işi |
Məhdudiyyətlər
İnduksiyalı lehimləmənin bir çox üstünlükləri olsa da, hər birləşmə üçün ən yaxşı həll yolu deyil. İş parçası elektrik keçiriciliyi olmalı və birləşmə sahəsi induksiya bobininə çata bilməlidir. Çox mürəkkəb həndəsələr xüsusi bobin dizaynını tələb edə bilər. Alüminium lehimləmə dar bir proses pəncərəsinə malikdir və tez-tez daha çox sınaq tələb edir. Yüksək istilik kütləsinə malik böyük hissələr daha yüksək güc və daha güclü soyutma sistemləri tələb edə bilər.
| Məhdudiyyət | Səbəb | Tövsiyə olunan fəaliyyət |
|---|---|---|
| İlkin investisiya alov məşəlindən daha yüksəkdir | Enerji təchizatı, bobin, soyutma və armatur tələb olunur | Ümumi dəyəri, əmək qənaətini və keyfiyyətin yaxşılaşdırılmasını qiymətləndirin |
| Bobin hissənin həndəsəsinə uyğun olmalıdır | Maqnit sahəsinin paylanması istilik nəticəsini müəyyən edir | Xüsusi bobin dizaynı və nümunə sınaqlarından istifadə edin |
| Keçirici olmayan materiallar üçün ideal deyil | İnduksiya keçirici və ya maqnit material tələb edir | Lazım gələrsə, metal susceptor və ya digər istilik üsulundan istifadə edin |
| Soyuducu su tələb olunur | Bobin və güc elektronikası istilik yaradır | Sabit istehsal üçün qapalı dövrəli soyuducudan istifadə edin |
| Proses qurulması mühəndislik bilikləri tələb edir | Güc, tezlik və bobin son nəticəyə təsir göstərir | Təcrübəli induksiya avadanlığı təchizatçısı ilə işləyin |
Niyə HLQ induksiya avadanlığını seçməlisiniz?
HLQ Induction Equipment Co., Ltd., lehimləmə, bərkitmə, döymə, əritmə, PWHT, büzülmə uyğunlaşdırması, örtüyün çıxarılması, reaktorun qızdırılması və xüsusi elektromaqnit istilik sistemləri daxil olmaqla sənaye tətbiqləri üçün mühəndislik əsaslı induksiya istilik həllərinə diqqət yetirir. İnduksiya lehimləmə layihələri üçün HLQ müştərilərə ilkin nümunə təhlilindən tutmuş son maşın konfiqurasiyasına, bobin dizaynına və proses sınaqlarına qədər dəstək ola bilər.
| HLQ Qabiliyyəti | Müştəri faydası |
|---|---|
| Geniş induksiya enerji təchizatı diapazonu | Kiçik əl ilə lehimləmə və böyük avtomatik lehimləmə xətləri üçün uyğundur |
| Yüksək tezlikli və orta tezlikli seçimlər | Müxtəlif iş parçası ölçüləri və istilik dərinlikləri üçün daha yaxşı uyğunluq |
| Xüsusi induksiya bobin dizaynı | İstilik vahidliyini və birləşmə keyfiyyətini artırır |
| Mühəndislik seçim dəstəyi | Müştərilərə səhv güc və ya tezlik seçimindən yayınmağa kömək edir |
| Əl ilə idarə olunan, əl ilə idarə olunan və avtomatlaşdırılmış sistemlər | Təmir, emalatxana və kütləvi istehsal üçün çevik həll |
| Mis, pirinç, karbid və alətlərdə tətbiq təcrübəsi | Daha sürətli proses inkişafı və praktik problemlərin aradan qaldırılması |
| Könüllü PLC, HMI və temperatur nəzarəti | Təkrarlanabilirliyi və istehsalın izlənilə bilməsini artırır |
| İxrac yönümlü konfiqurasiya | Gərginlik, dil, soyutma və təhlükəsizlik dizaynı fərdiləşdirilə bilər |
HLQ induksiyalı lehimləmə maşınları mis boru lehimləmə, pirinç konnektor lehimləmə, karbid alət lehimləmə, almaz alət seqment lehimləmə, paslanmayan polad boru lehimləmə, qab-qacaq alt lehimləmə və elektrik komponentlərinin lehimləməsi üçün seçilə bilər. Müştərilər yalnız material, birləşmə ölçüsü, doldurucu ərinti, hədəf istilik müddəti, istehsal gücü, enerji təchizatı vəziyyəti və avtomatlaşdırma tələbini təqdim etməlidirlər. HLQ mühəndisləri daha sonra müvafiq güc, tezlik, bobin quruluşu, soyutma sistemi və idarəetmə metodunu tövsiyə edə bilərlər.
FAQ
1. İnduksiya lehimləmə maşını nə üçün istifadə olunur?
Metal hissələri elektromaqnit induksiyası ilə birləşdirici sahəni qızdırmaqla və lehimləmə doldurucu ərintisini əritməklə birləşdirmək üçün istifadə olunur. Ümumi istifadələrə mis boru ilə lehimləmə, pirinç fitinqlə lehimləmə, karbid alətlə lehimləmə, almaz seqmentli lehimləmə, paslanmayan polad boru ilə lehimləmə, elektrik konnektoru ilə lehimləmə və qab-qacaq dibinin lehimlənməsi daxildir.
2. İnduksiya lehimləməsi lehimləmədən daha güclüdürmü?
Bəli, əksər sənaye tətbiqlərində lehimləmə lehimləmə ilə müqayisədə daha yüksək birləşmə möhkəmliyi təmin edir, çünki lehimləmə daha yüksək temperaturlu doldurucu ərintidən istifadə edir və daha güclü metallurgiya bağı yaradır. Son möhkəmlik doldurucu ərintisindən, birləşmənin dizaynından, boşluğundan, təmizliyindən və istilik keyfiyyətindən asılıdır.
3. İnduksiya lehimləmə alov lehimləməsini əvəz edə bilərmi?
Bəli, induksiya ilə lehimləmə bir çox təkrarlana bilən sənaye proseslərində alovla lehimləməni əvəz edə bilər. Daha sürətli isitmə, daha yaxşı idarəetmə, daha az oksidləşmə, açıq alov olmaması və daha asan avtomatlaşdırma təmin edir. Bununla belə, alovla lehimləmə hələ də çox az həcmli təmir işləri və ya çox qeyri-müntəzəm sahə işləri üçün faydalı ola bilər.
4. Mis boru ilə lehimləmə üçün hansı güc tələb olunur?
Kiçik mis boru birləşmələri adətən 5-15 kVt gücə ehtiyac duyur. Orta ölçülü mis boru və HVAC paylayıcı lehimləmə üçün 15-35 kVt gücə ehtiyac ola bilər. Daha böyük mis qurğuları üçün 40-80 kVt və ya daha çox gücə ehtiyac ola bilər. Son seçim borunun diametrindən, divar qalınlığından, doldurucu ərintisindən və tələb olunan dövr müddətindən asılıdır.
5. İnduksiya lehimləmə üçün ən yaxşı tezlik hansıdır?
Kiçik dəqiq birləşmələr adətən 100–500 kHz tezliyindən istifadə edir. Ümumi mis və pirinç lehimləmə adətən 50–200 kHz tezliyindən istifadə edir. Daha böyük karbid alətləri, mühərrik hissələri və qab-qacaq lehimləməsində 10–100 kHz tezliyindən istifadə edilə bilər. Ən yaxşı tezlik qızdırma dərinliyindən, hissənin ölçüsündən və materialından asılıdır.
6. Paslanmayan polad üçün induksiya lehimləməsindən istifadə etmək olarmı?
Bəli. Paslanmayan polad uyğun doldurucu ərintisi və flüs və ya qoruyucu atmosfer ilə induksiya ilə lehimlənə bilər. Paslanmayan polad qızdırma zamanı oksidləşə bildiyindən, prosesə nəzarət və səthin hazırlanması vacibdir.
7. Alüminium üçün induksiya lehimləməsindən istifadə etmək olarmı?
Bəli, amma alüminiumla lehimləmə mis və ya poladla lehimləmədən daha çətindir. Alüminiumun lehimləmə temperaturu ilə əsas metalın ərimə temperaturu arasında kiçik bir temperatur fərqi var və oksid təbəqəsinin idarə olunması vacibdir. Nümunə sınaqdan keçirilməsi tövsiyə olunur.
8. İnduksiya lehimləməsi üçün flüs lazımdırmı?
Bir çox lehimləmə prosesində oksidi çıxarmaq və doldurucu axınını yaxşılaşdırmaq üçün flüs tələb olunur. Bəzi proseslərdə ənənəvi flüs əvəzinə azot, argon və ya əmələ gətirən qaz kimi qoruyucu atmosfer istifadə olunur. Seçim əsas materialdan, doldurucu ərintisindən və təmizlik tələbindən asılıdır.
9. İnduksiya lehimləmə və induksiya qaynağı arasındakı fərq nədir?
İnduksiyalı lehimləmə yalnız doldurucu metalı əridir, əsas materialı əritmir. İnduksiyalı qaynaq qaynaqlanmış birləşmə yaratmaq üçün əsas materialın özünü qızdırır. Lehimləmə adətən daha aşağı birləşmə temperaturu, fərqli metallar və ya dəqiq yığılma tələb olunduqda istifadə olunur.
10. Maşın seçmək üçün hansı məlumatlar lazımdır?
Vacib məlumatlara əsas material, hissə ölçüləri, birləşmə növü, doldurucu ərintisi, lehimləmə temperaturu, tələb olunan istilik müddəti, gündəlik istehsal həcmi, enerji təchizatı gərginliyi, soyutma vəziyyəti, avtomatlaşdırma səviyyəsi və keyfiyyət yoxlaması tələbi daxildir.
11. Bir induksiya lehimləmə maşını fərqli məhsulları idarə edə bilərmi?
Bəli. İnduksiya bobini, armaturu və proses reseptini dəyişdirməklə bir enerji mənbəyindən tez-tez fərqli məhsullar üçün istifadə etmək olar. Bununla belə, güc və tezlik diapazonu bütün hədəf hissələr üçün uyğun olmalıdır.
12. Lehimlənmiş birləşmə niyə qaralır?
Qaralma adətən oksidləşmə, həddindən artıq istiləşmə, yanlış axın, uzun istilik müddəti və ya zəif qoruyucu atmosfer səbəbindən yaranır. Həll yollarına istilik müddətinin azaldılması, temperatur nəzarətinin yaxşılaşdırılması, düzgün axından istifadə və azot və ya arqon mühafizəsinin əlavə edilməsi daxildir.
13. İnduksiya lehimləmə nə qədər sürətlidir?
Bir çox kiçik və orta ölçülü birləşmələr 2-30 saniyə ərzində lehimlənə bilər. Böyük hissələr daha uzun müddətli isitmə tələb edə bilər. Faktiki dövr müddəti yükləmə, isitmə, doldurucu axını, soyutma və boşaltmanı əhatə edir.
14. Suyun soyudulması vacibdirmi?
Bəli. İnduksiya bobini və güc elektronikası soyutma tələb edir. Davamlı istehsal üçün sabit su temperaturunu qorumaq, qabarmanın qarşısını almaq və maşını qorumaq üçün qapalı dövrəli soyuducu tövsiyə olunur.
15. Niyə xüsusi hazırlanmış spiral seçməliyəm?
Bobin istilik sxemini müəyyən edir. Xüsusi hazırlanmış bobin enerji konsentrasiyasını, temperatur vahidliyini, dövr müddətini və birləşmə keyfiyyətini yaxşılaşdırır. Ciddi istehsal üçün bobin dizaynı tez-tez maşın gücü qədər vacibdir.
16. İnduksiya lehimləmə avtomatlaşdırıla bilərmi?
Bəli. İnduksiya lehimləmə avtomatlaşdırma üçün olduqca uyğundur. O, PLC idarəetməsi, HMI resept saxlama sistemi, pnevmatik qurğular, fırlanan masalar, konveyerlər, robotlar, temperatur rəyi və məlumatların qeydiyyatı ilə inteqrasiya edilə bilər.
17. Zəif lehimli oynaqlara səbəb nədir?
Zəif birləşmələr adətən zəif təmizlənmə, yanlış doldurucu ərintisi, yanlış birləşmə boşluğu, qeyri-kafi isitmə, həddindən artıq istiləşmə, soyutma zamanı hərəkət və ya zəif islanma səbəbindən yaranır. Sabit qurğu və idarə olunan istilik dövrü vacibdir.
18. HVAC mis boruları üçün ən yaxşı induksiyalı lehimləmə maşını hansıdır?
Əksər HVAC mis boru və pirinç armaturlarının lehimlənməsi üçün 15-35 kVt yüksək tezlikli induksiya lehimləmə maşını praktik başlanğıc nöqtəsidir. Daha böyük paylayıcılar və ya birdən çox birləşmə üçün 40-60 kVt tələb oluna bilər.
19. Karbid alətləri üçün ən yaxşı induksiyalı lehimləmə maşını hansıdır?
Karbid alətlərinin lehimlənməsi, alətin ölçüsündən asılı olaraq, adətən 15-80 kVt gücündədir. Tezlik adətən 20-100 kHz diapazonunda olur. Karbid çatlamasının qarşısını almaq üçün nəzarətli isitmə və soyutma vacibdir.
20. HLQ induksiya lehimləmə layihəsində necə kömək edə bilər?
HLQ iş parçasını qiymətləndirə, güc və tezliyi tövsiyə edə, induksiya bobini dizayn edə, armatur təklifləri verə, nümunə lehimləməni sınaqdan keçirə, soyutma və idarəetmə sistemlərini konfiqurasiya edə və istehsal ehtiyaclarına uyğun olaraq əl ilə, əl ilə, yarıavtomatik və ya tam avtomatik induksiya lehimləmə maşınları təmin edə bilər.
Nəticə
İnduksiyalı lehimləmə maşını mis, pirinç, paslanmayan polad, karbid, almaz alətləri, elektrik hissələri, qab-qacaq və bir çox sənaye yığımları üçün təmiz, sürətli və idarəolunan birləşdirici həlldir. Alovlu lehimləmə ilə müqayisədə daha yaxşı təkrarlanma, daha asan avtomatlaşdırma, daha aşağı oksidləşmə və daha yüksək istehsal səmərəliliyi təklif edir. Prosesin uğuru düzgün güc seçimindən, tezlik uyğunluğundan, bobin dizaynından, armatur dəqiqliyindən, doldurucu ərintisinin seçimindən və temperatur nəzarətindən asılıdır. Sabit lehimləmə keyfiyyətinə və miqyaslı istehsala ehtiyacı olan alıcılar üçün HLQ İnduksiya Avadanlıqları portativ maşınlardan avtomatik istehsal sistemlərinə qədər mühəndislik əsaslı induksiyalı lehimləmə həlləri təqdim edə bilər.