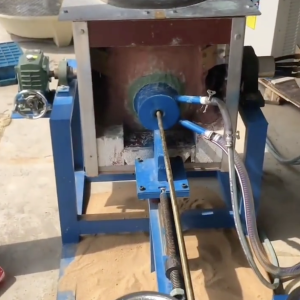
Kiçik İnduksiya Ərimə və Davamlı Mis Çubuq Çubuq Plitəsi Zolaqlı Tel Tökmə Sobası
Kiçik İnduksiya Əritmə və Davamlı Mis Çubuq | Çubuq | Plitə | Zolaq | Məftil Tökmə Sobası
Mündəricat
- Tez Cavab
- Bu Məhsul nədir?
- Əsas tətbiqetmələr
- Uyğun materiallar
- İş prinsipi
- Texniki Features
- Tövsiyə olunan Model Seçimi
- Proses iş axını
- Bobin və Armatur Dizaynı
- Nəzarət Sistemi və Avtomatlaşdırma
- Ümumi problemlər və həllər
- Mühəndislik seçimi təlimatı
- Üstünlüklər
- Məhdudiyyətlər
- Niyə HLQ induksiya avadanlığını seçməlisiniz?
- FAQ
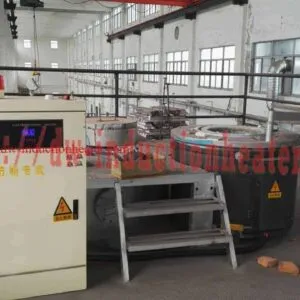
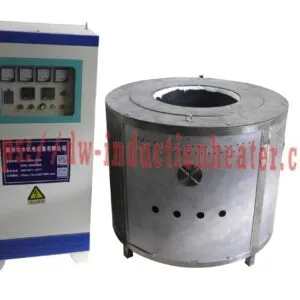
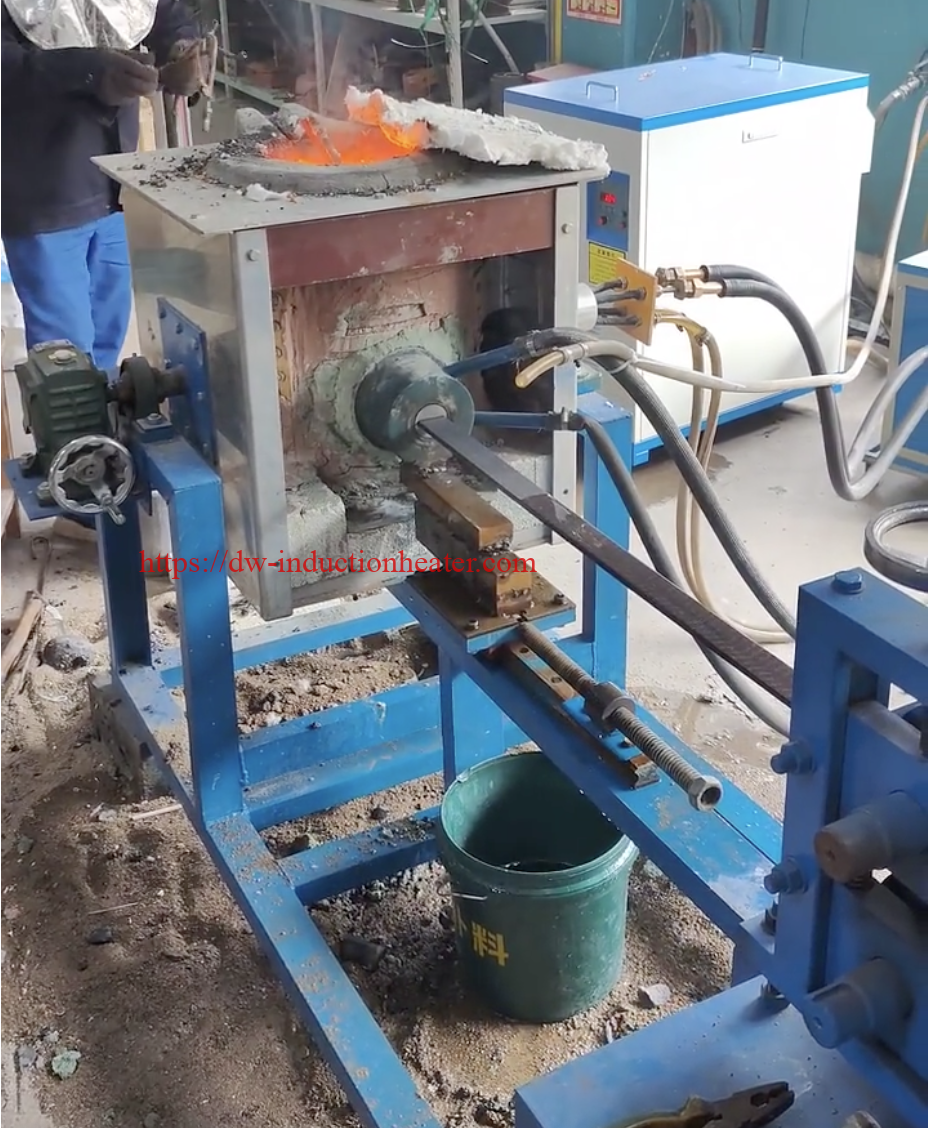
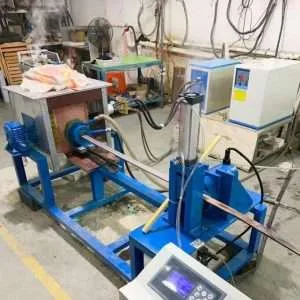
Kiçik induksiya əriməsi və fasiləsiz mis çubuq/çubuq/lövhə/zolaq/tel tökmə sobası, mis, pirinç, bürünc və mis ərintilərini əritmək, sonra isə onları fasiləsiz yarımfabrikatlara tökmək üçün istifadə olunan kompakt metal istehsal sistemidir. Mis təkrar emalı zavodlarında, kabel materialı emalatxanalarında, elektrik komponentləri fabriklərində, tökmə zavodlarında, ərinti laboratoriyalarında və kiçik və orta ölçülü metal emalı xətlərində istifadə olunur. Sistem alıcılara yüksək ərimə dəyəri, qeyri-sabit tökmə keyfiyyəti, məhdud emalatxana sahəsi, uyğunsuz məhsul ölçüləri, oksidləşmə itkisi, aşağı material bərpası və bir çevik əritmə platforması ilə birdən çox mis məhsulu formasının istehsalında çətinlik kimi problemləri həll etməyə kömək edir.
Tez Cavab
Kiçik induksiya əritmə və davamlı mis çubuq/çubuq/lövhə/zolaq/tel tökmə sobası, mis və ya mis ərintilərini əritmək üçün elektromaqnit induksiyasından istifadə edən və sonra əridilmiş metalı davamlı tökmə qəlibləri, qəlibləri, kristalizatorları, dartma diyircəkləri və soyutma sistemləri vasitəsilə çubuqlara, çubuqlara, lövhələrə, zolaqlara və ya məftil xammalına çevirən inteqrasiya olunmuş mis əritmə və tökmə həllidir. Çevik istehsal, təmiz elektrik isitmə, sabit temperatur nəzarəti, yüksək material istifadəsinə və məftil çəkmə, yayma, emal, ştamplama, elektrik keçiriciliyi tətbiqləri və ərinti istehsalı üçün xüsusi hazırlanmış mis yarımfabrikatlarına ehtiyacı olan kiçik və orta mis emalı zavodları üçün ən uyğundur.
Bu Məhsul nədir?
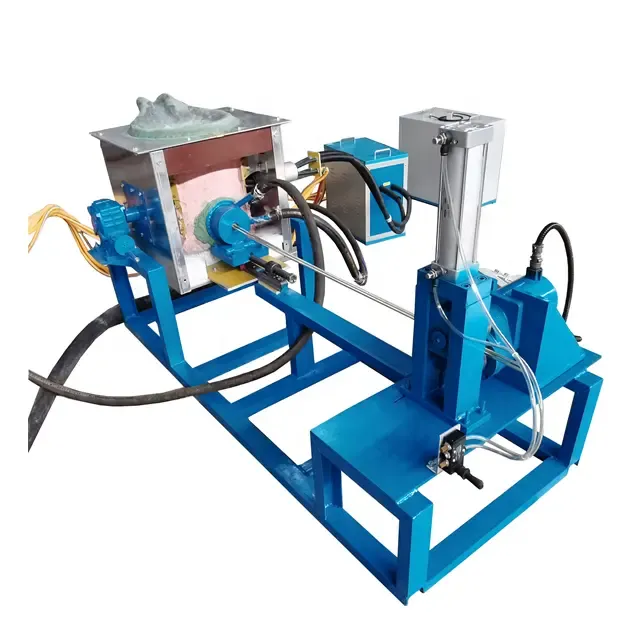
Kiçik induksiya əritmə və fasiləsiz mis çubuq/çubuq/lövhə/zolaq/məftil tökmə sobası, kompakt induksiya əritmə sobasını fasiləsiz tökmə modulu ilə birləşdirən xüsusi hazırlanmış istehsal xəttidir. Nəhəng mis əritmə zavoduna ehtiyacı olmayan, lakin yenə də sənaye səviyyəli ərimə sürətinə, etibarlı temperatur nəzarətinə və sabit tökmə keyfiyyətinə ehtiyacı olan müştərilər üçün nəzərdə tutulmuşdur. Sistem mis katodunu, təmiz mis qırıntılarını, mis məftil qırıntılarını, mis qranullarını, pirinç qırıntılarını, bürünc külçələrini və digər mis ərinti materiallarını emal edə, sonra onları qiymətli yarımfabrikatlara çevirə bilər.
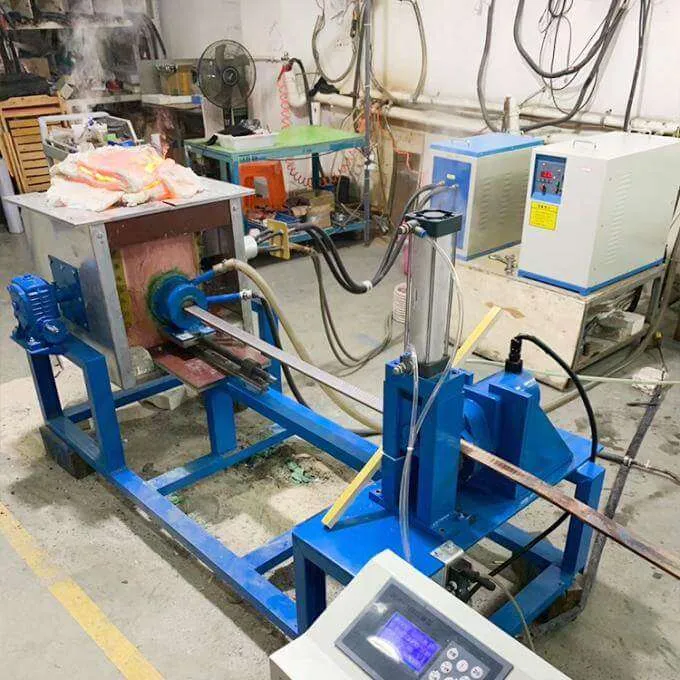
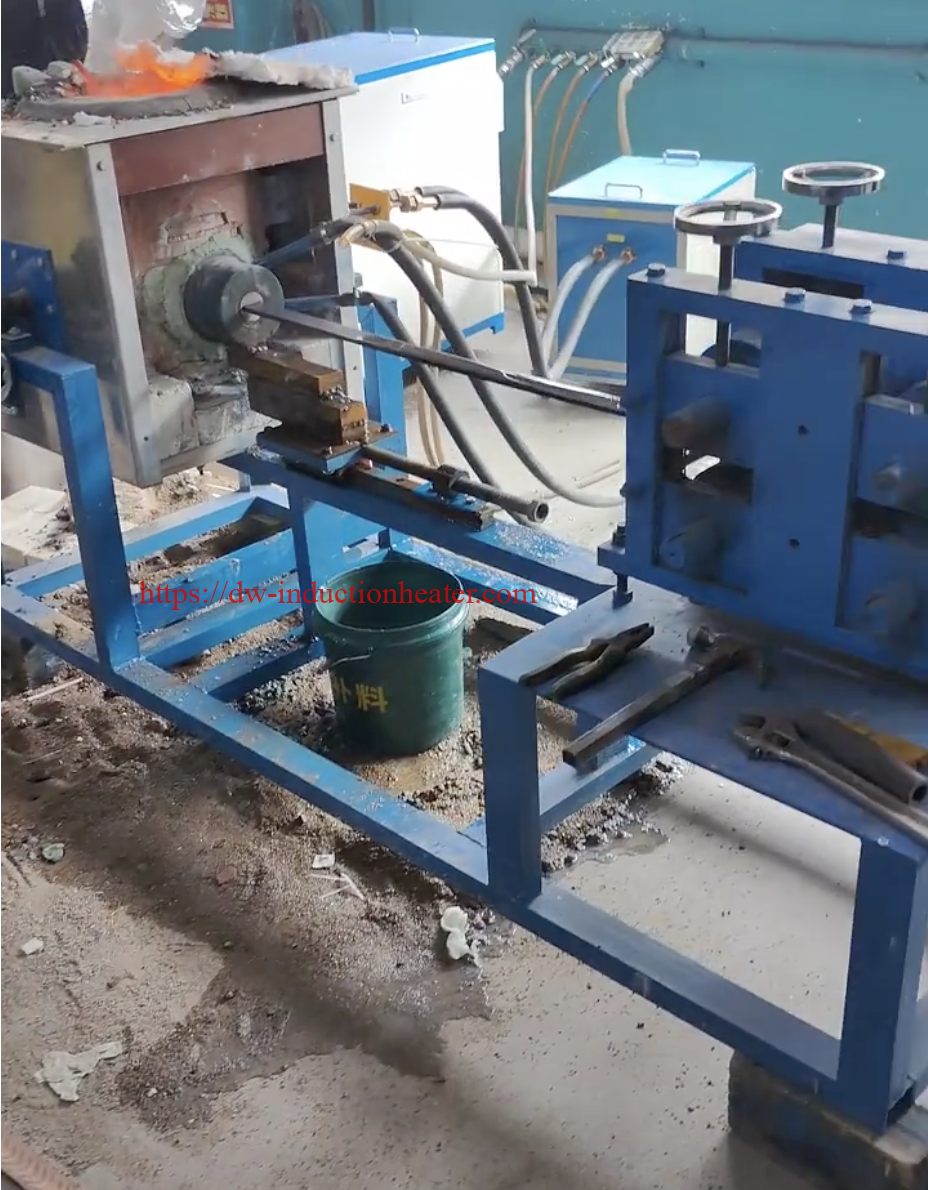
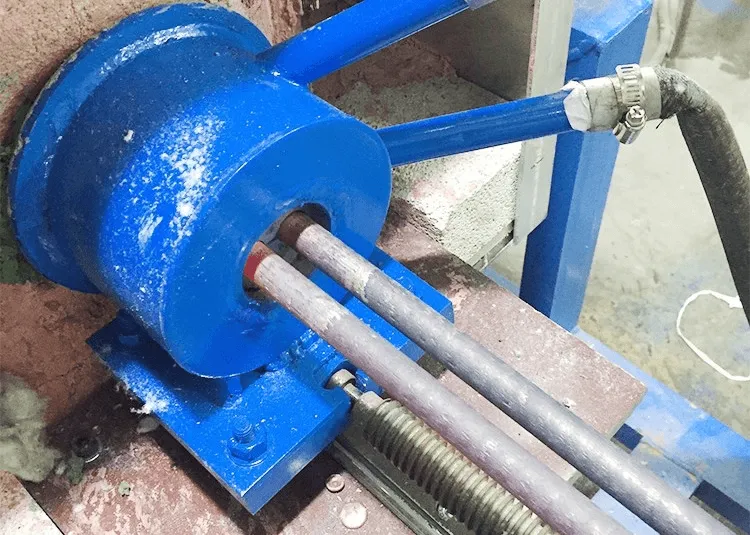
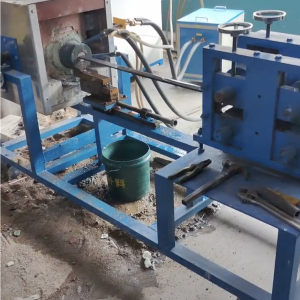
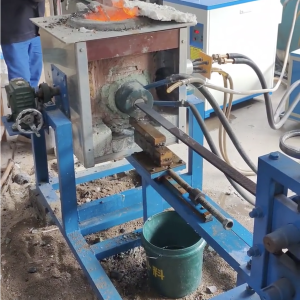
Sadə əritmə sobasından fərqli olaraq, bu sistem həm istilik emalı, həm də formalaşdırma funksiyalarını əhatə edir. İnduksiya sobası doldurma materialını əridir və əridilmiş vannanı homogenləşdirir. Saxlama və ya ötürmə bölməsi tökmədən əvvəl temperaturu sabitləşdirir. Tökmə bölməsi misi lazımi formaya salır. Dartma sistemi çəkmə sürətini idarə edir. Soyutma sistemi bərkiməni idarə edir. Kəsmə, spirallama və ya yığma avadanlığı məhsulu sonrakı emal üçün hazırlayır.
Mühəndislik baxımından sistem dörd əsas tələb ətrafında qurulub: sabit ərimə temperaturu, idarə olunan metal axını, balanslaşdırılmış bərkimə və sinxron dartma. Mis yüksək istilik keçiriciliyinə və yüksək elektrik keçiriciliyinə malikdir ki, bu da onu elektrik məhsulları üçün əla edir, lakin ərimə və tökmə zamanı çətinlik yaradır. Temperatur, soyutma və ya dartma sürəti düzgün idarə olunmazsa, son məhsulda səth çatları, daxili büzülmə, oksid daxilolmaları, zəif keçiricilik, qeyri-bərabər qalınlıq, kənar qüsurları və ya qeyri-sabit ölçülər ola bilər.
Bu səbəbdən, yaxşı kiçik mis davamlı tökmə sobası yalnız güc reytinqinə görə seçilmir. O, son məhsulun formasına uyğun olaraq dizayn edilməlidir. Çubuq tökmə, çubuq tökmə, lövhə tökmə, zolaq tökmə və məftil xammalı tökmə hamısı fərqli qəlib strukturları, soyutma üsulları və dartma idarəetmələri tələb edir. HLQ induksiya avadanlığı, alıcının istehsal hədəfindən asılı olaraq kompakt əritmə sistemi, əritmə və saxlama sistemi və ya xüsusi əritmə-tökmə xətti kimi konfiqurasiya edilə bilər.
Əsas tətbiqetmələr
Soba, çevik məhsul ölçülərinin və nəzarət edilən istehsal xərclərinin ultra böyük kütləvi istehsaldan daha vacib olduğu kiçik və orta mis emalı əməliyyatları üçün uyğundur. Təkrar emal, elektrik materiallarının istehsalı, ərintilərin sınaqdan keçirilməsi, tökmə materialının hazırlanması və yarımfabrikat mis məhsullarının istehsalı üçün istifadə edilə bilər.
| Ərizə | Son məhsul | Tipik İstifadəçi | Mühəndislik Məqsədi |
|---|---|---|---|
| Mis çubuq istehsalı | Dəyirmi mis çubuqlar, məftil çubuqlar | Kabel materialları emalatxanası, məftil çəkmə zavodu | Çəkmə və elektrik istifadəsi üçün xammal hazırlayın |
| Mis çubuq istehsalı | Dəyirmi çubuq, kvadrat çubuq, düzbucaqlı çubuq | Emal fabriki, elektrik komponentləri zavodu | Keçirici və ya emal edilə bilən mis ehtiyatı istehsal edin |
| Mis lövhə tökmə | İncə və ya orta ölçülü mis lövhə blankları | Yayma dəyirmanı, ştamplama zavodu | Plitə materialını yayma, kəsmə və ya ştamplama üçün hazırlayın |
| Mis zolaq tökmə | Davamlı zolaq, düz mis zolaq | Elektrik zolağı istehsalçısı, transformator materialları zavodu | Yayma və ya elektrik komponentləri üçün düz hissə istehsal edin |
| Mis məftil xammalı tökmə | Kiçik çubuq və ya məftil preformu | Tel çəkmə fabriki | Sonrakı rəsm üçün material hazırlayın |
| Mis qırıntılarının təkrar emalı | Çubuq, çubuq, boşqab və ya zolaq butulkası | Metal təkrar emalı zavodu, tökmə sexi | Təmiz tullantıları daha yüksək dəyərli məhsullara çevirin |
| Pirinç çubuq/çubuq tökmə | Pirinç çubuqlar və çubuqların emalı | Klapan, fitinq və aparat istehsalçısı | Nəzarətli tərkibli pirinç materialı hazırlayın |
| Bürünc çubuq tökmə | Bürünc rulman, vtulka, aşınmaya davamlı çubuq | Mexaniki hissələr istehsalçısı | Emal üçün ərinti çubuğu istehsal edin |
| Oksigensiz mis istehsalı | Yüksək keçiricilikli mis çubuq və ya zolaq | Elektrik və elektronika materialları təchizatçısı | Oksidləşməni azaldın və keçiriciliyi artırın |
| Ar-Ge ərintisinin sınağı | Kiçik çubuqlar, lövhələr, zolaqlar və ya nümunə çubuqları | Laboratoriya, universitet, ərinti istehsalçısı | Yeni mis ərintilərinin tərkibini sınaqdan keçirin |
Məhsul Forması və Aşağı Axın Prosesləri Cədvəli
| Tökmə Məhsulu | Tipik Aşağı Axın Prosesi | Tipik Son İstifadə | Əsas Keyfiyyət Tələbi |
|---|---|---|---|
| çubuq | Rəsm, düzəltmə, kəsmə | Tel, kabel, bağlayıcılar | Dəyirmilik, səth keyfiyyəti, keçiricilik |
| bar | Emal, tornalama, freze | Terminallar, vtulkalar, fitinqlər, bərkidicilər | Sıxlıq, düzlük, kimyəvi vahidlik |
| Boşqab | Yayma, kəsmə, ştamplama | Avtobus boşluqları, istilik radiatorları, elektrik lövhələri | Qalınlıq, tutarlılıq, düzlük, daxili möhkəmlik |
| Zolaq | Soyuq yayma, kəsmə, tavlama | Transformator zolaqları, bağlayıcılar, terminallar | Kənarların keyfiyyəti, qalınlığa nəzarət, səth örtüyü |
| Tel xammalı | Çoxkeçidli rəsm | İncə mis məftil, dolama məftil | Aşağı daxilolmalar, yaxşı elastiklik, sabit diametr |
 Uyğun materiallar

Sistem əsasən mis və mis əsaslı ərintilər üçün nəzərdə tutulub. Material seçimi sobanın astarına, çuxur tipinə, tökmə temperaturuna, atmosfer mühafizəsinə, dartma sürətinə və soyutma intensivliyinə təsir göstərir. Saf mis yüksək temperatur və oksidləşmə nəzarəti tələb edir. Pirinç sink itkisinə nəzarət tələb edir. Bürünc ərinti vahidliyinə və ayrılma nəzarətinə ehtiyac duyur. Mis-nikel və yüksək möhkəmlikli mis ərintiləri daha yüksək ərimə gücünə və daha güclü odadavamlı uyğunluğa ehtiyac duya bilər.
| Material | Tipik Məhsul | Ərimə/Tökmə Narahatlığı | Tövsiyə olunan Nəzarət Metodu |
|---|---|---|---|
| Təmiz mis | Çubuq, çubuq, lövhə, zolaq, məftil xammalı | Oksidləşmə və keçiricilik itkisi | Təmiz şarj, örtülü vanna və nəzarətli super istidən istifadə edin |
| Oksigensiz mis | Keçirici çubuq, zolaq, məftil xammalı | Ərimə və tökmə zamanı oksigenin alınması | Qorunan ərimə səthindən və aşağı turbulentlikli tökmə üsulundan istifadə edin |
| Elektrolitik mis katodu | Yüksək təmizlikli çubuq və ya zolaq | Təmizliyi qoruyun | Çirklənmiş qırıntılardan və çirkli alətlərdən çəkinin |
| Mis məftil qırıntıları | Təkrar emal olunmuş çubuq və ya çubuq | İzolyasiya, yağ və qarışıq metal çirklənməsi | Əriməzdən əvvəl təmizləyin, çeşidləyin və qurudun |
| sarı mis | Çubuq, çubuq, zolaq | Sink yanma itkisi və tüstü əmələ gəlməsi | Temperaturu idarə edin və duman çıxarmasından istifadə edin |
| Qalay bürünc | Bar, boşqab, zolaq | Ayrılma və şlak əmələ gəlməsi | Elektromaqnit qarışdırma və düzgün tökmə temperaturundan istifadə edin |
| Alüminium bürünc | Yüksək möhkəmlikli çubuq və lövhə | Alüminium oksidləşməsi və odadavamlı reaksiya | Uyğun çuxur və nəzarətli atmosferdən istifadə edin |
| Mis-nikel ərintisi | Korroziyaya davamlı çubuqlar və zolaqlar | Daha yüksək ərimə tələbi və ərinti vahidliyi | Uyğun güc sıxlığını və saxlama müddətini seçin |
| Fosfor bronzası | Zolaq, lövhə, yay materialı | Kompozisiya nəzarəti və zolaq səthinin keyfiyyəti | Dəqiq ərinti əlavəsi və sabit tökmə sürətindən istifadə edin |
| Xüsusi mis ərintiləri | Xüsusi çubuq, çubuq, boşqab və ya zolaq | Fərqli ərinti elementləri fərqli oksidləşmə davranışına malikdir | Nümunə testi ilə prosesi təsdiqləyin |
Material Uyğunluğu Matrisi
| Material | çubuq | bar | Boşqab | Zolaq | Tel Yem Ehtiyatı |
|---|---|---|---|---|---|
| Təmiz mis | əla | əla | yaxşı | yaxşı | əla |
| Oksigensiz mis | əla | yaxşı | yaxşı | əla | əla |
| sarı mis | əla | əla | yaxşı | yaxşı | məhdud |
| Qalay bürünc | yaxşı | əla | yaxşı | yaxşı | məhdud |
| Alüminium bürünc | yaxşı | əla | yaxşı | məhdud | məhdud |
| Fosfor bronzası | yaxşı | yaxşı | yaxşı | əla | yaxşı |
| Mis-nikel ərintisi | yaxşı | yaxşı | yaxşı | yaxşı | məhdud |
İş prinsipi
İş prinsipi elektromaqnit induksiyasına əsaslanır. İnduksiya enerji təchizatı sənaye üç fazalı enerjisini orta tezlikli alternativ cərəyana çevirir. Bu cərəyan tiyə və ya soba kamerasını əhatə edən su ilə soyudulmuş mis spiraldan axır. Alternativ maqnit sahəsi keçirici mis yükünə nüfuz edir və materialın içərisində burulğan cərəyanları yaradır. Bu burulğan cərəyanları elektrik müqaviməti vasitəsilə istilik yaradır və mis və ya mis ərintisinin tez əriməsinə səbəb olur.
Metal maye halına gəldikdən sonra elektromaqnit qarışdırma temperatur və tərkibin bərabərləşməsinə kömək edir. Bu, ərinti əritməsi üçün faydalıdır, çünki ərinti elementləri tökmədən əvvəl bərabər paylanmalıdır. Lakin, həddindən artıq qarışdırma, həddindən artıq yüksək temperatur və ya çox uzun saxlama müddəti oksidləşməni və ərinti itkisini artıra bilər. Buna görə də, sistem düzgün tezlik, güc sıxlığı, çuxur həndəsəsi və temperatur nəzarətindən istifadə etməlidir.
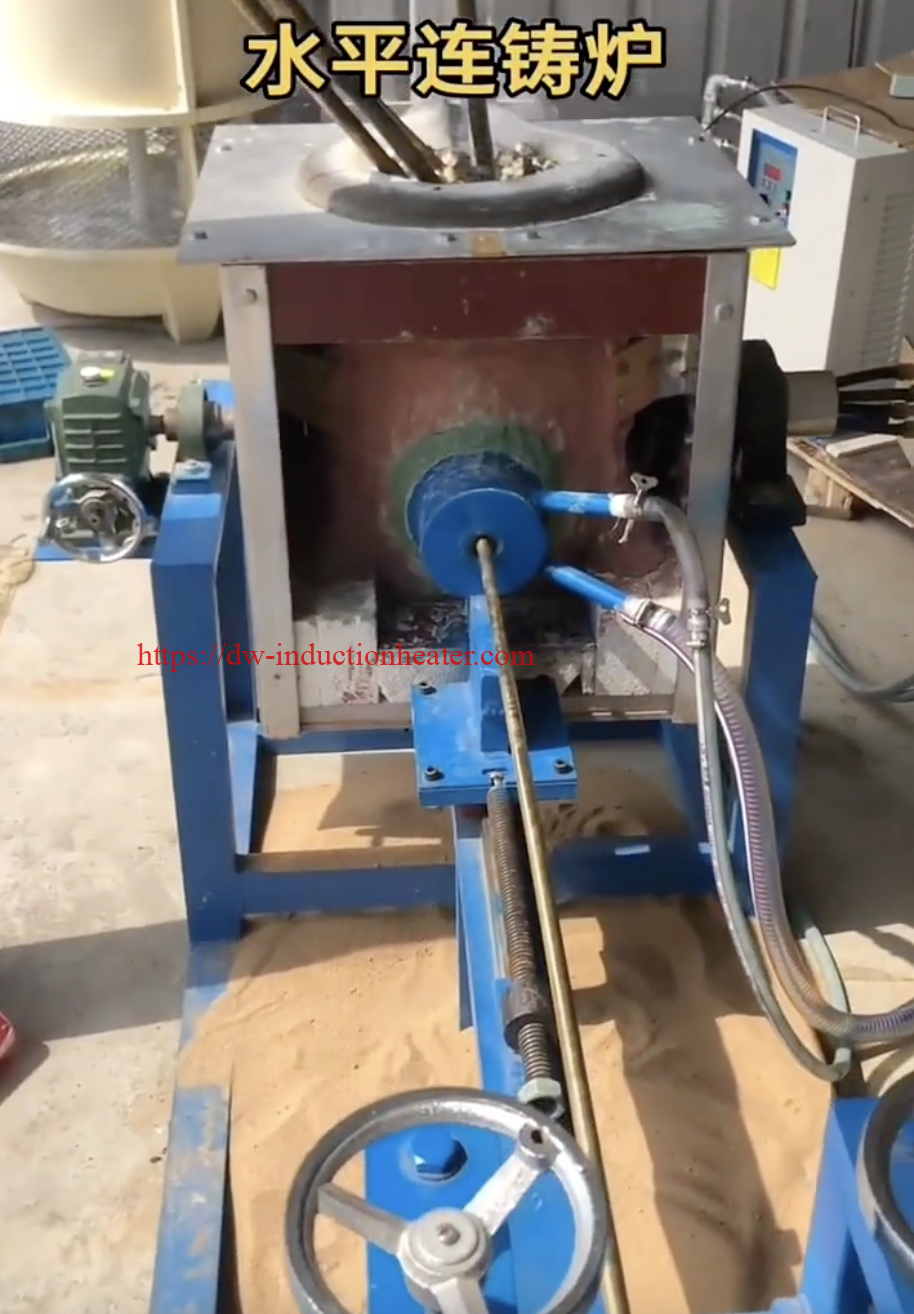
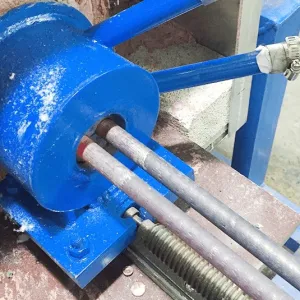
Əridildikdən sonra əridilmiş mis fasiləsiz tökmə hissəsinə yönəldilir. Məhsuldan asılı olaraq, xətt şaquli yuxarı tökmə, üfüqi tökmə, aşağıya doğru tökmə, ikiqat rulonlu tökmə və ya qəlib əsaslı zolaq/lövhəli tökmə üsullarından istifadə edə bilər. Əridilmiş metal qrafit qəlibə, su ilə soyudulmuş kristallaşdırıcıya və ya formalı qəlibə daxil olur. İstilik nəzarətli soyutma yolu ilə çıxarılır. Əvvəlcə bərkimiş qabıq əmələ gəlir, sonra məhsul irəli çəkildikcə daxili nüvə bərkiyir. Dartma sürəti bərkimə sürətinə uyğun olmalıdır; əks halda qüsurlar yarana bilər.
Şəkil 1: Induksiya əriməsi və Davamlı Tökmə Prinsipi
| Mərhələ | Proses Fəaliyyəti | Mühəndislik Funksiyası | Açar Nəzarət Parametri |
|---|---|---|---|
| 1 | Güc çevirmə | Şəbəkə gücünü orta tezlikli cərəyana çevirin | Gərginlik, cərəyan, tezlik, güc faktoru |
| 2 | Maqnit sahəsinin yaranması | İnduksiya bobini alternativ maqnit sahəsi yaradır | Bobin fırlanmaları, bobin cərəyanı, soyutma suyu |
| 3 | Burulğanlı cərəyan isitməsi | Mis yükü daxildən qızdırır | Güc sıxlığı və birləşmə səmərəliliyi |
| 4 | Ərimə və qarışdırma | Metal maye halına gəlir və homogenləşir | Hamam temperaturu və qarışdırma intensivliyi |
| 5 | Saxlama və emal | Şlakın çıxarılması, ərinti tənzimlənməsi və temperaturun sabitləşdirilməsi | Temperatur və atmosferi saxlamaq |
| 6 | Kalıpla qidalanma | Ərinmiş metal tökmə qəlibinə və ya kristallaşdırıcıya daxil olur | Metal səviyyəsi və axın sabitliyi |
| 7 | Nəzarətli bərkimə | Çubuq, çubuq, lövhə, zolaq və ya məftil xammalı formaları | Soyutma suyunun axını və qəlibin temperaturu |
| 8 | Dartma və toplama | Məhsul çəkilir, soyudulur, kəsilir və ya spiral şəklində bükülür | Dartma sürəti və gərginlik |
Şəkil 2: Sadələşdirilmiş Düzən Diaqramı
Mis Katodu / Təmizləmə Qırıntıları / Ərinti Doldurma ↓ Çəki + Çeşidləmə + Qurutma ↓ İnduksiya Əritmə Sobası ↓ Saxlama / Temperatur Stabilləşdirmə ↓ Tökmə Qəlibi / Qəlib / Kristalizator ↓ Dartma Rollerləri / Servo Dartma Sistemi ↓ Soyutma Çəni / Çiləmə Soyutması / Rulon Soyutması ↓ Çubuq / Çubuq / Lövhə / Zolaq / Məftil Xammal ↓ Kəsmə / Sarğı / Düzləşdirmə / Yoxlama
Texniki Features
| Parametr | spesifikasiya | Qeydlər |
|---|---|---|
| Məhsulun adı | Kiçik induksiya əritmə və davamlı mis çubuq/çubuq/lövhə/zolaq/tel tökmə sobası | Mis yarımfabrikatlı məhsul istehsalı üçün xüsusi olaraq hazırlanmışdır |
| Tətbiq olunan materiallar | Mis, oksigensiz mis, pirinç, bürünc, mis-nikel ərintisi və digər mis ərintiləri | Material tərkibi çuxura, atmosferə və tökmə parametrlərinə təsir göstərir |
| Tipik ərimə qabiliyyəti | Hər partiyada 10 kq-dan 1000 kq-a qədər | Daha yüksək tutum xüsusi olaraq tənzimlənə bilər |
| Tipik çıxış diapazonu | 20 kq/saatdan 1500 kq/saata qədər | Gücdən, məhsulun formasından və tökmə sürətindən asılıdır |
| Tövsiyə olunan güc diapazonu | Kiçik və orta sistemlər üçün 15 kVt-dan 500 kVt-a qədər | Daha böyük istehsal xətləri daha yüksək enerji istifadə edə bilər |
| Elektrik təchizatı növü | IGBT orta tezlikli induksiya enerji təchizatı | Sabit çıxış və sürətli güc reaksiyası |
| Tezlik diapazonu | Tipik olaraq 0.5 kHz-dən 20 kHz-ə qədər | Yük ölçüsünə və soba həndəsəsinə görə seçilir |
| Input gərginlik | Üç fazalı sənaye gərginliyi | Yerli enerji təchizatına uyğun olaraq xüsusi olaraq hazırlanmışdır |
| Ərimə temperaturu | Mis və ya mis ərintisi prosesinə uyğun olaraq dizayn edilmişdir | Saf mis təxminən 1085°C-də əriyir, lakin tökmə nəzarətli super istiləşmə tələb edir |
| İstilik nəzarət | Termocüt, immersiya zond, infraqırmızı pirometr və ya birləşdirilmiş ölçmə | Qapalı dövrəli idarəetmə mövcuddur |
| Kələm materialı | Qrafit, silisium karbid qrafit, keramika və ya odadavamlı örtüklü tigel | Ərintiyə və temperatura görə seçilir |
| Ocağın quruluşu | Stasionar, əyilmiş, ərimə-saxlama inteqrasiya olunmuş və ya ayrılmış ərimə-saxlama növü | Çıxış və iş rejiminə görə seçilir |
| Tökmə üsulları | Yuxarı tökmə, üfüqi tökmə, aşağıya doğru tökmə, lövhə/zolaq tökmə və ya xüsusi qəliblə tökmə | Məhsulun formasına görə seçilir |
| Çubuq diametri | təqribən. 6 mm-dən 80 mm-ə qədər | Xüsusi qəlib tələb olunur |
| Çubuq ölçüsü | Dəyirmi, kvadrat və ya düzbucaqlı çubuq | Ölçüdən və çəkmə sistemindən asılıdır |
| Plitənin eni | Kiçik və orta ölçülü xüsusi genişliklər | Düz qəlib və ya rulonla dəstəklənən tökmə dizaynı tələb olunur |
| Zolaq qalınlığı | Xüsusi hazırlanmış nazik və ya orta zolaq boşluğu | Adətən, yayma və ya tavlama ilə müşayiət olunur |
| Tel xammalı | Kiçik çubuq və ya əvvəlcədən tel tökmə | Tel çəkmədən əvvəl istifadə olunur |
| Dartma sistemi | Servo çəkmə, inverter mühərrik dartması və ya diyircəkli dartma | Sabit sürət məhsulun keyfiyyətini artırır |
| Soyutma üsul | Su ilə soyudulan kristalizator, soyutma gödəkçəsi, soyutma çəni, sprey soyutma və ya rulon soyutma | Məhsulun formasına və sürətinə uyğun olmalıdır |
| Nəzarət sistemi | Əl ilə, yarıavtomatik, PLC + HMI avtomatik idarəetmə | Resept funksiyası mövcuddur |
| Müdafiə funksiyaları | Aşırı cərəyan, həddindən artıq gərginlik, su təzyiqi, suyun temperaturu, faza itkisi və təcili dayanma | Sobanı və operatoru qoruyur |
| Soyutma suyu sistemi | Qapalı dövrəli soyuducu və ya soyutma qülləsi tövsiyə olunur | Enerji təchizatını, bobini və kristalizatoru qoruyur |
| Atmosferin qorunması | Örtücü maddə, kömür örtüyü, azot və ya inert qaz isteğe bağlıdır | Oksigensiz mis və yüksək keyfiyyətli mis ərintiləri üçün faydalıdır |
| Kolleksiya metodu | Kəsmə masası, spiral, qəbul masası və ya düzəldici qurğu | Məhsulun formasından asılıdır |
| Quraşdırma tərzi | Kompakt sürüşmə, modul xətt və ya xüsusi emalatxana düzeni | Mövcud məkana uyğun olaraq dizayn edilmişdir |
| Operator tələbi | Tipik olaraq 1-dən 3-ə qədər operator | Avtomatlaşdırma səviyyəsindən asılıdır |
Tövsiyə olunan Model Seçimi
Düzgün model hədəf məhsula, material növünə, saatlıq məhsuldarlığa, məhsulun ölçüsünə və istehsal davamlılığına görə seçilməlidir. 10 mm-lik mis çubuq üçün uyğun olan soba 200 mm enində mis zolaq üçün uyğun olmaya bilər. Çubuq və məftil xammalı sabit yuvarlaqlığa və aşağı daxilolmalara ehtiyac duyur. Lövhə və zolaq düzlüyə, qalınlığa nəzarətə və kənar keyfiyyətinə ehtiyac duyur. Çubuq məhsulları sıxlığa, düzlüyə və emal olunma qabiliyyətinə ehtiyac duyur.
| Ərizə | Material | Tövsiyə olunan Güc | Tezlik |
|---|---|---|---|
| Laboratoriya mis çubuğu və ya zolaq nümunəsi tökmə | Saf mis, pirinç, bürünc | 15-35 kVt | 10-30 kHz |
| Kiçik mis məftil xammalı tökmə | Saf mis, oksigensiz mis | 35-80 kVt | 4-20 kHz |
| Kiçik mis çubuq tökmə | Mis katod, təmiz mis qırıntıları | 60-120 kVt | 2-10 kHz |
| Kiçik pirinç çubuq/çubuq tökmə | Pirinç külçə, pirinç qırıntıları | 80-160 kVt | 1-8 kHz |
| Bürünc çubuq və ya boşqab boş tökmə | Qalay bürünc, alüminium bürünc | 100-250 kVt | 1-6 kHz |
| Mis zolaq boş tökmə | Saf mis, fosfor bürünc, pirinç | 120-300 kVt | 0.8-6 kHz |
| Orta mis çubuq və ya lövhə istehsalı | Saf mis, pirinç, bürünc | 160-350 kVt | 0.8-4 kHz |
| Daha yüksək məhsuldarlıqlı mis yarımfabrikatlar xətti | Mis və mis ərintiləri | 300-500 kVt | 0.5-3 kHz |
Məhsul Əsaslı Seçim Cədvəli
| Hədəf Məhsul | Tövsiyə olunan tökmə üsulu | Vacib Avadanlıqlar | Kritik Nəzarət Nöqtəsi |
|---|---|---|---|
| Mis çubuq | Yuxarıdan tökmə və ya üfüqi tökmə | Qrafit qəlibi, kristalizator, servo çəkmə maşını | Dəyirmi və səthi bitirmə |
| Mis çubuğu | Üfüqi tökmə və ya aşağıya doğru tökmə | Formalı qəlib, soyutma gödəkçəsi, dartma diyircəkləri | Sıxlıq və düzlük |
| Mis boşqab | Düz qəlib tökmə və ya boşqab tökmə | Düz qəlib, dayaq diyircəkləri, soyutma yatağı | Qalınlıq və düzlük |
| Mis zolaq | Zolaqlı qəlib tökmə və ya rulonla dəstəklənən tökmə | İncə düzbucaqlı qəlib, rulon soyutma, gərginlik nəzarəti | Kənarların keyfiyyəti və qalınlığına nəzarət |
| Tel xammalı | Kiçik çubuqların yuxarıya doğru tökülməsi | Kiçik diametrli qəlib, dəqiq dartma, spiral | Aşağı daxilolmalar və sabit diametr |
Güc və Çıxış İstinad Cədvəli
| Power Level | Tipik İstehsal Rolu | Uyğun Alıcı | Tipik Məhsul |
|---|---|---|---|
| 15-35 kVt | Sınaq əritməsi və nümunə tökməsi | Laboratoriya, universitet, AR-GE mərkəzi | Kiçik çubuqlar, zolaqlar, lövhələr və ərinti nümunələri |
| 35-80 kVt | Kiçik partiya istehsalı | Kiçik təkrar emalçı və ya tökmə zavodu | Tel xammalı və kiçik çubuqlar |
| 80-160 kVt | Atelye istehsalı | Elektrik hissələri fabriki və ya pirinç prosessoru | Çubuqlar, çubuqlar və kiçik zolaqlar |
| 160-350 kVt | Orta sənaye istehsalı | Mis məhsulu istehsalçısı | Çubuqlar, boşqablar və zolaq blankları |
| 350-500 kVt | Yüksək kompakt çıxış | Peşəkar mis yarımməhsul zavodu | Birdən çox məhsul forması və daha böyük kəsiklər |
Proses iş axını
Soba işə düşməzdən əvvəl etibarlı mis tökmə iş axını başlayır. Xammal çeşidlənməli, çəkilməli, təmizlənməli və qurudulmalıdır. Yağ, nəm, izolyasiya, boya, polad parçaları, alüminium çirklənməsi və naməlum ərintilər təmizlənməlidir. Xammalın yaxşı idarə olunması şlak, qaz qüsurları, oksid daxilolmaları və keçiricilik problemlərini azaldır.
Şəkil 3: Tam Proses İş Axını
| Addım | Əməliyyat | məqsəd | Mühəndislik Yoxlama Məntəqəsi |
|---|---|---|---|
| 1 | Xammalın çeşidlənməsi | Mis, pirinç, bürünc və çirkləri ayırın | Materialın dərəcəsi və çirklənmə yoxlaması |
| 2 | Çəki və partiyalaşdırma | Nəzarət tərkibi və istehsal dəyəri | Partiya qeydi və ərinti resepti |
| 3 | Təmizləmə və qurutma | Yağ, nəm və örtüyü çıxarın | Quru doldurma və təmiz səth |
| 4 | Doldurma | Materialı çuxura yükləyin | Çuxur zərbəsindən və həddindən artıq yüklənmədən çəkinin |
| 5 | Induksiya əriməsi | Tez və təmiz şəkildə əridilmiş şarj | Güc əyrisi, suyun soyudulması və əriməsi vaxtı |
| 6 | Şlakların təmizlənməsi | Oksid və üzən çirkləri təmizləyin | Təmiz vanna səthi |
| 7 | Ərinti tənzimlənməsi | Düzgün kimyəvi tərkib | Nümunə götürmə və tərkib nəzarəti |
| 8 | Temperaturun saxlanması | Tökmə temperaturunu sabitləşdirin | Super qızma və saxlama müddəti |
| 9 | Kalıpın əvvəlcədən qızdırılması | Termal şok və yapışmanın qarşısını alın | Qəlib temperaturu və hizalanması |
| 10 | Davamlı tökmə başlanğıcı | İlkin məhsul bölməsini formalaşdırın | Başlanğıc sürəti və metal axını |
| 11 | Sabit dartma | Məhsulu davamlı olaraq çəkin | Sürət, gərginlik və vibrasiya |
| 12 | İlkin soyutma | Qəlibdə bərkiməyə nəzarət edin | Soyutma suyunun axını və temperaturu |
| 13 | İkinci dərəcəli soyutma | Məhsulun temperaturunu azaldın | Soyutma çəni və ya sprey nəzarəti |
| 14 | Məhsul kolleksiyası | Məhsulu kəsin, bükün, düzəldin və ya qəbul edin | Məhsulun uzunluğu, bobin keyfiyyəti və ya düzlüyü |
| 15 | Keyfiyyətə yoxlama | Məhsulun qəbulunu təsdiqləyin | Səth, ölçü, keçiricilik və daxili qüsurlar |
Şəkil 4: Məhsula Xas İş Axını
| məhsul | Əriyən | Tökmə | Soyutma | kolleksiya |
|---|---|---|---|---|
| çubuq | İnduksiya əriməsi və saxlanması | Dəyirmi qrafit qəlib və ya kristalizator | Su gödəkçəsi və ikinci dərəcəli soyutma | Sarğı və ya kəsmə |
| bar | İnduksiya əriməsi və ərinti tənzimlənməsi | Dəyirmi, kvadrat və ya düzbucaqlı qəlib | Nəzarət olunan soyutma kanalı | Düzləşdirmə və kəsmə |
| Boşqab | Ərimə və temperaturun sabitləşməsi | Düz qəlib və ya boşqab qəlibi | Roller masa və ya soyuducu yataq | Kəsmə və ya yaymaya köçürmə |
| Zolaq | Əriməni təmizləyin və həddindən artıq istiliyi idarə edin | İncə düzbucaqlı qəlib və ya rulonla dəstəklənən tökmə | Rulon soyutma və ya sprey soyutma | Sarğı və ya kəsmə hazırlığı |
| Tel xammalı | Yüksək təmizlikli mis əritmə | Kiçik çubuqların yuxarıya doğru tökülməsi | Sabit su ilə soyutma | Rəsmdən əvvəl qıvrım |
Bobin və Armatur Dizaynı
İnduksiya bobini əsas enerji ötürmə komponentidir. Adətən su ilə soyudulmuş mis borudan hazırlanır və çuxurun diametrinə, ərimə tutumuna, tezliyinə, gücünə və sobanın quruluşuna uyğun olaraq hazırlanır. Yaxşı bobin dizaynı maqnit birləşməsini yaxşılaşdırır, enerji itkisini azaldır və sobanın həddindən artıq istiləşməsindən qoruyur. Zəif bobin dizaynı yavaş əriməyə, qeyri-bərabər vanna temperaturuna, enerji təchizatının həddindən artıq yüklənməsinə və ya bobin izolyasiyasının pozulmasına səbəb ola bilər.
| Dizayn sahəsi | Tövsiyə olunan Mühəndislik Təcrübəsi | məqsəd |
|---|---|---|
| Bobin materialı | Su ilə soyudulmuş mis boru | Yüksək keçiricilik və etibarlı istilik çıxarılması |
| Bobin dönüşləri | Tezliyə və çuxur ölçüsünə görə hesablanır | Düzgün maqnit sahəsi paylanmasını təmin edin |
| Bobin izolyasiyası | Yüksək temperaturlu elektrik izolyasiyası | Qövs və elektrik kəsilməsinin qarşısını alın |
| Maqnit boyunduruğu | Əlavə laminatlaşdırılmış maqnit boyunduruğu | Maqnit səmərəliliyini artırın və azmış sahəni azaldın |
| Çarxlı dayaq | Odadavamlı baza və mexaniki dayaq çərçivəsi | Sabit çuxur mövqeyini qoruyun |
| Əymə mexanizmi | Əl ilə, elektriklə və ya hidravlik əymə | Tökmə nəzarətini və təhlükəsizliyini təkmilləşdirin |
| Saxlama bölməsi | İzolyasiya edilmiş vanna və ya saxlama sobası | Tökmədən əvvəl temperaturu sabitləşdirin |
| Ölçü armaturu | Sərt və tənzimlənən qəlib dəstəyi | Hizalanma və ölçü sabitliyini qoruyun |
| Dartma qurğusu | Servo və ya inverterlə idarə olunan dartma diyircəkləri | Sürəti, gərginliyi və məhsul keyfiyyətini idarə edin |
| Soyutma qurğusu | Su gödəkçəsi, sprey manifoldu və ya rulonlu soyutma | Bərkitmə profilini idarə edin |
Məhsulun formasına görə armatur tələbləri
| Məhsul forması | Kalıp/Dəyişdirmə Dizaynı | Dartma Dizaynı | Soyutma dizaynı |
|---|---|---|---|
| çubuq | Dəyirmi qrafit qəlib və ya kristalizator | Aşağı vibrasiya ilə davamlı çəkmə | Vahid dairəvi soyutma |
| bar | Dəyirmi, kvadrat və ya düzbucaqlı qəlib | Daha güclü diyircəkli dartma | Əyilmənin qarşısını almaq üçün balanslaşdırılmış soyutma |
| Boşqab | Sabit dəstəyi olan düz qəlib | Roller masası və ya pilləli dartma | Düzlük nəzarəti ilə geniş sahəli soyutma |
| Zolaq | İncə düzbucaqlı qəlib və ya rulon boşluğu | Gərginliklə idarə olunan dartma | Nəzarətli rulon və ya sprey soyutma |
| Tel xammalı | Kiçik dəyirmi qəlib | İncə servo dartma | Mikro çatların qarşısını almaq üçün sabit soyutma |
Lövhə və zolaq tökmə üçün armatur sərtliyi və hizalanması xüsusilə vacibdir. Hətta kiçik qəlib uyğunsuzluğu belə qeyri-bərabər qalınlığa, kənar çatlarına və ya səth dalğalarına səbəb ola bilər. Çubuq və məftil xammalı üçün dartma sabitliyi daha vacibdir, çünki titrəmə diametr dalğalanmasına və səth izlərinə səbəb olur. Çubuq tökmə üçün qəlib həddindən artıq istilik gərginliyindən qaçınmaqla yanaşı, büzülmənin qarşısını almaq üçün kifayət qədər istiliyi aradan qaldırmalıdır.
Nəzarət Sistemi və Avtomatlaşdırma
İdarəetmə sistemi ərimə gücünü, temperaturu, soyutma suyunu, tökmə sürətini, məhsulun gərginliyini və təhlükəsizlik mühafizəsini əlaqələndirir. Kiçik əl ilə idarə olunan sistemlər üçün operator gücü və dartma sürətini birbaşa idarə edə bilər. Sənaye sistemləri üçün PLC və HMI nəzarəti tövsiyə olunur, çünki bu, təkrarlanabilirliyi artırır və operatorlara proses reseptlərini saxlamağa kömək edir.
| Nəzarət funksiyası | Komponent | məqsəd | Tövsiyə olunan Seçim |
|---|---|---|---|
| Güc tənzimlənməsi | IGBT induksiya enerji təchizatı | Ərimə və saxlama enerjisini idarə edin | Sabit güc və ya proqramlaşdırılmış güc əyrisi |
| Temperaturun monitorinqi | Termocüt, infraqırmızı pirometr və ya immersiya zond | Tökmə temperaturunu saxlayın | Siqnalizasiyalı rəqəmsal ekran |
| Soyuducu suyun qorunması | Axın açarı, təzyiq sensoru, temperatur sensoru | Bobini, enerji təchizatını və kristalizatoru qoruyun | Avtomatik bloklama bağlanması |
| Dartma nəzarəti | Servo motor və ya inverter motoru | Tökmə sürətini və məhsul ölçüsünü idarə edin | Resept əsaslı sürət nəzarəti |
| Ərimə səviyyəsinə nəzarət | Əl ilə müşahidə və ya səviyyə sensoru | Metal baş təzyiqini sabit saxlayın | Davamlı istehsal üçün tövsiyə olunur |
| Soyutma nəzarəti | Axın klapanı, temperatur nəzarəti, nasos nəzarəti | Qatılaşma sürətini idarə edin | Qəlib və ikinci dərəcəli soyutma üçün müstəqil zonalar |
| Məhsulun uzunluğuna nəzarət | Enkoder və kəsmə nəzarəti | Lazımi uzunluğa çubuqlar və ya lövhələr kəsin | Avtomatik uzunluq ölçmə |
| Sarğı nəzarəti | Fırlanma momenti ilə idarə olunan rulon | Çubuq, zolaq və ya məftil xammalı toplayın | Hamar qıvrım üçün gərginlik rəyi |
| Siqnal qeydi | PLC və HMI | Anormal şəraiti izləyin | Su, enerji, temperatur və motor siqnalizasiya tarixçəsi |
| Təhlükəsizlik kilidi | Təcili dayanacaq, kabinet qapısı açarı, su kilidi | Operatoru və avadanlığı qoruyun | Sənaye istehsalı üçün tələb olunur |
Avtomatlaşdırma Səviyyəsinin Müqayisəsi
| Avtomatlaşdırma səviyyəsi | Əsas Xüsusiyyətlər | Uyğun İstifadəçi | Fayda |
|---|---|---|---|
| dərslik | Əl ilə güc tənzimləməsi, əl ilə tökmə müşahidəsi | Laboratoriya və ya ara sıra tökmə | Aşağı investisiya və sadə əməliyyat |
| Yarı-avtomatik | Rəqəmsal temperatur ekranı, inverter dartma sistemi, su siqnalizasiyası | Kiçik emalatxana istehsalı | Orta qiymətlə daha yaxşı nəzarət |
| PLC avtomatik | HMI reseptləri, sürət nəzarəti, siqnalizasiya qeydi, avtomatik qoruma | Sənaye mis məhsulu istehsalçısı | Sabit təkrarlanabilirlik və aşağı operator səhvi |
| Xüsusi ağıllı xətt | Məlumatların qeydiyyatı, çoxzonalı soyutma, uzunluğa nəzarət, uzaqdan dəstək | Peşəkar mis emalı zavodu | Daha yüksək keyfiyyətli izlənilə bilənlik və məhsuldarlıq |
Ümumi problemlər və həllər
| Problem | Mümkün səbəb | Həll | Qarşısının alınması üsulu |
|---|---|---|---|
| Çubuq səthindəki çatlar | Həddindən artıq soyutma, yüksək çəkmə sürəti və ya aşağı tökmə temperaturu | Dartma sürətini azaldın və soyutma suyunu tənzimləyin | Sabit tökmə temperaturu və idarə olunan soyutma əyrisindən istifadə edin |
| Çubuq daxili büzülmə | Qeyri-kafi qidalanma və ya zəif bərkimə nəzarəti | Ərimə səviyyəsini, qəlib uzunluğunu və soyutma intensivliyini tənzimləyin | Düzgün qəlib dizaynından və sabit dartma qüvvəsindən istifadə edin |
| Plitə əyilməsi | Qeyri-bərabər soyutma və ya zəif dəstək | Soyutmanı balanslaşdırın və dəstəkləyici rulonları təkmilləşdirin | Düz qəlib hizalanması və soyutma yatağından istifadə edin |
| Zolaq kənarındakı çatlar | Şriftin uyğunsuzluğu, həddindən artıq gərginlik və ya qeyri-bərabər soyutma | Qəlibin vəziyyətini tənzimləyin və gərginliyi azaldın | Dəqiq zolaq armaturu və kənar soyutma nəzarətindən istifadə edin |
| Çəkmə zamanı tel xammalı qırılır | Daxilolmalar, mikro çatlar və ya qeyri-sabit diametr | Ərimə təmizliyini və tökmə sabitliyini artırın | Təmiz mis və incə dartma nəzarətindən istifadə edin |
| Oksid daxilolmaları | Çirkli qırıntılar, həddindən artıq istiləşmə və ya şlakların zəif təmizlənməsi | Tökmədən əvvəl şlakı təmizləyin və şlakı çıxarın | Örtücü vasitədən istifadə edin və həddindən artıq istidən qaçının |
| Aşağı keçiricilik | Çirklər, oksigen toplama və ya qarışıq qırıntılar | Xammalın təmizliyini və ərimənin qorunmasını yaxşılaşdırın | Mis katod və ya keyfiyyətli təmiz mis qırıntılarından istifadə edin |
| Qeyri-sabit ölçülər | Dartma sürətinin dalğalanması və ya qəlib aşınması | Servo dartma mexanizmindən istifadə edin və qəlibin vəziyyətini yoxlayın | Sürət reseptini və texniki xidmət cədvəlini təyin edin |
| Yapışan dib | Soyuq kif, səhv təmizlənmə və ya keyfiyyətsiz qrafit | Kalıbı əvvəlcədən qızdırın və düzgün qrafit qəlibindən istifadə edin | Başlatmadan əvvəl kalıbın temperaturunu idarə edin |
| Yüksək enerji istehlakı | Zəif izolyasiya, uzun saxlama müddəti və ya səhv soba ölçüsü | İzolyasiyanı yaxşılaşdırın və istehsal cədvəlini optimallaşdırın | Sobanın tutumunu faktiki çıxışla uyğunlaşdırın |
| Pirinçdə sink itkisi | Həddindən artıq istiləşmə və ya uzun müddət saxlama | İstiliyi azaldın və saxlama müddətini qısaldın | Dəqiq temperatur nəzarətindən və tüstü çıxarmadan istifadə edin |
| Enerji təchizatı siqnalizasiyası | Soyutma suyunda nasazlıq, həddindən artıq cərəyan və ya bobin izolyasiyası problemi | Su dövrəsini, yük uyğunluğunu və izolyasiyasını yoxlayın | Bloklama mühafizəsindən və müntəzəm yoxlamadan istifadə edin |
Mühəndislik seçimi təlimatı
Uğurlu kiçik induksiya əritmə və davamlı mis tökmə layihəsi sobanın qiymətindən deyil, son məhsulun spesifikasiyasından başlamalıdır. Alıcılar məhsulun formasını, material dərəcəsini, məhsuldarlığı, keyfiyyət tələblərini, emalatxananın enerji təchizatını, soyuducu suyun vəziyyətini, mövcud sahəni və operator bacarıq səviyyəsini müəyyən etməlidirlər.
1. Məhsulun formasını təyin edin
Çubuq, çubuq, lövhə, zolaq və məftil xammalı fərqli tökmə sistemləri tələb edir. Dəyirmi çubuq dəyirmi qəlibə və dəqiq dartma sürətinə ehtiyac duyur. Çubuq daha güclü dartma və daha yaxşı düzlük nəzarətinə ehtiyac duyur. Lövhə düz dəstək və vahid soyutma tələb edir. Zolaq kənar nəzarəti və gərginlik nəzarəti tələb edir. Məftil xammalı əla ərimə təmizliyi və sabit diametr tələb edir.
| Məhsul forması | Əsas Dizayn Sualı | Tövsiyə olunan Mühəndislik Fokusu |
|---|---|---|
| çubuq | Diametri və son istifadə müddəti nədir? | Dəyirmilik, səth keyfiyyəti və dartma sabitliyi |
| bar | Dəyirmi, kvadrat və ya düzbucaqlı? | Düzlük, sıxlıq və qəlib möhkəmliyi |
| Boşqab | Eni və qalınlığı nə qədərdir? | Düzlük, soyutma vahidliyi və dəstək strukturu |
| Zolaq | Qalınlığa dözümlülük və kənar keyfiyyəti nədir? | Dəqiqlik, gərginlik nəzarəti və soyutma profili |
| Tel xammalı | İncə telə çəkiləcəkmi? | Aşağı daxilolmalar, yaxşı elastiklik və diametr sabitliyi |
2. Saatlıq Çıxışa görə Tutumu Seçin
Təkcə tiyənin tutumu məhsuldarlığı müəyyən etmir. Fasiləsiz tökmə üçün saatlıq məhsuldarlıq daha vacibdir. Soba uzun fasilələr olmadan tökmə xəttini təmin etmək üçün kifayət qədər mis əritməlidir. Sabit sənaye istehsalı üçün ayrıca saxlama bölməsi və ya davamlı doldurma strategiyası lazım ola bilər.
3. Düzgün tökmə üsulunu seçin
| Dökmə üsulu | Ən yaxşı seçimdir | Üstünlüklər | Məhdudiyyətlər |
|---|---|---|---|
| Upcasting | Oksigensiz mis çubuq və məftil xammalı | Aşağı turbulentlik, təmiz çubuq, kompakt düzülüş | Sabit ərimə səviyyəsi və dəqiq dartma tələb edir |
| Üfüqi tökmə | Çubuq, çubuq, zolaq və bəzi boşqab blankları | Çevik qəlib formaları və asan işləmə | Dəqiq qəlib uyğunlaşdırması və soyutma nəzarəti tələb olunur |
| Aşağıya doğru tökmə | Bar və çubuq istehsalı | Cazibə qüvvəsi ilə dəstəklənən axın və sadə quruluş | Diqqətli axın və bərkimə nəzarəti tələb edir |
| Düz qəlib tökmə | Plitə blankları | Geniş, düz məhsullar üçün uyğundur | Düzlük və soyutma vahidliyi çətinlik yaradır |
| Rulonla dəstəklənən zolaq tökmə | Zolaq boşluqları | İncə davamlı məhsullar üçün yaxşıdır | Daha yüksək dəqiqlik tələbi və daha mürəkkəb idarəetmə |
4. Güc və Tezliyi Uyğunlaşdırın
Kiçik sobalar adətən daha yüksək tezlikdən istifadə edir, çünki daha kiçik metal yükləri daha dayaz nüfuzetmə dərinliyində daha güclü elektromaqnit birləşməsindən faydalanır. Daha böyük tigellər və daha ağır mis partiyaları daha dərin nüfuzetmə və daha güclü vanna qarışdırma üçün tez-tez daha aşağı tezlikdən istifadə edir. HLQ sobanın ölçüsünə, materialına, ərimə çəkisinə və məhsulun çıxışına görə tezliyi tövsiyə edə bilər.
5. Soyutma Sistemini Düzgün Dizayn Edin
Soyutma ərimə qədər vacibdir. İnduksiya bobini, enerji təchizatı, kristalizator və ikinci dərəcəli soyutma sistemi sabit su axını tələb edir. Soyutma suyunun temperaturu çox dəyişərsə, məhsulun ölçüləri və səth keyfiyyəti dəyişə bilər. Sənaye istifadəsi üçün elektrik komponentlərini qorumaq və prosesin ardıcıllığını qorumaq üçün qapalı dövrəli soyutma sistemi tövsiyə olunur.
6. Keyfiyyət Yoxlaması Planı
| məhsul | Tövsiyə olunan yoxlama | Səbəb |
|---|---|---|
| çubuq | Diametr, dairəvilik, səth, keçiricilik | Rəsm və elektrik istifadəsi üçün vacibdir |
| bar | Düzlük, sıxlıq, səth, tərkib | Emal və mexaniki performans üçün vacibdir |
| Boşqab | Qalınlıq, düzlük, səth çatları, daxili qüsurlar | Yayma və ştamplama üçün vacibdir |
| Zolaq | Qalınlığa dözümlülük, kənar çatlar, səth örtüyü | Yayma, kəsmə və elektrik ştamplama üçün vacibdir |
| Tel xammalı | Daxilolmalar, elastiklik, diametr sabitliyi, keçiricilik | Çoxkeçidli tel çəkilişi üçün vacibdir |
Üstünlüklər
| Fayda | Mühəndislik Mənası | Alıcının faydası |
|---|---|---|
| Sürətli ərimə | İstilik birbaşa mis yükünün içərisində yaranır | Daha qısa istehsal dövrü və daha yüksək məhsuldarlıq |
| Təmiz elektrikli istilik | Ərimə zonasında birbaşa alov yoxdur | Təmiz emalatxana və azaldılmış çirklənmə |
| Dəqiq temperatur nəzarəti | Güc tez bir zamanda tənzimlənə bilər | Sabit tökmə keyfiyyəti və daha aşağı qırıntı nisbəti |
| Çevik məhsul formaları | Müxtəlif qəliblər çubuqlar, çubuqlar, lövhələr, zolaqlar və ya məftil xammalı istehsal edə bilər | Bir əritmə platforması birdən çox məhsulu dəstəkləyir |
| Kompakt nizam | Yüksək güc sıxlığı və modul avadanlıq dizaynı | Kiçik və orta emalatxanalar üçün uyğundur |
| Yaxşı ərinti vahidliyi | Elektromaqnit qarışdırma vanna qarışdırmasını yaxşılaşdırır | Daha ardıcıl mis ərinti məhsulları |
| Aşağı oksidləşmə potensialı | Ərimə ilə birbaşa təmasda olan yanma alovu yoxdur | Proses qorunduqda materialın daha yaxşı bərpası |
| Avtomatlaşdırmaya uyğundur | PLC, HMI, servo dartma və siqnalizasiya sistemlərini birləşdirə bilər | Daha yaxşı təkrarlanma və daha asan əməliyyat |
| Təkrar emal üçün uyğundur | Təmiz mis qırıntılarını və ərinti qırıntılarını emal edə bilər | Tullantıları qiymətli yarımfabrikatlara çevirir |
| Enerjiyə qənaət edən əməliyyat | Birbaşa istilik lazımsız istilik itkisini azaldır | Zəif izolyasiya edilmiş yanacaq isitmə ilə müqayisədə daha aşağı əməliyyat xərcləri |
Müqayisə: İnduksiya Əritməsi və Yanacaqla Əritmə
| maddə | İnduksiya Əriməsi və Tökməsi | Yanacaqla Əritmə | Mühəndislik Şərhi |
|---|---|---|---|
| İstilik mənbəyi | Elektromaqnit isitmə | Qaz, yağ və ya digər yanacaq alovu | İnduksiya sürətli reaksiya və təmiz isitmə təmin edir |
| İstilik nəzarət | Dəqiq və tənzimlənən | Daha yavaş və daha az birbaşa | Davamlı tökmə üçün vacibdir |
| Seminar mühiti | Daha təmiz və daha az yanma istiliyi | Daha çox egzoz və şüalanan istilik | Kompakt emalatxanalar üçün induksiya daha yaxşıdır |
| Oksidləşmə riski | Üstü örtülü vanna ilə aşağı | Açıq alov məruz qalması ilə daha yüksəkdir | Mis keçiriciliyi üçün vacibdir |
| Başlatma-dayandırma rahatlığı | yaxşı | Yavaş | Kiçik partiyalı istehsal üçün faydalıdır |
| Avtomatlaşdırma | Asan inteqrasiya olunur | Daha çətin | İnduksiya PLC idarəetməsinə daha yaxşı uyğun gəlir |
| Baxım diqqəti | Enerji təchizatı, spiral, potolok və soyutma sistemi | Brülör, odadavamlı və egzoz sistemi | Hər ikisi planlı təmir tələb edir |
Məhdudiyyətlər
| Məhdudiyyət | Niyə məsələdir | Onu necə idarə etmək olar |
|---|---|---|
| Daha yüksək ilkin investisiya | Enerji təchizatı, bobin, soyutma və tökmə idarəetmə vasitələri sadə əl ilə əritmədən daha baha başa gəlir | Enerji, keyfiyyət, əmək və bərpa daxil olmaqla ümumi dəyəri qiymətləndirin |
| Soyutma suyundan asılılıq | Enerji təchizatı, bobin və kristalizator soyudulmalıdır | Sabit qapalı dövrəli su soyutma sistemindən istifadə edin |
| Xammal həssaslığı | Çirkli qırıntılar daxilolmalara və zəif keçiriciliyə səbəb olur | Xammalı çeşidləyin, təmizləyin və sınaqdan keçirin |
| Operator təlimi tələb olunur | Temperatur, dartma sürəti və soyutma əlaqələndirilməlidir | Standart prosedurlardan və resept nəzarətindən istifadə edin |
| Çubuq aşınması | Mis ərintiləri və termal dövriyyə çuxurları istehlak edir | Uyğun çubuğu seçin və mütəmadi olaraq yoxlayın |
| Məhsula xas alətlər | Çubuq, çubuq, lövhə və zolaq fərqli qəliblər tələb edir | Məhsul çeşidinə uyğun olaraq alətləri planlaşdırın |
| Pirinç tüstü riski | Sink yüksək temperaturda buxarlana bilər | Tüstü çıxarma istifadə edin və həddindən artıq istiləşmədən çəkinin |
| Yalnız çox böyük kütləvi istehsal üçün ideal deyil | Böyük mis çubuq zavodlarının yüksək tutumlu inteqrasiya olunmuş xətlərə ehtiyacı ola bilər | Bu sistemdən çevik kiçik və orta istehsal üçün istifadə edin |
Niyə HLQ induksiya avadanlığını seçməlisiniz?
HLQ İnduksiya Avadanlıqları əritmə, döymə, lehimləmə, bərkimə, əvvəlcədən qızdırma, qaynaq sonrası istilik emalı və xüsusi istilik emalı üçün sənaye induksiyalı istilik həllərinə diqqət yetirir. Kiçik induksiyalı əritmə və davamlı mis çubuq/çubuq/lövhə/zolaq/məftil tökmə sobası layihələri üçün HLQ proses təhlilindən avadanlıq konfiqurasiyasına qədər mühəndislik dəstəyi təmin edə bilər.
Mis tökmə layihəsi sadəcə soba gövdəsindən daha çox şey tələb edir. Bu, düzgün güc, tezlik, rulon dizaynı, çuxur seçimi, tutma metodu, qəlib quruluşu, dartma avadanlığı, soyutma sistemi və avtomatlaşdırma məntiqi tələb edir. HLQ, alıcılara praktik avadanlıq həlli tövsiyə etməzdən əvvəl material növünü, istehsal hədəfini, məhsulun formasını, emalatxana gərginliyini, soyutma suyunun vəziyyətini və avtomatlaşdırma tələbini qiymətləndirməyə kömək edə bilər.
| HLQ Dəstək Sahəsi | Müştəri faydası | Layihənin dəyəri |
|---|---|---|
| Enerji təchizatı seçimi | Mis əritmə üçün düzgün güc və tezlik | Ərimə sürətini və enerji səmərəliliyini artırır |
| Xüsusi soba dizaynı | Soba tutumu faktiki istehsalla uyğun gəlir | Gücsüz və ya həddindən artıq böyük avadanlıqlardan qaçınır |
| İndüksiyon bobin dizaynı | Daha yaxşı birləşmə, soyutma və etibarlılıq | Uzunmüddətli sabitliyi artırır |
| Tökmə sisteminin inteqrasiyası | Çubuq, çubuq, lövhə, zolaq və ya məftil tökmə xüsusi olaraq hazırlana bilər | Birdən çox mis məhsulunu dəstəkləyir |
| Avtomatlaşdırma konfiqurasiyası | PLC, HMI, siqnalizasiya və resept nəzarəti mövcuddur | Operator səhvini azaldır |
| Soyutma sisteminin planlaşdırılması | Bobin, enerji təchizatı və kristalizatorun soyudulması uyğunlaşdırılıb | Təhlükəsizliyi və məhsul keyfiyyətini artırır |
| Tətbiq mühəndisliyi | Mis, pirinç və bürünc üçün proses təklifləri | İstismara vermə müddətini qısaldır |
| Kompakt layout dizaynı | Avadanlıq məhdud emalatxana sahəsinə uyğun ola bilər | Kiçik və orta fabriklər üçün faydalıdır |
| Satış sonrası dəstək | Quraşdırma, istismar və texniki xidmət təlimatı | İstehsalın etibarlılığını artırır |
FAQ
1. Kiçik induksiya əritmə və fasiləsiz mis tökmə sobası nədir?
Bu, mis və ya mis ərintisini induksiya qızdırması ilə əridən və əridilmiş metalı idarə olunan qəliblər və dartma avadanlığı vasitəsilə davamlı olaraq çubuqlara, çubuqlara, lövhələrə, zolaqlara və ya məftil xammalına tökən inteqrasiya olunmuş bir sistemdir.
2. Hansı məhsullar istehsal edə bilər?
Mis çubuqlar, mis çubuqlar, mis lövhə blankları, mis zolaq blankları və kiçik məftil xammalı istehsal edə bilər. Dəqiq məhsul çeşidi qəlib dizaynından, soyutma sistemindən və dartma avadanlığından asılıdır.
3. Hansı materiallar əridilə bilər?
Soba təmiz mis, oksigensiz mis, elektrolitik mis, təmiz mis qırıntıları, pirinç, bürünc, fosfor bürünc, alüminium bürünc və digər mis əsaslı ərintiləri əridə bilər.
4. Mis qırıntılarını emal edə bilərmi?
Bəli. Təmiz mis qırıntılarını emal edə bilər, lakin qırıntılar çeşidlənməli, təmizlənməli və qurudulmalıdır. Əridilməzdən əvvəl yağ, izolyasiya, polad, alüminium və naməlum qarışıq metallar təmizlənməlidir.
5. Hansı güc diapazonu tövsiyə olunur?
Kiçik sistemlər 15-80 kVt, emalatxana istehsalı isə çox vaxt 80-350 kVt istifadə edə bilər. Daha yüksək məhsuldarlıqlı mis tökmə xətləri 300-500 kVt və ya xüsusi hazırlanmış güc tələb edə bilər.
6. Mis əritməsi üçün hansı tezlik uyğundur?
Tipik kiçik və orta ölçülü mis induksiya əritmə sistemləri, çuxurun ölçüsündən, güc reytinqindən, yük çəkisindən və tələb olunan qarışdırmadan asılı olaraq təxminən 0.5–20 kHz tezliyindən istifadə edir.
7. Bir soba çubuq, çubuq, lövhə və zolaq istehsal edə bilərmi?
Bir induksiya əritmə platforması müxtəlif tökmə modullarını dəstəkləyə bilər, lakin hər bir məhsul forması adətən öz qəlib, armatur, dartma və soyutma dizaynını tələb edir.
8. Yuxarıdan tökmə üfüqi tökmədən daha yaxşıdırmı?
Təmiz mis çubuqlar və məftil xammalı üçün təkrar tökmə üsuluna üstünlük verilir. Üfüqi tökmə üsulu çubuqlar, çubuqlar, zolaqlar və bəzi boşluqlar üçün daha çevikdir. Ən yaxşı üsul son məhsuldan asılıdır.
9. Oksidləşməni necə azaltmaq olar?
Təmiz xammaldan istifadə edin, həddindən artıq istiləşmədən çəkinin, saxlama müddətini azaldın, əridilmiş vannanı örtün, şlakı diqqətlə təmizləyin və yüksək keçiricilik tələb olunduqda qoruyucu atmosferdən istifadə edin.
10. Mis zolağın kənarlarında niyə çatlar var?
Kənar çatları qeyri-bərabər soyutma, həddindən artıq gərginlik, qəlibin uyğunsuz düzülüşü və ya yanlış tökmə temperaturu səbəbindən yarana bilər. Həll yolu qəlibin uyğunlaşdırılmasını, soyutma balansını və dartma sürətini optimallaşdırmaqdır.
11. Mis çubuğun diametri niyə dəyişir?
Diametr dalğalanması qeyri-sabit dartma sürəti, qəlibin aşınması, titrəmə, temperatur dalğalanması və ya qeyri-sabit soyutma nəticəsində yarana bilər. Servo dartma və sabit proses reseptləri bu problemi həll etməyə kömək edir.
12. Hansı soyutma sistemi tələb olunur?
İnduksiya enerji təchizatı, spiral və kristalizator üçün qapalı dövrəli soyutma sistemi tövsiyə olunur. Sabit soyutma suyu təhlükəsizliyi, avadanlığın ömrünü və tökmə keyfiyyətini artırır.
13. Oksigensiz mis istehsal edə bilərmi?
Bəli, oksigensiz mis istehsalı üçün konfiqurasiya edilə bilər, lakin yüksək təmizlik yükü, qorunan ərimə səthi, aşağı turbulentlik tökmə və ciddi proses nəzarəti tələb edir.
14. Sistem mis tökmə üçün uyğundurmu?
Bəli. Pirinç çubuqlar, çubuqlar və zolaqlar tökə bilər, lakin sink itkisi və buxarları düzgün temperatur idarəetməsi və ventilyasiya ilə idarə olunmalıdır.
15. Çubuq və məftil xammalı arasında fərq nədir?
Çubuq birbaşa və ya emal yolu ilə istifadə edilə bilər, məftil xammalı isə adətən daha kiçik məftillərə çəkilir. Məftil xammalı daha az daxilolma, daha yaxşı elastiklik və daha sabit diametr tələb edir.
16. Hazır məhsullar üçün hansı yoxlamalar tələb olunur?
Ümumi yoxlamalara son tətbiqdən asılı olaraq səth keyfiyyəti, ölçü, düzlük, müstəvilik, keçiricilik, kimyəvi tərkib və daxili qüsur testi daxildir.
17. Quraşdırma nə qədər vaxt aparır?
Quraşdırma müddəti induksiya sobasının ölçüsündən, avtomatlaşdırma səviyyəsindən, soyutma sistemindən, tökmə xəttinin mürəkkəbliyindən və emalatxananın hazırlanmasından asılıdır . Kiçik sistemlərin quraşdırılması tam avtomatlaşdırılmış istehsal xətlərindən daha sürətlidir.
18. Tökmə xətti avtomatlaşdırıla bilərmi?
Bəli. Sistem daha sabit istehsal üçün PLC, HMI, resept nəzarəti, servo dartma, soyutma siqnalları, uzunluq nəzarəti və məlumatların qeydindən istifadə edə bilər.