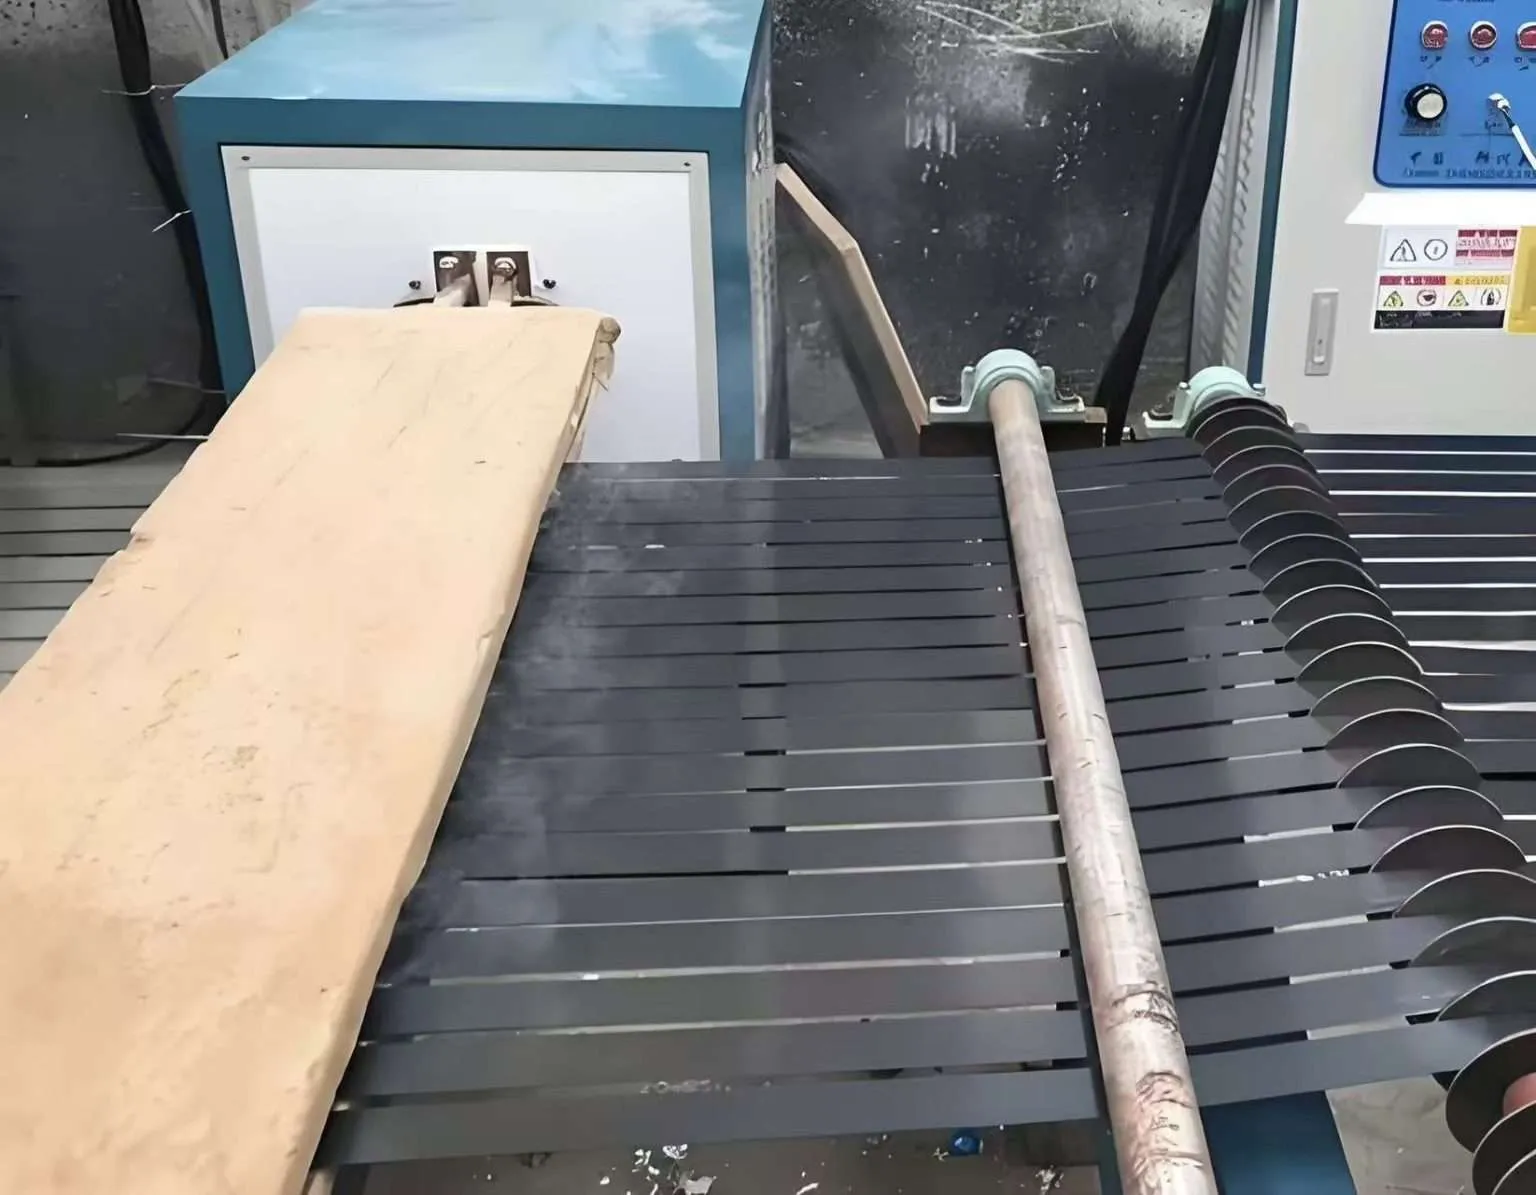
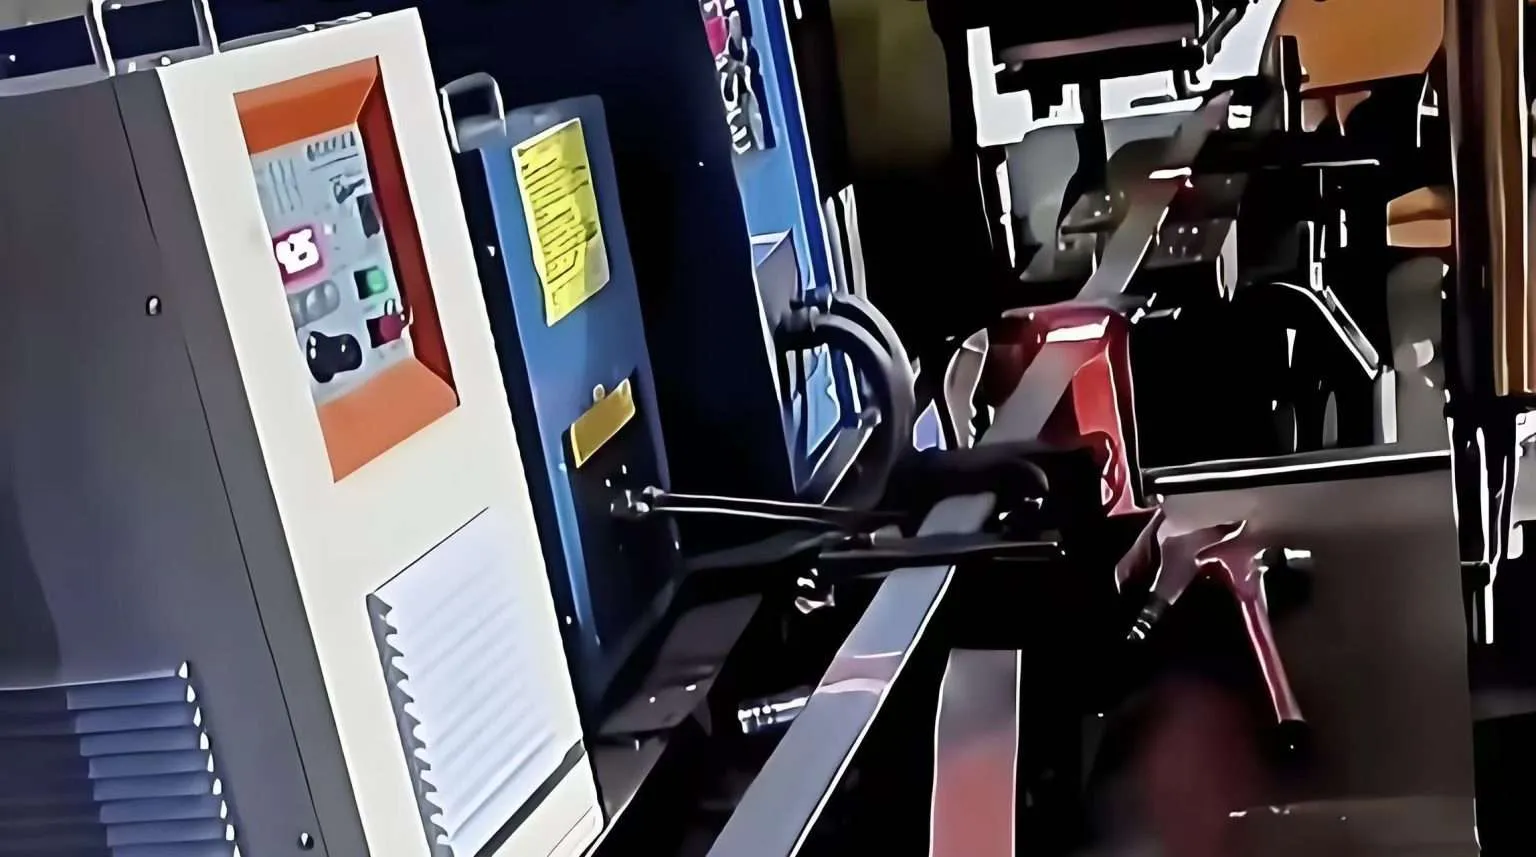
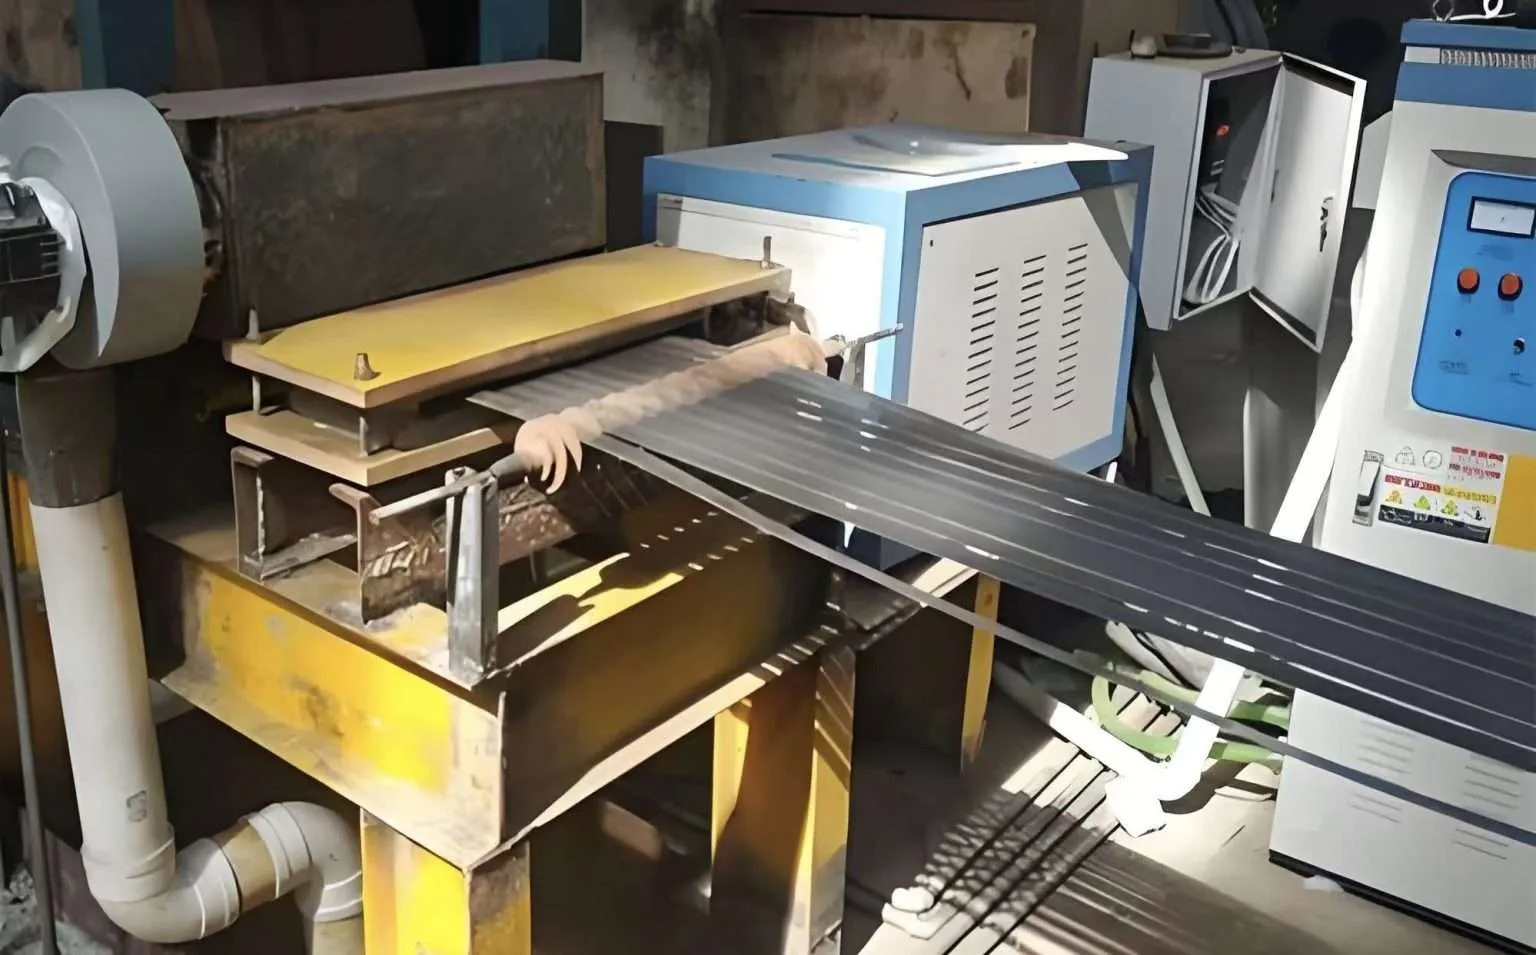
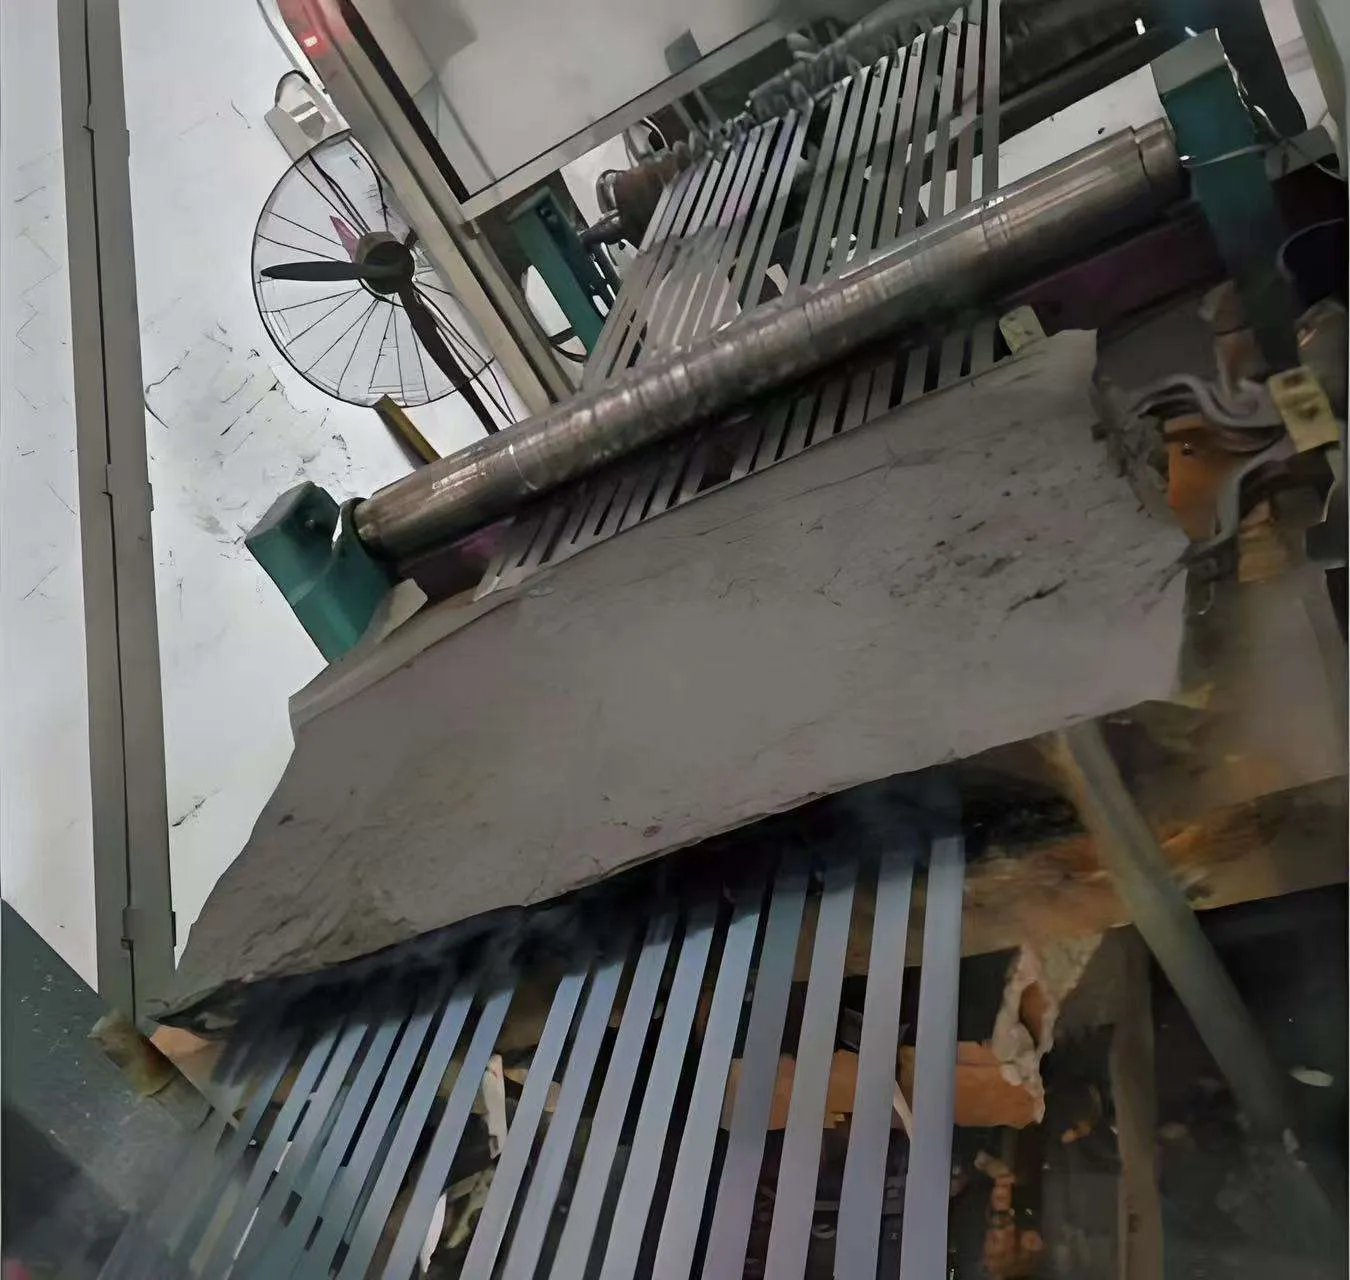
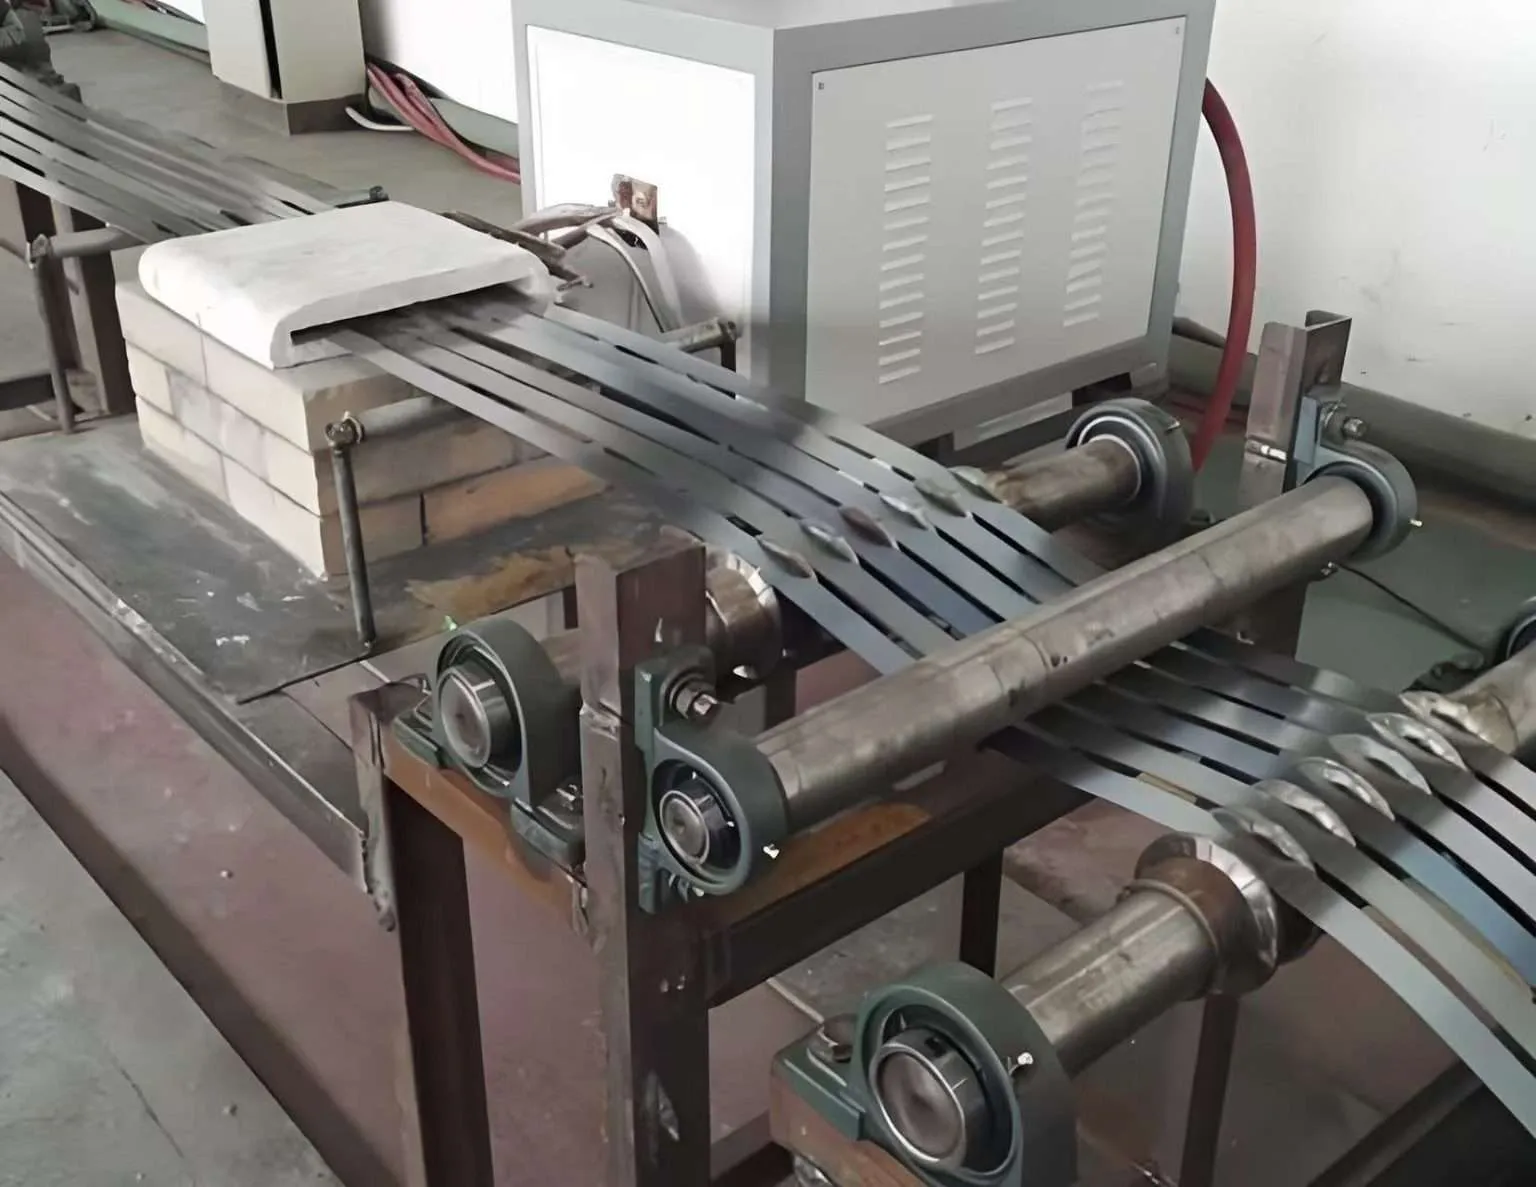


İnduksiya Zolaqlı İstilik Həlləri
İndüksiyon Zolaqlı İstilik Həlləri: Tam Mühəndislik Təlimatı
İnduksiya zolaqlı qızdırma, elektromaqnit induksiyasından istifadə edərək elektrik keçirici metal zolaqları - o cümlədən polad, mis, alüminium, paslanmayan polad və xüsusi ərintiləri - kompakt induksiya bobini vasitəsilə istehsal sürəti ilə hərəkət edərkən sürətlə və dəqiq şəkildə qızdırmaq üçün davamlı, xətt daxilində istilik emalı prosesidir. Texnologiya ənənəvi uzun tunel sobalarını aradan qaldırır və zolaq istehsalçılarına və prosessorlarına örtükləri 90-95% elektrik səmərəliliyi, minimal oksidləşmə və tam rəqəmsal proses nəzarəti ilə tavlamağa, cilalamağa, bərkitməyə, əvvəlcədən qızdırmağa, bərkitməyə və gərginliyi azaltmağa imkan verir. HLQ İnduksiya Equipment şirkəti, polad fabriklərində, mis istehsalçılarında, avtomobil ştamplama xətlərində və elektronika istehsalında müştərilərə xidmət göstərərək, dünyada 5 mm-dən 2,000 mm-ə qədər zolaq eni və 0.05 mm-dən 25 mm-ə qədər qalınlıq üçün 15 kVt-dan 2,000 kVt-a qədər xüsusi induksiya zolaqlı qızdırma sistemlərini dizayn edir və istehsal edir.
Tez Cavab
İnduksiya zolağının qızdırılması, metal zolağı davamlı istehsal sürətində bərk hallı IGBT enerji təchizatı ilə enerjiləndirilən bir və ya daha çox induksiya rulonundan keçirir. Alternativ elektromaqnit sahəsi birbaşa zolağın içərisində burulğan cərəyanlarını induksiya edir və onu tələb olunan proses temperaturuna - örtük bərkitməsi üçün 150°C-dən paslanmayan polad məhlulunun tavlanması üçün 1,100°C-dən yuxarıya - ənənəvi qaz və ya müqavimət sobaları tərəfindən tələb olunan vaxt və məkanın bir hissəsinə qədər qızdırır. Yayma, çəkmə, kəsmə, ştamplama və ya örtük əməliyyatları zamanı metal zolağın xətt üzrə istiliklə işlənməsi lazım olduğu yerlərdə istifadə olunur. Düzgün induksiya zolağının qızdırma sistemi zolaq materialı, ölçüləri, xəttin sürəti, hədəf temperaturu və tələb olunan məhsuldarlıq - güc reytinqini, tezliyi, rulon həndəsəsini və soyutma tənzimləməsini müəyyən edən parametrlərlə müəyyən edilir.
Mündəricat
- İndüksiyon Zolaqlı İstilik nədir?
- İş prinsipi
- Əsas tətbiqetmələr
- Uyğun Materiallar və Sənayelər
- Əsas Texniki Parametrlər
- Avadanlıq növləri
- Mühəndislik seçimi təlimatı
- Proses iş axını
- Ümumi problemlər və həllər
- Real Mühəndislik Nümunələri
- Standartlar və Təhlükəsizlik Mülahizələri
- Niyə HLQ induksiya avadanlığını seçməlisiniz?
- FAQ
İndüksiyon Zolaqlı İstilik nədir?
İnduksiya zolağının qızdırılması, xüsusilə düz metal zolaqlar üçün hazırlanmış davamlı elektromaqnit istilik emalı kateqoriyasıdır — böyük en-qalınlıq nisbəti, davamlı uzunluğu və yüksək istehsal sürəti ilə müəyyən edilən məhsul forması. Zolaq üfüqi və ya şaquli olaraq eninə axın və ya uzununa axın induksiya bobinindən keçir, burada elektromaqnit enerjisini udur və zolağın ölçülərindən və xətt sürətindən asılı olaraq adətən 200 mm-dən 2,000 mm-ə qədər uzunluğunda olan qızdırılan zonada hədəf proses temperaturuna çatır.
Ayrı-ayrı hissələrin (dişli çarxlar, kütüklər və ya armaturlar) induksiyalı qızdırılmasından fərqli olaraq, zolaqlı qızdırma mahiyyət etibarilə davamlı bir prosesdir. Enerji təchizatı fasiləsiz işləyir və proses parametrləri - güc, tezlik və bobin həndəsəsi - müəyyən bir zolaq dərəcəsi və xətt sürəti kombinasiyası üçün sabitdir. Xətt sürəti və ya material dərəcəsi dəyişdikdə, idarəetmə sistemi hədəf çıxış temperaturunu qorumaq üçün çıxış gücünü avtomatik olaraq tənzimləyir.
Zolaqlı isitmədə istifadə olunan iki əsas spiral konfiqurasiyası, maqnit sahəsinin zolağa nisbətən necə yönəldildiyinə görə fərqlənir:
- Uzunluqlu Axın İnduksiyası (LFI): Zolaq, maqnit sahəsi zolağın hərəkət istiqamətinə paralel olan solenoid tipli bir rulondan keçir. İnduksiya cərəyanları zolağın en kəsiyi ətrafında dövrə boyunca axır. LFI, dar zolaqlar (eni <200 mm) və istilik tələb olunan qalın zolaqlar üçün ən çox yayılmış konfiqurasiyadır.
- Eninə Flux İnduksiyası (TFI): Əks rulon seqmentləri zolaq səthinin üstündə və altında yerləşdirilir və maqnit sahəsi zolağın qalınlığından perpendikulyar olaraq keçir. İnduksiya olunmuş cərəyanlar zolaq səthi boyunca uzununa axır və bu da TFI-ni zolağın qalınlığına nisbətən dəri dərinliyinin böyük olduğu geniş, nazik zolaqlar üçün olduqca səmərəli edir. TFI geniş zolaq (200–2,000 mm) və çox nazik ölçü cihazları üçün üstünlük verilən texnologiyadır.
Üçüncü konfiqurasiya, Kənar induksiyalı isitmə, zolaq kənarlarında yerləşdirilmiş xüsusi formalı rulonlardan istifadə edərək yalnız zolaq kənarlarını hədəf alır. Bu, yayma dəzgahının giriş kənarının əvvəlcədən qızdırılmasında, tikiş qaynağı tavlamasında və yalnız kənar diferensial emal tətbiqlərində istifadə olunur.
İş prinsipi
İnduksiya zolağının qızdırılmasının fiziki əsası Faradayın elektromaqnit induksiya qanunudur. F tezliyindəki alternativ cərəyan induksiya bobindən axdıqda, zolaq materialına nüfuz edən zamanla dəyişən H maqnit sahəsi yaradır . Lenz qanununa görə, bu sahə zolaq daxilində axın dəyişikliyinə qarşı çıxan burulğanlı cərəyanlar yaradır. Bu burulğanlı cərəyanlar zolaq materialının elektrik müqaviməti ilə qarşılaşaraq elektromaqnit enerjisini birbaşa zolaq daxilində istilik enerjisinə (Coul qızdırması) çevirir. Heç bir xarici istilik ötürmə mühiti - alov, isti qaz, soba divarından şüalanma - iştirak etmir. Buna görə də induksiya qızdırması sürətli, səmərəli və yüksək dərəcədə idarəolunandır.
Dəri Təsiri və Nüfuz Dərinliyi
Burulğan cərəyanları zolağın qalınlığı boyunca bərabər paylanmır. Skin effektinə görə, cərəyan sıxlığı zolaq səthində ən yüksəkdir və mərkəzə doğru eksponensial olaraq azalır. Cərəyan sıxlığının səth dəyərinin 1/e-yə (təxminən 37%) düşdüyü dərinlik istinad dərinliyi və ya skin dərinliyi (δ) kimi müəyyən edilir və aşağıdakı düsturla verilir:
δ (mm) = 503 × √(ρ / (μ r × f))
Burada ρ Ω·m ilə ifadə edilən elektrik müqaviməti, μ r nisbi maqnit keçiriciliyi (ölçüsüz) və f Hz ilə ifadə edilən tezlikdir. Praktik zolaqlı istilik mühəndisliyi üçün qayda belədir: səmərəli birləşmə üçün zolağın qalınlığı ən azı 2 × örtük dərinliyi olmalıdır. Zolağın qalınlığı < örtük dərinliyidirsə, elektromaqnit sahəsi zolaqdan kifayət qədər enerji udma olmadan keçir və bu da səmərəliliyi kəskin şəkildə azaldır.
Küri temperaturundan (~770°C) aşağı ferromaqnit poladlar üçün μ r 50–200-dür, buna görə də örtük dərinliyi kiçikdir və orta tezliklərdə belə səmərəlilik yüksəkdir. Küri nöqtəsindən yuxarıda polad maqnitsizləşir (μ r = 1), örtük dərinliyi əhəmiyyətli dərəcədə sıçrayır və qızma sürətini qorumaq üçün daha yüksək güc sıxlığı tələb olunur. Dəmir olmayan metallar (mis, alüminium) bütün temperaturlarda μ r = 1-ə malikdir və zolaq qalınlığına nisbətən kifayət qədər örtük dərinliyinə nail olmaq üçün daha yüksək tezliklər tələb edir.
Dəri Dərinliyi İstinad Cədvəli
| Material | Vəziyyət | Müqavimət ρ (Ω·m) | μr | δ 10 kHz (mm)-də | δ 50 kHz (mm)-də | δ 200 kHz (mm)-də |
|---|---|---|---|---|---|---|
| Karbon polad | Soyuq, Kyurinin altında | 1.6 × 10⁻⁷ | 100 | 1.27 | 0.57 | 0.28 |
| Karbon polad | İsti, Küri üzərində (800°C+) | 1.2 × 10⁻⁶ | 1 | 34.7 | 15.5 | 7.8 |
| Paslanmaz 304 | Bütün temperaturlar | 7.2 × 10⁻⁷ | 1 | 26.9 | 12.0 | 6.0 |
| Mis (ETP) | 20 ° C-də | 1.72 × 10⁻⁸ | 1 | 4.16 | 1.86 | 0.93 |
| Mis (ETP) | 500 ° C-də | 5.5 × 10⁻⁸ | 1 | 7.43 | 3.32 | 1.66 |
| Alüminium 1100 | 20 ° C-də | 2.82 × 10⁻⁸ | 1 | 5.32 | 2.38 | 1.19 |
| Titan Gr.2 | 20 ° C-də | 5.6 × 10⁻⁷ | 1 | 23.7 | 10.6 | 5.3 |

Güc və Enerji Balansı
Bir zolağı müəyyən bir istehsal sürətində qızdırmaq üçün tələb olunan nəzəri minimum güc istilik enerjisi tənliyi ilə müəyyən edilir:
P termal = ṁ × C p × ΔT = (w × t × v × ρ m ) × C p × ΔT
Burada: w = zolaq eni (m), t = zolaq qalınlığı (m), v = xətt sürəti (m/s), ρ m = material sıxlığı (kq/m³), C p = xüsusi istilik tutumu (J/kq·°C), ΔT = temperatur artımı (°C). Quraşdırılmış elektrik enerjisini əldə etmək üçün elektrik-istilik səmərəliliyi η-yə (adətən yaxşı birləşdirilmiş induksiya zolaqlı istilik sistemləri üçün 0.82–0.90) bölün. Xətt sürətinin dəyişməsi, ölçü tolerantlığı və bobin birləşmə itkiləri üçün həmişə 20–30% dizayn marjası əlavə edin.
Əsas tətbiqetmələr
İnduksiya zolaqlı isitmə, metal formalaşdırma və emal sənayesində geniş istilik emalı və proses isitmə tələblərini həll edir. Aşağıdakı bölmələrdə ən kommersiya baxımından əhəmiyyətli tətbiqlər, eləcə də spesifik proses məqsədləri və tipik temperatur diapazonları təsvir edilmişdir.
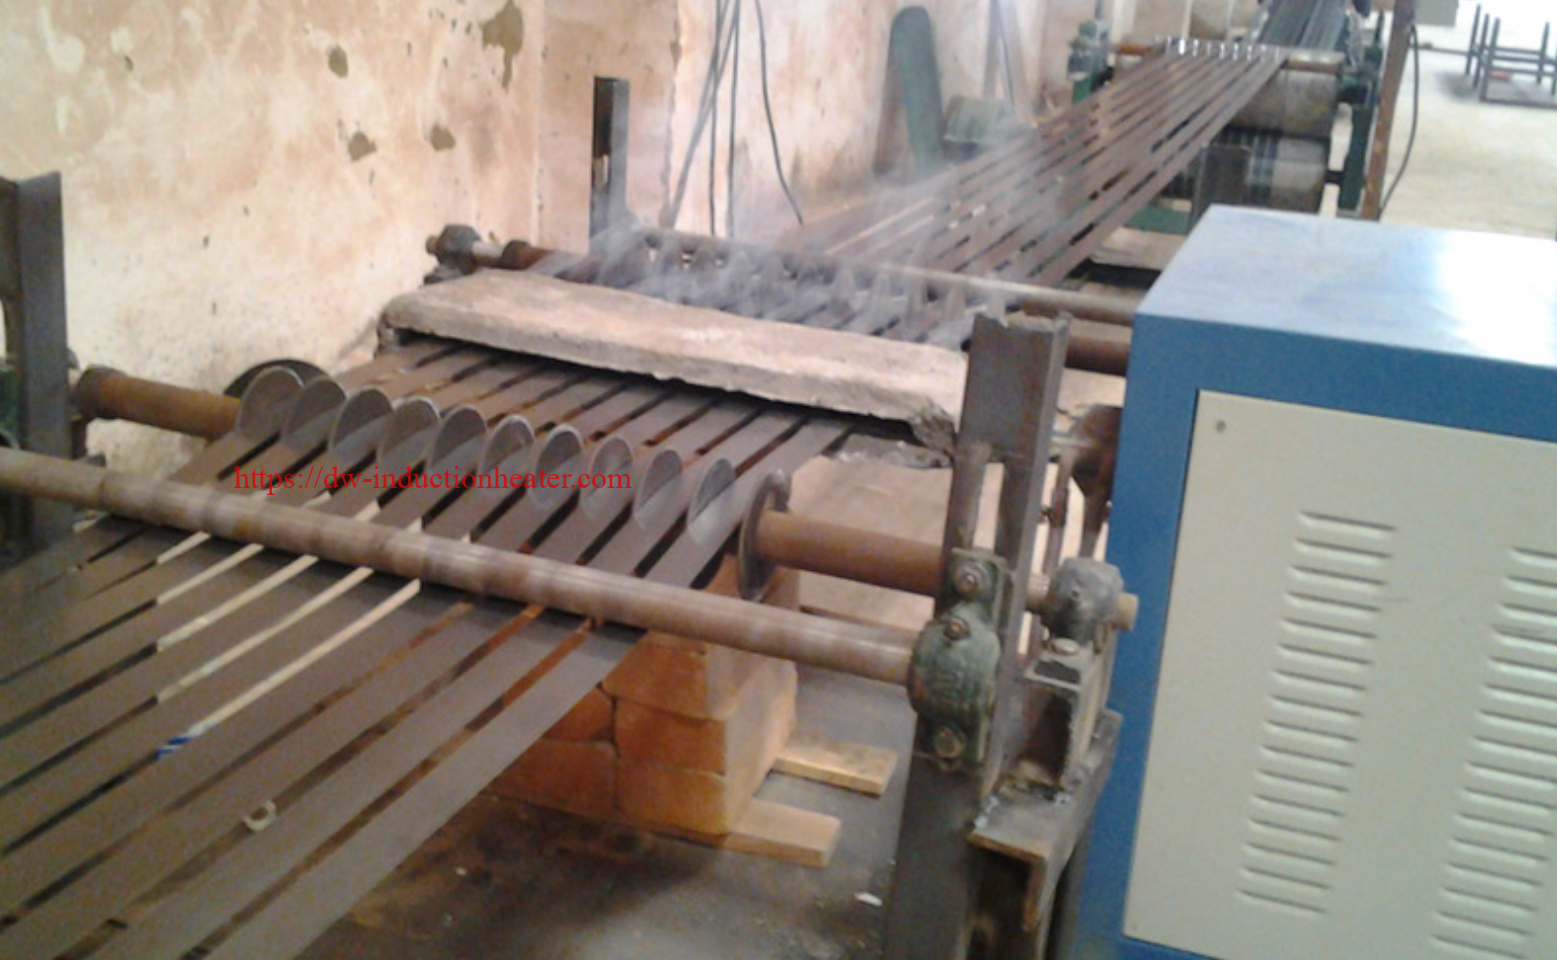
1. Davamlı Zolaq Tavlama
Soyuq yaymadan sonra tam və ya qismən yenidən kristallaşdırma tavlama elastikliyi bərpa edir və axıcılıq möhkəmliyini müəyyən edilmiş səviyyələrə endirir. İnduksiya tavlama, davamlı tavlama xəttinin soba hissəsini 30-80 metr qazla işləyən və ya müqavimətlə qızdırılan tuneldən 1-4 metr induksiya qızdırma zonasına qədər sıxışdırır. Bu, polad və mis sənayesində induksiya zolaqlarının qızdırılması üçün ən yüksək həcmli tətbiqdir. Hədəf temperaturları: Karbon polad zolaq üçün 500–720°C; Mis zolaq üçün 450–650°C; Alüminium zolaq üçün 300–430°C.
2. Sərtləşdikdən Sonra Soyma
Martensitə qədər söndürülmüş yüksək karbonlu və yaylı polad zolaq kövrəkliyi aradan qaldırmaq və son mexaniki xüsusiyyətləri təyin etmək üçün temperlənməlidir. İnduksiya temperləməsi eyni istehsal xəttində söndürüldükdən dərhal sonra zolağı 150–500°C-yə qədər qızdırır. ±5–10°C-də dəqiq temperatur nəzarəti temperləmədə vacibdir, çünki sərtlik-dayanıqlıq balansı bu diapazondakı temperatura həssasdır.
3. Yayma dəyirmanları üçün giriş zonasının əvvəlcədən qızdırılması
Yayma dəzgahına daxil olan soyuq zolaq, materialın axıcılıq möhkəmliyi və elastikliyi deformasiyadan əvvəl tələb olunan səviyyəyə gətirilmədikdə, kənar çatlamaları və forma qüsurları ilə qarşılaşır. Yayma dişləməsindən dərhal əvvəl 100–400°C-də induksiyalı əvvəlcədən qızdırma bu problemi aradan qaldırır, yayma qüvvəsini 15–30% azaldır və tək bir keçiddə daha nazik ölçülü hədəflərə imkan verir.
4. Örtüklərin bərkiməsi və yapışdırılması
Zolaq səthlərinə tətbiq olunan üzvi örtüklər, yapışdırıcılar və funksional təbəqələr nəzarətli istiliklə bərkimə tələb edir. Susseptor folqa ilə induksiya zolağının qızdırılması və ya metal substratın birbaşa qızdırılması zolaq səthini hava konveksiya sobalarına nisbətən daha sürətli və daha bərabər şəkildə bərkimə temperaturuna (120–280°C) qaldırır və daha yaxşı yapışma və azalmış xətt uzunluğu yaradır.
5. Sinkləmə Xətti Zolağından Əvvəlcədən Qızdırma
Davamlı isti sinkləmə xətlərində, metallurgiya baxımından etibarlı sink-dəmir əlaqəsini təmin etmək üçün polad zolaq sink vannasına daxil olmazdan əvvəl 450–500°C-yə qədər qızdırılmalıdır. İnduksiyalı əvvəlcədən qızdırma zolaq eni boyunca sürətli, vahid temperatur təmin edir və giriş hissəsindəki qazla işləyən şüalanan boru sobalarını əvəz edir və ya tamamlayır, xəttin uzunluğunu qısaldır və zolaq eni boyunca temperatur vahidliyini artırır.
6. Diferensial İstilik və Kənar İstilik
Bəzi formalaşdırma əməliyyatları zolaq kənarlarının mərkəzdən fərqli bir temperaturda olmasını tələb edir - ya daha isti (kənar yayma və ya diferensial çəkmə üçün), ya da ayrıca işlənir (boru formalaşdırmadan sonra tikiş qaynağı tavlanması üçün). Zolaq kənarlarında yerləşdirilmiş profilli rulonlardan istifadə edən kənar induksiya qızdırıcıları, zolağın mərkəzinin temperaturuna əhəmiyyətli dərəcədə təsir etmədən kənardan ±15 mm daxilində selektiv isitmə təmin edir.
7. Paslanmayan polad və xüsusi ərinti zolağının tavlanması
Austenitik paslanmayan polad zolaq, karbid çöküntülərini həll etmək və korroziyaya davamlılığı bərpa etmək üçün soyuq yaymadan sonra 1,050–1,100°C-də məhlulun tavlanması tələb olunur. Bu temperaturlarda ənənəvi sobalar uzun islatma zonaları və nəzarətli atmosfer idarəetməsi tələb edir. Azot atmosferi və sürətli su ilə induksiya məhlulunun tavlanması, səth keyfiyyətində ölçülə bilən irəliləyişlərlə yanaşı, xətt uzunluğunun kiçik bir hissəsində ekvivalent metallurgiya nəticələri verir.
Tətbiq Xülasə Cədvəli
| Ərizə | Tipik Materiallar | Hədəf İstiliyi | Əsas Proses Məqsədi | Xətt Sürət Aralığı |
|---|---|---|---|---|
| Tam yenidən kristallaşma tavlama | Soyuq yayılmış karbon polad, mis, alüminium | 450-720 ° C | Süniliyi bərpa edin, məhsuldarlıq gücünü azaldın | 5–120 m/dəq |
| Zolaq temperlənməsi | Yüksək karbonlu polad, yaylı polad | 150-500 ° C | Martensit kövrəkliyini aradan qaldırın | 10–200 m/dəq |
| Yayma dəyirmanının əvvəlcədən qızdırılması | Karbon polad, paslanmayan polad, titan | 100-450 ° C | Yayma qüvvəsini azaldın, kənarların çatlamasının qarşısını alın | 20–300 m/dəq |
| Kaplama və yapışdırıcının bərkiməsi | Polad, alüminium (örtüklü zolaq) | 120-280 ° C | Üzvi örtüyü bərabər şəkildə qurutun | 10–150 m/dəq |
| Sinkləmə əvvəlcədən qızdırılması | Aşağı karbonlu polad | 430-500 ° C | Sink yapışması üçün səthi hazırlayın | 30–150 m/dəq |
| Yalnız kənar isitmə | Polad, paslanmayan polad, mis zolaq | 200–800°C (kənar zona) | Diferensial formalaşdırma, tikiş qaynağı tavlama | 5–100 m/dəq |
| Paslanmayan məhlulun tavlanması | 304, 316, 321, 430 paslanmayan polad | 950-1,100 ° C | Karbidləri həll edin, korroziyaya davamlılığı bərpa edin | 5–60 m/dəq |
| Titan və nikel ərintilərinin tavlanması | Ti Gr.1/2, Inconel 625, Hastelloy C276 | 700-1,050 ° C | Stressdən azad olma, yenidən kristallaşma | 2–30 m/dəq |
Uyğun Materiallar və Sənayelər
İstənilən elektrik keçiriciliyi olan düz metal zolaq induksiya ilə qızdırıla bilər. Mühəndislik mülahizələri — tezlik, güc sıxlığı və bobin konfiqurasiyası — materialdan asılı olaraq dəyişir, lakin əsas proses zolaq və bobin şəklində emal olunan bütün metallara tətbiq olunur.
| Material qrupu | Tipik Zolaq Ölçüləri | Tövsiyə olunan Tezlik | İlkin Sənayelər | xüsusi mülahizələr |
|---|---|---|---|---|
| Aşağı / Orta Karbonlu Polad | 0.2–6 mm qalınlığında, 10–1,500 mm enində | 1-30 kHz | Avtomobil ştamplama, tikinti, qablaşdırma, cihaz | Küri nöqtəsindən aşağıda ferromaqnit — yüksək səmərəlilik. Parlaq görünüş üçün 650°C-dən yuxarı N₂ temperatur tələb olunur. |
| Yüksək Karbonlu və Yaylı Polad | 0.1–4 mm qalınlığında, 5–500 mm enində | 10-80 kHz | Yaylar, bıçaqlar, mişarlar, bərkidicilər | Çatlamanın qarşısını almaq üçün söndürdükdən dərhal sonra yumşaldın. Dəqiq temperatur nəzarəti vacibdir. |
| Paslanmayan polad (austenitik) | 0.05–4 mm qalınlığında, 5–1,200 mm enində | 10-200 kHz | Qida avadanlığı, tibbi cihazlar, kimyəvi emal, memarlıq | Qeyri-maqnit — daha yüksək tezlik tələb olunur. Tavlama temperaturunda qaz və ya N₂ atmosferinin əmələ gəlməsi vacibdir. |
| Mis və Mis ərintiləri | 0.05–6 mm qalınlığında, 5–600 mm enində | 50-300 kHz | Elektronika, konnektorlar, istilik dəyişdiriciləri, sikkə blankları | Yüksək istilik keçiriciliyi sürətli qızdırma tələb edir. Parlaq tavlama üçün su söndürmə standartı. |
| Alüminium ərintiləri | 0.3–8 mm qalınlığında, 100–2,000 mm enində | 10–100 kHz (geniş diapazon üçün TFI üstünlük təşkil edir) | Avtomobil kuzov panelləri, qablaşdırma, aerokosmik | Geniş zolaqlar TFI konfiqurasiyasını tələb edir. Temperatur həddi kritikdir — tavlama və ərimə arasındakı dar pəncərə. |
| Titan ərintiləri | 0.1–3 mm qalınlığında, 5–400 mm enində | 10-100 kHz | Aerokosmik, tibbi implantlar, kimyəvi emal | Temperaturda reaktivdir — arqon atmosferi tələb olunur. Yüksək dəyər — dəqiq proses nəzarəti vacibdir. |
| Nikel və Nikel ərintiləri | 0.05–3 mm qalınlığında, 5–300 mm enində | 10-150 kHz | Aerokosmik, enerji istehsalı, kimya sənayesi | Yüksək müqavimət — yaxşı induksiya birləşmə səmərəliliyi. Atmosfer nəzarəti 800°C-dən yuxarıda vacibdir. |
| Elektrik Polad (Si-Fe) | 0.1–0.65 mm qalınlığında, 100–1,200 mm enində | 1-10 kHz | Elektrik mühərrikləri, transformatorlar | Histerez itkisi əhəmiyyətlidir — əlavə istilik töhfəsini hesablayır. İzolyasiya örtüyünün tavlanması tətbiqi. |
Əsas Texniki Parametrlər
Aşağıdakı cədvəldə induksiya zolaqlı istilik sistemini təyin edən əsas parametrlər üçün mühəndislik istinad diapazonları təqdim olunur. Bu dəyərlər sənaye tətbiqlərinin əksəriyyətini əhatə edir; həddindən artıq kombinasiyalar (çox geniş nazik zolaq, çox yüksək sürətli və ya ekzotik ərintilər) bu diapazonlardan kənar dəyərlər tələb edə bilər və HLQ engineering tərəfindən nəzərdən keçirilməlidir.
| Parametr | Tipik sıra | Mühəndislik qeydləri |
|---|---|---|
| Zolaq eni | 5 mm - 2,000 mm | Dar zolaq (<200 mm): LFI solenoid rulonu. Geniş zolaq (>200 mm): Vahid enində isitmə üçün TFI eninə axın rulonu. Yalnız kənarlar üçün: profil rulonu. |
| Şerit Qalınlığı | 0.05 mm - 25 mm | Adekvat birləşdirmə səmərəliliyi üçün zolağın qalınlığı ≥ 1 × dərinlik dərinliyi olmalıdır. Çox nazik folqa (<0.1 mm) üçün UHF (500 kHz+) və ya susceptor dəstəkli isitmə tələb oluna bilər. |
| Xətt sürəti | 0.5 m/dəq – 1,200 m/dəq | Xətt sürəti × zolağın en kəsiyi × sıxlıq = kütlə axın sürəti, bu da minimum tələb olunan gücü birbaşa müəyyən edir. Dəyişkən sürətli xətlər üçün qapalı dövrəli sürətdən gücə nəzarət məcburidir. |
| Hədəf İstiliyi | 100 ° C - 1,150 ° C | Bobin çıxışındakı temperatur təmassız İQ pirometri ilə ölçülür. 800°C-dən yuxarı temperaturlar üçün termal kameranın çarpaz enli profillənməsi tövsiyə olunur. |
| Temperaturun vahidliyi | Eni boyunca ±3°C – ±20°C | TFI rulonları geniş zolaqlar üçün LFI solenoidlərinə nisbətən daha yaxşı çarpaz en vahidliyinə (<±5°C) nail olur. Rulon seqmentləri arasında aktiv güc profillənməsi mürəkkəb ərintilər üçün vahidliyi artırır. |
| Quraşdırılmış Güc | 15 kW - 2,000 kW | Kütlə axını × Cp × ΔT-dən istilik gücünü hesablayın, sonra səmərəliliyə (0.82–0.90) bölün. 25% dizayn marjası əlavə edin. Standart reytinqə qədər yuvarlaqlaşdırın. |
| Əməliyyat tezliyi | 1 kHz - 500 kHz | 1–10 kHz: enli polad zolaq, ağır kalibr. 10–80 kHz: ümumi zolaq tavlama (polad, mis orta kalibr). 80–300 kHz: mis və alüminium incə kalibr, paslanmayan poladdan nazik zolaq. 300 kHz+: çox nazik folqa. |
| İstilik Zonasının Uzunluğu | 100 mm - 3,000 mm | İstilik zonasının uzunluğu = bobin uzunluğu. Qalma müddəti tələbi ilə müəyyən edilir: qalma müddəti(lər) = bobin uzunluğu (m) ÷ xətt sürəti (m/s). Vahid istilik üçün minimum qalma müddəti: 0.1–5 saniyə. |
| Bobin-zolaq boşluğu | 5 mm - 50 mm | Daha kiçik boşluq birləşmə səmərəliliyini artırır, lakin zolaq titrəmələri və ya gərginlik keçidlərində zolaq-bobin təması riskini artırır. Boşluq sabitliyini qorumaq üçün keramika və ya PTFE istiqamətləndirici diyircəklərdən istifadə edin. |
| Atmosfer | Açıq hava / N₂ / N₂+H₂ / Ar | Açıq hava: 600°C-dən aşağı temperaturda mis (su ilə söndürülmüş), mat örtük üçün 650°C-dən aşağı polad. N₂: 650°C-dən yuxarı parlaq tavlanmış karbon polad. N₂+H₂ (5% H₂): paslanmayan, parlaq polad. Ar: 600°C-dən yuxarı titan, reaktiv ərintilər. |
| Soyutma Sürəti (istilikdən Sonra) | 5°C/s – 2,000°C/s | Mis: sürətli su ilə söndürməyə üstünlük verilir (incə dənəli). Karbon polad: idarə olunan soyutma sürəti mikrostrukturu müəyyən edir (ferrit-perlit və martensit). Paslanmayan polad: həssaslığı yatırmaq üçün məhlulun tavlanmasından sonra sürətli su ilə söndürülür. |
| Temperatur Nəzarət Dəqiqliyi | ±2°C – ±15°C | IGBT enerji təchizatı cavab müddəti: <10 ms. IR pirometri + PID qapalı dövrəsi sabit vəziyyətdə istehsalda ±5°C-yə çatır. Daha sərt idarəetmə (<±3°C) yuxarı və çıxış pirometrləri ilə iki zonalı idarəetmə tələb edir. |
| Elektrik səmərəliliyi | 82% - 95% | LFI rulonu ilə Küri nöqtəsindən aşağı karbon polad üçün ən yüksək səmərəlilik (yüksək μ)rƏhəmiyyətli birləşmə boşluğu olan qeyri-dəmir geniş zolaq üçün ən aşağı göstəricidir. Aktiv flüs konsentratorları olan TFI alüminium geniş zolaq üçün 88%-ə yaxınlaşır. |
Avadanlıq növləri
HLQ İndüksiyon Avadanlıqları, hər biri müəyyən bir zolaq ölçüləri, xətt sürətləri və proses tələbləri üçün optimallaşdırılmış dörd əsas induksiya zolaqlı istilik sistemi konfiqurasiyası istehsal edir. Bütün sistemlər rəqəmsal qapalı dövrəli idarəetmə ilə IGBT bərk vəziyyətdə olan enerji təchizatı ətrafında qurulub və yeni və ya mövcud istehsal xətlərinə inteqrasiya edilə bilər.
Tip 1: Uzunluqlu Flux İnduksiyası (LFI) Zolaqlı Qızdırıcı
LFI zolaqlı qızdırıcısı, zolağın üfüqi və ya şaquli şəkildə keçdiyi solenoid tipli bir rulondan istifadə edir. Maqnit sahəsi zolağın hərəkət istiqamətinə paralel olaraq işləyir və burulğan cərəyanları zolağın en kəsiyi ətrafında dövrə boyunca axır. LFI sistemləri mexaniki dizaynda ən sadədir, dəyirmi və kvadrata yaxın en kəsiyi üçün əla birləşmə səmərəliliyi təklif edir və istənilən qalınlıqda dar zolaq (eni 200 mm-ə qədər) üçün idealdır. Onlar həmçinin eyni enerji təchizatı diapazonunda kənar çubuqlu və düz çubuqlu isitmə üçün də istifadə olunur. HLQ-dan olan LFI sistemləri zolaqları 0.5-dən 600 m/dəq-dək xətt sürətində 5-dən 200 mm-ə qədər və güc reytinqləri 15 kVt-dan 500 kVt-a qədər əhatə edir.
Tip 2: Eninə Flux İnduksiyası (TFI) Zolaqlı Qızdırıcı
TFI zolaqlı qızdırıcılar, əks rulon seqmentlərini zolaq səthinin üstündə və altında yerləşdirir, sahə formalaşdırıcı axın konsentratorları isə maqnit sahəsini zolaq qalınlığından perpendikulyar istiqamətləndirir. İnduksiya olunmuş burulğanlı cərəyanlar zolaq səthinin müstəvisində axır və bu da TFI-ni LFI rulonlarının praktik olaraq böyük olmadığı geniş, nazik zolaqlar üçün uyğun edir. TFI, rulon seqmentləri müstəqil şəkildə enerji ilə təchiz edildikdə və idarə edildikdə əla çarpaz en temperatur vahidliyinə (±5°C) nail olur. HLQ TFI sistemləri 200 mm-dən 2,000 mm-ə qədər zolaq enlərini əhatə edir və alüminium, geniş paslanmayan polad və geniş karbon polad tətbiqləri üçün 100 kVt-dan 2,000 kVt-a qədər mövcuddur.
Tip 3: Kənar Zolaqlı İnduksiya Qızdırıcısı
Kənar induksiya qızdırıcıları zolaq xəttinin hər iki tərəfinə quraşdırılır və zolaq kənarını tutan C-formalı və ya nal nalı spirallardan istifadə edərək hər zolaq kənarında yalnız 10-50 mm kənar qızdırır. Hər kənar üçün aktiv zona adətən 100-400 mm uzunluqdadır. İki müstəqil enerji ilə işləyən qurğu (hər kənar üçün bir) kənar temperaturunun diferensial idarə olunmasına imkan verir. Kənar qızdırıcıları yayma dəyirmanının girişindən əvvəl, boru formalaşdırma tikişi qaynaq tavlamasında və ixtisaslaşdırılmış formalaşdırma əməliyyatlarında zolaq kənarının diferensial işlənməsi üçün istifadə olunur. Hər kənar vahidi üçün güc: 5-100 kVt.
Tip 4: Çoxzonalı Modul Zolaqlı İstilik Sistemi
Uzun müddət idarə olunan istilik zonaları, çoxsaylı rampa mərhələləri və ya mürəkkəb temperatur profilləri (məsələn, istilik-islatma-söndürmə ardıcıllığı) tələb edən tətbiqlər üçün HLQ, hər biri müstəqil şəkildə idarə olunan 2-12 fərdi induksiyalı istilik modulundan ibarət modullu çoxzonalı zolaqlı istilik sistemləri təqdim edir. Bu konfiqurasiya, zolağın tək bir addımda deyil, idarə olunan rampa profilində temperatura çatdırılmasına imkan verir, həssas ərintilərdə istilik gərginliyini azaldır və müxtəlif material dərəcələri üçün fərqli rampa sürətləri olan proses reseptlərinin proqramlaşdırılmasına imkan verir. Çoxzonalı sistemlər yüksək dərəcəli paslanmayan poladın tavlanmasında, titan zolaq emalında və yaylı poladın davamlı sərtləşdirilməsi və temperlənməsi xətlərində istifadə olunur.
Avadanlıq Müqayisə Cədvəli
| Sistem Növü | Zolaq Genişliyi Aralığı | üçün ən yaxşı | Temperaturun vahidliyi | Elektrik aralığı | Nisbi Mürəkkəblik |
|---|---|---|---|---|---|
| LFI Solenoidi | 5-200 mm | Dar zolaq, çubuq, çubuq, məftil | ±5–10°C | 15-500 kVt | Aşağı |
| TFI Transvers Flux | 200-2,000 mm | Geniş və nazik zolaq (polad, Alüminium, SS) | ±3–8°C | 100-2,000 kVt | Yüksək |
| Kənar Qızdırıcı | İstənilən (yalnız kənar zona) | Seçici kənar müalicəsi, tikiş qaynağı tavlama | ±5–15°C (kənar zona) | Hər kənar üçün 5–100 kVt | Aşağı-Orta |
| Çoxzonalı Modul | 5-1,200 mm | İdarə olunan rampa profilləri, mürəkkəb ərintilər | ±3–8°C (zonal nəzarət) | Cəmi 50–1,500 kVt | Yüksək |
Mühəndislik seçimi təlimatı
Tətbiqiniz üçün düzgün sistem konfiqurasiyasını müəyyən etmək üçün aşağıdakı qərar cədvəlindən istifadə edin. Əvvəlcə zolaq materialınızı və eninizi müəyyən edin, sonra xətt sürəti və temperatur tələbinizlə çarpaz istinad edin. Burada əhatə olunmayan sərhəd halları və ya kombinasiyalar üçün HLQ-dən pulsuz tətbiq mühəndisliyi icmalı tələb edin.
| Tətbiq şərti | Tövsiyə olunan sistem | Tezlik | Səbəb |
|---|---|---|---|
| ≤100 mm enində, 0.3–3 mm qalınlığında dar mis zolaq, 550°C-də tavlama, 20 m/dəq | LFI Solenoidi, 50–100 kVt, 50–150 kHz | 100 kHz | Dar zolaq — LFI solenoidi tam dairəvi birləşmə təmin edir. Mis örtük dərinliyinin uyğunlaşdırılması üçün yüksək tezlik. |
| 1,200 mm enində, 0.5 mm qalınlığında enli karbon polad zolaq, 480°C-də sinkləmə ilə əvvəlcədən qızdırılır, 80 m/dəq | TFI Eninə Axın, 400–600 kVt, 3–10 kHz | 5 kHz | Geniş zolaqlar çarpaz enli vahidlik üçün TFI tələb edir. Karbon polad ferromaqnit — Küri altındakı nazik zolaqlar üçün kifayət qədər aşağı tezlik. |
| Paslanmayan polad 304 zolaq, eni 300 mm, qalınlığı 0.8 mm, məhlul 1,050°C-də, 15 m/dəq, N₂+H₂ atmosferində tavlanır | N₂+H₂ atmosfer örtüyü ilə TFI və ya LFI, 150–250 kVt, 30–100 kHz | 50 kHz | Qeyri-maqnit — daha yüksək tezlik tələb olunur. Atmosfer örtüyü məcburidir. Eni vahidliyi üçün TFI üstünlük təşkil edir. |
| Alüminium ərintisi 6061 zolaq, eni 600 mm, qalınlığı 1.5 mm, 380°C-də tavlanır, 30 m/dəq | TFI Eninə Axın, 200–350 kVt, 10–30 kHz | 15 kHz | Geniş alüminium — TFI vacibdir. Daha qalın alüminium üçün daha aşağı tezlik (dəri dərinliyinin uyğunlaşdırılması). Sıx temperatur nəzarəti tələb olunur — dar proses pəncərəsi. |
| 50 mm enində, 1.0 mm qalınlığında, davamlı sərtləşmə və temperləmə ilə yüksək karbonlu yaylı polad zolaq | Çoxzonalı LFI: Zona 1 (sərtləşmə, 900°C, 80 kVt, 50 kHz) + su ilə söndürmə + Zona 2 (sərtləşmə, 350°C, 30 kVt, 50 kHz) | 50 kHz | Dar zolaqda iki mərhələli daxili proses — LFI solenoidi optimaldır. Çoxzonalı rejim müstəqil sərtləşmə və temperaturun tənzimlənməsinə imkan verir. |
| Rulon formalaşdırma dəyirmanından əvvəl polad zolaq kənarının əvvəlcədən qızdırılması, 400 mm enində zolaq, yalnız kənar zonası ±20 mm, 200°C, 60 m/dəq | Kənar İnduksiya Qızdırıcıları × 2 (hər kənar üçün bir), hər biri 15 kVt, 50 kHz | 50 kHz | Yalnız kənar zonaların istiləşməsi tələb olunur — kənar qızdırıcılar enerji israfını minimuma endirir və mərkəzi zolağın həddindən artıq istiləşməsinin qarşısını alır. |
| 100 mm enində, 0.5 mm qalınlığında titan 2-ci dərəcəli zolaq, 700°C-də gərginlikdən azadolma, arqon atmosferi, 5 m/dəq | Çoxzonalı LFI, 40–80 kVt, 30–80 kHz, arqon korpusu, idarə olunan hava soyutması | 50 kHz | Reaktiv material — arqon atmosferi məcburidir. Çoxzonalı rampa idarəetməsi istilik şokunun qarşısını alır. Yavaş xətt sürəti — kompakt istilik zonası, aşağı güc. |
| Soyuq yayılmış karbon polad zolaq 800 mm enində, 2.0 mm qalınlığında, 700°C-də tam tavlanma, 40 m/dəq | TFI, 600–800 kVt, 3–8 kHz, N₂ atmosferi | 5 kHz | Ağır kalibrli enli polad — böyük istilik kütləsi yüksək güclü TFI tələb edir. Aşağı tezlikli polad Küri nöqtəsinin altından 2 mm qalınlığa effektiv şəkildə nüfuz edir. |
Proses iş axını
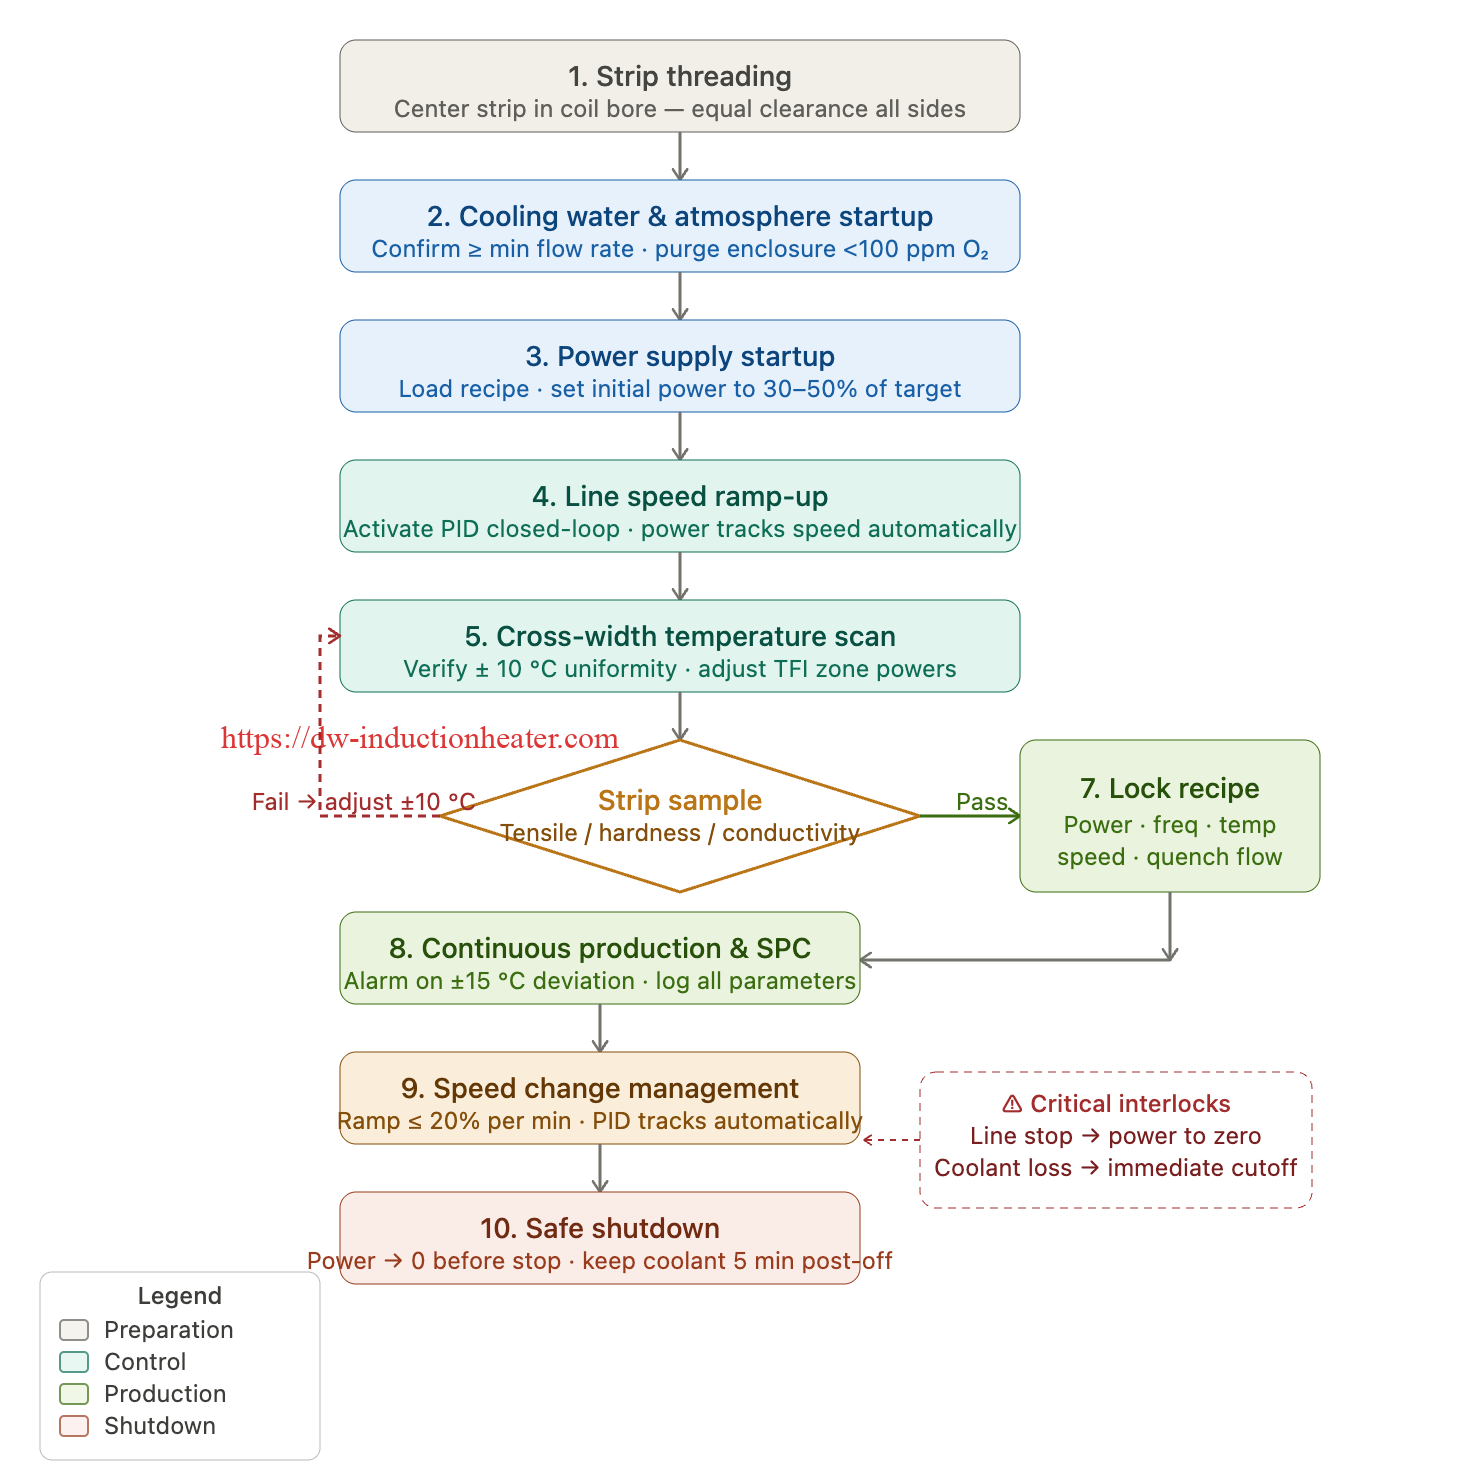
Aşağıdakı addım-addım iş axını istehsal xəttinə inteqrasiya olunmuş fasiləsiz induksiya zolaqlı istilik stansiyası üçün tam əməliyyat ardıcıllığını təsvir edir. Ardıcıllıq LFI və TFI konfiqurasiyalarına tətbiq olunur; çoxzonalı sistemlər hər zonada təkrarlanan eyni addımları izləyir.
- Zolaq yivlərinin və rulon hizalanmasının yoxlanılması. Zolağı ödəmə çarxından və ya yuxarı axın prosesindən induksiya rulonundan keçərək aşağı axın soyutma və ya söndürmə hissəsinə keçirin. Zolağın rulon dəliyindən və ya TFI boşluğundan mərkəzləşmiş şəkildə hər tərəfdən bərabər boşluqla keçdiyini yoxlayın. LFI solenoid rulonları üçün mərkəzləşdirməni sensor ölçən cihaz və ya lazer hizalama aləti ilə yoxlayın. TFI rulonları üçün həm yuxarı, həm də aşağı rulon seqmentlərinin zolaq səthindən bərabər məsafədə olduğunu yoxlayın. Uyğunsuzluq qeyri-bərabər çarpaz enli istiliyə səbəb olur və keyfiyyət dəyişikliyinin ən çox yayılmış mənbəyidir.
- Soyutma suyu və atmosfer sisteminin işə salınması. Bobin soyutma suyunun axınını başladın və bobin qaytarma xəttində ≥ minimum axın sürətini təsdiqləyin. Atmosfer nəzarətində olan tətbiqlər üçün, enerji təchizatını işə salmazdan əvvəl korpusu göstərilən qazla (azot, argon və ya əmələ gətirən qaz) minimum 3 həcmdə boşluqla təmizləyin. Oksidləşməyə həssas materiallar üçün 600°C-dən yuxarı qızdırmadan əvvəl, daxili oksigen analizatorundan istifadə edərək korpusdakı O₂ səviyyəsinin 100 ppm-dən aşağı olduğunu təsdiqləyin.
- Enerji təchizatının işə salınması və ilkin parametr yüklənməsi. IGBT induksiya enerji təchizatını işə salın və mövcud zolaq dərəcəsi və ölçüləri üçün proses reseptini yükləyin. Reseptdə aşağıdakılar var: tezlik təyini nöqtəsi, ilkin güc təyini nöqtəsi (hədəfin 30-50%-i), temperatur təyini nöqtəsi, PID idarəetmə parametrləri və siqnal limitləri. Tam gücü dərhal tətbiq etməyin — tədricən işə salma bobini istilik şokundan qoruyur və zolağın temperatura rahat çatmasına imkan verir.
- Qapalı dövrəli temperatur nəzarətinin aktivləşdirilməsi ilə xətt sürətinin artırılması. Xətti hədəf xətti sürətinin 30–50%-i ilə başlayın. Çıxış İQ pirometrini geribildirim sensoru kimi istifadə edərək qapalı dövrəli temperatur nəzarətini aktivləşdirin. Xətt sürəti artdıqca, temperaturun təyin olunmuş nöqtəsini qorumaq üçün çıxış gücü avtomatik olaraq artır. Davam etməzdən əvvəl sistemin hər sürət artımında 60–120 saniyə sabitləşməsinə icazə verin.
- Çarpaz enli temperaturun yoxlanılması. Xətt hədəf sürətində və temperaturunda işlədikdən sonra, skan pirometri və ya termal kamera istifadə edərək enində çarpaz temperatur skanını aparın. Zolağın mərkəzində, dörddə bir en mövqelərində və hər kənarda temperaturu qeyd edin. Məqbul vahidlik tolerantlığı adətən ümumi tavlama üçün ±10°C, kritik tətbiqlər üçün isə ±5°C-dir. Vahidlik tolerantlıq xaricindədirsə, fərdi TFI seqment güclərini tənzimləyin və ya bobin yerini dəyişdirin.
- Zolaq nümunələrinin götürülməsi və keyfiyyətin yoxlanılması. 3-5 dəqiqəlik sabit istehsaldan sonra, götürmə çarxından 500-1,000 mm zolaq nümunəsi götürün. Material spesifikasiyasının tələb etdiyi kimi dartılma testini (sürtünmə möhkəmliyi, UTS, uzanma), sərtlik ölçməsini və metalloqrafik müayinəni aparın. Xüsusiyyətlər spesifikasiyadan kənardırsa, temperatur təyini nöqtəsini ±10°C addımlarla tənzimləyin.
- Proses reseptinin kilidlənməsi və istehsalın başlanması. Bütün keyfiyyət yoxlamaları təsdiqləndikdən sonra, proses parametrlərini resept idarəetmə sisteminə daxil edin. Təsdiqlənmiş parametrləri bu material-sürət kombinasiyası üçün əsas xətt kimi sənədləşdirin. Artıq istehsal avtomatik temperatur tənzimlənməsi və siqnalizasiya monitorinqi ilə davam edə bilər.
- Davamlı monitorinq və SPC qeydiyyatı. İdarəetmə sistemi, konfiqurasiya edilə bilən intervallarla (adətən 1-10 saniyə) zolaq çıxış temperaturunu, güc çıxışını, tezliyi və xətt sürətini davamlı olaraq qeyd edir. Temperatur üçün Statistik Proses Nəzarəti (SPC) qrafikləri real vaxt rejimində izlənilir. Siqnalizasiyalar, temperaturun təyin olunmuş nöqtədən >±15°C sapmaları, güc çıxışının nominal tutumun 95%-dən çox olması və ya soyutma suyunun minimumdan aşağı axını üçün konfiqurasiya edilir.
- Sürət dəyişikliyinin idarə edilməsi. Xətt sürətində dəyişikliklər tələb olunduqda, qapalı dövrəli temperatur tənzimləyicisi gücü avtomatik olaraq tənzimləyir. İşləmə sürətinin ±30%-dən çox sürət dəyişiklikləri üçün, temperatur tənzimləyicisinin həddindən artıq yüklənmədən izləməsinə imkan vermək üçün sürət dəyişikliyini 30-60 saniyə ərzində bir rampa kimi proqramlaşdırın. Çox böyük sürət addımları müvəqqəti olaraq nəzarətçi diapazonunu aşa bilər — bu cür keçidlər zamanı çıxış temperaturunu əl ilə izləyin.
- Təhlükəsiz bağlama proseduru. Xətti dayandırmazdan əvvəl güc təyin olunmuş nöqtəsini sıfıra endirin. İnduksiya gücü tam çıxışda olduqda zolaq hərəkətini heç vaxt dayandırmayın — bobindəki stasionar zolaq seqmenti həddindən artıq qızacaq və oksidləşə, qeyri-bərabər qızışa və ya həddindən artıq hallarda əriyə bilər. Elektrik kəsildikdən sonra qalıq istiliyi aradan qaldırmaq üçün soyuducu suyun minimum 5 dəqiqə axmasına davam edin. Atmosferlə idarə olunan sistemlər üçün bobin korpusunun temperaturu 200°C-dən aşağı düşənə qədər qaz axınını saxlayın.

Ümumi problemlər və həllər
| Problem | Əsas səbəb | Həll | Qarşısının alınması |
|---|---|---|---|
| Qeyri-bərabər çarpaz enli temperatur (isti və ya soyuq kənarlar) | TFI bobininin uyğunsuzluğu; bobin kənarlarında flüs konsentratorunun pozulması; zolaq bobin dəliyində mərkəzdən kənara axır | Bobin seqmentlərini zolaq enində bərabər boşluğa uyğunlaşdırın. Aşınmış flüs konsentratorlarını dəyişdirin. Mərkəzi xəttin izlənməsini bərpa etmək üçün zolaq istiqamətləndirici diyircəklərini tənzimləyin. | Hər 500 saatdan bir rulon boşluğunun yoxlanılması planlaşdırılır. Flux konsentratorunun vəziyyətinin aylıq yoxlanılması. Avtomatik istiqamətləndirici korreksiyası olan zolaq kənarı mövqeyi sensorlarını quraşdırın. |
| Qapalı dövrəli idarəetmədə zolaq temperaturunun salınması (ovlanması) | PID çox yüksək qazanır (mütənasib və ya inteqral); pirometrin cavab müddəti xətt sürəti üçün çox yavaşdır; enerji təchizatının cavab gecikməsi | Mütənasib qazancı 30–50% azaldın. Törəmə qazancı artırın. Daha sürətli pirometrə keçin (cavab müddəti <5 ms). Xətt sürəti siqnalından irəli ötürülmə idarəetməsini aktivləşdirin. | PID tənzimləməsini faktiki istehsal sürətində sifariş edin. Yüksək sürətli xətlər (>100 m/dəq) üçün <1 ms cavab müddəti olan pirometrlərdən istifadə edin. Xətt sürətini güc tənzimləyicisinə irəli giriş kimi daxil edin. |
| Tavlama temperaturunda mis zolaq üzərində səth oksidləşməsi | Söndürmə suyunun axın sürəti qeyri-kafidir; söndürmə boşluğu üçün spiral çıxışı çox uzundur; N₂ atmosfer örtüyündə qalıq oksigen | Söndürmə axını sürətini artırın. Bobin çıxışından söndürməyə qədər olan məsafəni <50 mm-ə endirin. Atmosfer O₂ səviyyəsini <50 ppm-ə qədər yoxlayın. Temperaturun təyin olunmuş nöqtəsini 20°C aşağı salın. | O₂ analizatorunu bloklu atmosfer korpusuna quraşdırın. Söndürmə başlığının vəziyyətini həftəlik yoxlayın. Söndürmə qutusunu rulon çıxışından 30 mm aralıda başlayacaq şəkildə dizayn edin. |
| Bobin içərisində zolağın qırılması | Yuxarı axın bobininin dəyişməsindən və ya azaldılmış gərginlikdə zolaq qaynağının keçməsindən qaynaqlanan gərginliyin artması; yavaş keçid zamanı temperaturun artmasından qaynaqlanan istilik gərginliyi; gərginlik konsentrasiyası kimi təsir göstərən zolaq qüsuru (dəlik, kənar çat) | Gərginlik monitorinqini elektrik bloklayıcısı ilə quraşdırın — gərginlik həddini aşdıqda gücü avtomatik olaraq 20%-ə endirin. Zolaq qaynağı keçirərkən xəttin sürətini yavaşlatın. | Dərhal elektrik kəsilməsi ilə zolaq qırılma sensorunu (optik) əlavə edin. Xətt sürəti təyin olunmuş sürətin 50%-dən aşağı olduqda bobin gücünü mütənasib olaraq azaldacaq şəkildə konfiqurasiya edin. Emaldan əvvəl daxil olan zolağın kənar çatlarına görə yoxlayın. |
| Zolaq səthinə qövs şəklində induksiya bobini | Elektrik təhlükəsizlik boşluğundan aşağıda zolaq çırpınması bobin-zolaq boşluğunu azaldır; bobin dəliyi keçirici zibil ilə çirklənmişdir; zolaq kamberi bobin boşluğunu aşır | Bobin dəliyinin boşluğunu 5–10 mm artırın. Bobin dəliyinin içini təmizləyin. Bobin girişində və çıxışında keramika anti-flutter bələdçiləri əlavə edin. Daxil etməzdən əvvəl zolağın düzlüyünü və əyriliyini yoxlayın. | Bobin dəliyini həftəlik olaraq qövs izləri və metal çirklənməsi üçün yoxlayın. Bobin dəliyinin daxili səthinə keramika örtüyü çəkin. Yüksək sürətli xətlər üçün bobin qarşısında elektromaqnit zolaq stabilizatoru quraşdırın. |
| Yüksək xətt sürətində kifayət qədər istilik yoxdur | Nominal maksimum enerji təchizatı — ötürmə qabiliyyəti üçün quraşdırılmış güc kifayət deyil; tezlik uyğunsuzluğu birləşmə səmərəliliyini azaldır; bobin birləşmə boşluğu çox böyükdür | Güc hesablamasını quraşdırılmış nominal dəyərlə müqayisə edin. İkinci induksiya qızdırıcı modulunu ardıcıl olaraq əlavə edin. Bobin-zolaq boşluğunu azaldın. Rezonans tezliyinin uyğunluğunu yoxlayın. | Hesablanmış tələbdən 25-30% yuxarı ölçüdə enerji təchizatı. İstismara vermə zamanı bobin impedansının dizayn xətti sürətində uyğunluğunu yoxlayın. Hər bir məhsul üçün təsdiqlənmiş maksimum xətt sürətini sənədləşdirin. |
| Alüminium zolaq həddindən artıq yumşaldılıb (dartılma gücü minimumdan aşağıdır) | Tavlama temperaturu çox yüksəkdir; xətt sürəti çox aşağıdır; ərinti variantı üçün temperatur təyini nöqtəsi səhvdir | Temperaturun təyin olunmuş nöqtəsini 5°C addımlarla azaldın. Xətt sürətini artırın. Ərinti sertifikatını yoxlayın və yenidən kristallaşma temperaturunu ehtimal olunan dəyərlə müqayisə edin. | Hər bir alüminium ərinti markası üçün ayrıca proses reseptləri saxlayın. Operatorun təyin etmə nöqtəsi səhvlərinin qarşısını almaq üçün idarəetmə sistemində ərintiyə xas temperatur limitlərini proqramlaşdırın. |
| Tavlamadan sonra paslanmayan poladın həssaslaşdırılması | Məhlulun tavlanmasından sonra 550–850°C həssaslıq diapazonunda soyutma sürəti çox yavaşdır; su ilə söndürmə axını qeyri-kafidir | Söndürmə suyunun axın sürətini artırın. Söndürmə başlığının tıxanma olub olmadığını yoxlayın. Əgər məhlul daha aşağı temperaturda əldə edilibsə, 900°C-dən yuxarı vaxtı minimuma endirmək üçün temperaturun təyin olunmuş nöqtəsini azaldın. | Standart 304/316 dərəcələri üçün 900–550°C diapazonunda soyutma sürətini >50°C/saniyəyə çatdırmaq üçün söndürmə sistemi dizayn edin. İstehsal nümunələrində vaxtaşırı Huey testini (qaynayan azot turşusu korroziyası) aparın. |
Real Mühəndislik Nümunələri
Nümunə Tədqiqatı 1: Mis Zolaqlı Davamlı Tavlama Xətti, Elektronika Konnektoru İstehsalçısı, Almaniya
Tələb: Avropalı elektronika konnektoru istehsalçısına, 15 m/dəq sürətlə işləyən ETP mis zolağı (eni 80 mm, qalınlığı 0.4 mm) üçün 25 metrlik müqavimətli soba tavlama xəttini zavod genişləndirilməsinin tətbiq etdiyi 3 metrlik döşəmə sahəsi məhdudiyyətinə uyğun bir sistemlə əvəz etmək lazım idi. Hədəf çıxış şərti: HV 60–75 (tam yumşaq tavlanmış), uzanma ≥ 35%, keçiricilik ≥ 100% IACS.
HLQ Həlli: LFI solenoid induksiyalı istilik sistemi, 60 kVt, 150 kHz, 350 mm istilik zonası uzunluğu, inteqrasiya olunmuş su söndürmə qutusu, bobin çıxışında azot yaxası ilə açıq havada işləmə. 560°C təyin olunmuş temperaturla qapalı dövrəli infraqırmızı pirometr temperatur nəzarəti.
Nəticələr: Cəmi 2.4 metr (qızdırıcı + söndürmə + qurutma maşını) quraşdırılıb. Tam istehsal növbəsi ərzində çıxış temperaturu sabitliyi ±6°C. HV 62–70 50 istehsal rulonu üzrə ölçülüb — spesifikasiyaya uyğun olaraq. Keçiricilik 101.2% IACS ortalaması. Ekvivalent tonajda dəyişdirilmiş müqavimət sobasından 38% az enerji sərfiyyatı. Xəttin soyuq rejimdən işə salınması sobanın 45 dəqiqəlik isinməsi ilə müqayisədə 2 dəqiqədən az vaxtda baş verir.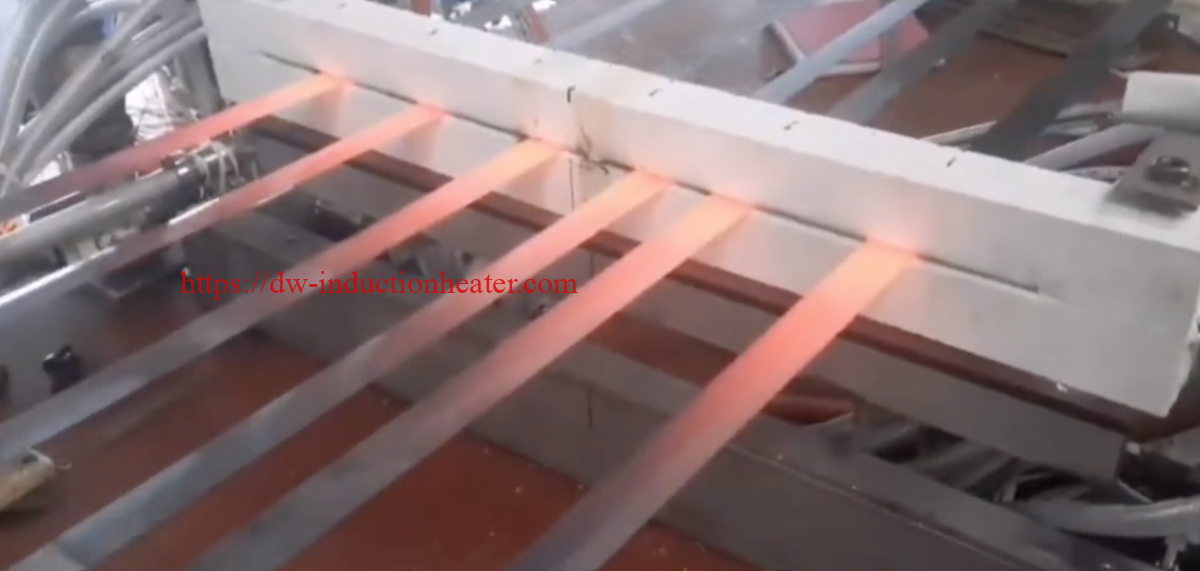
Nümunə Tədqiqatı 2: Geniş Karbon Polad Zolaqlı Sinkləmə Əvvəlcədən Qızdırma, Polad Xidmət Mərkəzi, Cənubi Koreya
Tələb: Sink vannasının dərhal yuxarı hissəsində mövcud davamlı isti daldırma sinkləmə xəttində induksiyalı əvvəlcədən qızdırma sisteminin inteqrasiyası. Zolaq xüsusiyyətləri: aşağı karbonlu polad, eni 900–1,250 mm (dəyişkən), qalınlığı 0.6–2.5 mm, xətt sürəti 40–120 m/dəq (dəyişkən). Sink vannasının girişində tələb olunan əvvəlcədən qızdırma temperaturu: sürət və ya ölçü dəyişikliyindən asılı olmayaraq tam en üzrə 460°C ±15°C.
HLQ Həlli: TFI eninə axın induksiyalı istilik sistemi, cəmi 1,200 kVt (arxa-arxaya qoşulmuş iki 600 kVt modul), 5 kHz işləmə tezliyi, aktiv kənar kompensasiya rulonları, 5 yan zonada müstəqil çarpaz enli güc profilləməsi, qapalı dövrəli sürət ötürülməsi idarəetməsi, 1-ci zona çıxışında və 2-ci zona çıxışında iki nöqtəli İQ pirometri.
Nəticələr: Bütün sınaqdan keçirilmiş ölçü və sürət kombinasiyalarında enində temperatur vahidliyi ±8°C əldə edildi. Keçid zamanı temperatur sapması <±15°C olduqda sürət dəyişikliyi 12 saniyə ərzində 60-dan 100 m/dəq-ə qədər idarə olundu. Sink yapışma qüsuru nisbəti bobin səth sahəsinin 0.8%-dən 0.12%-ə endirildi. Sistem sink istehlakının azaldılması sayəsində 14 ay ərzində kapital xərclərini ödədi və vannadan əvvəl atılma hallarını aradan qaldırdı.
Nümunə Tədqiqatı 3: Yay Polad Zolaqlarının Davamlı Sərtləşdirilməsi və Temperlənməsi Xətti, Avtomobil Yay İstehsalçısı, Çin
Tələb: 60 metrlik qazla işləyən duz vannası patentləşdirmə və temperləmə xəttini 65Mn yaylı polad zolaqla (eni 20–80 mm, qalınlığı 0.8–3.0 mm, xəttin sürəti 5–25 m/dəq) əvəz edin. Hədəf son xüsusiyyətləri: HRC 44–50, dartılma möhkəmliyi 1,380–1,520 MPa, uzanma ≥8%.
HLQ Həlli: Dörd zonalı LFI çox zonalı induksiya sistemi: Zona 1 (austenitləşdirmə, 900°C, 120 kVt, 30 kHz, N₂ atmosferi) + polimer söndürmə bölməsi + Zona 2 (pirometr tərəfindən təsdiqlənmiş martensit yoxlaması) + Zona 3 (birinci temperatur, 380°C, 60 kVt, 50 kHz) + Zona 4 (ikinci temperatur, 420°C, 60 kVt, 50 kHz) + son hava soyutma bölməsi. 24 məhsul kombinasiyası üçün resept idarəetməsi ilə tam PLC nəzarəti.
Nəticələr: Qurğuşun və duz vannasının aradan qaldırılması — təhlükəli tullantıların atılması sıfırdır. İstehsal rulonlarının 95%-də HRC 45–49, HRC 42–52 ilə müqayisədə köhnə xətt üzrə dəyişir. Dartılma möhkəmliyi 1,410–1,490 MPa (spesifikasiyadan daha sıx). Döşəmə sahəsi 60 metrdən 18 metrə endirildi. Ekvivalent çıxışda enerji dəyəri 47% azaldı. Xəttin kvalifikasiyası ilk auditdə Tier 1 avtomobil müştərisi tərəfindən təsdiqləndi.
Nümunə Tədqiqatı 4: Paslanmayan Polad 304 Nazik Zolaqlı Məhlulun Tavlanması, Tibbi Cihaz Komponentləri Təchizatçısı, ABŞ
Tələb: Tibbi alət blankları üçün soyuq yayılmış 304 paslanmayan polad zolağın (eni 60 mm, qalınlığı 0.15–0.6 mm) davamlı məhlul ilə tavlanması. Tələb olunan çıxış sərtliyi: HV ≤ 200 (tam yumşaq), dənə ölçüsü ASTM 8–10, oksalik turşu aşındırma testi ilə həssaslıq aşkar edilə bilməz. Parlaq səth örtüyü tələb olunur — pulcuq yoxdur, rəng dəyişikliyi yoxdur.
HLQ Həlli: Çoxzonalı LFI sistemi, ardıcıl olaraq iki 40 kVt-lıq zona, 100 kHz, ümumi qızdırma uzunluğu 600 mm, təyin olunmuş temperatur 1,080°C, möhürlənmiş N₂+5%H₂ qaz əmələ gətirən qapaq, <20°C-də deionlaşdırılmış su ilə dərhal su söndürmə, söndürmədən sonra qurutma. <20 ppm O₂ bloklaşdırması olan oksigenlə idarə olunan atmosfer sistemi.
Nəticələr: Bütün qalınlıq variantları üzrə HV 155–185. ASTM dənə ölçüsü 8–9, 100 istehsal rulonunun metalloqrafik icmalı ilə təsdiqləndi. 6 aylıq istehsal müddəti ərzində oksalik turşu aşındırma sınaqlarında sıfır həssaslıq. Əlavə yayma olmadan səth parlaqlığı 2B nömrəli örtüyə bərabərdir. Partiyadan partiyaya tutarlılıq əvvəlki zəng sobasının tavlama prosesi ilə müqayisədə əhəmiyyətli dərəcədə yaxşılaşdı və müştərinin daxil olan yoxlama uğursuzluq nisbətini 3.2%-dən 0.1%-ə endirdi.
Standartlar və Təhlükəsizlik Mülahizələri
İnduksiya zolaqlı istilik sistemləri quraşdırma yurisdiksiyasında tətbiq olunan elektrik, mexaniki və proses təhlükəsizliyi standartlarına uyğun olmalıdır. Aşağıdakı standartlar və təhlükəsizlik tələbləri ən çox sənaye induksiya zolaqlı istilik qurğularına tətbiq olunur.
standartlara
| Standart / Direktiv | Vüsət | Mümkündür |
|---|---|---|
| IEC 60519-1 | Elektroistilik qurğularında təhlükəsizlik — ümumi tələblər | Qlobal miqyasda bütün induksiya istilik sistemləri |
| IEC 60519-10 | Elektroistilik qurğularında təhlükəsizlik — induksiya istilik avadanlığı üçün xüsusi tələblər | Zolaqlı qızdırıcılar da daxil olmaqla sənaye induksiyalı istilik sistemləri |
| AB Aşağı Gərginlik Direktivi (2014/35/EU) | 50–1,000V AC / 75–1,500V DC gərginliyində işləyən avadanlıqların elektrik təhlükəsizliyi | Avropa qurğuları — CE işarəsi tələb olunur |
| AB EMC Direktivi (2014/30/EU) | Elektromaqnit uyğunluğu — keçirilən və şüalanan emissiyalar üçün limitlər | Avropa qurğuları — CE işarəsi tələb olunur |
| NFPA 86 | Sobalar və sobalar üçün standart (atmosferlə idarə olunan sistemlər) | Nəzarət olunan atmosfer örtükləri olan Şimali Amerika qurğuları (N₂, H₂, əmələ gətirən qaz) |
| OSHA 29 CFR 1910.303 | Elektrik təhlükəsizliyi — ümumi sənaye naqilləri tələbləri | Şimali Amerika qurğuları |
| ICNIRP Təlimatları | İşçilər üçün elektromaqnit sahəsinə məruz qalma limitləri | Bütün qurğular — yüksək gücdə 50 kHz-dən yuxarı operator EMF təsirinin qiymətləndirilməsi tələb olunur |
| ISO 9001 / IATF 16949 | Keyfiyyət idarəetmə sisteminə tələblər | Avtomobil təchizatçılarının quraşdırılması; HLQ istehsal prosesi |
İnduksiya Zolaqlı İstilik Sistemləri üçün Əsas Təhlükəsizlik Tələbləri
Soyutma suyunun bloklanması: İnduksiya enerji təchizatı soyutma suyunun axını açarı ilə bloklanmalıdır ki, sistem təsdiqlənmiş minimum axın olmadan işləyə bilməsin. Soyutma suyunun itirilməsi nominal gücdə induksiya bobini saniyələr ərzində sıradan çıxarır. Bobin qaytarma xəttində yalnız proqram bloklanması deyil, həm də naqilli elektrik kəsilməsi olan axın açarı məcburidir.
Zolaq qırılması / xəttin bağlanması: Xətt dayandıqda və ya zolaq gərginliyi minimum həddən aşağı düşdükdə induksiya gücünü dərhal sıfıra endirmək üçün xətt dayandırma sensoru (gərginlik monitoru və ya sürət kodlayıcısı) qoşulmalıdır. Tam çıxışda işləyən bobindəki stasionar zolaq seqmenti yüksək güc sıxlığında nazik zolaq üçün 1 saniyədən az müddətdə həddindən artıq qızacaq.
Atmosfer örtüyü təhlükəsizliyi: Azot, hidrogen və ya qaz atmosferi əmələ gətirən sistemlər üçün qızdırma başlamazdan əvvəl örtük 1%-dən aşağı oksigenə qədər təmizlənməli və istismar zamanı təmizlənmə vəziyyətində saxlanılmalıdır. Hidrogen tərkibli atmosferlər təhlükəli zonada partlayışa davamlı elektrik qurğuları, avtomatik qaz aşkarlanması və təmizlənmə zamanı istilik kəsilməsi tələb edir. NFPA 86 və ya ekvivalent milli standarta uyğun olmalıdır.
Elektromaqnit sahəsi (EMF) təhlükəsizliyi: 10 kHz-dən yuxarı işləmə tezliklərində və 50 kVt-dan yuxarı güc səviyyələrində induksiya bobinin yaxınlığındakı maqnit sahəsi ICNIRP qaydaları ilə müəyyən edilmiş peşə məruz qalma limitlərini aşa bilər. Operatorlar iş zamanı bobindən 0.5–1.5 m məsafədə dayanmamalıdırlar. Kardiostimulyator və ya metal implantları olan işçilər yüksək güclü induksiya sistemlərinin yaxınlığında işləməməlidirlər. EMF sərhəd nişanlanması, təhlükəsizlik nişanları və məhdud giriş zonaları tələb olunur.
Elektrik izolyasiyası və kilidlənməsi/taqlanması (LOTO): İnduksiya enerji təchizatı şkafı kilidlənə bilən əsas izolyator açarı ilə təchiz olunmalıdır. Texniki xidmət prosedurları bobin, kondensator bankı və ya IGBT modul bölmələrinə daxil olmazdan əvvəl tam LOTO uyğunluğunu tələb edir. Qeyd edək ki, induksiya enerji təchizatındakı rezonanslı kondensatorlar şəbəkə izolyasiyasından sonra təhlükəli yükü saxlayır — kondensator bölməsini açmazdan əvvəl minimum 5 dəqiqəlik boşalma gözləməsi (və ya təsdiqlənmiş boşalma) məcburidir.
Niyə HLQ induksiya avadanlığını seçməlisiniz?
HLQ İnduksiya Avadanlıqları, yalnız elektromaqnit istilik emalı texnologiyasına yönəlmiş xüsusi mühəndislik qrupu ilə sənaye induksiya istilik sistemlərinin ixtisaslaşmış istehsalçısıdır. Xüsusilə induksiya zolaqlı istilik tətbiqləri üçün HLQ ümumi təyinatlı induksiya istilik təchizatçılarının müqayisə edə bilmədiyi imkanlar təklif edir.
Daxili Tətbiq Mühəndisliyi
HLQ-nin tətbiq mühəndisliyi qrupu hər bir zolaq isitmə sorğusu üçün tam proses dizaynını həyata keçirir: faktiki zolaq ölçüləri və xətt sürəti məlumatlarından güc hesablanması, material xüsusiyyətlərinə və örtük dərinliyi təhlilinə əsaslanan tezlik seçimi, bobin həndəsəsi dizaynı və çarpaz enli temperatur vahidliyinin istilik simulyasiyası. Bu, satış prosesi deyil — bu, təklif olunan sistemin hər hansı bir sifariş verilməzdən əvvəl spesifikasiyaya cavab verəcəyinə dair mühəndislik yoxlamasıdır.
Xüsusi Bobin Dizaynı və İstehsalı
Zolaqlı isitmə üçün induksiya rulonları, xüsusən də TFI flux konsentrator yığımları və profilli kənar qızdırıcı rulonları, dəqiq mühəndislik edilmiş komponentlərdir. HLQ, müəyyən edilmiş en vahidliyinə nail olmaq üçün bütün rulonları oksigensiz misdən, kompüter modelləşdirilmiş flux konsentrator həndəsəsi ilə istehsal edir. Rulonlar quraşdırmadan əvvəl hidravlik sınaqdan keçirilir və 48 saatlıq qlobal çatdırılma ilə ehtiyat hissələri kimi mövcuddur.
Tam Sistem İnteqrasiyası
HLQ, istehsal xəttinə elektrik və su bağlantısının bir nöqtəsi olan vahid inteqrasiya olunmuş modul kimi enerji təchizatı, spiral yığımı, atmosfer örtüyü, soyutma suyu manifoldu, söndürmə sistemi, infraqırmızı pirometr və PLC idarəetmə paneli daxil olmaqla tam induksiya zolaqlı istilik stansiyaları təmin edir. Bu yanaşma çoxtəchizatçı inteqrasiyasının mürəkkəbliyini aradan qaldırır və performans zəmanəti və satış sonrası dəstək üçün vahid mənbə təmin edir.
Tələb olunan tətbiqlərdə sübut edilmiş performans
HLQ zolaqlı istilik sistemləri 40-dan çox ölkədə polad zavodlarında, mis yayma zavodlarında, alüminium emal xətlərində, tibbi cihaz istehsalında və aerokosmik komponentlərin emalında quraşdırılmışdır. Müştəri nümunələri davamlı istehsal mühitlərində ±5°C temperatur vahidliyinə, 90%-dən çox enerji səmərəliliyinə və illik 8,000 saatdan çox işləmə qabiliyyətinə ardıcıl nailiyyətlər nümayiş etdirir.
Satış Sonrası Dəstək və Ehtiyat Hissələri
Hər bir HLQ zolaqlı istilik sistemi tam elektrik sxemləri, PLC mənbə kodu və ehtiyat hissələri siyahısı ilə təmin olunur. Əhəmiyyətli ehtiyat hissələri — IGBT modulları, kondensator bankları, flux konsentrator materialları, bobin yığımları — anbarda mövcuddur və 48 saat qlobal ekspress çatdırılma üçün mövcuddur. VPN vasitəsilə uzaqdan diaqnostika imkanı HLQ mühəndislərinə əksər elektrik və idarəetmə problemləri üçün yerində səyahət etmədən idarəetmə sisteminə daxil olmağa və nasazlıqları diaqnoz etməyə imkan verir.
| HLQ Zolaqlı İstilik Qabiliyyəti | spesifikasiya |
|---|---|
| Zolaq eni diapazonu | 5 mm - 2,000 mm |
| Zolaq qalınlığı diapazonu | 0.05 mm - 25 mm |
| Elektrik aralığı | Hər stansiya üçün 15 kVt – 2,000 kVt |
| Tezlik diapazonu | 1 kHz - 500 kHz |
| Xətt sürəti qabiliyyəti | 0.5 m/dəq – 1,200 m/dəq |
| Temperatur intervalında | 100 ° C - 1,150 ° C |
| Temperaturun vahidliyi | ±3°C – ±10°C enində |
| Xidmət göstərilən ölkələr | 40+ |
| zəmanət | Güclü elektronika üzrə 24 ay |
| Sertifikatlar | CE, ISO 9001 |
FAQ
Uzunlamasına axın və eninə axın induksiya zolağının istiləşməsi arasındakı fərq nədir?
Uzununa axın induksiyasında (LFI) zolaq solenoid rulonundan keçir və maqnit sahəsi zolağın hərəkət istiqamətinə paraleldir. İnduksiyalı cərəyanlar zolağın perimetri ətrafında axır. LFI dar zolaq (200 mm-dən az) və çubuq və ya çubuq üçün optimaldır. Eninə axın induksiyasında (TFI) zolağın üstündəki və altındakı rulon seqmentləri zolağın qalınlığından perpendikulyar keçən bir sahə yaradır. İnduksiyalı cərəyanlar zolaq səthi boyunca hərəkət istiqamətində axır. TFI geniş zolaq üçün üstün çarpaz en vahidliyinə nail olur və çox geniş, nazik material üçün əhəmiyyətli dərəcədə daha səmərəlidir, burada LFI solenoid rulonunun zolağın bütün enini əhatə etməsi üçün praktik olaraq böyük olmaması lazımdır.
İnduksiya zolaqlı isitmə ənənəvi davamlı tavlama sobasını əvəz edə bilərmi?
Bəli, əksər hallarda. İnduksiya zolaqlı isitmə istilik hissələrini əvəz edə və ya tamamlaya bilər. ənənəvi fasiləsiz tavlama xətti. Əsas güzəşt qızdırılan zonanın uzunluğudur: qaz və ya müqavimət sobası adətən qızdırıldıqdan sonra zolaq qalınlığında temperaturun bərabərləşməsinə imkan vermək üçün uzun bir islatma hissəsinə malikdir, düzgün tezlikdə induksiya qızdırması isə...
Ayrı bir islatma olmadan qızdırıcı rulonunun özündə (zolaq qalınlığı ≤ 2× dərinlik üçün) tam temperatur əldə etmək. Uzun islatma müddəti tələb edən çox qalın zolaq (>8 mm) üçün hibrid sistem — induksiyalı sürətli isitmə və ardınca qısa saxlama sobası — tövsiyə olunan yanaşmadır. Nazik zolaq (4 mm-dən az) üçün tam soba isitmə hissəsinin induksiya ilə dəyişdirilməsi asandır.
Geniş zolaqlı isitmədə en kəsiyində temperatur vahidliyinə necə nail olunur?
TFI sistemləri üçün çarpaz enli vahidlik, axın konsentratorunun həndəsə dizaynı (zolaq eni boyunca maqnit sahəsinin paylanmasını formalaşdırmaq), aktiv yan zona nəzarəti (TFI bobinin zolaq eni boyunca 3-8 müstəqil şəkildə enerji ilə işləyən seqmentə bölünməsi) və zolaq kənarlarında təbii olaraq daha aşağı güc sıxlığına qarşı çıxan kənar kompensasiya bobləri vasitəsilə əldə edilir. Dar zolağı olan LFI sistemləri üçün vahidlik, əsasən, bobin dəliyinin mərkəzləşdirilməsi və zolağın eninə nisbətən adekvat dərinliyi təmin edən tezlik seçiminin funksiyasıdır. İstehsaldan əvvəl çarpaz enli temperatur paylanmasını proqnozlaşdırmaq və bobin həndəsəsini optimallaşdırmaq üçün dizayn mərhələsində FEM (sonlu element metodu) istifadə edərək istilik simulyasiyası aparılır.
Paslanmayan poladın induksiya zolaqlarının tavlanması üçün hansı atmosfer tələb olunur?
Havada 900°C-dən yuxarı temperaturda tavlanmış austenitik paslanmayan polad, sonrakı emaldan əvvəl turşulama (azot-hidroflüor turşusu emalı) tələb edən xrom oksidi miqyası əmələ gətirəcək. Parlaq, miqyassız bir görünüş üçün 3-10% hidrogen (dağılan ammonyak adlanan əmələ gətirən qaz) olan azot atmosferi istifadə olunur. Hidrogen zolaq səthindəki qalıq oksidi azaldır və təkrar oksidləşmənin qarşısını alır. Atmosfer örtüyünün içərisindəki oksigen səviyyəsi davamlı oksigen analizatoru ilə təsdiqlənmiş 50 ppm-dən aşağı saxlanılmalıdır. Az miqdarda səth oksidinin məqbul olduğu tətbiqlər üçün təmiz azot (O₂ < 200 ppm) kifayətdir və hidrogen tərkibli atmosferlərlə əlaqəli partlayış riskini aradan qaldırır.
İndüksiyon zolaqlı istilik sistemi üçün güc necə hesablanır?
Tələb olunan istilik gücü belədir: P istilik = w × t × v × ρ m × C p × ΔT, burada w zolaq eni (m), t qalınlıq (m), v xətt sürəti (m/s), ρ m sıxlıq (kq/m³), C p xüsusi istilik tutumu (J/kq·°C) və ΔT temperatur artımı (°C). Elektrik enerjisini əldə etmək üçün sistemin səmərəliliyinə (0.82–0.90) bölün. 25% dizayn marjası əlavə edin. Məsələn: 20°C-dən 550°C-yə qədər 20 m/dəq (0.333 m/s) sürətlə 600 mm enində × 1.0 mm qalınlığında mis zolağın tavlanması: P = 0.6 × 0.001 × 0.333 × 8,900 × 385 × 530 / 0.85 ≈ 477 kVt → 25% marja ilə quraşdırılmış 500 kVt sistemi seçin.
Zolaqlı induksiyalı isitmə üçün gücü necə seçmək olar?
Güc seçimi zolağın enindən, qalınlığından, material sıxlığından, xüsusi istiliyindən, xətt sürətindən və hədəf temperatur artımından asılıdır. Mühəndislər kütlə axın sürətini və istilik yükünü hesablayır, sonra real istehsal itkiləri üçün səmərəlilik korreksiyası və təhlükəsizlik marjası əlavə edirlər.
Zolaq temperaturu necə idarə olunur?
Zolaq temperaturu adətən infraqırmızı pirometrlər, istilik kameraları, xətt sürəti kodlayıcısı geribildirimi və PLC güc tənzimlənməsi ilə idarə olunur. Geniş zolaqlar üçün birdən çox temperatur ölçmə nöqtəsi və ya seqmentləşdirilmiş güc nəzarəti tələb oluna bilər.
İndüksiyon zolaqlı isitmə qaz sobasını əvəz edə bilərmi?
Bəzi tətbiqlərdə bəli. Sürətli reaksiya, kompakt düzülüş, lokal isitmə və elektrik prosesinin idarə olunması tələb olunduqda induksiya isitməsi qaz və ya müqavimət sobalarının yükünü əvəz edə və ya azalda bilər. Digər hallarda, induksiya mövcud sobadan əvvəl və ya sonra gücləndirici kimi ən yaxşı şəkildə işləyir.
Zolaq kənarlarının həddindən artıq qızmasına səbəb nədir?
Kənarların həddindən artıq qızması eninə axın kənar effektləri, yanlış bobin eni, zəif zolaq mərkəzləşdirilməsi, həddindən artıq güc sıxlığı və ya maqnit ekranlamasının olmaması səbəbindən yarana bilər. Həll yolu bobin yenidən dizaynı, kənar kompensasiyası, seqmentləşdirilmiş idarəetmə və ya zolağın daha yaxşı yerləşdirilməsidir.
Related products
-

Induksiyalı brazing paslanmayan polad borular hissələri qoşulur
-
Turbinlər və generatorlar üçün böyük rulmanların, valların və muftaların genişləndirilməsi və çıxarılması üçün induksiya termiki
-
polad borunun induksiya istilik borusu
-
Polad Borunu İndüksiyon Qızdırıcısı ilə Mis Borusuna lehimləmə
-
mis paslanmayan poladdan