

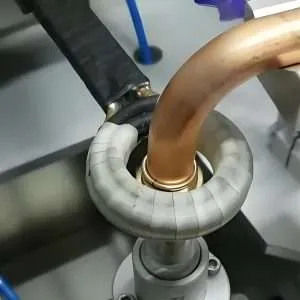
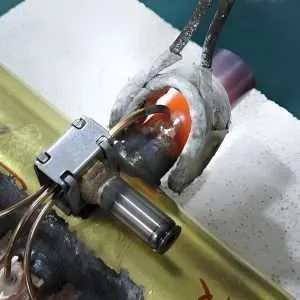
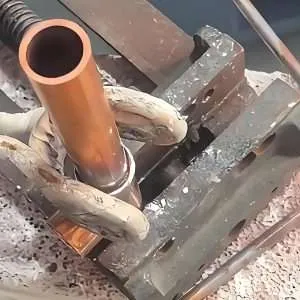
Mis, Pirinç, Polad və HVAC Boru Birləşmələri üçün Portativ İnduksiya Lehimləmə Maşını
Portativ induksiya lehimləmə maşını
Mündəricat
- Tez Cavab
- Bu Məhsul nədir?
- Əsas tətbiqetmələr
- Uyğun materiallar
- İş prinsipi
- Texniki Features
- Tövsiyə olunan Model Seçimi
- Proses iş axını
- Bobin və Armatur Dizaynı
- Nəzarət Sistemi və Avtomatlaşdırma
- Ümumi problemlər və həllər
- Mühəndislik seçimi təlimatı
- Üstünlüklər
- Məhdudiyyətlər
- Niyə HLQ induksiya avadanlığını seçməlisiniz?
- FAQ
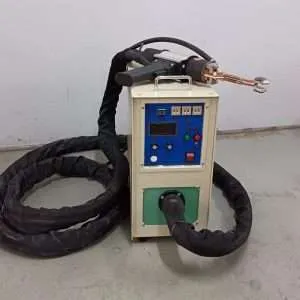
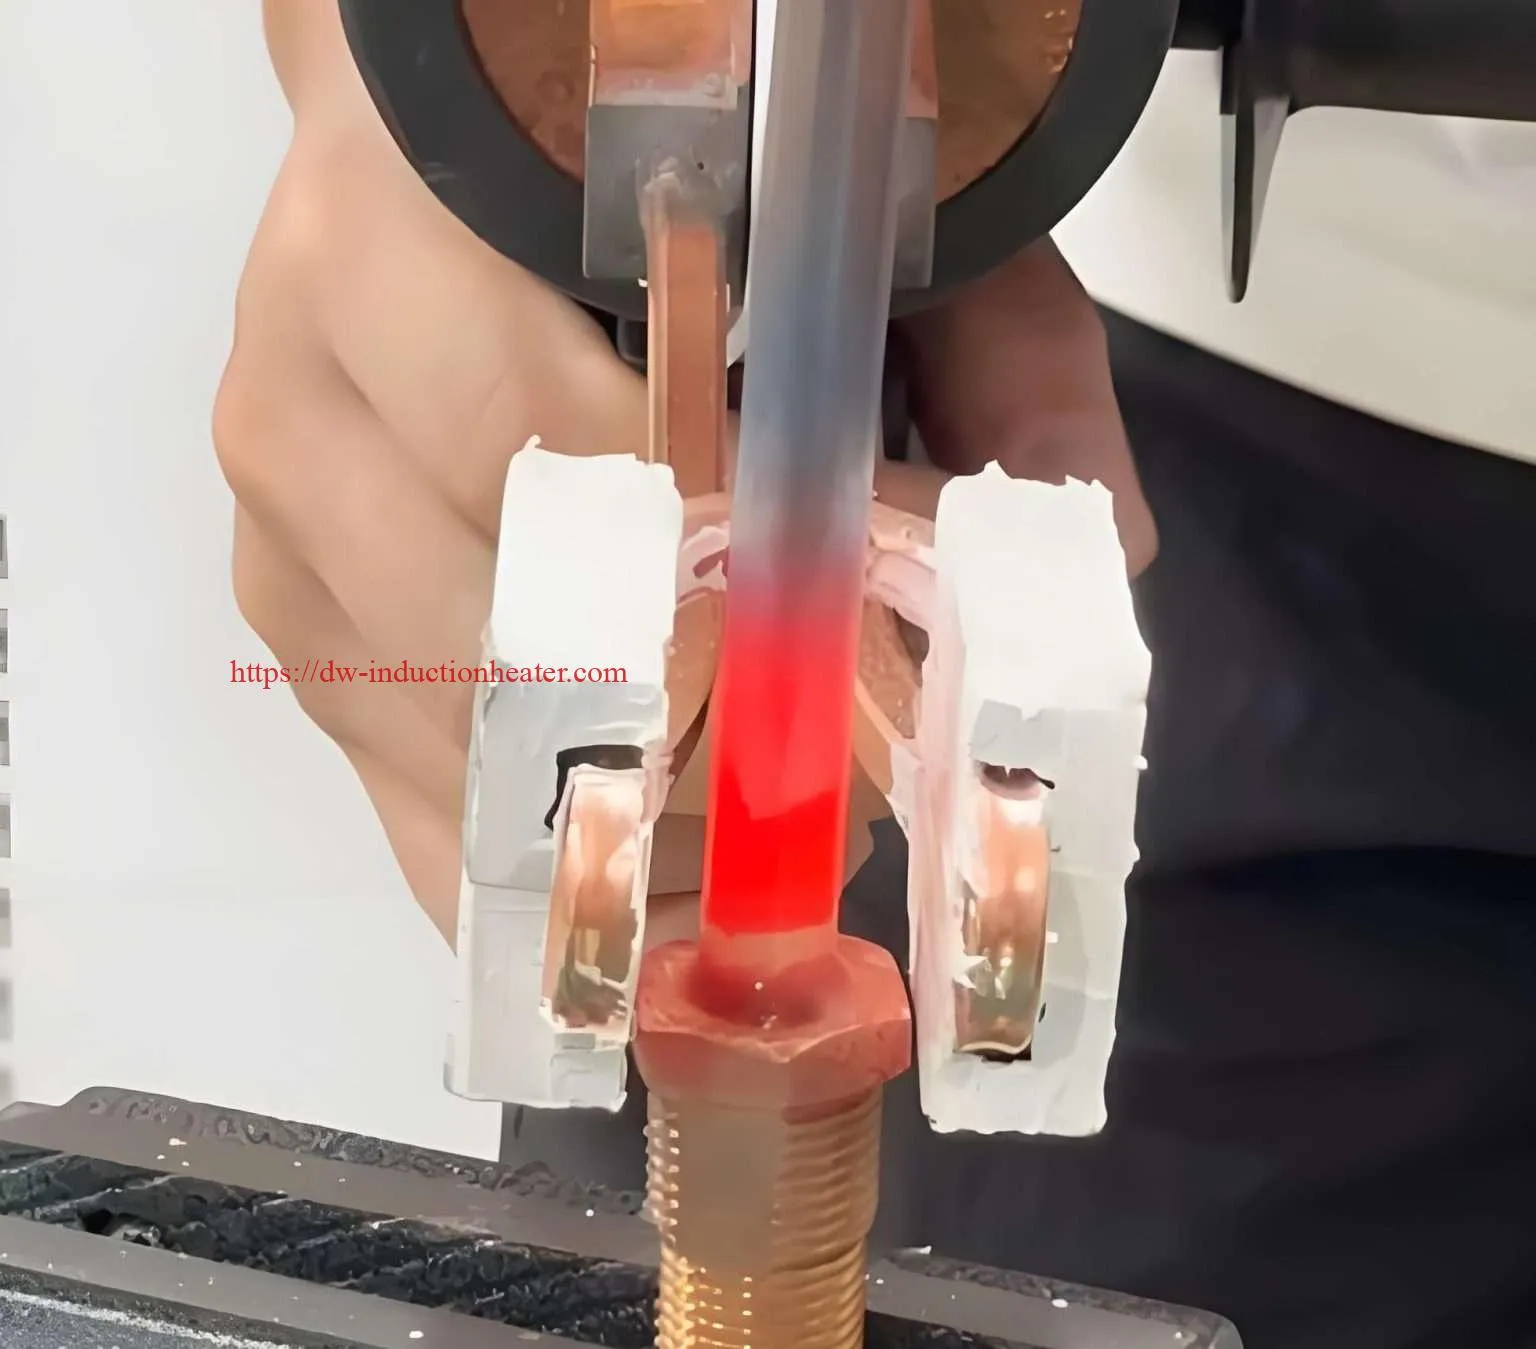
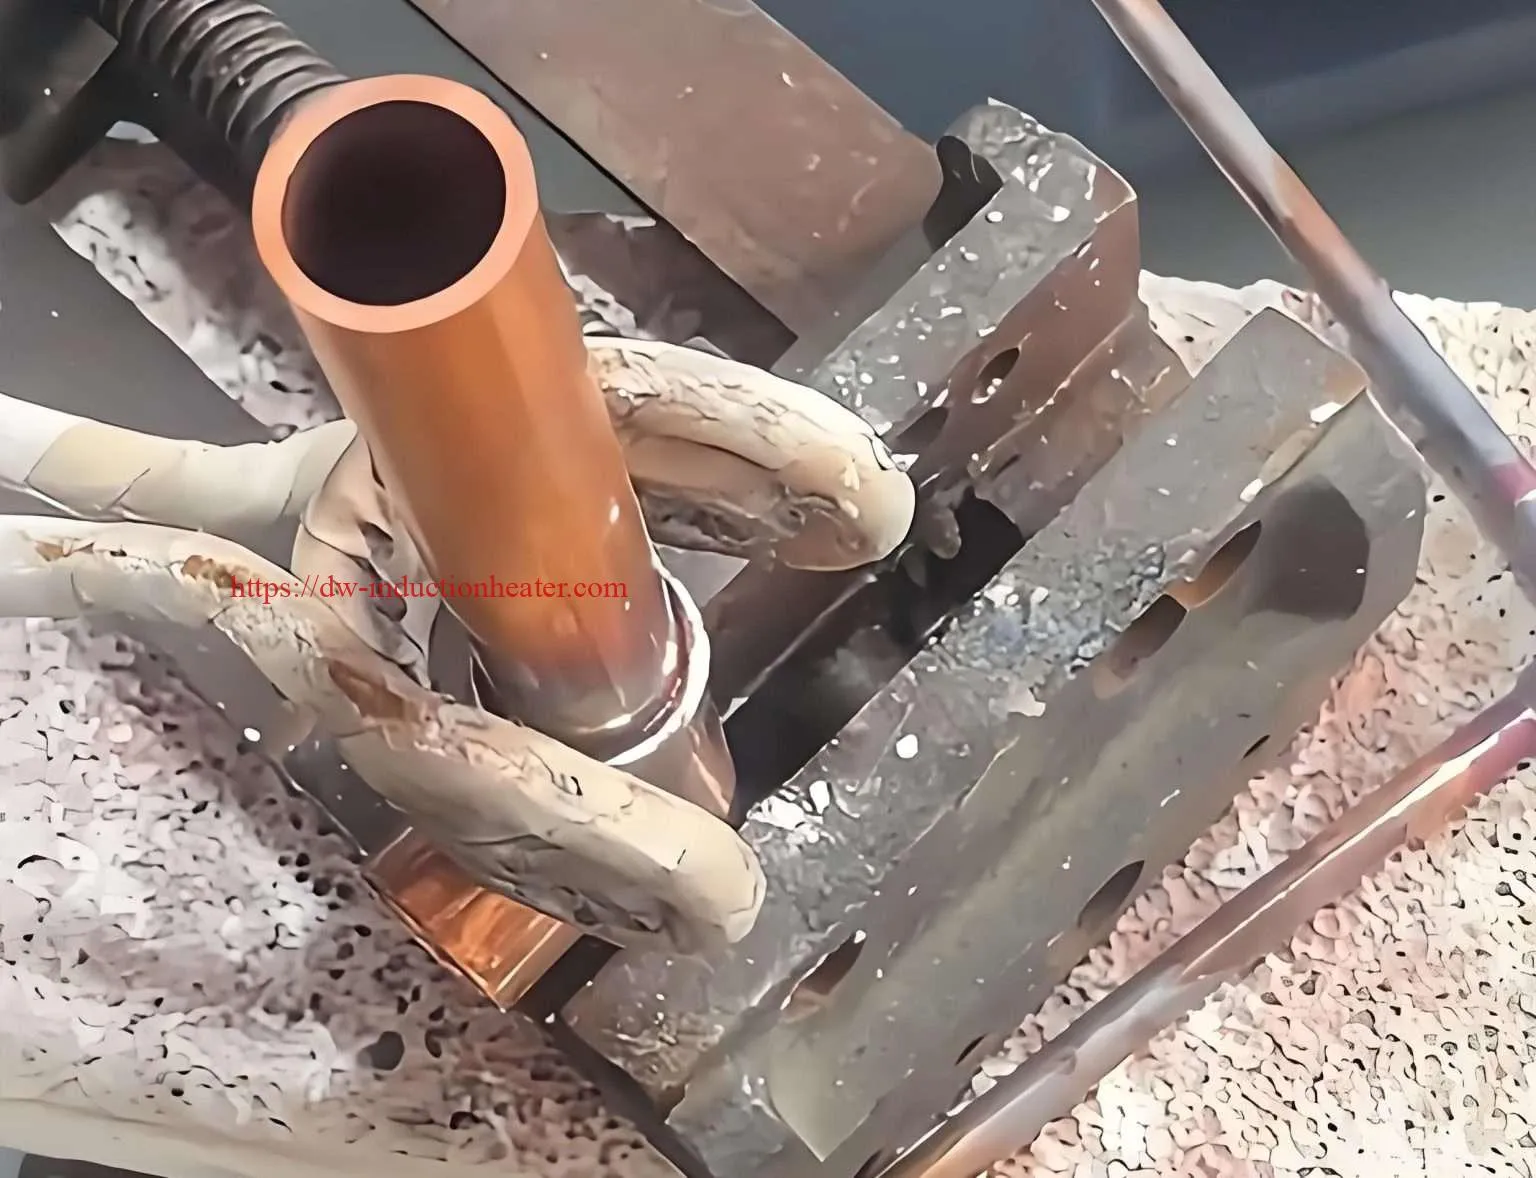
Portativ Induksiya bərkitmə maşını mis, pirinç, polad, paslanmayan polad, karbid, almaz alətləri və qarışıq metal yığımlarını lehimləmə doldurucu metalı ilə birləşdirmək üçün istifadə olunan kompakt, yüksək tezlikli induksiyalı istilik sistemidir. Açıq alovdan istifadə etmək əvəzinə, birbaşa birləşmə sahəsinin içərisində idarə olunan elektromaqnit istilik yaradır. HVAC mis boruları, soyuducu boru kəmərləri, avtomobil komponentləri, elektrik konnektorları, karbid alətləri, almaz seqmentləri və paslanmayan polad yığımları üçün geniş istifadə olunur. Alıcılar üçün qeyri-sabit alov keyfiyyəti, həddindən artıq istiləşmə, oksidləşmə, operator asılılığı, təhlükəsizlik problemləri və əl ilə lehimləmə istehsalında zəif təkrarlanma kimi ümumi problemləri həll edir.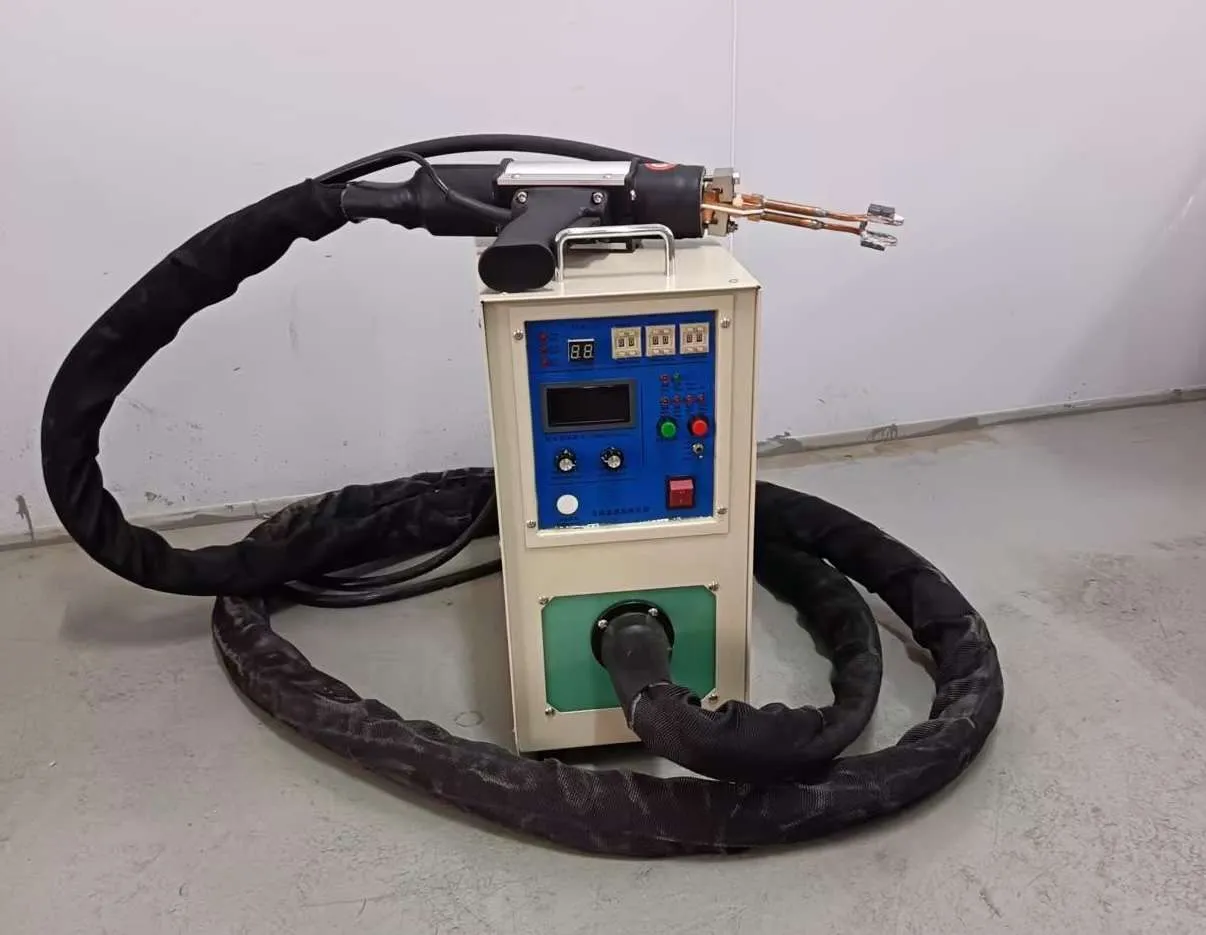
Tez Cavab
Portativ induksiyalı lehimləmə maşını, əl ilə və ya çevik lehimləmə başlığı, xüsusi hazırlanmış mis spiral və rəqəmsal idarəetmə sistemi olan hərəkətli induksiyalı istilik enerji təchizatıdır. Sürətli isitmə, təmiz birləşmələr, təkrarlana bilən keyfiyyət və alovsuz işləmə tələb olunduğu mis boruların, pirinç armaturların, polad birləşmələrin, paslanmayan polad hissələrin, karbid alətlərinin və HVAC/soyuducu boru birləşmələrinin lokal lehimlənməsi üçün ən uyğundur.
Bu Məhsul nədir?
Portativ induksiyalı lehimləmə maşını, metal birləşmə sahəsini elektromaqnit induksiyası ilə tez və seçici şəkildə qızdırmaq üçün hazırlanmış sənaye istilik cihazıdır. Lehimləmədə əsas metallar əridilmir. Bunun əvəzinə, daha aşağı ərimə temperaturuna malik doldurucu metal kapilyar təsirlə birləşmə boşluğuna axana qədər qızdırılır. Doldurucu bərkidikdə, hissələr arasında güclü metallurgiya bağı əmələ gətirir.
Ənənəvi məşəl lehimləmə ilə müqayisədə induksiya lehimləmə yalnız lazım olan yerə istilik vermək üçün induksiya rulonundan istifadə edir. İstilik sahəsi daha kiçikdir, prosesi idarə etmək daha asandır və birləşmə keyfiyyəti daha təkrarlana bilər. Mis boruları, pirinç konnektorları, paslanmayan polad boruları, karbid uclarını və ya almaz kəsmə seqmentlərini lehimləyən fabriklər üçün bu texnologiya operatorun alov bacarığından asılılığı azalda və istehsal ardıcıllığını yaxşılaşdıra bilər.
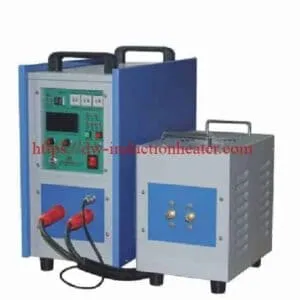
Tipik portativ induksiyalı lehimləmə maşını IGBT induksiyalı istilik enerji təchizatı, əl transformatoru və ya lehimləmə başlığı, su ilə soyudulmuş mis induksiya rulonu, soyutma sistemi, ayaq açarı və ya tetik açarı, temperatur nəzarəti seçimi və qurğudan ibarətdir. Tətbiqə uyğun olaraq, maşın kiçik dəzgah üstü qurğu, hərəkətli araba tipli qurğu və ya əl ilə çevik kabel sistemi kimi dizayn edilə bilər.
| Sistem hissəsi | Function | Mühəndislik qeydləri |
|---|---|---|
| IGBT enerji təchizatı | Giriş gücünü yüksək tezlikli cərəyana çevirir | Güc və tezlik birləşmənin ölçüsünə və materialına uyğun olmalıdır |
| Əl ilə işləyən lehimləmə başlığı | İnduksiya bobini iş parçasına yaxınlaşdırır | Sahə təmiri və çevik istehsal üçün vacibdir |
| Induksiya lövhəsi | Alternativ maqnit sahəsi yaradır | Bobin forması istilik sürətini və vahidliyini müəyyən edir |
| Soyutma sistemi | Enerji təchizatını, transformatoru və bobini soyudur | Su axınının qorunması tövsiyə olunur |
| armatur | Parçaları yerləşdirir və birləşmə boşluğunu idarə edir | Təkrarlanabilirliyi və doldurucu axınını yaxşılaşdırır |
| Nəzarət lövhəsi | Güc, vaxt və proses rejimini təyin edir | Rəqəmsal idarəetmə toplu istehsal üçün faydalıdır |
Əsas tətbiqetmələr
Portativ induksiyalı lehimləmə maşınları lokal metal birləşmənin tez, təhlükəsiz və dəfələrlə qızdırılması lazım olan yerlərdə istifadə olunur. Bu avadanlıq, xüsusilə boru birləşmələri, kiçik yığımlar, texniki xidmət və çevik əməliyyat tələb olunan istehsal xətləri üçün dəyərlidir.
| Sənaye | Tipik Application | Ümumi iş parçaları | Əsas Fayda |
|---|---|---|---|
| HVAC və soyuducu | Mis boru lehimləmə | Mis borular, dirsəklər, kollektorlar, kompressor boruları | Açıq alov istifadə etmədən oynaqları təmizləyin |
| Automotive | Kiçik komponentli lehimləmə | Sensorlar, borular, fitinqlər, bağlayıcılar | Sürətli dövr müddəti və təkrarlana bilən istilik |
| Alət istehsalı | Karbid uclu lehimləmə | Kəsici alətlər, mişar bıçaqları, qazmalar, frezerlər | Oturacaq ətrafında dəqiq isitmə |
| Almaz alət sənayesi | Almaz seqmentli lehimləmə | Özək hissələri, mişar bıçaqları, üyütmə alətləri | Alət gövdəsinə istilik ziyanının azaldılması |
| Elektrik sənayesi | Konnektor və terminal lehimləmə | Mis terminallar, şinlər, kontaktlar | Yüksək keçiricilik və sabit birləşmə keyfiyyəti |
| Paslanmayan polad istehsalı | Boru və fitinq lehimləmə | Paslanmayan polad borular, klapanlar, adapterlər | Lokal istilik girişi və daha aşağı təhrif |
| Texniki və təmir | Yerində lehimləmə | Borular, fitinqlər, kiçik mexaniki hissələr | Bir çox emalatxanada portativ və alovdan daha təhlükəsizdir |
 Tətbiq İstilik Tələbi Cədvəli

| Tətbiq Növü | İstilik Tələbi | Tövsiyə olunan Maşın Çeşidi | Çətinlik səviyyəsi |
|---|---|---|---|
| Kiçik mis boru birləşmələri | Aşağı | 5-15 kVt | Asan |
| HVAC distribyutoru və manifold birləşmələri | Mühit | 15-25 kVt | Mühit |
| Karbid aləti lehimləmə | Mühit | 15-35 kVt | Mühit |
| Böyük pirinç klapan lehimləmə | Yüksək | 25-60 kVt | Yüksək |
| Paslanmayan polad boru dəstləri | Orta və yüksək | 25-60 kVt | Yüksək |
| Avtomatlaşdırılmış çoxstansiyalı lehimləmə | Yüksək | 35-100 kVt | Yüksək |
Uyğun materiallar
İnduksiya lehimləmə əksər elektrik keçirici metallar üçün istifadə edilə bilər. Qızdırma reaksiyası elektrik müqavimətindən, maqnit keçiriciliyindən, hissənin həndəsəsindən, rulon birləşməsindən və tezliyindən asılıdır. Mis və alüminium yüksək keçiriciliyə malikdirlər, buna görə də adətən daha yüksək güc sıxlığı və yaxşı dizayn edilmiş rulonlar tələb olunur. Karbon polad daha asan qızır, çünki daha aşağı temperaturda daha yüksək müqavimətə və maqnit xüsusiyyətlərinə malikdir. Paslanmayan polad da uyğundur, lakin birləşmə dizaynı və doldurucu seçimi diqqətlə nəzarət edilməlidir.
| Əsas material | İnduksiya İstilik Reaksiyası | Ümumi Doldurucu Metal | Tipik Application |
|---|---|---|---|
| Mis | Tez istilik yayılması; yaxşı bobin birləşməsi tələb olunur | Gümüş əsaslı, mis-fosfor | HVAC boruları, elektrik konnektorları |
| sarı mis | Yaxşı istilik reaksiyası | Gümüş əsaslı, pirinç doldurucu | Klapanlar, fitinqlər, bağlayıcılar |
| Karbon polad | Küri temperaturundan aşağıda çox yaxşı reaksiya | Gümüş əsaslı, mis əsaslı, pirinç doldurucu | Alət tutacaqları, mexaniki hissələr |
| Paslanmayan polad | Orta cavab; dərəcəsindən asılıdır | Gümüş əsaslı, nikel əsaslı | Qida, tibbi, kimyəvi və cihaz hissələri |
| Karbid | Adətən tutucu və əlavə sahə vasitəsilə qızdırılır | Gümüş-mis-sink ərintisi | Kəsici alətlər və aşınma hissələri |
| Almaz seqmenti | Polad gövdə və doldurucu vasitəsilə dolayı istilik | Gümüş əsaslı və ya xüsusi lehimləmə ərintisi | Almaz mişar bıçaqları və nüvəli qazmalar |
| Alüminium | Yüksək keçiricilik və oksid təbəqəsi səbəbindən daha çətindir | Alüminium-silikon doldurucu | İstilik dəyişdiriciləri və yüngül ərinti hissələri |
Material Lehimləmə Çətinlik Cədvəli
| Materialın birləşməsi | Lehimləmə Çətinliyi | Əsas Mühəndislik Nöqtəsi |
|---|---|---|
| Misdən misə | Asan | Düzgün oynaq boşluğundan və flux/doldurucudan istifadə edin |
| Misdən pirinçə | Asandan orta səviyyəyə | Parçalar arasında istilik balansını idarə edin |
| Misdən polada | Mühit | Fərqli istilik xüsusiyyətlərinə baxmayaraq, hər iki hissəni bərabər şəkildə qızdırın |
| Poladdan karbidə | Mühit | Karbidin həddindən artıq istiləşməsindən çəkinin və əlavənin hizalanmasını qoruyun |
| Paslanmayan poladdan paslanmayan poladdan | Orta və yüksək | Düzgün axın, atmosfer və ya doldurucu seçimindən istifadə edin |
| Alüminiumdan alüminiuma | Yüksək | Dəqiq temperatur nəzarəti və oksid idarəetməsi vacibdir |
İş prinsipi
İş prinsipi a portativ induksiya braz maşın elektromaqnit induksiyasına əsaslanır. Enerji təchizatı sənaye elektrik enerjisini yüksək tezlikli alternativ cərəyana çevirir. Bu cərəyan mis induksiya bobinindən axır və sürətlə dəyişən maqnit sahəsi yaradır. Keçirici metal hissə bobin içərisinə və ya yaxınlığında yerləşdirildikdə, iş parçasında burulğan cərəyanları induksiya olunur. Bu burulğan cərəyanları metalın elektrik müqavimətinə görə istilik yaradır.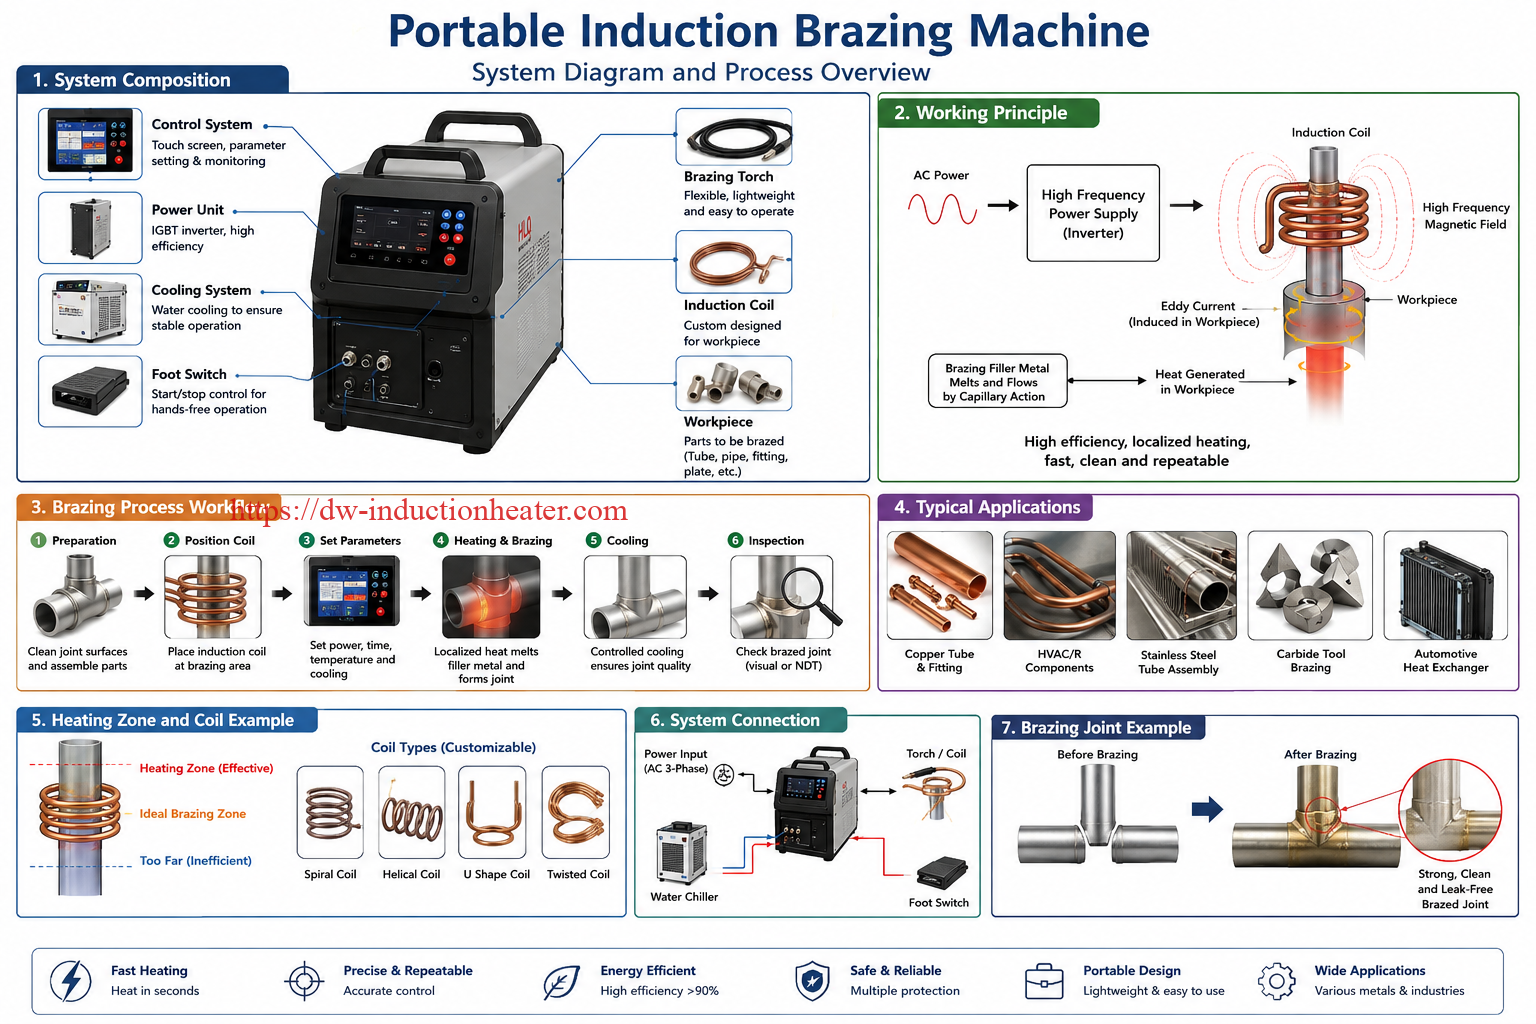
Karbon polad kimi maqnit metalları üçün əlavə istilik Küri temperaturundan aşağı maqnit histerezis yolu ilə yarana bilər. Mis və pirinç kimi maqnit olmayan metallar üçün isitmə əsasən burulğan cərəyanının itkisi ilə baş verir. Enerji birbaşa metalın içərisində yarandığı üçün induksiya isitməsi sürətli, səmərəli və yüksək dərəcədə idarəolunandır.
İnduksiya Lehimləmə Prinsipi Diaqramı
| Addım | Enerji Dönüşümü | Nəticə |
|---|---|---|
| 1 | AC giriş gücü IGBT çeviricisinə daxil olur | Sabit yüksək tezlikli elektrik çıxışı |
| 2 | Yüksək tezlikli cərəyan mis spiraldan axır | Alternativ maqnit sahəsi yaranır |
| 3 | Maqnit sahəsi metal birləşmə ilə birləşir | İş parçasında burulğan cərəyanları əmələ gəlir |
| 4 | Eddy cərəyanları metal müqaviməti ilə qarşılaşır | İstilik oynaqda və ətrafında yaranır |
| 5 | Lehimləmə doldurucusu axın temperaturuna çatır | Doldurucu əriyir və oynaq boşluğuna daxil olur |
| 6 | Elektrik kəsilir və oynaq soyuyur | Güclü lehimli birləşmə əmələ gəlir |
Mətn Prosesi Diaqramı
Giriş Gücü ↓ IGBT İnverter ↓ Yüksək Tezlikli Cərəyan ↓ Mis İnduksiya Sargısı ↓ Dəyişən Maqnit Sahəsi ↓ İş parçasında Burulğan Cərəyanı ↓ Lokal Birləşmənin Qızdırılması ↓ Doldurucu Metalın Əriməsi və Axını ↓ Lehimli Birləşmənin Soyudulması və Bərkiməsi
Ən vacib mühəndislik məqamı odur ki, induksiya qızması yalnız məşəl lehimləməsində olduğu kimi alovun görünən mövqeyinə görə deyil, elektromaqnit birləşməsinə görə də baş verir. Buna görə də, bobin forması, bobin məsafəsi, birləşmə mövqeyi, material növü və doldurucu yerləşdirilməsi birlikdə dizayn edilməlidir. Yaxşı bir induksiya lehimləmə sistemi yalnız enerji təchizatı deyil, həm də tam istilik həllidir.
Texniki Features
| Parametr | spesifikasiya | Qeydlər |
|---|---|---|
| Məhsulun adı | Portativ induksiya lehimləmə maşını | Həmçinin əl ilə induksiyalı lehimləmə maşını və ya lehimləmə üçün portativ induksiya qızdırıcısı adlanır |
| Elektrik aralığı | 5 kVt–100 kVt tipik portativ diapazon | Xüsusi yarıavtomatik sistemlər üçün daha yüksək güc mövcuddur |
| Tezlik diapazonu | 30-300 kHz tipik | Kiçik hissələr və nazik birləşmələr üçün daha yüksək tezlik; daha böyük hissələr üçün daha aşağı tezlik |
| Input gərginlik | Tək fazalı və ya üç fazalı, xüsusi hazırlanmış | Ümumi seçimlərə 220 V, 380 V, 415 V, 440 V və 480 V daxildir |
| Güc nəzarəti | Rəqəmsal güc tənzimlənməsi | Təkrarlanan isitmə dövrləri üçün faydalıdır |
| İstilik rejimi | Əl ilə, taymer, temperatur nəzarəti və ya PLC nəzarəti | İstehsal tələbinə uyğun olaraq seçilir |
| Soyutma üsul | Su ilə soyutma və ya inteqrasiya olunmuş soyuducu | Bobin və transformator normal olaraq suyun soyudulmasını tələb edir |
| Soyutma qorunması | Su axını, suyun temperaturu və təzyiqdən qorunma | Təhlükəsiz uzunmüddətli əməliyyat üçün tövsiyə olunur |
| Əməliyyat növü | Əl ilə idarə olunan, skamyada quraşdırıla bilən, araba tipli və ya avtomatlaşdırılmış stansiya | Portativ tip çevik istehsal və sahə xidməti üçün idealdır |
| Bobin növü | Xüsusi mis boru rulonu | Tək döngəli, çox döngəli, U formalı, bölünmüş rulon və ya pancake rulonu |
| Tətbiq olunan doldurucu | Gümüş, mis-fosfor, pirinç, nikel əsaslı və alüminium doldurucu | Əsas materialdan və birləşmə tələblərindən asılıdır |
| Temperatur intervalında | Doldurucudan asılı olaraq adətən 600–1150°C | Faktiki proses temperaturu doldurucu ərintisindən asılıdır |
| Cycle vaxt | Bir neçə saniyədən bir neçə dəqiqəyə qədər | Birgə kütləsindən, materialdan və gücdən asılıdır |
| Kontrol interfeysi | Düymə paneli, rəqəmsal ekran, ayaq açarı, əl tetiği və ya PLC | Əlavə avtomatlaşdırma interfeysi mövcuddur |
| Təhlükəsizliyin qorunması | Həddindən artıq cərəyan, həddindən artıq gərginlik, həddindən artıq temperatur, su çatışmazlığı və faza qorunması | Sənaye etibarlılığı üçün vacibdir |
Tipik Portativ Model Referansı
| Model Sinfi | Tipik güc | Ən Uyğun İş Parçası | İstehsal tərzi |
|---|---|---|---|
| Kiçik portativ vahid | 5-10 kVt | Kiçik mis borular, terminallar, kiçik halqalar | Təmir, laboratoriya, kiçik dəst |
| Ümumi əl cihazı | 15-25 kVt | HVAC boruları, pirinç armaturlar, kiçik karbid alətləri | Atelye istehsalı |
| Sənaye portativ qurğusu | 30-60 kVt | Daha böyük klapanlar, paslanmayan polad birləşmələr, alət gövdələri | Partiya istehsalı |
| Yarımavtomatik lehimləmə stansiyası | 60-100 kVt | Böyük yığımlar və ya çox oynaqlı istehsal | Avtomatlaşdırılmış və ya yüksək həcmli istehsal |
Tövsiyə olunan Model Seçimi
| Ərizə | Material | Tövsiyə olunan Güc | Tezlik |
|---|---|---|---|
| Kiçik mis boru lehimləmə, diametri 10 mm-dən aşağı | Misdən misə | 5-10 kVt | 100-300 kHz |
| HVAC mis boru birləşmələri, 10–25 mm | Misdən misə və ya misdən pirinçə | 10-25 kVt | 60-200 kHz |
| Soyuducu kompressor borularının lehimlənməsi | Mis, pirinç, polad | 15-30 kVt | 50-150 kHz |
| Pirinç klapan və fitinq lehimləmə | Pirinçdən misə və ya pirinçdən polada | 20-40 kVt | 40-120 kHz |
| Karbid uclu lehimləmə | Polad tutucu və karbid əlavəsi | 15-35 kVt | 80-250 kHz |
| Almaz seqmentli lehimləmə | Polad gövdə və almaz seqmenti | 20-50 kVt | 60-180 kHz |
| Paslanmayan polad boru lehimləmə | Paslanmayan poladdan paslanmayan poladdan | 25-60 kVt | 30-100 kHz |
| Elektrik mis konnektorunun lehimlənməsi | Mis terminal, şin, kontakt | 10-40 kVt | 60-200 kHz |
| Alüminium boru və ya istilik dəyişdiricisinin lehimlənməsi | Alüminium xəlitəli | 20-80 kVt | 40-150 kHz |
| Avtomatlaşdırılmış çox oynaqlı lehimləmə xətti | Qarışıq metallar | 40-100 kVt | 30-150 kHz |
Seçim matrisi
| Alıcı Tələbi | Tövsiyə olunan Konfiqurasiya | Səbəb |
|---|---|---|
| Yerində təmir | Əl başlığı olan kompakt portativ maşın | Asan hərəkət və çevik əməliyyat |
| Sabit toplu istehsal | Rəqəmsal taymer idarəetməsi və qurğusu | Prosesin təkrarlanmasını artırır |
| Nazik mis boru lehimləmə | Daha yüksək tezlikli və kiçik xüsusi bobin | Sürətli lokal isitmə |
| Böyük pirinç uyğun lehimləmə | Daha aşağı tezliklə daha yüksək güc | Daha böyük kütləyə daha yaxşı istilik nüfuz etməsi |
| Keyfiyyətli izləmə | PLC nəzarəti və temperatur monitorinqi | Proses qeydlərini və parametr idarəetməsini dəstəkləyir |
| Davamlı sənaye istifadəsi | Xarici su soyuducusu və mühafizə sistemi | Uzunmüddətli etibarlılığı artırır |
Proses iş axını
Sabit induksiya lehimləmə prosesi birləşmənin qızdırılmasından daha çox şey tələb edir. Tam iş axını təmizləmə, birləşmənin hazırlanması, doldurucu yerləşdirilməsi, rulon yerləşdirilməsi, idarə olunan isitmə, soyutma və yoxlamanı əhatə edir. Hər bir addım birləşmənin son möhkəmliyinə və görünüşünə təsir göstərir.
Standart İndüksiyon Lehimləmə İş Axını
| Addım | Əməliyyat | Mühəndislik tələbi | Keyfiyyət yoxlanışı |
|---|---|---|---|
| 1 | Parçaları təmizləyin | Yağ, oksid, toz və nəm təmizləyin | Parlaq və təmiz oynaq səthi |
| 2 | Birgə boşluğu hazırlayın | Kapilyar axın üçün lazımi boşluğu saxlayın | Həddindən artıq boşluq və ya sıx uyğunluq yoxdur |
| 3 | Flux və ya qoruyucu atmosfer tətbiq edin | Material və doldurucu üçün düzgün fluxdan istifadə edin | Flux istilik zonasını əhatə edir |
| 4 | Doldurucu metalı yerləşdirin | Halqa, məftil, pasta, şim və ya preform | Doldurucu oynaq boşluğuna yaxındır |
| 5 | Bobin və armaturun yerləşdirilməsi | Birləşmə ətrafında vahid məsafə saxlayın | Bobin və iş parçası arasında təmas yoxdur |
| 6 | İstilik dövrünə başlayın | Test nəticəsinə görə güc və vaxtı təyin edin | Doldurucu bərabər şəkildə axmağa başlayır |
| 7 | Elektrik enerjisini dayandırın və təbii şəkildə soyudun | Bərkimədən əvvəl birləşməni hərəkət etdirməyin | Çat və ya yerdəyişmə yoxdur |
| 8 | Təmizləyin və yoxlayın | Lazım gələrsə, flüid qalıqlarını çıxarın | Fileto, nüfuzetmə və möhkəmliyi yoxlayın |
İş axını diaqramı
Hissələrin Təmizlənməsi ↓ Birləşmə Yığımı ↓ Flüs / Doldurucu Yerləşdirmə ↓ Bobin Yerləşdirməsi ↓ Güc və Vaxt Tənzimləməsi ↓ İnduksiya İstiliyi ↓ Doldurucu Əriməsi və Kapilyar Axın ↓ Soyutma və Bərkitmə ↓ Təmizləmə, Yoxlama və Sınaq

Əsas Proses Dəyişənləri
| Dəyişən | Lehimləmə üzərində təsir | Tövsiyə olunan Nəzarət Metodu |
|---|---|---|
| güc | Qızdırma sürətini idarə edir | Birgə kütləyə və materiala görə təyin edin |
| Tezlik | Qızdırma dərinliyini və muftanı idarə edir | Hissə ölçüsünü və bobin dizaynını uyğunlaşdırın |
| Heating vaxt | Doldurucu axınına və oksidləşməyə təsir göstərir | Təkrarlanma üçün taymerdən istifadə edin |
| Bobin məsafəsi | İstilik vahidliyinə təsir göstərir | Ardıcıl boşluğu qoruyun |
| Birgə rəsmiləşdirmə | Kapilyar hərəkətə təsir göstərir | Emal və ya armaturla idarəetmə |
| Doldurucu miqdarı | Oynaqların möhkəmliyinə və görünüşünə təsir göstərir | Toplu istehsal üçün preformdan istifadə edin |
| Soyutma üsul | Qalıq stressə və görünüşə təsir göstərir | Proses söndürmə tələb etmədikdə, sabit soyumağa icazə verin |
Bobin və Armatur Dizaynı
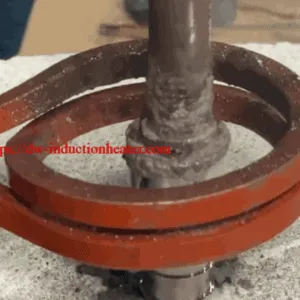
İnduksiya rulonu portativ induksiya lehimləmə maşınının ən vacib hissələrindən biridir. Düzgün enerji təchizatı ilə belə, rulon dizaynının zəif olması qeyri-bərabər istiləşməyə, yavaş dövrə müddətinə, doldurucunun həddindən artıq yanmasına, bir tərəfin həddindən artıq istiləşməsinə və ya natamam lehimləməyə səbəb ola bilər. Rulon birləşmə formasına, materialına, qızdırma sahəsinə və istehsal üsuluna uyğun olmalıdır.
| Bobin növü | Ən yaxşı proqram | Üstünlüklər | Dizayn Qeydləri |
|---|---|---|---|
| Tək döngəli dairəvi rulon | Kiçik boru birləşmələri və halqaları | Sadə, sürətli isitmə, asan işləmə | Dairəvi hissələr üçün uyğundur |
| Çox döngəli spiral rulon | Daha uzun boru birləşmələri və qolları | Daha çox istilik uzunluğu | Vahid boşluq tələb edir |
| U formalı spiral | Yan girişli lehimləmə | Qapalı bir rulondan keçə bilməyən hissələr üçün yaxşıdır | İstilik balanslaşdırma tələb edə bilər |
| Split bobin | Böyük sabit yığımlar | Asan yükləmə və boşaltma | Sahə təmiri üçün faydalıdır |
| Pancake bobini | Düz alətlər, lövhələr və almaz seqmentləri | Yaxşı səth istiliyi | Bobinlə hissə arasındakı məsafəyə nəzarət edilməlidir |
| Xüsusi profil rulonu | Düzensiz birləşmə həndəsəsi | Ən yaxşı istilik vahidliyi | Nümunə sınaqları və mühəndislik dizaynı tələb olunur |
Bobin Dizayn Qaydaları
| Dizayn Faktoru | Tövsiyə olunan təcrübə | Səbəb |
|---|---|---|
| Bobinlə hissə arasındakı məsafə | Boşluğu kiçik, lakin təhlükəsiz saxlayın | Elektromaqnit birləşməsini yaxşılaşdırır |
| Bobin mövqeyi | Bobini lehimləmə birləşməsinin ətrafında mərkəzləşdirin | Doldurucu axınının qeyri-bərabər olmasının qarşısını alır |
| Bobin soyudulması | Daxili su ilə soyudulan içiboş mis borudan istifadə edin | Davamlı işləmə zamanı bobin həddindən artıq istiləşməsinin qarşısını alır |
| Dönüş aralığı | Vahid boşluğu saxlayın | İstilik balansını yaxşılaşdırır |
| Maqnit konsentratoru | İstilik fokuslanmalı olduqda istifadə edin | Yerli istilik səmərəliliyini artırır |
| Izolyasiya | Bobin və iş parçası arasında birbaşa təmasdan çəkinin | Qısa qapanma və bobin zədələnməsinin qarşısını alır |
Armaturlar da eyni dərəcədə vacibdir. Düzgün bir armatur birləşmə boşluğunu sabit saxlayır, doldurucu metalı yerində saxlayır və isitmə və soyutma zamanı hərəkətin qarşısını alır. Əl ilə lehimləmə üçün sadə bir yerləşdirmə armaturu kifayət edə bilər. Partiya istehsalı üçün pnevmatik sıxaclar, fırlanan indeksləmə masaları və ya PLC ilə idarə olunan armaturlar məhsuldarlığı əhəmiyyətli dərəcədə artıra bilər.
Armatur Dizayn Yoxlama Siyahısı
| maddə | Tələb | Niyə məsələdir |
|---|---|---|
| Hissələrin hizalanması | Qızdırmadan əvvəl və qızdırma zamanı sabitdir | Zəif və ya ofset oynaqların qarşısını alır |
| Birgə rəsmiləşdirmə | Hissədən hissəyə ardıcıl | Təkrarlanan kapilyar axını dəstəkləyir |
| İstilik müqaviməti | Armatur materialı radiasiya istiliyinə davamlı olmalıdır | Armatur deformasiyasının qarşısını alır |
| Elektrik davranışı | Bobin yaxınlığında lazımsız keçirici döngələrdən çəkinin | İstenmeyen istiliyin qarşısını alır |
| Yükləmə sürəti | Asan hissə yükləmə və boşaltma | İstehsalın səmərəliliyini artırır |
Nəzarət Sistemi və Avtomatlaşdırma
Portativ induksiya lehimləmə maşınları əl ilə idarə oluna bilər və ya yarıavtomatik istehsal stansiyalarına inteqrasiya edilə bilər. İdarəetmə səviyyəsi istehsal həcminə, keyfiyyət tələbinə və operator bacarığına uyğun olaraq seçilməlidir. Təmir və kiçik partiyalı işlər üçün əl ilə tetikləmə əməliyyatı çevikdir. Təkrar istehsal üçün taymer nəzarəti, temperatur monitorinqi və PLC proqramları tövsiyə olunur.
| Nəzarət səviyyəsi | Konfiqurasiya | Ən yaxşı proqram | Xeyir |
|---|---|---|---|
| Manual nəzarət | Güc tənzimlənməsi və əl tetiği | Təmir, sınaq istehsalı, çevik iş | Sadə və qənaətcil |
| Taymerə nəzarət | Əvvəlcədən təyin edilmiş istilik vaxtı və gücü | Oxşar hissələrin seriya istehsalı | Təkrarlanabilirliyi artırır |
| İstilik nəzarət | İnfraqırmızı pirometr və ya termocüt rəyi | Dəqiq lehimləmə və həssas materiallar | Həddindən artıq istiləşmə riskini azaldır |
| PLC nəzarəti | Resept saxlama, sensorlar və kilidlər | İstehsal xətləri və avtomatlaşdırma | Sabit sənaye prosesini dəstəkləyir |
| Robot inteqrasiyası | Robot tərəfindən idarə olunan rulon və ya hissənin idarə olunması | Yüksək həcmli istehsal | Əməyi azaldır və ardıcıllığı artırır |
Avtomatlaşdırma Seçimləri Cədvəli
| İstehsal həcmi | Tövsiyə olunan nəzarət | Tövsiyə olunan aksesuarlar |
|---|---|---|
| Aşağı səs | Manual rejimi | Əl başlığı, ayaq açarı, sadə armatur |
| Orta həcm | Taymer rejimi | Rəqəmsal panel, su soyuducusu, yerləşdirmə qurğusu |
| Yüksək səs | PLC rejimi | Pnevmatik qurğu, fırlanan masa, soyutma monitorinqi |
| Keyfiyyət baxımından vacib istehsal | Temperatur geribildirimi rejimi | Pirometr, məlumatların qeydiyyatı, siqnalizasiya sistemi |
| Tam avtomatlaşdırılmış xətt | PLC və robot inteqrasiyası | Robot qolu, avtomatik yükləmə, təhlükəsizlik korpusu |
Ümumi problemlər və həllər
| Problem | Mümkün səbəb | Mühəndislik Həlli |
|---|---|---|
| Doldurucu axmır | Temperatur çox aşağı, təmizlik zəif, doldurucu səhvdir və ya oynaq boşluğu çox kiçikdir | Gücü və ya vaxtı artırın, səthi təmizləyin, düzgün doldurucu seçin və boşluğu tənzimləyin |
| Doldurucu toplar yuxarı | Oksidləşmə, zəif axın, səth çirklənməsi və ya qeyri-bərabər istilik | Təmizləməni yaxşılaşdırın, düzgün flüs tətbiq edin, bobin vəziyyətini tənzimləyin |
| Oynaq həddindən artıq qızır | Güc həddindən artıq yüksək və ya isitmə müddəti çox uzundur | Gücü azaldın, dövr müddətini qısaldın və ya temperatur rəyindən istifadə edin |
| Bir tərəf daha sürətli qızır | Bobin mərkəzdə deyil və ya hissələrin kütləsi fərqlidir | Bobini yenidən dizayn edin, hissəni fırladın və ya bobin məsafəsini dəyişdirin |
| Zəif oynaq gücü | Zəif kapilyar axın, səhv doldurucu, səhv boşluq və ya qeyri-kafi istilik | Birləşmə dizaynını optimallaşdırın və lehimləmə temperaturunu yoxlayın |
| Həddindən artıq oksidləşmə | Qızdırma müddəti çox uzun və ya axın kifayət deyil | Dövrü qısaldın, düzgün axın və ya qoruyucu atmosfer istifadə edin |
| Bobin həddindən artıq qızır | Soyutma suyu çatışmazlığı və ya həddindən artıq cərəyan | Su axınını, bobin borusunun tıxanmasını və soyutma sistemini yoxlayın |
| Maşın siqnalları tez-tez | Su axını, həddindən artıq cərəyan, həddindən artıq gərginlik və ya həddindən artıq yüklənmə problemi | Giriş gücünü, soyutma sistemini və bobin uyğunluğunu yoxlayın |
| Uyğun olmayan dövr nəticələri | Əl ilə dəyişdirmə, qeyri-sabit hissə mövqeyi və ya uyğun olmayan doldurucu miqdarı | Armatur, taymer nəzarəti və əvvəlcədən hazırlanmış doldurucu halqalardan istifadə edin |
Qüsur Diaqnozu Cədvəli
| Müşahidə olunan qüsur | Ehtimal olunan Proses Problemi | Prioritet Yoxlaması |
|---|---|---|
| Qara birləşmə səthi | Oksidləşmə və ya həddindən artıq qızmış flüs | Qızdırma müddəti və axın növü |
| Natamam fileto | Qeyri-kafi istilik və ya doldurucu | Güc, vaxt və doldurucu yerləşdirilməsi |
| Çatlamış oynaq | Soyutma və ya istilik stressi zamanı hərəkət | Armatur sabitliyi və soyutma metodu |
| Artıq doldurucu xarici birləşmə | Həddindən artıq doldurucu və ya zəif boşluq nəzarəti | Doldurucu ölçüsü və oynaq boşluğu |
| Əsas metalın rəngsizləşməsi | Həddindən artıq istiləşmə və ya həddindən artıq istidən təsirlənən zona | Bobin mövqeyi və güc tənzimlənməsi |
Mühəndislik seçimi təlimatı
Portativ induksiyalı lehimləmə maşını seçimi yalnız güc reytinqindən deyil, iş parçasından başlamalıdır. Eyni 25 kVt-lıq maşın bir mis boru birləşməsində çox yaxşı işləyə bilər, lakin böyük bir pirinç klapan üçün çox kiçik və ya kiçik bir elektrik terminalı üçün çox güclü ola bilər. Yaxşı bir seçim materialın, birləşmə ölçüsünün, doldurucu metalın, istehsal miqdarının, operator metodunun və tələb olunan keyfiyyət səviyyəsinin təhlilini tələb edir.
Addım 1: Birgəni təyin edin
Birləşmə həndəsəsi rulon formasını və güc tələbatını müəyyən edir. Borudan boruya birləşmələr, borudan fitinq birləşmələri, yastı alət birləşmələri və halqa birləşmələrinin hamısı fərqli rulon dizaynlarına ehtiyac duyur. Mühəndislər xarici diametri, divar qalınlığını, üst-üstə düşmə uzunluğunu, birləşmə boşluğunu və ümumi qızdırılan kütləni ölçməlidirlər.
Addım 2: Material Kombinasiyasını Təsdiqləyin
Mis, pirinç, polad, paslanmayan polad, karbid və alüminium müxtəlif cür qızdırılır. Qarışıq metal birləşmələri istilik balansını tələb edir. Məsələn, mis istiliyi tez bir zamanda uzaqlaşdırır, polad isə eyni spiral altında daha sürətli qıza bilər. Vahid doldurucu axını yaratmaq üçün spiral mis tərəfinə daha çox enerji yönəltməli və ya qızdırma müddətini artırmalı ola bilər.
Addım 3: Doldurucu Metal və Lehimləmə Temperaturunu Seçin
Doldurucu metal tələb olunan proses temperaturunu müəyyən edir. Gümüş əsaslı doldurucu yüksək keyfiyyətli mis, pirinç, polad və karbid lehimləmə üçün geniş istifadə olunur. Mis-fosfor doldurucusu misdən misə tətbiqlər üçün geniş yayılmışdır. Nikel əsaslı doldurucu paslanmayan polad və ya yüksək temperaturlu xidmət üçün istifadə edilə bilər. Alüminium lehimləmə çox dəqiq temperatur nəzarəti tələb edir, çünki əsas materialın və doldurucunun ərimə diapazonu nisbətən yaxındır.
Addım 4: Gücü və Tezliyi Qiymətləndirin
Kiçik hissələr yüksək tezlikli və daha aşağı gücə ehtiyac duyur. Daha böyük hissələr daha yaxşı qızdırma dərinliyi üçün daha çox gücə və tez-tez daha aşağı tezlikə ehtiyac duyur. Portativ lehimləmədə 10-25 kVt bir çox mis boru və HVAC tətbiqlərini əhatə edir, 30-60 kVt isə daha böyük pirinç, polad və paslanmayan polad yığımları üçün daha uyğundur.
Addım 5: Bobin və Armatur Dizaynı
Maşın güc diapazonu seçildikdən sonra, bobin və armatur faktiki nümunələrlə sınaqdan keçirilməlidir. Ən yaxşı bobin həmişə ən mürəkkəb bobin olmur. Birləşməni bərabər şəkildə qızdıran, asan yüklənməyə imkan verən, qısaqapanma riskini aradan qaldıran və bir çox dövr ərzində sabit nəticələr verən bobindir.
Addım 6: Nümunə Testi ilə Təsdiqləyin
Kütləvi istehsaldan əvvəl nümunə sınaqdan keçirilməsi tövsiyə olunur. Düzgün sınaq zamanı güc, tezlik, qızdırma müddəti, doldurucu axını, birləşmənin görünüşü, dartılma gücü və ya sızma testinin nəticəsi və operator rəyi qeyd olunmalıdır. Bu qeydlər istehsal prosesi parametrləri üçün əsas təşkil edir.
| Seçim Sualı | Niyə məsələdir | Nümunə Cavab |
|---|---|---|
| İş parçasının materialı nədir? | İstilik reaksiyasını və doldurucu seçimini təyin edir | Mis borudan pirinç uyğunlaşdırmaya |
| Birgə ölçüsü nədir? | Gücü və bobin ölçüsünü təyin edir | 22 mm boru diametri, 1 mm divar qalınlığı |
| Hansı doldurucu metaldan istifadə olunur? | Hədəf temperaturunu təyin edir | Gümüş lehimləmə üzüyü |
| Saatda neçə hissə var? | Avtomatlaşdırma səviyyəsini və soyutma tələbini müəyyən edir | Saatda 300 birləşmə |
| Əl ilə yoxsa avtomatlaşdırılmış? | Maşın quruluşunu təyin edir | Taymer rejimi ilə əl ilə |
| Hansı keyfiyyət testi tələb olunur? | Proses nəzarət səviyyəsini müəyyən edir | Sızma testi və vizual yoxlama |
Üstünlüklər
Portativ induksiyalı lehimləmə müasir metal birləşmə istehsalı üçün güclü praktik üstünlüklər təklif edir. Bir çox tətbiqdə alovlu lehimləmədən daha təmiz, təhlükəsiz və standartlaşdırmaq asandır.
| Fayda | Mühəndislik Dəyəri | Alıcının faydası |
|---|---|---|
| Alovsuz isitmə | Birləşmədə açıq alov yoxdur | Seminarın təhlükəsizliyini artırır |
| Lokal istilik girişi | İstilik oynaq ətrafında cəmləşir | Təhrif və rəng dəyişikliyini azaldır |
| Sürətli isitmə sürəti | Enerji birbaşa metalda əmələ gəlir | Daha qısa dövr müddəti |
| Yaxşı təkrarlanma qabiliyyəti | Güc və vaxt rəqəmsal şəkildə idarə oluna bilər | Sabit birləşmə keyfiyyəti |
| Daha təmiz iş mühiti | Daha az tüstü və daha az geniş ərazili istilik | Operator rahatlığını artırır |
| Asan avtomatlaşdırma | PLC, armatur və robotla inteqrasiya oluna bilər | İstehsal xətləri üçün uyğundur |
| Aşağı operator asılılığı | Məşəl bucağına və alov bacarığına daha az etibar | Daha asan təlim və keyfiyyətə nəzarət |
| Enerji səmərəliliyi | İstilik oynaq sahəsinə yönəlib | İstilik itkisini azaldır |
| Portativ əməliyyat | Maşın iş parçasının yaxınlığında hərəkət edə bilər | Təmir və çevik istehsal üçün faydalıdır |
Müqayisə: İnduksiya Lehimləmə və Alov Lehimləmə
| maddə | Portativ İnduksiya Lehimləmə | Alov lehimləmə |
|---|---|---|
| İstilik mənbəyi | Elektromaqnit induksiyası | Yanma alovu |
| İstilik idarəsi | Rəqəmsal güc və vaxt nəzarəti | Əl ilə alov tənzimlənməsi |
| Təhlükəsizlik | Açıq alov yoxdur | Açıq alov və qaz anbarı tələb olunur |
| Tekrarlanabilirlik | Qurğu və taymer ilə yüksək | Operatorun bacarığından çox asılıdır |
| İstilik sahəsi | Lokallaşdırılmış | Daha geniş istilik təsirinə məruz qalan sahə |
| Avtomatlaşdırma | Asan inteqrasiya olunur | Daha çətin |
| İlkin dəyər | Daha yüksək maşın investisiyası | Aşağı ilkin avadanlıq dəyəri |
| Uzunmüddətli istehsal dəyəri | Çox vaxt toplu istehsalda daha aşağıdır | Qaz istehlakı və əmək haqqı dəyişkənliyi qalır |
| Ən yaxşı istifadə | Təkrarlana bilən sənaye lehimləmə | Sadə təmir və ya az həcmli iş |
Məhdudiyyətlər
Portativ induksiyalı lehimləmə güclü və səmərəli olsa da, mühəndislik tənzimləməsi olmadan hər birləşmə üçün uyğun deyil. Alıcılar maşın seçməzdən əvvəl onun məhdudiyyətlərini başa düşməlidirlər.
| Məhdudiyyət | Izahat | Tövsiyə olunan həll |
|---|---|---|
| Bobin dizaynı tələb olunur | Fərqli hissələr tez-tez fərqli rulonlara ehtiyac duyur | Maşın seçimindən əvvəl nümunələr və ya rəsmlər təqdim edin |
| İlkin xərc məşəl lehimləməsindən daha yüksəkdir | Enerji təchizatı, bobin və soyutma sistemi investisiyanı artırır | Ümumi istehsal dəyərini və keyfiyyətin yaxşılaşdırılmasını qiymətləndirin |
| Bütün həndəsələrə asanlıqla daxil olmaq mümkün deyil | Qapalı rulonlar mürəkkəb qurğulara uyğun gəlməyə bilər | U formalı, bölünmüş və ya xüsusi profil rulonlarından istifadə edin |
| Alüminium lehimləmə daha çətindir | Temperatur pəncərəsi dar və oksid təbəqəsi çətinləşir | Dəqiq nəzarətdən, düzgün axından və nümunə sınaqlarından istifadə edin |
| Soyuducu su adətən tələb olunur | Bobin və transformatorun işləmə zamanı soyudulması lazımdır | Sənaye soyuducusundan və su axınından qorunma istifadə edin |
| Operatorun hələ də təlimə ehtiyacı var | Hissələrin təmizlənməsi, doldurucu yerləşdirilməsi və bobin mövqeyi məsələsi | Standart əməliyyat prosedurları yaradın |
Mühəndislik təcrübəsində əksər məhdudiyyətlər düzgün spiral dizaynı, yaxşı armatur, uyğun doldurucu seçimi və nümunə sınaqdan keçirilməsi ilə həll edilə bilər. Maşın yalnız müstəqil istilik mənbəyi kimi deyil, tam lehimləmə prosesinin bir hissəsi kimi qəbul edilməlidir.
Niyə HLQ induksiya avadanlığını seçməlisiniz?
HLQ İnduksiya Avadanlıqları, lehimləmə, bərkitmə, döymə, əritmə, tavlama, büzülmə uyğunlaşdırması, PWHT və digər metal qızdırma prosesləri üçün sənaye induksiyalı qızdırma həllərinə diqqət yetirir. Portativ induksiyalı lehimləmə maşınları üçün ən vacib dəyər yalnız enerji təchizatı satmaq deyil, həm də müştərilərə maşını, rulonu, soyutma sistemini və proses parametrlərini faktiki iş parçasına uyğunlaşdırmağa kömək etməkdir.
| HLQ Qabiliyyəti | Müştəri dəyəri | Tətbiq nümunəsi |
|---|---|---|
| Geniş induksiyalı istilik məhsul çeşidi | Müxtəlif güc və tezlik tələblərini dəstəkləyir | Kiçik boruların böyük sənaye birləşməsinə lehimlənməsi |
| Xüsusi induksiya bobin dizaynı | İstilik vahidliyini və dövr müddətini yaxşılaşdırır | Mis boru, pirinç fitinq, karbid aləti və almaz seqmentli lehimləmə |
| Mühəndislik seçim dəstəyi | Yanlış maşın seçimi riskini azaldır | İş parçasının ölçüsünə görə güc və tezlik tövsiyəsi |
| Portativ və sənaye konfiqurasiyaları | Təmir, emalatxana və istehsal xətti üçün uyğundur | Əl ilə lehimləmə başlığı və ya avtomatlaşdırılmış armatur stansiyası |
| Proses testi düşüncə tərzi | Praktik lehimləmə uğur nisbətini artırır | Son istehsal həllindən əvvəl nümunə istilik testi |
| OEM və xüsusi həll qabiliyyəti | Müxtəlif gərginlik, düzülüş və avtomatlaşdırma ehtiyaclarını dəstəkləyir | HVAC, alət və ya avtomobil sənayesi üçün xüsusi maşın |
Alovlu lehimləmədən induksiyalı lehimləmə üsuluna keçən alıcılar üçün HLQ mövcud birləşməni, doldurucu metalı, hədəf dövrünün vaxtını və istehsal mühitini qiymətləndirməyə kömək edə bilər. Tövsiyə olunan həll portativ induksiyalı lehimləmə maşını, xüsusi hazırlanmış rulon, soyutma suyu sistemi, qurğu, taymer nəzarəti və isteğe bağlı temperatur monitorinqini əhatə edə bilər. Bu mühəndislik əsaslı yanaşma müştərilərə yalnız standart maşın almaq əvəzinə sabit birləşmə keyfiyyəti əldə etməyə kömək edir.
FAQ
1. Portativ induksiya lehimləmə maşını nədir?
Portativ induksiyalı lehimləmə maşını metal birləşməni qızdırmaq və lehimləmə doldurucu metalını əritmək üçün istifadə olunan kompakt induksiyalı istilik sistemidir. Buraya adətən induksiya enerji təchizatı, əl ilə lehimləmə başlığı, su ilə soyudulan rulon və idarəetmə sistemi daxildir.
2. Hansı materialları lehimləyə bilər?
Mis, pirinç, karbon polad, paslanmayan polad, karbid, almaz alət seqmentləri və bəzi alüminium ərintilərini lehimləyə bilər. Dəqiq proses doldurucu metaldan, birləşmə dizaynından və rulon konfiqurasiyasından asılıdır.
3. İnduksiya lehimləmə alov lehimləməsindən daha yaxşıdırmı?
Təkrarlana bilən sənaye istehsalı üçün induksiyalı lehimləmə daha yaxşıdır, çünki o, lokal isitmə, rəqəmsal idarəetmə, daha yüksək təkrarlanma və açıq alov olmamasını təmin edir. Alovlu lehimləmə hələ də sadə, az həcmli təmir işləri üçün uyğun ola bilər.
4. Mis boru lehimləmə üçün hansı gücü seçməliyəm?
Kiçik mis borular adətən 5-15 kVt güc istifadə edir. Orta ölçülü HVAC boru birləşmələri adətən 10-25 kVt güc istifadə edir. Daha böyük pirinç və ya mis qurğular ölçüdən, qızdırma müddətindən və doldurucu metaldan asılı olaraq 25-60 kVt güc tələb edə bilər.
5. İnduksiya lehimləmə üçün hansı tezlik uyğundur?
Portativ lehimləmə tətbiqləri adətən 30-300 kHz kimi yüksək tezlik diapazonlarından istifadə edir. Kiçik hissələr adətən daha yüksək tezlik tələb edir, daha böyük hissələr isə daha aşağı tezlik və daha yüksək güc tələb edə bilər.
6. İnduksiya bobinin suyun soyudulmasına ehtiyacı varmı?
Bəli, əksər sənaye induksiyalı lehimləmə rulonları daxili su ilə soyudulan içiboş mis borudan hazırlanır. Soyutma, davamlı işləmə zamanı rulonu və transformatoru qoruyur.
7. Bir maşın müxtəlif hissələri lehimləyə bilərmi?
Bəli, bir enerji mənbəyi induksiya bobini, armaturu və proses parametrlərini dəyişdirməklə tez-tez müxtəlif hissələri lehimləyə bilər. Lakin, çox fərqli iş parçası ölçüləri fərqli güc diapazonları tələb edə bilər.
8. HVAC və soyuducu boruların lehimlənməsi üçün istifadə edilə bilərmi?
Bəli. HVAC mis borusu və soyuducu boru lehimləmə ən çox yayılmış tətbiqlər arasındadır. İnduksiya lehimləmə həssas komponentlərin yaxınlığında açıq alov olmadan təmiz və ardıcıl birləşmələr yarada bilər.
9. İnduksiya lehimləmə avtomatlaşdırıla bilərmi?
Bəli. Maşın PLC idarəetməsi, pnevmatik qurğular, fırlanan masalar, temperatur monitorinqi və yarıavtomatik və ya tam avtomatik istehsal üçün robot idarəetmə ilə inteqrasiya edilə bilər.
10. Düzgün maşını seçmək üçün hansı məlumatlara ehtiyac var?
Əsas məlumatlara material, birləşmə ölçüsü, divar qalınlığı, doldurucu metal, hədəf qızdırma müddəti, istehsal miqdarı, mövcud gərginlik, əl ilə və ya avtomatik idarəetmə və keyfiyyət testi tələbi daxildir.
11. Lehimləmə zamanı doldurucu metal niyə axmır?
Ümumi səbəblərə qeyri-kafi temperatur, zəif səth təmizlənməsi, yanlış doldurucu metal, yanlış birləşmə boşluğu, zəif axın və ya qeyri-bərabər istilik daxildir. Həll yolu təmizləmə, güc, istilik müddəti, doldurucu seçimi və bobin mövqeyini optimallaşdırmaqdır.
12. Portativ induksiya lehimləmə istehsal xərclərini azalda bilərmi?
Toplu istehsalda, dövr müddətini yaxşılaşdırmaqla, yenidən işləməni azaltmaqla, operatordan asılılığı azaltmaqla və birləşmənin tutarlılığını artırmaqla xərcləri azalda bilər. Ümumi qənaət istehsal həcmindən və mövcud lehimləmə metodundan asılıdır.
13. İnduksiya lehimləmə təhlükəsizdirmi?
İnduksiya lehimləmə açıq alov və qaz yanmasının qarşısını alır ki, bu da bir çox emalatxanalarda təhlükəsizliyi artırır. Operatorların hələ də elektrik təhlükəsizliyi, isti hissələr, soyutma suyu və spiralın düzgün idarə olunması üzrə təlimə ehtiyacı var.
14. Alüminium induksiya ilə lehimlənə bilərmi?
Bəli, amma alüminium lehimləmə mis və ya polad lehimləmədən daha çətindir, çünki temperatur pəncərəsi dardır və oksid təbəqəsi nəzarətdə saxlanılmalıdır. Dəqiq proses sınaqları tövsiyə olunur.
15. Niyə xüsusi hazırlanmış birini seçməlisiniz induksiya brazing coil?
Xüsusi hazırlanmış spiral qızdırmanın vahidliyini artırır, dövr müddətini qısaldır və həddindən artıq istiləşmənin qarşısını alır. Bu, uğurlu induksiya lehimləmə prosesinin ən vacib hissələrindən biridir.