Dəmir və Polad Əritmə üçün İnduksiya Sobası
Dəmir və Polad Əritmə üçün İnduksiya Sobası | Mühəndislik Seçimi Təlimatı
Mündəricat
- Tez Cavab
- Bu Məhsul nədir?
- Əsas tətbiqetmələr
- Uyğun materiallar
- İş prinsipi
- Texniki Features
- Tövsiyə olunan Model Seçimi
- Proses iş axını
- Bobin və Armatur Dizaynı
- Nəzarət Sistemi və Avtomatlaşdırma
- Ümumi problemlər və həllər
- Mühəndislik seçimi təlimatı
- Üstünlüklər
- Məhdudiyyətlər
- Niyə HLQ induksiya avadanlığını seçməlisiniz?
- FAQ
An induksiya sobası Dəmir və polad əritmək üçün, tökmə zavodlarında, tökmə zavodlarında və metal təkrar emalı emalatxanalarında çuqun, karbon polad, paslanmayan polad, ərintili polad, çuqun, geri qaytarılan qırıntı və polad qırıntılarını əritmək üçün istifadə olunan elektrik metal əritmə sistemidir. Metal yükünün içərisində istilik yaratmaq üçün elektromaqnit induksiyasından istifadə edir və bir çox yanacaqla işləyən sobalarla müqayisədə sürətli ərimə, daha təmiz işləmə, sabit temperatur nəzarəti və daha aşağı oksidləşmə itkisi təmin edir. Alıcılar üçün yavaş ərimə, qeyri-sabit ərimiş metal temperaturu, yüksək yanacaq çirklənməsi, çətin tökmə nəzarəti və uyğunsuz tökmə keyfiyyəti kimi problemləri həll edir.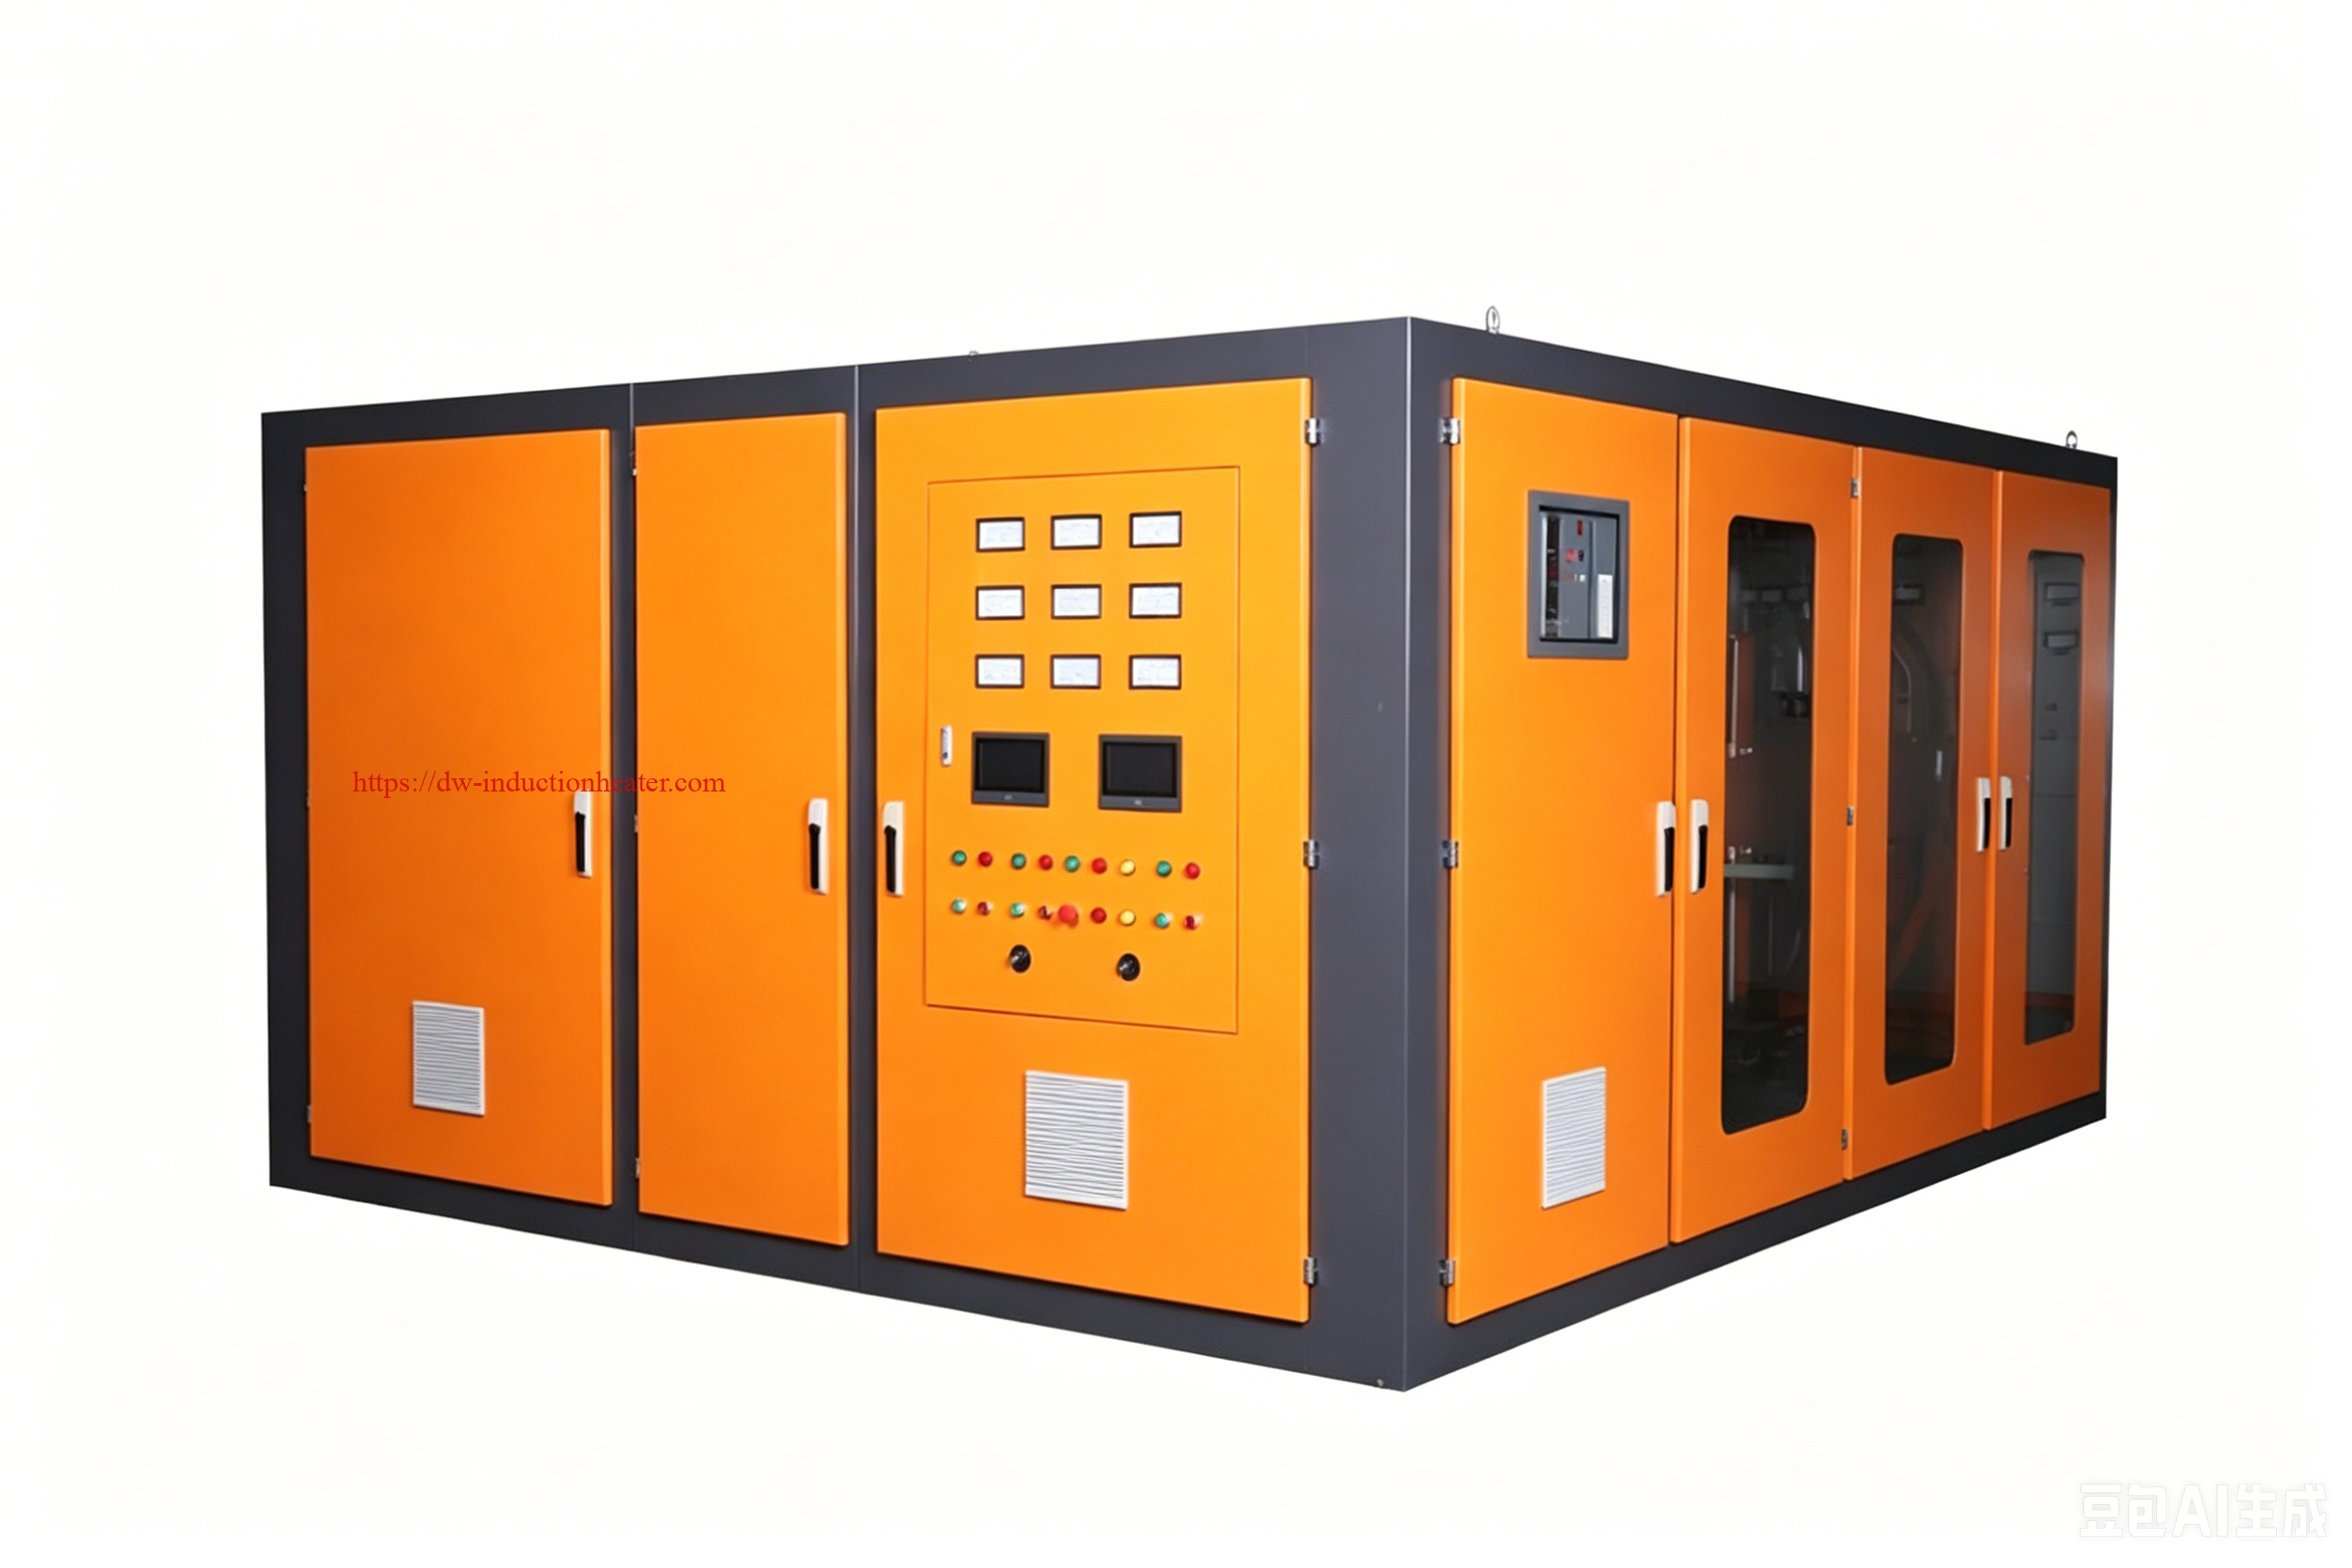
Tez Cavab
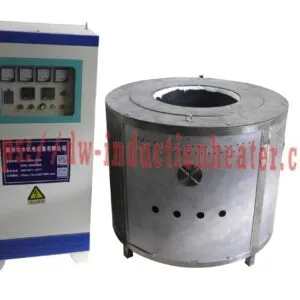
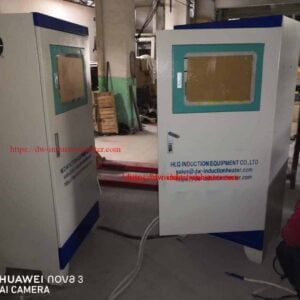
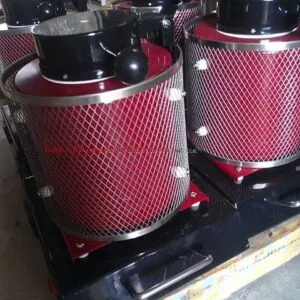
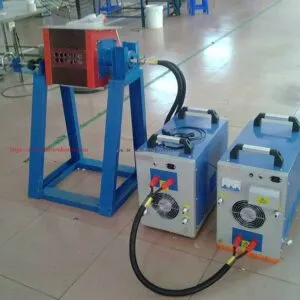
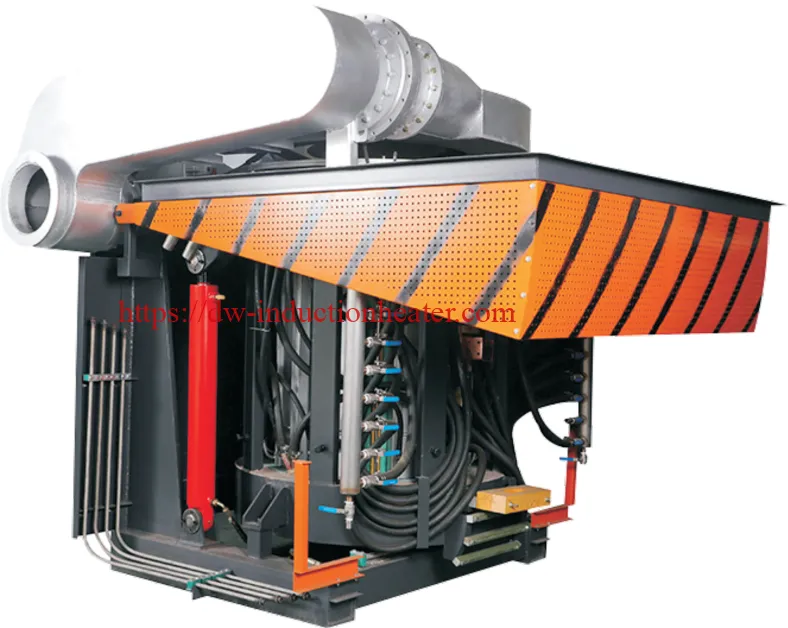
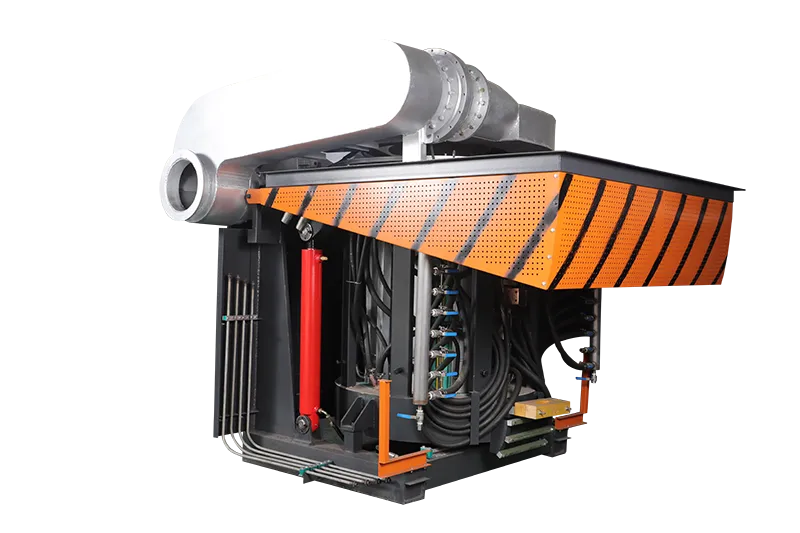
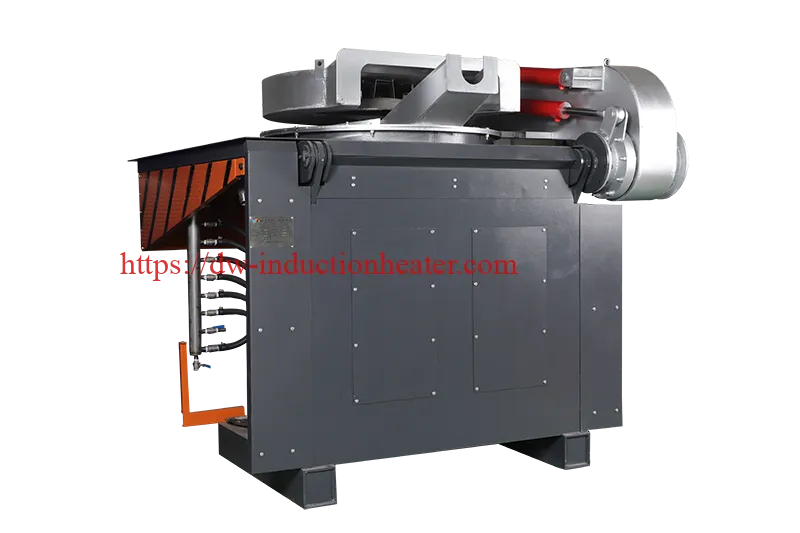
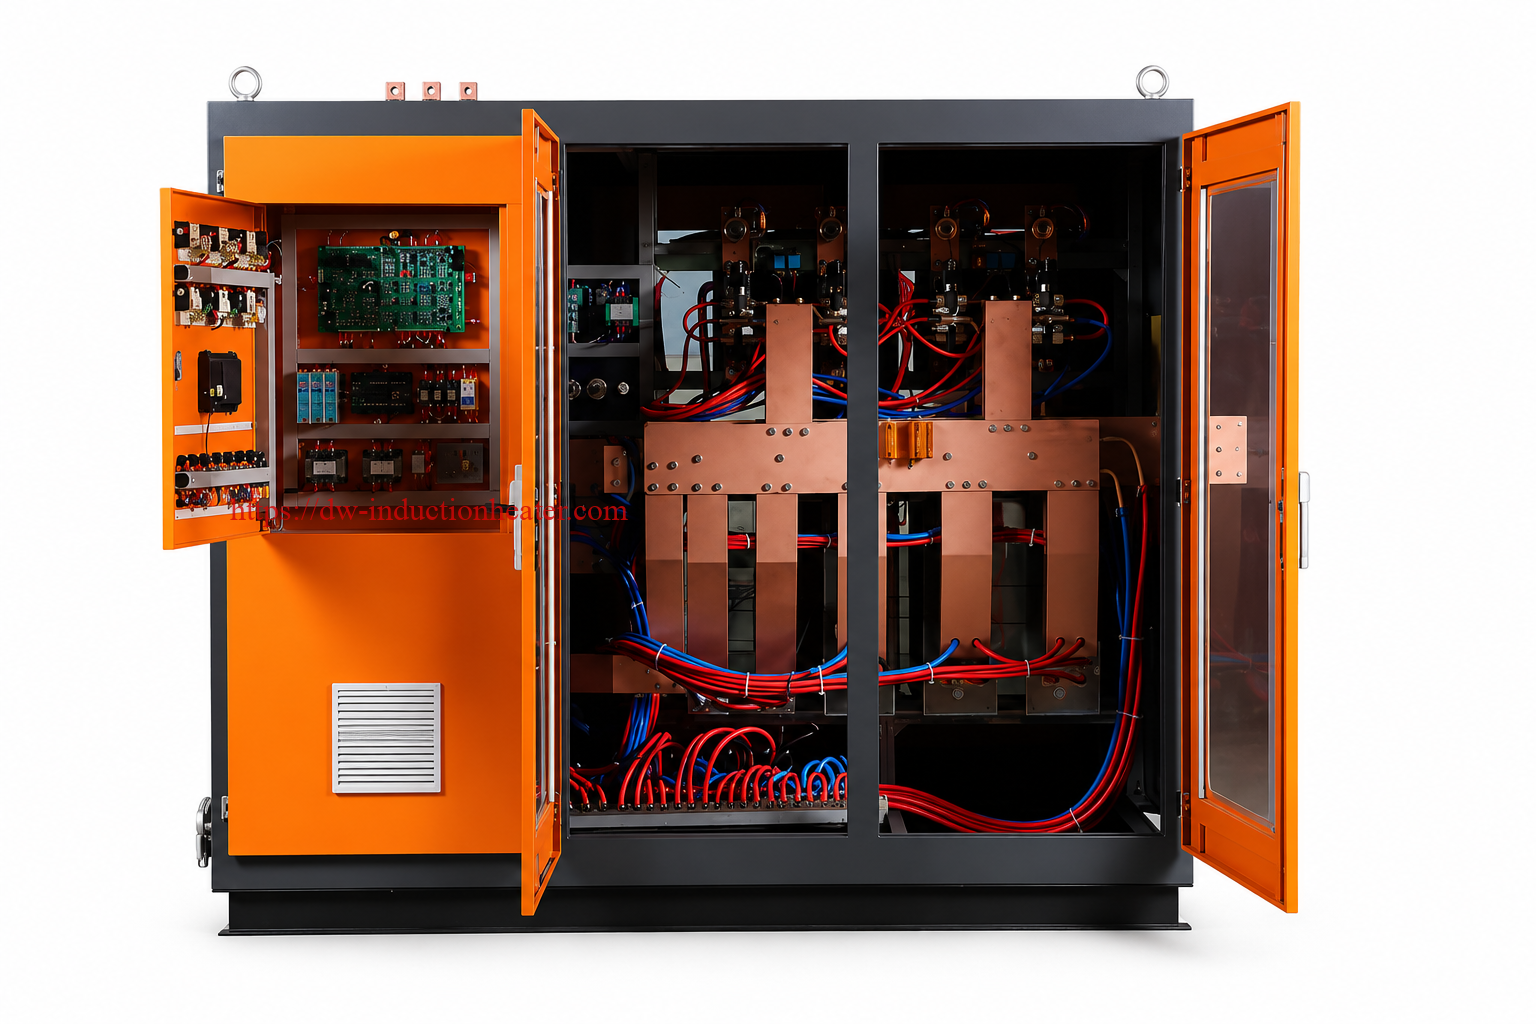
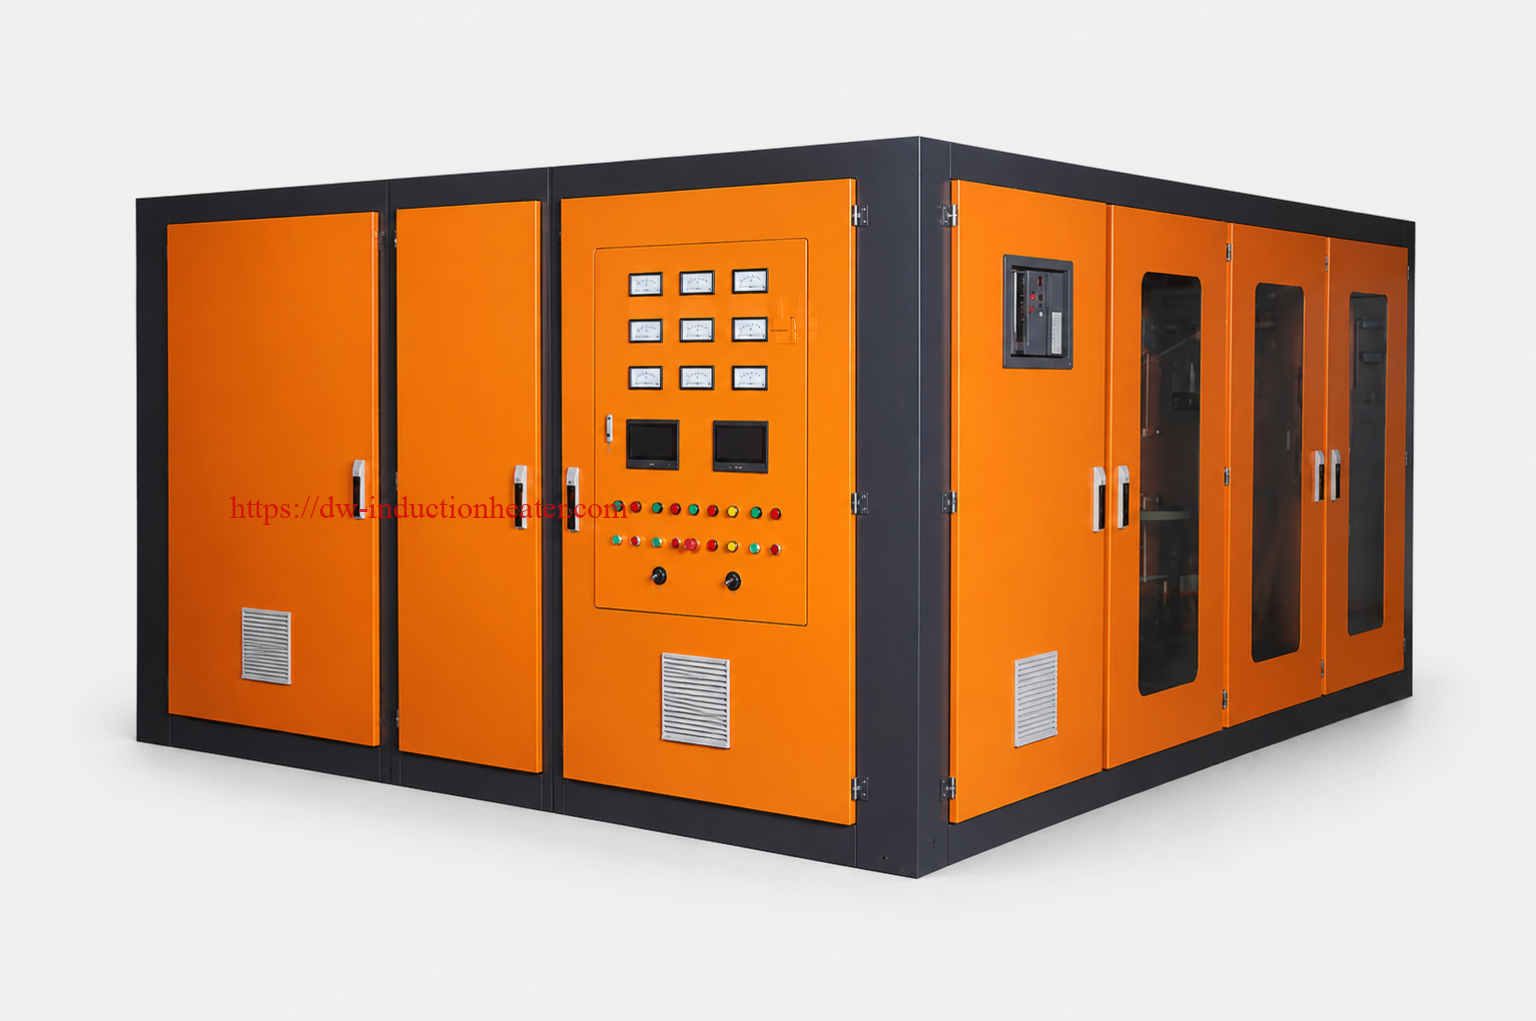
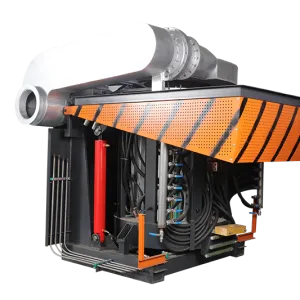
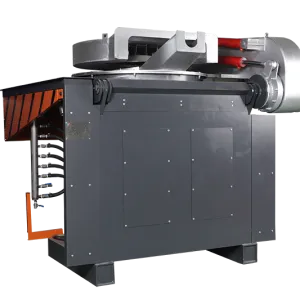
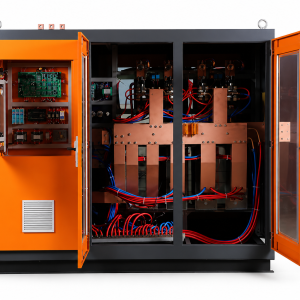
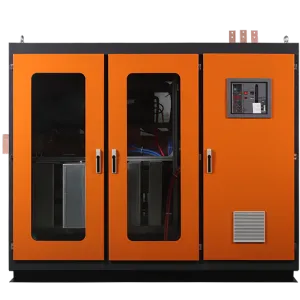
Dəmir və polad əritmək üçün induksiya sobası, metalı elektromaqnit induksiyası ilə qızdıran orta tezlikli elektrik sobasıdır. Çuqun, karbon polad, ərintili polad və paslanmayan poladın sürətli, təmiz və idarəolunan əridilməsini tələb edən tökmə zavodları, polad tökmə zavodları, dəmir tökmə emalatxanaları və metal qırıntılarının təkrar emalı əməliyyatları üçün ən uyğundur. Tam bir sistem adətən induksiya enerji təchizatı, kondensator korpusu, soba gövdəsi, su ilə soyudulan mis induksiya rulonu, odadavamlı astar, hidravlik əymə sistemi, su ilə soyudulan kabellər, soyutma sistemi və elektrik idarəetmə korpusunu əhatə edir.
Bu Məhsul nədir?
Dəmir və polad əritmək üçün induksiya sobası, yüksək temperaturda qara metal əritməsi üçün hazırlanmış özəksiz induksiya əritmə sobasıdır. Günbəz sobasından, qaz sobasından və ya yağla işləyən sobadan fərqli olaraq, induksiya sobası əsas istilik mənbəyi kimi yanmadan asılı deyil. Bunun əvəzinə, metal yükünün içərisində elektrik cərəyanlarını yaratmaq üçün alternativ elektromaqnit sahəsindən istifadə edir. Bu cərəyanlar dəmirin və ya poladın özündə istilik yaradır və yükün tez və bərabər şəkildə əriməsinə imkan verir.
Praktik sənaye istifadəsində bu tip soba adətən orta tezlikli induksiya sobası, İF induksiya sobası, KGPS induksiya sobası, polad əritmə induksiya sobası, çuqun induksiya sobası və ya elektrik polad əritmə sobası adlanır. Dəqiq konfiqurasiya əritmə gücündən, metal növündən, enerji təchizatından, istehsal cədvəlindən, tökmə üsulundan və emalatxananın planından asılıdır.
Dəmir və polad əritmə üçün sobanın quruluşu xüsusilə vacibdir, çünki ərimə temperaturu yüksəkdir və sobanın astarlanması ciddi istilik, mexaniki və kimyəvi stresslərə davam gətirməlidir. Polad qabıqlı soba tez-tez orta və böyük tutumlu istehsal üçün seçilir, çünki o, daha güclü mexaniki dəstək, daha yaxşı təhlükəsizlik və ağır tökmə əməliyyatı üçün daha yaxşı uyğunluq təmin edir. Alüminium qabıqlı sobalar tez-tez daha kiçik və ya daha yüngül istehsal tələbləri üçün istifadə olunur.
| maddə | Təsvir: Hər maşın üçün dəqiq və cəlbedici təsvir yazmağınız daha yaxşı olar. Bunun üçün chat.openai.com saytına daxil olaraq, orada aşağıdakı kimi sorğu yarada bilərsiniz: "Create the most powerful SEO-friendly text about [avtomobil modeli] for rentacarXNUMX.az site." Qeyd: "[avtomobil modeli]" yerinə təsvirini yazmaq istədiyiniz avtomobilin adını qeyd edin. | Mühəndislik Mənası |
|---|---|---|
| Məhsul Adı | Dəmir və Polad Əritmə üçün İnduksiya Sobası | Elektromaqnit induksiyası ilə qara metalların əridilməsi üçün elektrik sobası. |
| Soba Növü | Orta tezlikli / IF / KGPS induksiya əritmə sobası | Tökmə zavodunun əritməsi və polad/dəmir tökmə hazırlığı üçün uyğundur. |
| Əsas Metallar | Çuqun, karbon polad, paslanmayan polad, aşqarlanmış polad, dəmir qırıntıları, polad qırıntıları | Dəmir əritmə tətbiqlərinin əksəriyyətini əhatə edir. |
| İsitmə metodu | Elektromaqnit induksiyası və burulğanlı cərəyan istiliyi | İstilik birbaşa metal yükünün içərisində yaranır. |
| Əsas İstifadəçilər | Tökmə zavodları, tökmə zavodları, təkrar emal sexləri, polad emalı fabrikləri | Sənaye əridilmiş metal istehsalı üçün nəzərdə tutulmuşdur. |
| Ümumi Soba Quruluşu | Hidravlik əyilmə ilə polad qabıq və ya alüminium qabıq | İstehsal gücünə və intensivliyinə görə seçilir. |
 Əsas tətbiqetmələr

Dəmir və polad əritmə induksiya sobası üçün ən tələbkar tətbiq sahələrindən biridir. Soba yüksək temperatura çatmalı, sabit güc çıxışını saxlamalı, induksiya bobini qorumalı, odadavamlı aşınmaya davamlı olmalı və tökmə üçün nəzarətli tökmə təmin etməlidir. Düzgün seçilmiş induksiya sobası bir çox qara metal istehsalı proseslərini dəstəkləyə bilər.
| Ərizə | Tipik Material | Tövsiyə olunan Soba Konfiqurasiyası | Alıcının faydası |
|---|---|---|---|
| Çuqun Əriməsi | Boz dəmir, elastik dəmir, çuqun dəmir, geri qaytarılan qırıntılar | Uyğun dəmir astarlı orta tezlikli induksiya sobası | Tökmə istehsalı üçün sabit əridilmiş dəmir təchizatı. |
| Karbon Polad Əriməsi | Polad qırıntıları, karbon polad, aşağı ərintili polad | Hidravlik əyilmə ilə polad qabıqlı induksiya sobası | Polad tökmə üçün sürətli ərimə və yaxşı temperatur nəzarəti. |
| Ərintili Polad Əriməsi | Cr-Mo polad, Mn polad, alət polad, aşınmaya davamlı ərinti | Temperaturla idarə olunan induksiya sobası | Ərinti tərkibinin vahidliyini və təkrarlanabilirliyini artırır. |
| Paslanmayan Polad Əriməsi | 304, 316, paslanmayan polad qırıntıları, paslanmayan ərinti | Nəzarətli şlak təcrübəsi olan orta tezlikli induksiya sobası | Paslanmayan polad tökmə və ərintilərin təkrar emalını dəstəkləyir. |
| Dəmir və Polad Tullantılarının Təkrar Emalı | Təmiz polad qırıntıları, dəmir qırıntıları, rədd edilmiş tökmələr | Hidravlik əyilmə induksiya əritmə sobası | Qırıntıları təkrar istifadə edilə bilən əridilmiş metala çevirir. |
| Tökmə Zavodu Tökmə | Qəliblər üçün əridilmiş dəmir və ya polad | Çömçə tökmə sxemi ilə polad qabıqlı soba | Tökmə keyfiyyətini və istehsal elastikliyini artırır. |
| Kiçik Partiyalı Ərintilərin İnkişafı | Eksperimental polad və ya dəmir ərintisi | Kiçik və ya orta induksiyalı çuxurlu soba | Sınaqlar və ixtisaslaşdırılmış istehsal üçün çevik ərimə. |
Uyğun materiallar
İnduksiya sobası elektrik keçirici metalları əridə bilər. Dəmir və polad əritməsi üçün soba yüksək temperatur, yüksək güc sıxlığı və düzgün odadavamlı astar üçün nəzərdə tutulmalıdır. Karbon polad və çuqun çox yayılmış induksiya əritmə materiallarıdır. Paslanmayan polad və ərintili poladlar da əridilə bilər, lakin daha diqqətli temperatur və tərkib nəzarəti tələb olunur.
| Material | Ərimə Uyğunluğu | Tipik ərimə temperaturu diapazonu | Mühəndislik qeydləri |
|---|---|---|---|
| Boz Çuqun Dəmir | əla | Tərkibindən asılı olaraq təxminən 1150–1400°C | Tökmə sənayesində çox geniş yayılmış tətbiq; yük qarışığı və karbon ekvivalenti nəzarət altında olmalıdır. |
| Elastik dəmir | əla | Təxminən 1300–1500°C | Düyünlü müalicədən əvvəl yaxşı dəmir keyfiyyəti tələb olunur. |
| Karbon polad | əla | Təxminən 1450–1600°C | Yüksək temperaturlu astar və kifayət qədər güc tələb edir. |
| Aşağı Alaşımlı Polad | əla | Təxminən 1450–1650°C | Ərinti itkisi və son kimya izlənilməlidir. |
| Paslanmaz polad | yaxşı | Təxminən 1400–1550°C | Oksidləşmə və xrom itkisi düzgün şlak təcrübəsi ilə idarə olunmalıdır. |
| Yüksək Manqanlı Polad | yaxşı | Təxminən 1400–1500°C | Aşınmaya davamlı tökmə üçün uyğundur, lakin astar uyğunluğu vacibdir. |
| Alət Çelik | yaxşı | Təxminən 1450–1600°C | Dəqiq temperatur nəzarəti və ərinti idarəetməsi tələb olunur. |
| Dəmir və Polad qırıntıları | Təmiz və quru olsa yaxşıdır | Tərkibindən asılıdır | Şarj etməzdən əvvəl nəm, möhürlənmiş boşluqlar, yağ və çirklənmə təmizlənməlidir. |
İş prinsipi
Dəmir və polad əritmək üçün induksiya sobasının iş prinsipi elektromaqnit induksiyasıdır. İnduksiya enerji təchizatı zavodun AC elektrik enerjisini orta tezlikli cərəyana çevirir. Bu cərəyan tiyə və ya odadavamlı astarın ətrafındakı su ilə soyudulmuş mis induksiya spiralından axır. Bobin, sobanın içərisindəki dəmir və ya polad yükünə nüfuz edən alternativ bir maqnit sahəsi yaradır.
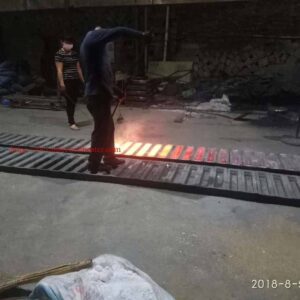
Dəmir və polad keçirici olduqları üçün dəyişən maqnit sahəsi metal yükünün içərisində dövran edən cərəyanlar yaradır. Bu dövran edən cərəyanlara burulğanlı cərəyanlar deyilir. Burulğanlı cərəyanlar metalın elektrik müqavimətindən axdıqda istilik yaranır. Qızdırma davam etdikcə, yük yumşalır, çökür, əriyir və ərimiş bir hamam əmələ gətirir.
Əriməyə başladıqdan sonra elektromaqnit qüvvəsi əridilmiş vannada təbii qarışdırma hərəkəti yaradır. Bu qarışdırma istiliyin və ərinti elementlərinin daha bərabər paylanmasına kömək edir. Tökmə istehsalı üçün bu vacibdir, çünki vahid temperatur və vahid kimya tökmə konsistensiyasını yaxşılaşdırmağa kömək edir.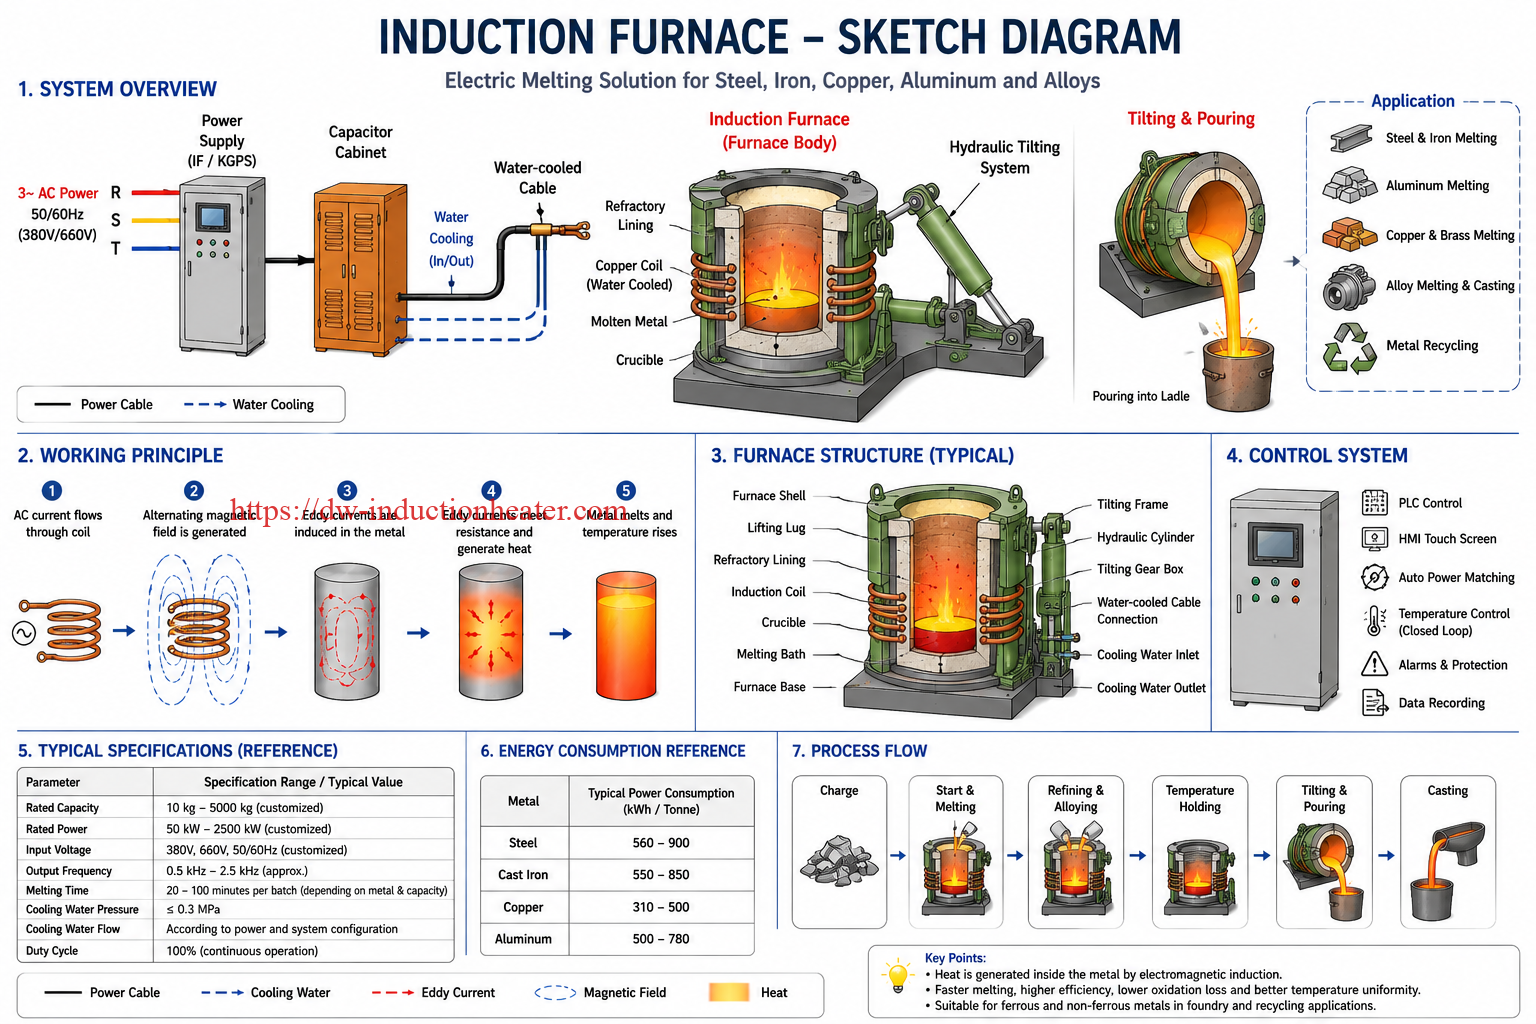
| Addım | proses | Sobada Nə Baş Verir |
|---|---|---|
| 1 | Power Input | Üç fazalı zavod gücü induksiya sobasının enerji təchizatına daxil olur. |
| 2 | Tezlik dönüşüm | Enerji təchizatı giriş gücünü orta tezlikli soba cərəyanına çevirir. |
| 3 | Bobin həyəcanı | Cərəyan su ilə soyudulmuş mis induksiya bobinindən axır. |
| 4 | Maqnit Sahəsinin Formalaşması | Bobin, tiyənin ətrafında alternativ bir maqnit sahəsi yaradır. |
| 5 | Burulğanlı Cərəyan İstiliyi | Dəmir və ya polad yükünün içərisində burulğan cərəyanları induksiya olunur. |
| 6 | Joule İstilik İstehsalı | Elektrik müqaviməti induksiya cərəyanını istiliyə çevirir. |
| 7 | Əriyən | Bərk yük əriyən dəmir və ya polad hamamına əriyir. |
| 8 | Elektromaqnit qarışdırma | Əridilmiş metal dövran edir və bu da temperatur və tərkib vahidliyinə kömək edir. |
| 9 | Əymə və Tökmə | Hidravlik sistem sobanı əyərək əridilmiş metalı çömçələrə və ya qəliblərə tökür. |
Sadə İş Prinsipləri Cədvəli
| Input | Gücə çevrilmə | İnduksiya sahəsi | Metal Reaksiyası | Final Çıxış |
|---|---|---|---|---|
| 3 fazalı AC gücü | MF / KGPS enerji təchizatı | Su ilə soyudulan mis spiral maqnit sahəsi yaradır | Eddy cərəyanları dəmir və ya polad yükünü qızdırır | Tökməyə hazır əridilmiş dəmir və ya polad |
Texniki Features
| Parametr | spesifikasiya | Qeydlər |
|---|---|---|
| Məhsul Qrupu | Dəmir və polad əritmə üçün orta tezlikli induksiya sobası | Tökmə və polad tökmə tətbiqləri üçün uyğundur. |
| Soba Tutumu | Hər dəstə 10 kq-dan 5000 kq-a qədər, özelleştirilebilir | Partiya çəkisinə və gündəlik istehsala görə seçin. |
| Elektrik aralığı | 50 kVt-dan 2500 kVt-a qədər və ya daha yüksək xüsusi sistemlər | Daha yüksək güc ərimə müddətini qısaldır, lakin daha güclü elektrik infrastrukturu tələb edir. |
| Çıxış tezliyi | Bir çox orta tezlikli əritmə sobaları üçün adətən 0.5 kHz ilə 2.5 kHz arasında dəyişir | Daha böyük soba tutumları üçün daha aşağı tezlik ümumiyyətlə istifadə olunur. |
| Input Voltaj | 380V, 660V, 750V, 1000V və ya xüsusi olaraq hazırlanmışdır | Güc səviyyəsindən və yerli zavod elektrik təchizatından asılıdır. |
| Ocaq gövdəsi | Polad qabıq və ya alüminium qabıq | Daha böyük dəmir və polad əritmə sistemləri üçün polad qabıq tövsiyə olunur. |
| Əyilmə üsulu | Hidravlik əyilmə, mexaniki əyilmə və ya sabit soba dizaynı | Hidravlik əyilmə tökmə nəzarətini və operator təhlükəsizliyini artırır. |
| Soyutma üsulu | Bobin, enerji təchizatı, kondensator kabineti və kabellər üçün suyun soyudulması | Soyuducu suyun axını və təzyiqi daim izlənilməlidir. |
| Odadavamlı Astar | Metaldan və prosesdən asılı olaraq turşu, neytral və ya qələvi astar | Astar seçimi təhlükəsizlik, ömür və metal keyfiyyətinə təsir göstərir. |
| Control System | Rəqəmsal idarəetmə, PLC, HMI, temperatur rəyi və mühafizə siqnalları isteğe bağlıdır | Sabit istehsal və daha asan əməliyyat üçün faydalıdır. |
| Təhlükəsizliyin qorunması | Həddindən artıq cərəyan, həddindən artıq gərginlik, su təzyiqi, faza itkisi, sızma sobası siqnalizasiyası isteğe bağlıdır | Böyük dəmir və polad sobaları tam mühafizə konfiqurasiyasından istifadə etməlidir. |
| Tipik Application | Dəmir əritməsi, polad əritməsi, tökmə sexi, qırıntıların təkrar emalı və ərinti istehsalı | Yüksək temperaturda qara metal istehsalı üçün nəzərdə tutulmuşdur. |
Tövsiyə olunan Model Seçimi
| Ərizə | Material | Tövsiyə olunan Güc | Tezlik |
|---|---|---|---|
| Kiçik çuqun əriməsi | Boz dəmir, çuqun dəmir, geri qaytarılan qırıntılar | 100 kVt–250 kVt | Orta tezlik, adətən sobanın ölçüsündən asılı olaraq 0.5–2.5 kHz |
| Kiçik polad tökmə emalatxanası | Karbon polad, aşağı ərintili polad | 160 kVt–350 kVt | Orta tezlik / KGPS |
| 500 kq çuqun əriməsi | Çuqun, çuqun, tökmə zavodunun qaytarılması | 250 kVt–500 kVt | Orta tezlik |
| 1 tonluq dəmir və ya polad əritmə | Çuqun, karbon polad, ərinti polad | 500 kVt–800 kVt | Orta tezlik / KGPS |
| 2 tonluq tökmə zavodunun əritməsi | Dəmir, karbon polad, ərintili polad | 1000 kVt–1500 kVt | Orta tezlik |
| 3 tonluq ağır polad əritmə | Polad qırıntıları, aşqarlanmış polad, paslanmayan polad | 1500 kVt–2000 kVt | Orta tezlik, daha böyük vanna üçün daha aşağı diapazon |
| 5 tonluq sənaye tökmə zavodunun əritməsi | Çuqun, polad, ağır qırıntılar | 2000kW–2500kW+ | Orta tezlikli / yüksək güclü soba sistemi |
| Paslanmayan polad əriməsi | Paslanmayan polad qırıntıları və paslanmayan ərinti | Partiya ölçüsündən asılıdır, adətən 500 kVt–2500 kVt | Dəqiq temperatur nəzarəti ilə orta tezlik |
Tutum Seçimi Referansı
| Soba Tutumu | Tipik istifadə | Tövsiyə olunan soba gövdəsi | Mühəndislik Şərhi |
|---|---|---|---|
| 10-100kq | Laboratoriya, sınaq əritmə, kiçik tökmə | Kiçik çuxurlu soba | Nümunələr və xüsusi ərintilər üçün yaxşıdır. |
| 150-350kq | Kiçik tökmə sexi, təmir tökmə sexi, kiçik partiya istehsalı | Alüminium qabıq və ya kompakt polad qabıq | Daha az investisiya və çevik əməliyyat. |
| 500-1000kq | Orta tökmə istehsalı | Hidravlik əyilmiş polad qabıqlı soba | Davamlı tökmə emalatxanaları üçün ümumi seçimdir. |
| 1500-3000kq | Böyük tökmə və polad tökmə zavodu | Polad qabıqlı soba | Güclü transformator, soyutma və təhlükəsizlik sistemi tələb olunur. |
| 3000-5000kq | Ağır sənaye əriməsi | Ağır polad qabıqlı soba | Yüksək məhsuldarlıq və uzun istehsal növbələri üçün nəzərdə tutulmuşdur. |
Proses iş axını
Təhlükəsiz və səmərəli dəmir və ya polad əritmə prosesi elektrik enerjisini yandırmaqdan daha çox şey tələb edir. Operatorlar doldurucunu düzgün hazırlamalı, astarını yoxlamalı, soyutma suyunu təsdiqləməli, düzgün ərimə əyrisinə əməl etməli və tökmə temperaturunu idarə etməlidirlər. Aşağıdakı iş axını praktik mühəndislik istinadı kimi istifadə edilə bilər.
| Addım | Əməliyyat | Açar Nəzarət Nöqtəsi |
|---|---|---|
| 1 | Sistem Təftişi | Elektrik şkafını, soyuducu suyu, hidravlik sistemi, torpaqlamanı və siqnalizasiyanı yoxlayın. |
| 2 | Astar Təftişi | Odadavamlı astar qalınlığını, çatları, eroziyanı və sinterləşmə vəziyyətini təsdiqləyin. |
| 3 | Şarj Hazırlığı | Quru, təmiz və düzgün ölçülü dəmir və ya polad şarjdan istifadə edin. Möhürlənmiş və ya yaş qırıntılardan çəkinin. |
| 4 | İlkin Doldurulma | Sobanın astarını qorumaq üçün uyğun alt hissəni diqqətlə yerləşdirin. |
| 5 | Güc Başlatması | Müvafiq güc səviyyəsində başlayın və şarj vəziyyəti sabitləşdikcə artırın. |
| 6 | Əsas ərimə | Gərginliyi, cərəyanı, su təzyiqini, soba səs-küyünü və ərimə prosesini izləyin. |
| 7 | Əlavə Şarj | Əridilmiş hovuz əmələ gəldikdən sonra qalan qırıntıları tədricən əlavə edin; körpülərin yaranmasından çəkinin. |
| 8 | Ərinti və Kimya Tənzimlənməsi | Lazım olduqda karbon, silikon, manqan, xrom və ya digər ərinti materialları əlavə edin. |
| 9 | Şlakların çıxarılması | Əridilmiş metalın təmizliyini artırmaq üçün şlakları təmizləyin. |
| 10 | Temperaturun ölçülməsi | Uyğun ölçmə cihazlarından istifadə edərək tökmə temperaturunu təsdiqləyin. |
| 11 | Əymə və Tökmə | Əridilmiş metalı çömçəyə və ya qəlibə təhlükəsiz şəkildə tökmək üçün hidravlik əyilmədən istifadə edin. |
| 12 | Ərimə Sonrası Yoxlama | Astarı yoxlayın, enerji istehlakını, ərimə vaxtını və istehsal məlumatlarını qeyd edin. |
 Dəmir və Polad Ərimə Axını Cədvəli

| Şarj Hazırlığı | Əriyən | Təkmilləşdirmə / Tənzimləmə | Tökülür | İstehsal rekordu |
|---|---|---|---|---|
| Quru qırıntılar, çuqun, qaytarılan materiallar, ərinti materialları | Elektrikli isitmə, əridilmiş hovuz əmələ gəlməsi, elektromaqnit qarışdırma | Şlakın təmizlənməsi, karbon/ərinti tənzimlənməsi, temperaturun tənzimlənməsi | Hidravlik əyilmə, çömçə ötürülməsi, qəlib doldurma | Enerji, vaxt, astarlama vəziyyəti, tökmə keyfiyyəti |
Bobin və Armatur Dizaynı
İnduksiya sobasında "spiral və armatur" dizaynı kiçik induksiyalı lehimləmə və ya bərkitmə maşınından fərqlidir. İnduksiya spiral tiyə və sobanın astarının ətrafında qurulub. O, yüksək cərəyan verməli, sabit maqnit sahəsi yaratmalı, səmərəli əriməni dəstəkləməli və davamlı işləmə zamanı təhlükəsiz şəkildə soyumağa davam etməlidir.
Dəmir və polad əritmə üçün spiral izolyasiyası, suyun soyudulması, mexaniki dayaq və odadavamlı mühafizə vacibdir. Əritmə sobasında spiralın sıradan çıxması ciddi dayanmalara və təhlükəsizlik risklərinə səbəb ola bilər, buna görə də soba gövdəsi tam istilik, elektrik və mexaniki sistem kimi dizayn edilməlidir.
| Dizayn elementi | Function | Mühəndislik Tövsiyəsi |
|---|---|---|
| Su ilə Soyudulmuş Mis Bobin | Ərimə üçün maqnit sahəsi yaradır. | Etibarlı su keçiriciliyinə malik yüksək keçiricilikli mis borudan istifadə edin. |
| Bobin İzolyasiyası | Elektrik qısaqapanmasının qarşısını alır və bobini qoruyur. | Yüksək temperatur və yüksək gərginlikli izolyasiya materiallarından istifadə edin. |
| Odadavamlı Astar | Əridilmiş metal ehtiva edir və bobini qoruyur. | Metal və şlak kimyasına görə turşu, neytral və ya qələvi astar seçin. |
| Fırın qabığı | Bobin, astar və əyilmə quruluşunu dəstəkləyir. | Polad qabıq böyük dəmir və polad sobaları üçün tövsiyə olunur. |
| Hidravlik əyilmə çərçivəsi | Əridilmiş metal tökmək üçün əyilmiş soba. | Güclü şaft, silindr, limit açarı və təhlükəsizlik kilidi dizaynından istifadə edin. |
| Maqnit boyunduruğu | Maqnit sahəsinin paylanmasını yaxşılaşdırır və azmış sahəni azaldır. | Bir çox polad qabıqlı soba dizaynları üçün tövsiyə olunur. |
| Su ilə Soyudulmuş Kabel | Yüksək cərəyanı elektrik şkafından soba gövdəsinə ötürür. | Kabelin ölçüsünü cərəyan və məsafəyə görə təyin edin; bağlantını müntəzəm olaraq yoxlayın. |
Nəzarət Sistemi və Avtomatlaşdırma
Dəmir və polad əritmək üçün müasir induksiya sobaları rəqəmsal idarəetmə, avtomatik yük izləmə, PLC, HMI, temperatur geribildirimi və siqnalizasiya mühafizəsi ilə təchiz oluna bilər. Bu sistemlər operatorlara sabit ərimə performansını qorumağa və əl ilə tənzimləməni azaltmağa kömək edir.
| Nəzarət funksiyası | məqsəd | Dəmir və Polad Əritmənin Faydası |
|---|---|---|
| Avtomatik Yük Uyğunluğu | Çıxışı yük və ərimə vəziyyətinə görə tənzimləyir. | Müxtəlif ərimə mərhələlərində enerji istifadəsini yaxşılaşdırır. |
| Daimi Güc Nəzarəti | Sabit çıxış gücünü saxlayır. | Ərimə müddətini qısaldır və istehsalın təkrarlanmasını yaxşılaşdırır. |
| PLC nəzarəti | Enerji, siqnalizasiya, soyutma və köməkçi sistemləri əlaqələndirir. | Ağıllı tökmə əməliyyatını dəstəkləyir. |
| HMI interfeysi | Parametrləri və əməliyyat vəziyyətini göstərir. | Əməliyyatı asanlaşdırır və təlim çətinliyini azaldır. |
| Temperatur Əlaqəsi | Əridilmiş metal və ya emal temperaturunu ölçür. | Tökmə temperaturunu idarə etməyə və həddindən artıq istiləşməni azaltmağa kömək edir. |
| Su Təzyiqinin Monitorinqi | Bobinləri, kabelləri və güc komponentlərini qoruyur. | Soyutma nasazlığından qaynaqlanan həddindən artıq istiliyin qarşısını alır. |
| Sızma Sobası Siqnalı | Astarın sıradan çıxma riskini aşkar edir. | Böyük dəmir və polad sobaları üçün tövsiyə olunur. |
| Enerji Məlumatlarının Qeydi | Ərimə vaxtını və kVt/saat istehlakını qeyd edir. | Əməliyyat xərclərini və ərimə modelini optimallaşdırmağa kömək edir. |
Ümumi problemlər və həllər
İnduksiya sobalarının əksəriyyəti səhv güc seçimi, zəif doldurma hazırlığı, zəif soyutma, uyğun olmayan astar, qeyri-sabit elektrik təchizatı və ya zəif iş təcrübəsi ilə əlaqədardır. Aşağıdakı cədvəldə dəmir və polad əritməsində rast gəlinən ümumi problemlər ümumiləşdirilmişdir.
| Problem | Mümkün səbəb | Mühəndislik Həlli |
|---|---|---|
| Ərimə müddəti çox uzundur | Güc çox aşağı, şarj çox yüksək, gərginlik qeyri-sabitdir və ya astar izolyasiyası zəifdir. | Daha yüksək güc seçin, şarj ölçüsünü artırın, astarlamanı yoxlayın və transformatorun tutumunu təsdiqləyin. |
| Enerji istehlakı çox yüksəkdir | Uzun saxlama müddəti, yaş doldurma, həddindən artıq qızma və ya astarın pis vəziyyəti. | Saxlama müddətini azaldın, quru doldurun, temperatur hədəfini optimallaşdırın və astarın qorunmasını təmin edin. |
| Soba siqnalları tez-tez | Soyuducu su problemi, həddindən artıq cərəyan, həddindən artıq gərginlik, yük uyğunsuzluğu və ya kondensator nasazlığı. | Su təzyiqini, su axınını, kondensator korpusunu, giriş gərginliyini və soba yükünü yoxlayın. |
| Ərinmiş vannanın temperaturu qeyri-bərabərdir | Zəif yük paylanması, qeyri-kafi ərimə müddəti və ya zəif qarışdırma. | Şarj ardıcıllığını təkmilləşdirin və temperaturun ölçülməsindən əvvəl tam əriməyə icazə verin. |
| Soba astarı tez aşınır | Yanlış odadavamlı material, zəif sinterləşmə, istilik şoku və ya doldurma zamanı mexaniki zədələnmə. | Düzgün astar materialından istifadə edin, sinterləmə proseduruna əməl edin və güclü zərbə yükündən qaçının. |
| Şarj zamanı əridilmiş metal sıçrayışları | Yaş qırıntılar, möhürlənmiş boşluqlar, yağ çirklənməsi və ya düzgün doldurulmama. | Quru təmiz tullantılardan istifadə edin, möhürlənmiş qabları çıxarın və ehtiyatla doldurun. |
| Oksidləşmə və ya ərinti itkisi yüksəkdir | Həddindən artıq istiləşmə, uzun saxlama müddəti, zəif şlak təcrübəsi və ya səhv ərinti əlavə ardıcıllığı. | Temperaturu idarə edin, saxlama müddətini qısaldın və ərinti/şlak təcrübəsini optimallaşdırın. |
| Tökmə qeyri-sabitdir | Hidravlik sistem problemi, çömçənin zəif mövqeyi və ya aşınmış əyilmə konstruksiyası. | Hidravlik silindri, menteşəyi, limit açarını və tökmə sxemini yoxlayın. |
Mühəndislik seçimi təlimatı
Dəmir və polad əritmək üçün induksiya sobasının seçilməsi yalnız soba tutumuna əsaslanmamalıdır. Eyni tutuma malik iki sobanın enerji reytinqindən, soba korpusunun dizaynından, astar materialından, transformator tutumundan və soyutma sistemindən asılı olaraq ərimə sürəti, enerji istehlakı və təhlükəsizlik göstəriciləri çox fərqli ola bilər.
| Seçim faktoru | Nəyi təsdiqləmək | Mühəndislik Tövsiyəsi |
|---|---|---|
| Metal növü | Çuqun, karbon polad, paslanmayan polad və ya ərinti polad. | Metal növünə görə astarlama kimyasını və güc sıxlığını seçin. |
| Partiya tutumu | Hər ərimə üçün tələb olunan kiloqram və ya ton. | Praktik yükləmə və tökmə ehtiyatı ilə soba tutumunu seçin. |
| Hədəf Ərimə Vaxtı | Hər dəstə üçün tələb olunan dəqiqələr. | Daha yüksək güc ərimə müddətini qısaldır, lakin daha güclü elektrik infrastrukturu tələb edir. |
| Gündəlik İstehsal | Növbə başına ton və ya gündə ton. | Bir sobanın kifayət olub olmadığını və ya birdən çox sobanın lazım olduğunu müəyyən edin. |
| Güc təchizatı | Zavod gərginliyi, transformator tutumu və kabel ölçüsü. | Yüksək güclü soba sifariş etməzdən əvvəl elektrik otağının tutumunu təsdiqləyin. |
| Ocaq gövdəsi | Polad qabıq və ya alüminium qabıq. | Daha böyük dəmir/polad əritmə və ya ağır tökmə sexləri üçün polad qabıqdan istifadə edin. |
| Əymə Sistemi | Əl ilə, mexaniki və ya hidravlik əymə. | Orta və böyük sobalar üçün hidravlik əyilmə tövsiyə olunur. |
| Soyutma sistemi | Su axını, təzyiq, temperatur və suyun keyfiyyəti. | Yerli şəraitə uyğun olaraq qapalı dövrəli soyutma qülləsindən və ya sənaye soyuducusundan istifadə edin. |
| Təhlükəsizliyin qorunması | Sızma sobası siqnalizasiyası, su təzyiqindən qorunma, təcili dayanma və həddindən artıq cərəyandan qorunma. | Polad və dəmir əritmə layihələri üçün təhlükəsizlik konfiqurasiyasını azaltmayın. |
| Seminar planı | Şarj sahəsi, kran, çömçə yolu, qəlib sahəsi və soyutma avadanlığının mövqeyi. | Avadanlıq ölçülərini dəqiqləşdirmədən əvvəl soba planını planlaşdırın. |
Praktik Seçim Məntiqi
| Alıcı Tələbi | Tövsiyə olunan seçim | Səbəb |
|---|---|---|
| Kiçik dəstli çuqun əritməsi | 100–350 kq induksiya sobası | Çevik əməliyyat və daha az investisiya. |
| Orta tökmə istehsalı | 500 kq–1 tonluq hidravlik əymə sobası | Balanslaşdırılmış tutum, güc və tökmə rahatlığı. |
| Böyük polad tökmə | 2–5 tonluq polad qabıqlı induksiya sobası | Möhkəm struktur və yüksək temperaturda ağır ərimə üçün uyğundur. |
| Tez-tez partiya dəyişiklikləri ilə tullantıların təkrar emalı | Orta tezlikli əymə sobası | Sürətli ərimə və çevik yükləmə idarəetməsi. |
| Yüksək ərintili polad istehsalı | Yaxşı şlak təcrübəsi olan temperatur nəzarətli soba | Ərinti tərkibinə və əridilmiş metal keyfiyyətinə daha yaxşı nəzarət. |
Üstünlüklər
| Fayda | Mühəndislik Mənası | Alıcı Dəyəri |
|---|---|---|
| Tez ərimə | İstilik birbaşa dəmir və ya polad yükünün içərisində yaranır. | Daha qısa ərimə dövrü və daha yüksək istehsal gücü. |
| Təmiz Elektrikli İstilik | Sobanın içərisində yanma alovu yoxdur. | Bir çox yanacaqla işləyən sistemlərdən daha təmiz emalatxana mühiti. |
| Yaxşı temperatur nəzarəti | Elektrik enerjisi tez bir zamanda tənzimlənə bilər. | Daha sabit tökmə temperaturu və tökmə keyfiyyəti. |
| Elektromaqnit qarışdırma | Əridilmiş metal maqnit qüvvəsi altında təbii şəkildə dövran edir. | Hamam temperaturunun vahidliyini və ərinti qarışığını yaxşılaşdırır. |
| Aşağı Oksidləşmə İtkisi | Alovla təması azaldılıb və ərimə atmosferi nəzarətdə saxlanılıb. | Metal məhsuldarlığını artırır və material tullantılarını azaldır. |
| Çevik Xammal İstifadəsi | Çuqun əridə, qırıntıları, polad qırıntılarını və ərinti əlavələrini geri qaytara bilər. | Tökmə zavodları və təkrar emal zavodları üçün faydalıdır. |
| Avtomatlaşdırma uyğunluğu | PLC, HMI və temperatur rəyi ilə inteqrasiya edilə bilər. | Ağıllı istehsal və əməliyyat izlənilə bilənliyini dəstəkləyir. |
| Nəzarətli Tökmə | Hidravlik əyilmə əridilmiş metalın sabit axıdılmasını təmin edir. | Təhlükəsizliyi və tökmə iş axınını yaxşılaşdırır. |
 Məhdudiyyətlər
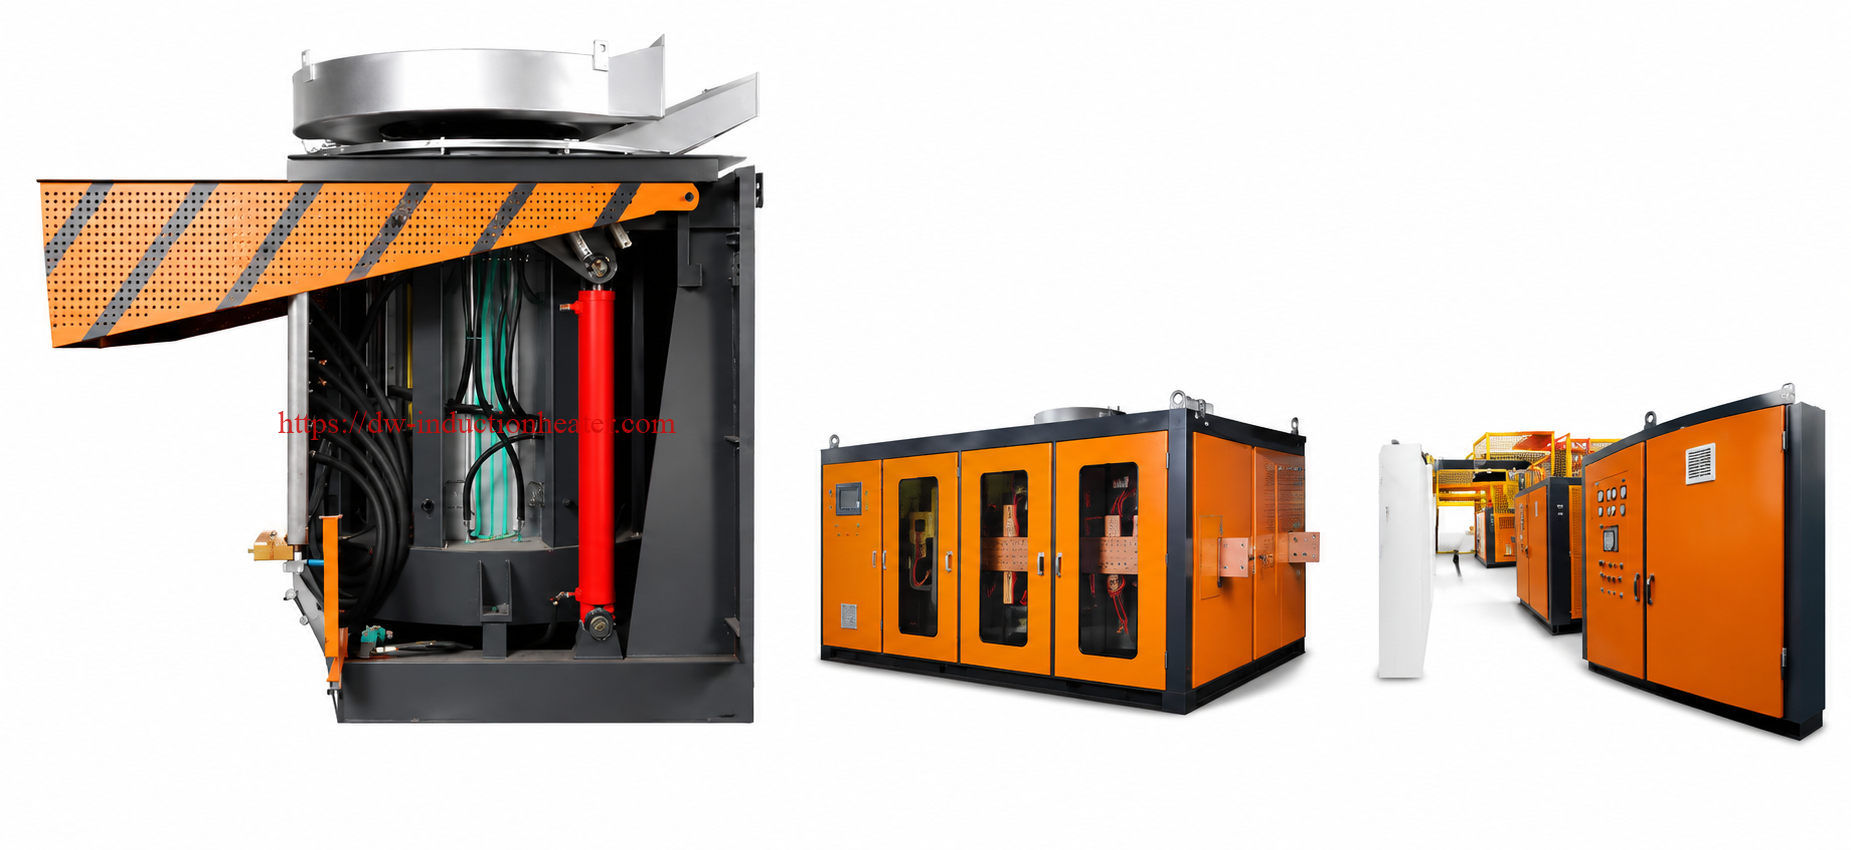
İnduksiya sobaları səmərəli və təmiz olsa da, mühəndislik məhdudiyyətlərindən azad deyillər. Dəmir və polad əritmək üçün soba almadan əvvəl alıcılar elektrik tutumunu, soyutma suyunu, astarın texniki xidmətini, operator təlimini və təhlükəsizlik mühafizəsini qiymətləndirməlidirlər.
| Məhdudiyyət | Səbəb | Tövsiyə olunan həll |
|---|---|---|
| Yüksək elektrik tələbatı | Dəmir və poladın əridilməsi böyük elektrik enerjisi tələb edir. | Quraşdırmadan əvvəl transformatorun gücünü, giriş gərginliyini və kabel ölçüsünü təsdiqləyin. |
| Soyuducu su vacibdir | Bobin, kabellər, enerji təchizatı və kondensator korpusu işləmə zamanı istilik əmələ gətirir. | Axın və təzyiqdən qorunma ilə etibarlı su soyutma sistemindən istifadə edin. |
| Odadavamlı astar istehlak olunur | Astar yüksək temperatura, şlak hücumuna və mexaniki zədələrə məruz qalır. | Düzgün astarlama materialını seçin və sinterləmə, yoxlama və təmir proseduruna əməl edin. |
| Yaş qırıntılar təhlükəlidir | Nəmlik sürətlə yayıla və ərimiş metalın sıçramasına səbəb ola bilər. | Quru təmizləmə materiallarından istifadə edin və qapalı tullantı parçalarından çəkinin. |
| Yanlış soba ölçüsü maya dəyərini artırır | Böyük və ya kiçik ölçülü sobalar səmərəliliyi və məhsuldarlığı azaldır. | Həqiqi partiya çəkisinə və gündəlik istehsal planına uyğun olaraq tutumu seçin. |
| Ərinti nəzarəti proses intizamına ehtiyac duyur | Həddindən artıq istiləşmə və ya uzun müddət saxlama ərinti itkisinə səbəb ola bilər. | Düzgün temperatur nəzarətindən, nümunə götürmə və ərinti əlavə etmə ardıcıllığından istifadə edin. |
Niyə HLQ induksiya avadanlığını seçməlisiniz?
HLQ İnduksiya Avadanlıqları sənaye metal emalı üçün induksiya qızdırması və induksiya əritmə həlləri təqdim edir. Dəmir və polad əritmə layihələri üçün dəyər yalnız soba gövdəsi və ya enerji şkafı deyil. Etibarlı bir sistem soba tutumunun, enerji təchizatının, kondensator şkafının, soyutma sisteminin, odadavamlı astarın, hidravlik əyilmə mexanizminin, təhlükəsizlik mühafizəsinin və emalatxananın düzülüşünün düzgün uyğunlaşdırılmasını tələb edir.
Alıcılar üçün düzgün şəkildə hazırlanmış induksiya sobası ərimə müddətini azalda, əridilmiş metal konsistensiyasını yaxşılaşdıra, qırıntıların təkrar emalını dəstəkləyə və tökmə istehsalının səmərəliliyini artıra bilər. HLQ metal növünə, partiya tutumuna, hədəf ərimə müddətinə, yerli gərginliyə, transformator tutumuna, soyutma suyunun vəziyyətinə və tökmə prosesinə görə soba seçimini dəstəkləyə bilər.
| HLQ Qabiliyyəti | Nə deməkdir | Müştəri faydası |
|---|---|---|
| Dəmir və Polad Əritmə Tətbiqi Dəstəyi | Soba konfiqurasiyası çuqun, polad, paslanmayan polad və ərintili polad üçün seçilə bilər. | Layihə uyğunluğunu yaxşılaşdırır və səhv seçim riskini azaldır. |
| Orta Tezlikli / KGPS Soba Sistemləri | Enerji təchizatı və soba gövdəsi tutuma görə uyğunlaşdırıla bilər. | Sabit ərimə performansını və praktik tökmə istifadəsini dəstəkləyir. |
| Polad Qabıq və Alüminium Qabıq Seçimləri | Müxtəlif istehsal səviyyələri üçün müxtəlif soba konstruksiyaları mövcuddur. | Alıcılar qiymət, güc və təhlükəsizlik baxımından tarazlıq yarada bilərlər. |
| Hidravlik əyilmə dizaynı | Soba nəzarətli tökmə üçün əyilə bilər. | Operator təhlükəsizliyini və tökmə stabilliyini artırır. |
| Soyutma və Təhlükəsizlik Konfiqurasiyası | Soyutma sistemi, siqnalizasiya və mühafizə sistemləri inteqrasiya edilə bilər. | Boş dayanma vaxtını azaldır və əməliyyat təhlükəsizliyini artırır. |
| Mühəndislik Seçimi Rəhbərliyi | Tutum, güc, gərginlik, soyutma və düzülüş seçimi üçün dəstək. | Alıcılara yalnız soba almaq əvəzinə praktik ərimə sistemi qurmağa kömək edir. |
FAQ
1. Dəmir və poladın əridilməsi üçün induksiya sobası nədir?
Bu, çuqun, karbon polad, ərintili polad, paslanmayan polad və qırıntı poladı qızdırmaq və əritmək üçün elektromaqnit induksiyasından istifadə edən elektrik əritmə sobasıdır. O, adətən tökmə zavodlarında, tökmə zavodlarında və metal təkrar emalı sexlərində istifadə olunur.
2. İnduksiya sobası dəmir və poladı necə əridir?
Enerji təchizatı su ilə soyudulmuş mis spiral vasitəsilə orta tezlikli cərəyan göndərir. Bobin, dəmir və ya polad yükünün içərisində burulğan cərəyanları yaradan alternativ bir maqnit sahəsi yaradır. Bu cərəyanlar istilik yaradır və metalı əridir.
3. Polad əritmə üçün hansı növ induksiya sobası ən yaxşısıdır?
Polad əritmə üçün, orta və böyük istehsal üçün adətən orta tezlikli polad qabıqlı induksiya sobası tövsiyə olunur. KGPS induksiya sobaları həmçinin qara metal əritmə və tökmə tətbiqlərində geniş istifadə olunur.
4. İnduksiya sobası çuqunu əridə bilərmi?
Bəli. Çuqun induksiya sobalarında əridilən ən çox yayılmış materiallardan biridir. Boz çuqun, elastik çuqun, çuqun və tökmə zavodundan gələn məhsullar düzgün astarlama, doldurma hazırlığı və temperatur nəzarəti ilə əridilə bilər.
5. İnduksiya sobası paslanmayan poladı əridə bilərmi?
Bəli. Paslanmayan polad induksiya sobasında əridilə bilər. Bununla belə, xüsusilə xrom tərkibli ərintilər üçün temperatur nəzarəti, şlak təcrübəsi və ərinti itkisinə nəzarət vacibdir.
6. Hansı tutumlu induksiya sobasını seçməliyəm?
Partiya çəkisinə, gündəlik istehsala və ərimə müddətinə görə tutumu seçin. Kiçik tökmə zavodları 100-350 kq, orta və böyük tökmə zavodları isə 500 kq, 1 ton, 2 ton, 3 ton və ya 5 tonluq induksiya sobalarından istifadə edə bilər.
7. Dəmir və poladın əridilməsi üçün nə qədər enerji tələb olunur?
Güc sobanın tutumundan, metalın növündən və tələb olunan ərimə vaxtından asılıdır. Kiçik sobalar 100–250 kVt, 1 tonluq sobalar isə təxminən 500–800 kVt, daha böyük 3–5 tonluq sistemlər isə 1500–2500 kVt və ya daha çox enerji tələb edə bilər.
8. Polad qabıqlı və alüminium qabıqlı induksiya sobası arasında fərq nədir?
Polad qabıqlı soba daha güclü mexaniki quruluşa malikdir və daha böyük və ya ağır dəmir və polad əritmə üçün daha yaxşıdır. Alüminium qabıqlı soba adətən daha yüngül və kiçik və ya orta tutumlu tətbiqlər üçün daha qənaətcildir.
9. İnduksiya sobasının suyun soyudulması tələb olunurmu?
Bəli. İnduksiya rulosu, induksiya qızdırıcısı enerji təchizatı , kondensator korpusu və su ilə soyudulan kabellər sabit soyutma suyu tələb edir. Təhlükəsiz istismar üçün su axını və təzyiqdən qorunma vacibdir.
10. Dəmir və polad əritməsində hansı odadavamlı astar istifadə olunur?
Astar metal, şlak kimyasından və sobanın işindən asılı olaraq turşu, neytral və ya qələvi ola bilər. Düzgün astar seçimi və sinterləmə təhlükəsizlik və xidmət müddəti üçün vacibdir.