
İnduksiya örtüyünün çıxarılması: necə işləyir, tətbiqlər, üstünlüklər və avadanlıq seçimi
İnduksiya örtüyünün çıxarılması, polad səthlərdən boya, epoksi, rezin astar, boru kəməri örtükləri, passiv yanğından mühafizə və digər güclü yapışmış sənaye örtüklərini çıxarmaq üçün istifadə edilən inkişaf etmiş bir termal yapışma prosesidir.
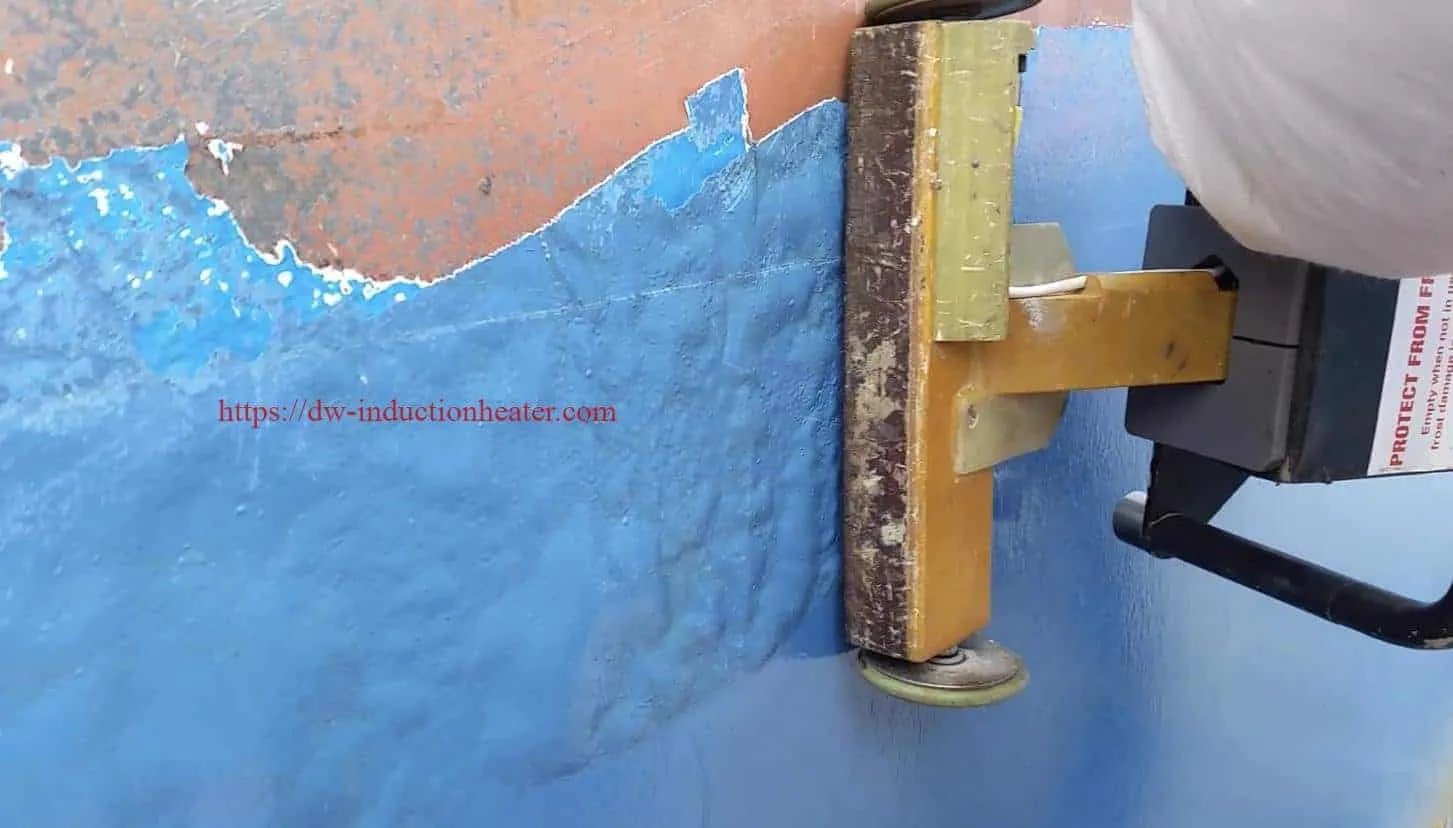
Aşındırıcı partlatma, üyütmə və ya su püskürtməsindən fərqli olaraq, induksiya örtüyü məhv etmək üçün əsasən mexaniki qüvvəyə əsaslanmır. Bunun əvəzinə, elektromaqnit enerjisi örtüyün altındakı polad substratı qızdırır. Bu idarə olunan istilik polad/örtük sərhədindəki bağı zəiflədir və örtüyün soyulmasına, qaşınmasına və ya qaldırılmasına imkan verir.
Texnologiya sənaye induksiyalı isitmə texnologiyasında istifadə edilən eyni elektromaqnit prinsiplərinə əsaslanır , lakin proses xüsusilə örtüyün ayrılması və səthin baxımı üçün optimallaşdırılıb.
Tipik tətbiqlərə aşağıdakılar daxildir:
- Saxlama çəninin örtüyünün çıxarılması
- Neft və qaz boru kəməri örtüyünün çıxarılması
- Rezin astarın çıxarılması
- Dəniz və gəmi örtüyünün çıxarılması
- Dəniz platformasının texniki xidməti
- Epoksi örtük soyma
- Passiv yanğından mühafizənin çıxarılması
- Körpü və konstruksiya poladının texniki xidməti
- Neft-kimya avadanlıqlarının təmiri
- Mədən avadanlığı örtüyünün çıxarılması
İndüksiyon örtüyünün çıxarılması nədir?
İnduksiya örtüyünün çıxarılması, elektrik keçirici metal substratda birbaşa istilik yaratmaq üçün elektromaqnit enerjisinin istifadə edildiyi idarə olunan bir istilik prosesidir.
Metal səthi qızdıqda, istilik enerjisi polad və örtük arasındakı sərhədə çatır. Müvafiq temperaturda onlar arasındakı yapışma gücü əhəmiyyətli dərəcədə azalır.
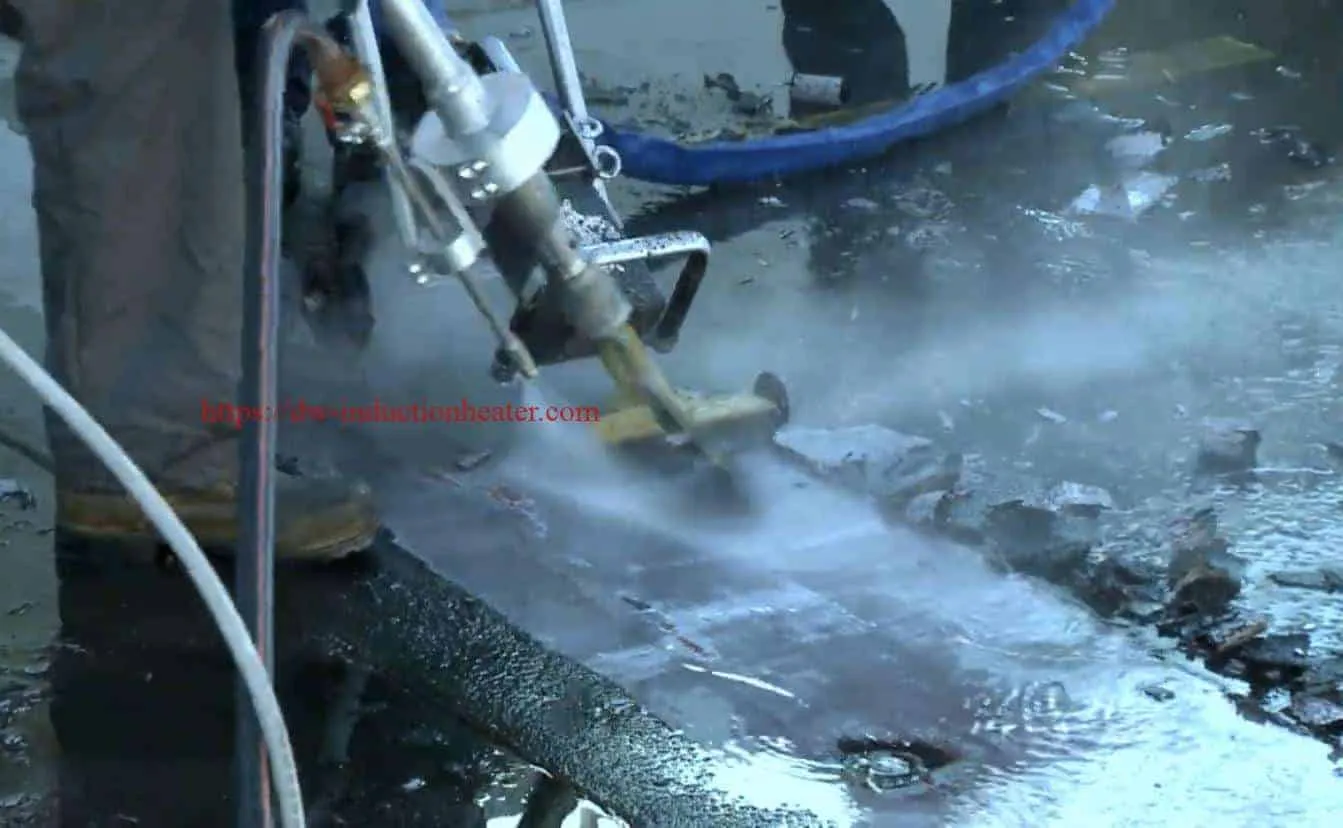
Daha sonra operator boşalmış örtüyü kazıyıcı və ya digər mexaniki təmizləyici vasitə ilə təmizləyə bilər.
Uyğun tətbiqlərdə qalın örtük sistemləri incə hissəciklərə çevrilmək əvəzinə təbəqələr, zolaqlar və ya nisbətən böyük hissələr şəklində ayrıla bilər.
Bu xüsusiyyət, sənaye induksiya örtük çıxarma maşınını karbon polad üzərində qalın və ya güclü yapışdırılmış örtüklərlə bağlı tətbiqlər üçün xüsusilə cəlbedici edir.
İndüksiyon örtüyünün çıxarılması necə işləyir?
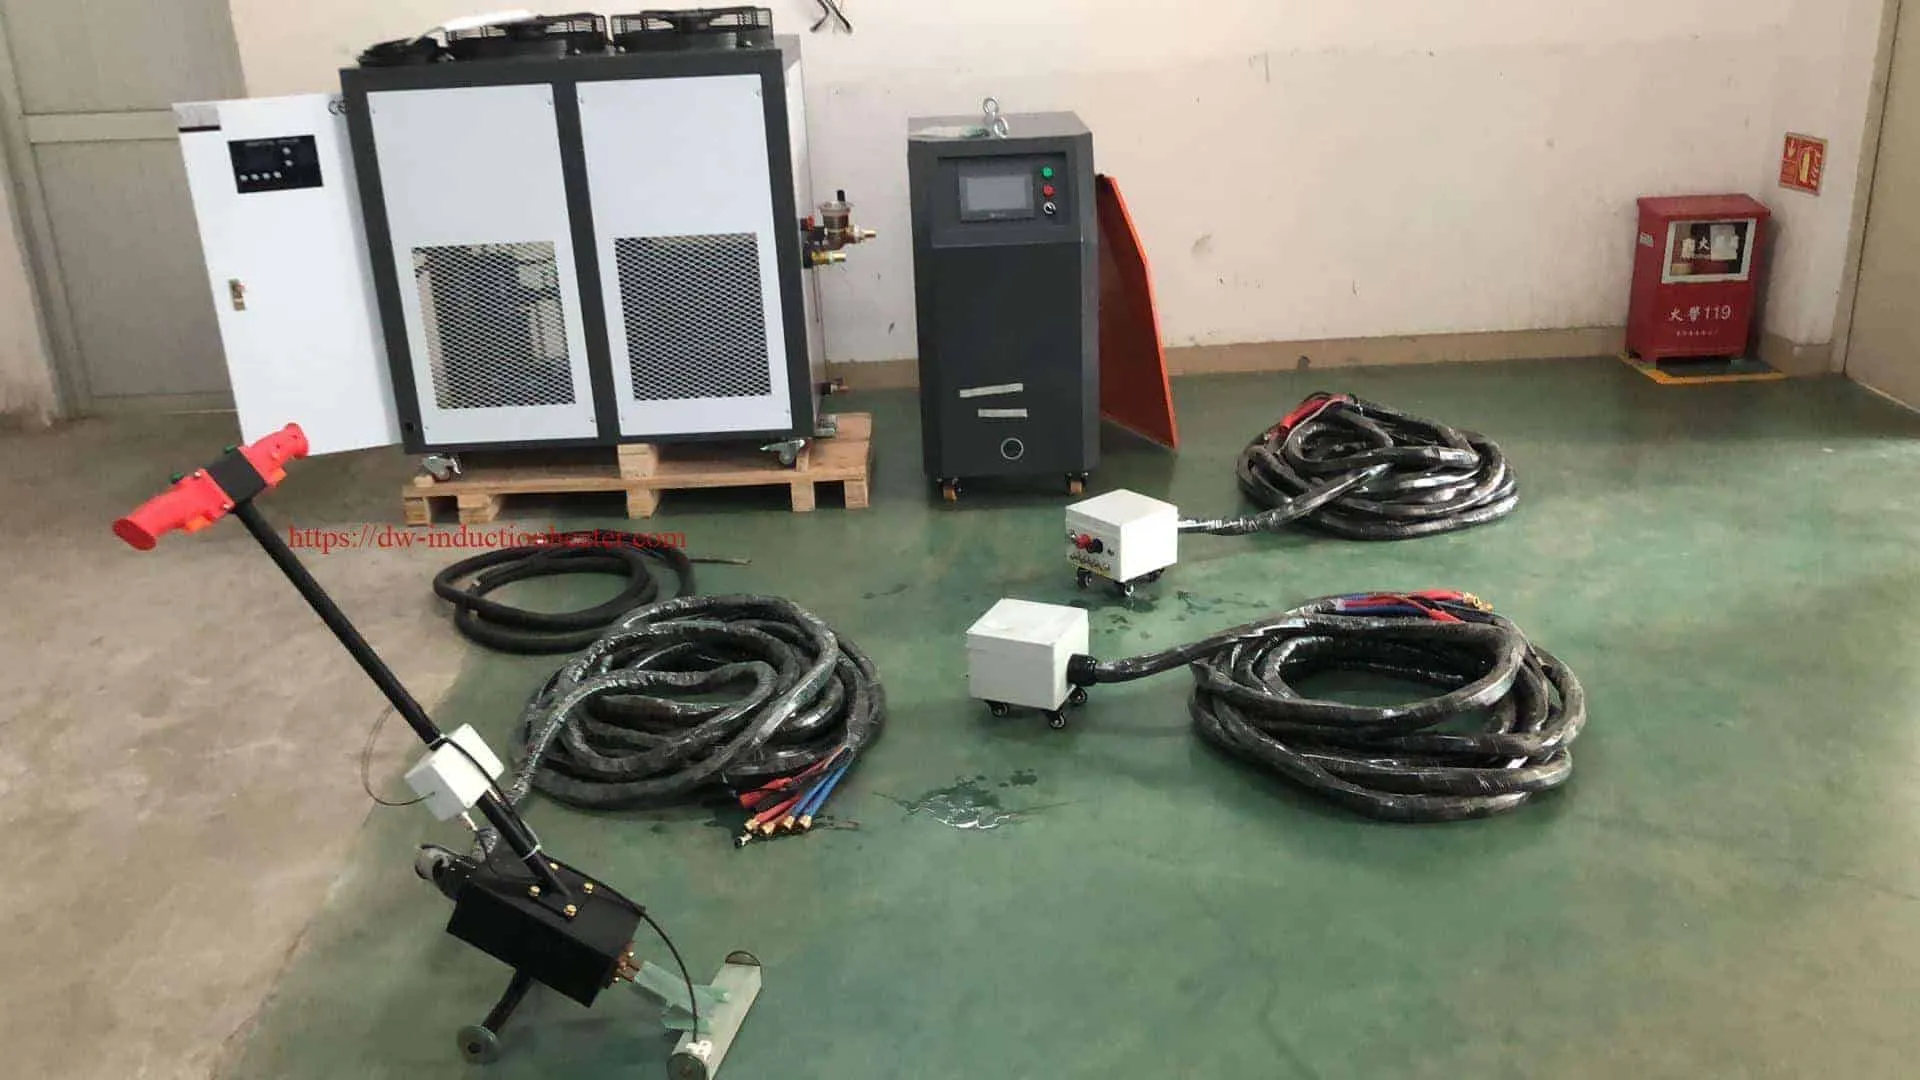
İnduksiya örtüyü çıxarma sistemi adətən bir neçə əsas komponentdən ibarətdir:
- İnduksiya istilik generatoru
- Güc çevrilməsi və idarəetmə sistemi
- Uzun məsafəli elastik kabel
- Əl ilə işləyən induksiyalı istilik başlığı
- Düz və ya tətbiqə xas induksiya bobini
- Sənaye su soyutma sistemi
- Temperaturun monitorinqi və proses nəzarəti
Addım 1: İnduksiya bobinə alternativ cərəyan verilir
İnduksiya generatoru sənaye elektrik enerjisini uyğun işləmə tezliyində idarə olunan alternativ elektrik cərəyanına çevirir.
Alternativ cərəyan, istilik başlığının içərisinə quraşdırılmış bir induksiya bobini vasitəsilə axır.
Addım 2: Elektromaqnit Sahəsi Yaradılır
Alternativ cərəyan induksiya bobini ətrafında sürətlə dəyişən elektromaqnit sahəsi yaradır.
Qızdırıcı başlıq karbon polad kimi keçirici metal səthə yaxın yerləşdirildikdə, elektromaqnit sahəsi substratla birləşir.
Addım 3: Burulğanlı cərəyanlar poladda istilik yaradır
Elektrik cərəyanları polad substratın içərisində induksiya olunur. Poladın elektrik müqaviməti bu cərəyanları istiliyə çevirir.
Bu o deməkdir ki, poladın özü istilik mənbəyinə çevrilir.
Buna görə də, proses örtüyün xarici hissəsinə alov, isti hava və ya şüalanan istilik tətbiq etməkdən kökündən fərqlidir.
Addım 4: Kaplama Bağlanması Zəifləyir
Poladın içərisində yaranan istilik örtük səthinə doğru hərəkət edir.
Səth uyğun bir yapışma pozğunluğuna çatdıqda, örtük və metal arasındakı yapışma gücü azalır.
Addım 5: Örtük mexaniki olaraq çıxarılır
Operator induksiya qızdırıcısının başlığını kazıyıcı və ya çıxarıcı alətlə izləyir.
Kaplama sistemindən asılı olaraq, material zolaqlar, təbəqələr və ya böyük parçalar şəklində ayrıla bilər.
Sənaye örtüklərinin çıxarılması üçün induksiya niyə təsirlidir?
Ənənəvi örtük təmizləmə texnologiyaları adətən örtüyə xarici səthindən hücum edir.
Nümunələri daxildir:
- Aşındırıcı partlayış
- itiləyici
- İynə miqyası
- Su şırnağı
- Mexaniki qaşıma
- Kimyəvi təmizləmə
Son dərəcə qalın örtüklər üçün bu proseslər xeyli vaxt tələb edə bilər, çünki bütün örtük qalınlığı mexaniki olaraq çıxarılmalıdır.
İnduksiya problemə fərqli yanaşır.
İnduksiya, hər bir örtük təbəqəsini xaricdən içəri doğru çıxarmaq əvəzinə, örtüklə polad arasındakı bağlayıcı səthi hədəf alır.
Bu, texnologiyanı xüsusilə qalın və çətin örtük sistemləri üçün maraqlı edir.
İnduksiyalı istiliklə hansı örtüklər çıxarıla bilər?
İndüksiyon örtüyünün çıxarılması keçirici metal substratlar üzərində quraşdırılmış bir çox sənaye örtük sistemləri üçün qiymətləndirilə bilər.
Tipik nümunələrə aşağıdakılar daxildir:
- Epoksi örtüklər
- Kömür qətranı epoksi
- Rezin astarlar
- Vulkanlaşdırılmış kauçuk
- Polietilen örtüklər
- 3LPE boru kəməri örtükləri
- 3LPP boru kəməri örtükləri
- Bitumlu örtüklər
- Sürüşməyə qarşı örtüklər
- Şüşə lif əsaslı örtüklər
- Passiv yanğından mühafizə
- Şişirən örtüklər
- Qalın çoxqatlı boya sistemləri
HLQ , müxtəlif sənaye tətbiqləri və örtük şəraitləri üçün bir sıra induksiya soyma və örtük çıxarma sistemləri təqdim edir.
Poladdan Epoksi Örtüyün Təmizlənməsi
Epoksi örtüklər sənaye poladını korroziyadan, kimyəvi maddələrdən, dəniz suyundan və atmosfer təsirlərindən qorumaq üçün geniş istifadə olunur.
Onlar adətən aşağıdakı yerlərdə tapılır:
- Storage Tanks
- Dəniz avadanlığı
- Struktur polad
- Neft-kimya avadanlığı
- Boru kəmərləri
- Proses gəmiləri
Ağır epoksi sistemləri yalnız üyütmə ilə çıxarmaq olduqca çətin ola bilər.
İnduksiyalı qızdırma, epoksi-polad sərhədində yapışmanı azalda bilər ki, örtük qızdırıldıqdan sonra mexaniki olaraq ayrıla bilsin.
İnduksiya İstiliyindən İstifadə Edərək Rezin Astarın Çıxarılması
Rezin astar adətən korroziya, aşınma və ya kimyəvi müqavimət tələb edən polad avadanlıqlara yapışdırılır.
Nümunələri daxildir:
- Mədən tankları
- Kimyəvi gəmilər
- Rezinlə örtülmüş boru kəmərləri
- Proses çənləri
- Drums
- Aşınmaya davamlı avadanlıq
Ənənəvi rezin çıxarılması kəsmə, üyütmə və geniş əl əməyi tələb edə bilər.
İnduksiya qızdırıcısı polad substrat vasitəsilə enerji tətbiq edə və rezin altındakı bağlayıcı səthi zəiflədə bilər.
Daha sonra boşaldılmış rezin soyula və ya mexaniki olaraq poladdan qaldırıla bilər.
İnduksiya İstiliyi ilə Boru Kəmərinin Örtüklərinin Təmizlənməsi
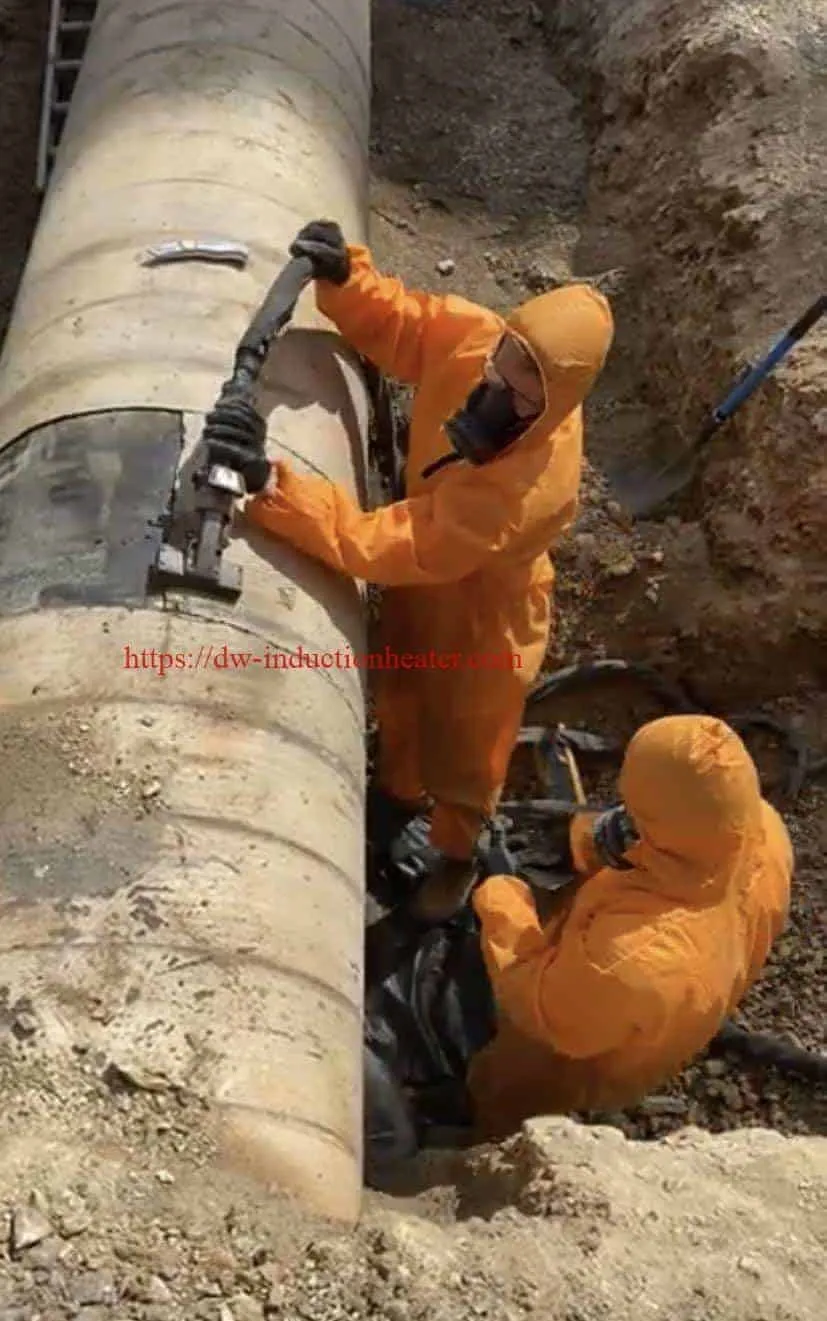
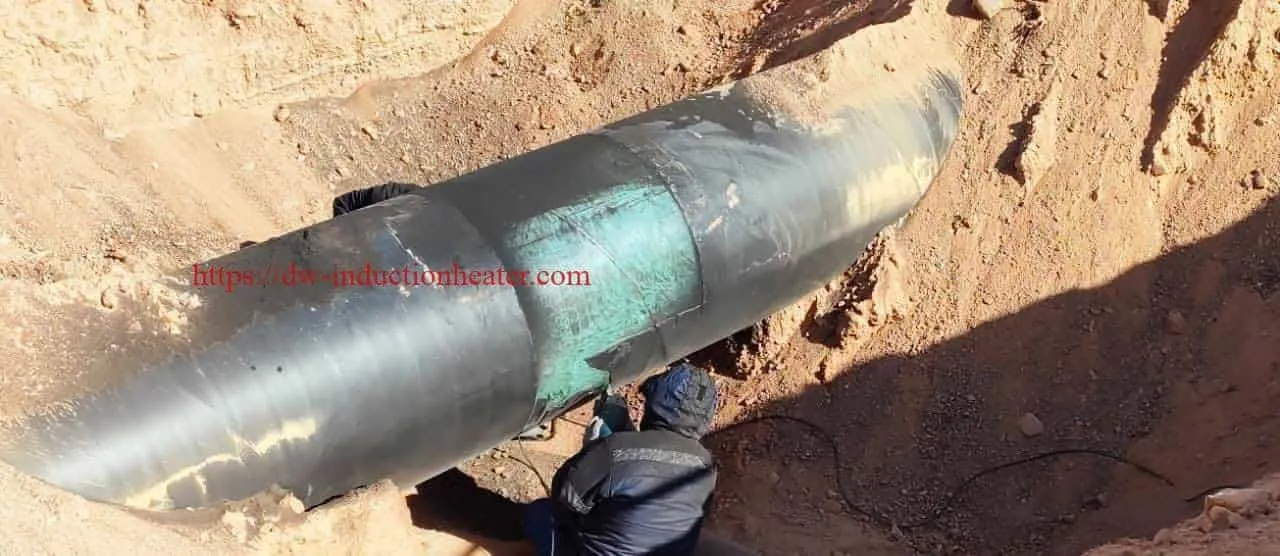
Boru kəmərinin bərpası induksiya örtüyünün çıxarılması üçün ən vacib tətbiqlərdən biridir.
Neft, qaz və sənaye boru kəmərləri tez-tez uzun illər poladla yapışmaq üçün hazırlanmış davamlı xarici örtük sistemlərindən istifadə edir.
Boru kəmərlərinin ümumi örtüklərinə aşağıdakılar daxildir:
- 3LPE
- 3LPP
- Kömür qətranı
- Kömür qətranı epoksi
- Ebonit
- Rezin
- polietilen
- Ağır epoksi sistemləri
Boru kəmərlərinin təmiri, qaynaq edilməsi, yoxlanılması, yenidən örtüklənməsi və ya korroziya qiymətləndirilməsi tələb olunduqda, bu örtüklərin yerli olaraq çıxarılması tələb oluna bilər.
İnduksiya boru kəməri örtüyünün çıxarılması sistemi, toplu çıxarma mərhələsində çox miqdarda partlayıcı qum və ya su tələb etmədən örtüyün altındakı poladı qızdıra və səthi zəiflədə bilər.
Tipik Boru Kəməri Tətbiqləri
- Boru kəmərinin bərpası
- Kaplama dəyişdirilməsi
- Yoxlama sahəsinin hazırlanması
- Korroziya qiymətləndirilməsi
- Qaynaq sahəsinin hazırlanması
- Qolların təmiri
- Sahə birgə işi
- Köhnəlmiş boru kəməri örtüklərinin çıxarılması
3LPE və 3LPP Boru Kəmərinin Örtüklərinin Təmizlənməsi
Üçqatlı polietilen (3LPE) və üçqatlı polipropilen (3LPP) sistemləri xarici boru kəmərlərinin korroziyadan qorunması üçün geniş istifadə olunur.
Bu sistemlər adətən bir-birinə möhkəm bağlı olan bir neçə təbəqədən ibarətdir.
Buna görə də mexaniki çıxarılması çox əmək tələb edə bilər.
Boru kəmərinin substratını örtük altında qızdırmaqla, induksiya səthlərarası yapışmanı azalda və seçilmiş hissələrin çıxarılmasına kömək edə bilər.
Bu, xüsusilə boru kəmərinin yalnız nəzarət altında olan bir hissəsinin örtüyün çıxarılmasını tələb etdiyi təmir yerləri üçün faydalı ola bilər.
PFP və şişkin örtükün təmizlənməsi
Passiv yanğından mühafizə, tez-tez PFP kimi qısaldılmış şəkildə, çıxarılması ən çətin sənaye örtüklərindən biri ola bilər.
PFP sistemləri çox qalın ola bilər və geniş şəkildə aşağıdakılarda istifadə olunur:
- Dənizdəki neft və qaz strukturları
- Emalı zavodları
- Neft-kimya zavodları
- Struktur polad
- Proses modulları
- Dəniz qurğuları
Bütün yanğından mühafizə təbəqəsini mexaniki şəkildə üyütmək əvəzinə, induksiyalı qızdırma polad/örtük səthini hədəf ala bilər.
Bu, müvafiq istilik izolyasiyasından sonra örtüyün böyük hissələrinin ayrılması üçün fürsət yaradır.
Dəniz və Gəmi örtüklərinin çıxarılması
Dəniz konstruksiyaları yüksək korroziyaya uğrayan mühitlərdə işlədikləri üçün davamlı örtüklər tələb edir.
Potensial tətbiqlərə aşağıdakılar daxildir:
- Gəmi göyərtələri
- Gövdə konstruksiyaları
- Bulkheads
- Vertolyot platformaları
- Sürüşməyə qarşı örtüklər
- Dəniz epoksi örtükləri
- Dəniz modulları
- Liman infrastrukturu
Qalın örtük sistemləri üçün induksiya son səth hazırlığından əvvəl toplu örtük çıxarma mərhələsi kimi istifadə edilə bilər.
Saxlama Çəninin Örtüyü və Astarının Çıxarılması
Böyük sənaye saxlama çənləri çox vaxt bir neçə qat korroziyadan qoruyan örtük və ya daxili astarla örtülür.
Tətbiqlərə aşağıdakılar daxil ola bilər:
- Xam neft saxlama çənləri
- Yanacaq tankları
- Kimyəvi tanklar
- Su tankları
- Proses gəmiləri
- Neft-kimya saxlama çənləri
İnduksiya örtüyünün çıxarılması, əl ilə işləyən isitmə başlığının iş sahəsi boyunca davamlı olaraq hərəkət etdirilə biləcəyi böyük, düz və ya yüngül əyri polad səthlərdə xüsusilə faydalı ola bilər.
İnduksiya örtüyünün çıxarılması və qumlama
Aşındırıcı partlatma ən çox yayılmış səth hazırlama texnologiyalarından biridir və sənaye baxımında vacib olaraq qalır.
Bununla belə, induksiya örtüyünün çıxarılması və qumlama tamamilə fərqli yollarla işləyir.
| Parametr | İnduksiya örtüyünün çıxarılması | Aşındırıcı Qumlama |
|---|---|---|
| İlkin mexanizm | Örtük/substrat sərhədində istilik ayrılması | Xarici səthdən mexaniki aşınma |
| Partlayış Media | Toplu parçalanma üçün tələb olunmur | Normalda tələb olunur |
| İkinci dərəcəli aşındırıcı tullantılar | Aşağı | Əhəmiyyətli ola bilər |
| Toz əmələ gəlməsi | Ümumiyyətlə aşağı | Əhəmiyyətli ola bilər |
| Çox Qalın Örtüklər | Xüsusilə cəlbedici | Mümkündür, amma əhəmiyyətli media istehlak edə bilər |
| Səth Profilinin Yaranması | məhdud | əla |
| Polad Aşınması | Düzgün idarə edildikdə minimal | Qəsdən aşındırıcı təsir |
| Silinmiş Material | Zolaqlarda və ya təbəqələrdə qala bilər | Normalda parçalanmış və aşındırıcı ilə qarışdırılmışdır |
| Səs səviyyəsi | Nisbətən aşağı | Adətən yüksək |
| Son Səth Hazırlığı | Əlavə təmizləmə tələb oluna bilər | Eyni zamanda örtüyü çıxara və profil yarada bilər |
İnduksiya Qumlamanı Tamamilə Əvəz Edirmi?
Mütləq deyil.
Bu, vacib bir mühəndislik mülahizəsidir.
Yeni örtük üçün spesifikasiya müəyyən bir səth profili və ya təmizlik standartı tələb etdikdə, aşındırıcı partlatma və ya digər son səth hazırlığı prosesi tələb oluna bilər.
Buna görə də praktik iş axını aşağıdakı kimi ola bilər:
- Qalın örtüyün əsas hissəsini çıxarmaq üçün induksiyadan istifadə edin.
- Çıxarılan örtüyü toplayın və atın.
- Daha yüngül aşındırıcı və ya mexaniki səth hazırlığı aparın.
- Polad substratı yoxlayın.
- Yeni örtük sistemini tətbiq edin.
Bu yanaşma, aşındırıcı partlatma ilə çıxarılmalı olan material miqdarını azalda bilər.
İnduksiya örtüyünün çıxarılması və lazer təmizlənməsi
Lazer təmizləmə və induksiyalı birləşmənin dağılması bəzən eyni səth baxımı layihəsi üçün nəzərdən keçirilir, lakin onların güclü tərəfləri fərqlidir.
Lazerlə təmizləmə xüsusilə aşağıdakılar üçün uyğundur:
- Pas
- Oksidlər
- Nazik boya
- Lokal çirklənmə
- Dəqiq təmizləmə
- İncə səth hazırlığı
İnduksiya örtüyünün çıxarılması xüsusilə aşağıdakılar üçün uyğundur:
- Qalın örtüklər
- Rezin astarlar
- Ağır epoksi sistemləri
- Boru kəmərlərinin örtükləri
- Passiv yanğından mühafizə
- Böyük örtüklü polad konstruksiyalar
Bəzi layihələr üçün hibrid proses praktik ola bilər: induksiya toplu örtüyü təmizləyir, digər texnologiya isə son səth təmizlənməsini tamamlayır.
İndüksiyon örtüyünün çıxarılması sürətini nə müəyyən edir?
Bütün örtüklər üçün vahid universal təmizlənmə dərəcəsi yoxdur.
Həqiqi məhsuldarlıq bir neçə mühəndislik amilindən asılıdır.
1. Örtük materialı
Rezin, epoksi, polietilen və odadavamlı örtüklər fərqli istilik və yapışma xüsusiyyətlərinə malikdir.
2. Örtük qalınlığı
İncə boya sistemi və 10-20 mm qalınlığında astar tamamilə fərqli proses parametrləri tələb edir.
3. Polad qalınlığı
Polad istilik kütləsi kimi çıxış edir.
Daha qalın polad, səth temperaturunu eyni sürətlə artırmaq üçün ümumiyyətlə daha çox enerji tələb edir.
4. İnduksiya Gücü
Mövcud çıxış gücü, elektromaqnit enerjisinin iş parçasına çatdırıla biləcəyi maksimum sürəti müəyyən edir.
Buna görə də , sənaye induksiyalı isitmə enerji təchizatı yalnız güc reytinqinə deyil, poladın qalınlığına, isitmə başlığı sahəsinə, örtük növünə və hədəf məhsuldarlığına görə seçilməlidir.
5. Bobin və Qızdırıcı Başlıq Dizaynı
İnduksiya bobinin həndəsəsi elektromaqnit enerjisinin polad üzərində necə paylandığını müəyyən edir.
Düz polad lövhə geniş düz spiraldan istifadə edə bilər, əyri boru kəməri isə borunun radiusunu izləyən bir başlıq tələb edə bilər.
6. Qoşma Məsafəsi
İnduksiya başlığı ilə polad arasındakı məsafə elektromaqnit birləşməsinə və isitmə səmərəliliyinə təsir göstərir.
7. Səyahət Sürəti
Operator hərəkət sürətini giriş gücü və tələb olunan ayırma temperaturu ilə tarazlaşdırmalıdır.
İndüksiyon Bobin Dizaynının Əhəmiyyəti
İnduksiya bobini örtük çıxarma sisteminin ən vacib hissələrindən biridir.
Örtüyü soymaq üçün, bobin adətən həddindən artıq konsentrasiyalı isti nöqtə yaratmaq əvəzinə, istiliyi nisbətən geniş bir səth üzərində paylamalıdır.
Buna görə də, forma aşağıdakılara uyğun olaraq hazırlanmalıdır:
- İş parçasının həndəsəsi
- Tələb olunan iş eni
- Güc səviyyəsi
- Əməliyyat tezliyi
- Polad qalınlığı
- Kaplama xüsusiyyətləri
- İstədiyiniz səyahət sürəti
Düz lövhə, əyri boru və digər sənaye polad konstruksiyaları üçün müxtəlif induksiyalı qızdırıcı rulon dizaynları hazırlana bilər.
İnduksiya örtük çıxarma maşını necə seçilir
Maşın seçimi yalnız nominal çıxış gücünə əsaslanmamalıdır.
Avadanlıq seçməzdən əvvəl aşağıdakı məlumatları qiymətləndirmək lazımdır.
| Parametr | Niyə məsələdir |
|---|---|
| Polad material | Elektromaqnit və istilik davranışını təyin edir. |
| Polad qalınlığı | İstilik kütləsinə və tələb olunan istilik gücünə təsir göstərir. |
| Kaplama növü | Fərqli örtüklər fərqli dağılma davranışına malikdir. |
| Kaplama qalınlığı | İstilik şəraitinə və çıxarma üsuluna təsir göstərir. |
| İş parçasının həndəsəsi | Tələb olunan induksiya başlığı dizaynını müəyyən edir. |
| Tələb olunan iş eni | Qızdırıcı başlığın ölçüsünə və güc sıxlığına təsir göstərir. |
| Tələb olunan çıxarma sürəti | Tələb olunan generator tutumuna təsir göstərir. |
| Kabel uzunluğu | Çənlər, boru kəmərləri və ucqar iş sahələri üçün vacibdir. |
| Vəzifə Cycle | Davamlı sənaye fəaliyyəti üçün vacibdir. |
| Soyutma şərtləri | Generator və istilik başlığının etibarlılığına təsir göstərir. |
Tipik HLQ İnduksiya Örtük Sökülməsi Sistemi Konfiqurasiyası
Sənaye HLQ örtük təmizləyici paketinə aşağıdakılar daxil ola bilər:
- 25–60 kVt-lıq induksiya generatoru
- Uzaq məsafəli çıxış kabeli
- Əl ilə işləyən induksiyalı istilik başlığı
- Tətbiqə xas düz induksiya bobini
- Sənaye su soyutma sistemi
- Temperaturun monitorinqi
- Operator idarəetmə sistemi
- Mobil avadanlıq konfiqurasiyası
- Qazma və çıxarma vasitələri
Tipik HLQ modellərinə aşağıdakılar daxildir:
- DWS-25P
- DWS-30P
- DWS-60P
Uyğun model, sadəcə ən yüksək mövcud gücü seçmək əvəzinə, faktiki sənaye tətbiqinə uyğun olaraq seçilməlidir.
Nümunə: Saxlama Çəninin Epoksi Çıxarılması
Aşağıdakı şərtləri olan tipik bir layihəni nəzərdən keçirin:
| Ərizə | Saxlama Çəninin Baxımı |
| Döşənəyi | Karbon polad |
| Kaplama | Ağır Vəziyyətli Epoksi |
| Yerüstü | Tank Divarı |
| Əməliyyat | Əl ilə Davamlı Skanlama |
| Mümkün Güc Aralığı | 30–60 kVt, sınaqdan keçirilə bilər |
İlkin sistemə orta tezlikli induksiya generatoru, uzun məsafəli kabel, düz istilik başlığı və sənaye soyutma sistemi daxil ola bilər.
Lakin, təsdiqləməzdən əvvəl nümunə testi aparılmalıdır:
- Son güc tələbi
- Tezlik İş
- İstilik başlığı ölçüsü
- Sürət sürəti
- Hədəf interfeys temperaturu
- Təxmini çıxarılma məhsuldarlığı
İndüksiyon örtüyünün çıxarılmasının faydaları
1. Toplu parçalanma üçün aşındırıcı materiallar tələb olunmur
Termal parçalanma mərhələsi partlayıcı qrunt tələb etmir.
Bu, ikinci dərəcəli aşındırıcı tullantıları əhəmiyyətli dərəcədə azalda bilər.
2. Qalın Sənaye Örtükləri üçün Uyğundur
İnduksiya xüsusilə bahalı və ya təbəqə-təbəqə yavaş çıxarılan qalın örtüklər üçün maraqlıdır.
3. Tozun əmələ gəlməsinin azaldılması
Əgər örtük bərk zolaqlar və ya təbəqələr şəklində ayrılırsa, havada hissəciklərin əmələ gəlməsi yüksək aqressiv aşındırıcı təmizlənmədən daha aşağı ola bilər.
4. Lokal Enerji Tətbiqi
Yalnız iş sahəsinin altındakı poladın qızdırılması lazımdır.
5. Polada Mexaniki Hücumun Azaldılması
Kaplama bağı metal substratı davamlı olaraq aşındırmaq əvəzinə, termal olaraq zəifləyir.
6. İkinci dərəcəli tullantıların həcminin azaldılması
Çıxarılan örtüyün çox miqdarda istifadə olunmuş partlayıcı maddə ilə qarışdırılmasına ehtiyac yoxdur.
7. Nisbətən Aşağı Səs-küy
İnduksiya prosesinin özü polad səthinə dəyən yüksək sürətli aşındırıcı axınına əsaslanmır.
İndüksiyon örtük çıxarılmasından istifadə edən sənayelər
Neft və Qaz
- Boru kəmərləri
- Storage Tanks
- Emalı zavodları
- Dəniz strukturları
- Proses avadanlıqları
Dəniz və gəmiqayırma
- Gəmi göyərtələri
- Gövdə konstruksiyaları
- Bulkheads
- Vertolyot platformaları
- Dəniz infrastrukturu
Petrokimya
- Saxlama qabları
- Proses çənləri
- PFP ilə örtülmüş polad
- Struktur polad
mədənçilik
- Rezinlə örtülmüş çənlər
- Rezinlə örtülmüş borular
- Aşınmaya davamlı avadanlıq
- Qenerasiya aparatı
İnfrastruktur
- Polad körpülər
- Struktur polad
- Böyük örtüklü polad komponentlər
Təhlükəsizlik mülahizələri
İnduksiya örtüyünün çıxarılması sənaye isitmə prosesidir və yalnız təlim keçmiş işçilər tərəfindən həyata keçirilməlidir.
Layihənin risk qiymətləndirilməsinin düzgün aparılması aşağıdakıları nəzərə almalıdır:
- Elektrik təhlükəsizliyi
- İsti polad səthlər
- İsti çıxarılan örtüklər
- Elektromaqnit sahələri
- Soyuducu su şəraiti
- Kaplama dumanları
- Havalandırma
- Yanğın riski
- Şəxsi mühafizə avadanlığı
- Potensial təhlükəli örtük materialları
Köhnə sənaye örtükləri təhlükəli maddələr ehtiva edə bilər.
Buna görə də, az toz əmələ gəlməsi heç vaxt müvafiq işçi mühafizəsi, məhdudlaşdırma və ya ətraf mühit nəzarətinə olan ehtiyacı aradan qaldıran kimi şərh edilməməlidir.
Tez-tez soruşulan suallar
İndüksiyon örtüyünün çıxarılması nədir?
İndüksiyon örtüyünün çıxarılması, örtüklə metal arasındakı bağı zəiflətmək üçün keçirici metal substratda istilik yaradan termal əlaqəni pozma prosesidir.
İnduksiya qızdırıcısı poladdan boyanı təmizləyə bilərmi?
Bəli. Uyğun işləmə parametrlərindən istifadə edildikdə, induksiya qızdırıcısı boya-polad səthini zəiflədə bilər ki, boyanın mexaniki şəkildə təmizlənməsi mümkün olsun.
İnduksiya qalın epoksi örtükləri təmizləyə bilərmi?
Bəli. Qalın sənaye epoksi sistemləri induksiya örtüyünün çıxarılması üçün vacib potensial tətbiqlərdən biridir.
İnduksiya qızdırıcısı rezin astarları çıxara bilərmi?
Bəli. İnduksiya, xüsusilə rezin keçirici polad substrata yapışdırıldığı yerlərdə faydalı ola bilər, çünki polad astarın altında qızdırıla bilər.
İnduksiya 3LPE boru kəməri örtüyünü təmizləyə bilərmi?
Bəli. Boru kəməri örtüyünün çıxarılması əsas sənaye tətbiqidir və 3LPE, 3LPP, kömür qətran, rezin və digər yapışdırılmış örtük sistemlərini əhatə edə bilər.
İnduksiya örtüyünün çıxarılması polada zərər verirmi?
Bu proses, polada zərər vermədən örtük yapışmasını zəiflətmək üçün kifayət qədər idarə olunan lokal isitmə yaratmaq üçün nəzərdə tutulmuşdur. Bununla belə, müəyyən material və tətbiq üçün məqbul temperatur limitləri həmişə təsdiqlənməlidir.
İnduksiya örtüyünün çıxarılması qumlamanı aradan qaldırırmı?
Mütləq deyil. İnduksiya toplu örtüyü təmizləyə bilər, eyni zamanda yenidən örtükləmədən əvvəl müəyyən edilmiş səth profilini və ya təmizliyini əldə etmək üçün aşındırıcı partlatma tələb oluna bilər.
İnduksiya örtük çıxarma maşını üçün hansı güc tələb olunur?
Tələb olunan güc poladın qalınlığından, örtük materialından, örtük qalınlığından, qızdırıcı başlıq sahəsindən və tələb olunan məhsuldarlıqdan asılıdır. Sənaye avadanlıqları adətən onlarla kilovattdan yuxarı güc diapazonlarında mövcuddur.
60 kVt-lıq maşın həmişə 30 kVt-lıq maşından daha yaxşıdırmı?
Xeyr. Daha yüksək güc daha çox istilik tutumu təmin edir, lakin düzgün güc sıxlığı, istilik başlığının həndəsəsi, tezlik və hərəkət sürəti eyni dərəcədə vacibdir.
Maşın seçməzdən əvvəl hansı məlumatlar tələb olunur?
Dəqiq bir tövsiyə üçün aşağıdakıları təqdim edin:
- P
- Polad qalınlığı
- Kaplama materialı
- Kaplama qalınlığı
- İş parçasının ölçüləri
- Şəkillər və ya rəsmlər
- Tələb olunan çıxarılma sahəsi
- Tələb olunan məhsuldarlıq
- Mövcud elektrik təchizatı
- Tələb olunan kabel uzunluğu
Tətbiq Testi Tövsiyə Edilir
Örtük formulaları və yapışma xüsusiyyətləri xeyli fərqli olduğundan, müştərinin faktiki örtük nümunəsindən istifadə edərək laboratoriya və ya emalatxanada sınaqdan keçirilməsi tövsiyə olunur.
Kaplama testi aşağıdakıları müəyyən etməyə kömək edə bilər:
- İnduksiya disbondinginin uyğun olub-olmaması
- Tələb olunan interfeys temperaturu
- Tövsiyə olunan güc səviyyəsi
- İstilik başlığının ölçüləri
- Sürət sürəti
- Gözlənilən silinmə davranışı
- Təxmini məhsuldarlıq
Bu, yalnız örtük qalınlığına və ya maşın gücünə görə avadanlıq seçməkdən daha etibarlıdır.
Nəticə
İnduksiya örtüyünün çıxarılması, bütün örtüyü xaricdən mexaniki olaraq məhv etmək əvəzinə, örtük-metal bağını pozaraq poladdan çətin sənaye örtüklərini çıxarmaq üçün alternativ bir yol təqdim edir.
Texnologiya xüsusilə aşağıdakıları əhatə edən tətbiqləri qiymətləndirmək üçün uyğundur:
- Ağır epoksi örtüklər
- Rezin astarlar
- 3LPE və 3LPP boru kəməri örtükləri
- Kömür qətran örtükləri
- PFP və şişkin örtüklər
- Dəniz örtükləri
- Saxlama çəninin astarları
- Böyük sənaye polad konstruksiyaları
Uğurlu örtük çıxarılması induksiya generatorunun, işləmə tezliyinin, qızdırıcı başlıq dizaynının, kabel konfiqurasiyasının, birləşmə məsafəsinin və hərəkət sürətinin polad substrata və örtük sisteminə düzgün uyğunlaşdırılmasından asılıdır.
HLQ İnduksiya Avadanlıqları, çənlər, boru kəmərləri, dəniz qurğuları, dəniz avadanlıqları, mədən maşınları və digər örtüklü polad konstruksiyalar üçün sənaye induksiya örtük çıxarma sistemləri və tətbiqə xas istilik həlləri təmin edə bilər.
Avadanlıq seçimi üçün, zəhmət olmasa, örtük növünü, örtük qalınlığını, polad materialını, polad qalınlığını, iş parçasının ölçülərini, tələb olunan çıxarma sürətini və tətbiqin fotoşəkillərini təqdim edin.