
Nümunəvi Tədqiqat: 30 kVt-lıq RPR İnduksiya Qızdırıcısından İstifadə Edərək Poladdan 3 mm Epoksi Örtüyün Təmizlənməsi
Cavab: Bu nümunəvi mühəndislik işində, 10 mm karbon-polad lövhəyə yapışdırılmış 3 mm qalınlığında sənaye epoksi örtüyü 30 kVt-lıq RPR induksiya qızdırıcısı istifadə edilərək çıxarıldı. Optimallaşdırılmış prosesdə təxminən 75-80% generator çıxışı, təxminən 0.6-0.7 m/dəq sürətlə idarə olunan tarama və təxminən 200-230°C hədəf polad/örtük interfeysi temperatur pəncərəsi istifadə edildi. Modelləşdirilmiş iş şəraitində praktik xalis təmizləmə sürəti təxminən 3.5-4.0 m²/saat təşkil etdi və epoksidin çox hissəsi toz halına salınmaq əvəzinə böyük təbəqələrdə ayrıldı.
Karbon poladdan 3 mm-lik sənaye epoksi örtüyünün çıxarılması təəccüblü dərəcədə çətin ola bilər. Örtük üyütməni yavaşlatmaq üçün kifayət qədər qalındır, lakin o qədər möhkəm yapışır ki, yalnız adi qaşıma ilə təsirsizdir.
Bu nümunə tədqiqatı fərqli bir strategiyanı araşdırır: polad substratın içərisində idarə olunan istilik yaratmaq və epoksi-polad əlaqəsini aşağıdan zəiflətmək üçün 30 kVt-lıq RPR induksiya qızdırıcısından istifadə.
Testin məqsədi sadəcə induksiyanın örtüyü silə biləcəyini müəyyən etmək deyildi. Daha vacib mühəndislik sualı isə bu idi:
Güc, bobin həndəsəsi, tarama sürəti və interfeys temperaturunun hansı kombinasiyası poladı lazımsız dərəcədə qızdırmadan və ya epoksidi korlamadan etibarlı şəkildə ayrılma təmin edir?
Mexanizm elektromaqnit induksiya isitməsinin əsas prinsiplərinə əsaslanır : induksiya bobinindəki alternativ cərəyan keçirici polad substratda elektrik cərəyanlarını induksiya edən və lokal istilik yaradan bir maqnit sahəsi yaradır.

1. Mühəndislik Çətinliyi
Sınaq ssenarisi saxlama çənlərində, dənizdəki konstruksiyalarda, texnoloji avadanlıqlarda və ağır sənaye polad konstruksiyalarında rast gəlinən ümumi texniki xidmət problemini təmsil edirdi.
Polad, təxminən 3 mm ümumi quru təbəqə qalınlığına malik çoxkomponentli epoksi sistemi ilə qorunmuşdu.
Uzunmüddətli xidmətdən sonra, yoxlama və yenidən örtmədən əvvəl örtüyü çıxarmaq lazım idi.
Layihənin məqsədləri aşağıdakılar idi:
- Polada aqressiv mexaniki hücum olmadan toplu epoksi örtüyü çıxarın.
- Aşındırıcı mühit istehlakını minimuma endirin.
- İkinci dərəcəli tullantıları azaldın.
- 30 kVt-lıq sistemin kifayət qədər istilik tutumu təklif edib-etmədiyini müəyyən edin.
- Əl ilə skan etmək üçün sabit bir əməliyyat pəncərəsi yaradın.
- Substratın lazımsız istilik təsirindən qaçının.
- Rahat toplama üçün kifayət qədər böyük örtük fraqmentləri istehsal edin.
2. İş parçası və örtük şərtləri
| Parametr | Nümunəvi İş Dəyəri | Mühəndislik Əhəmiyyəti |
|---|---|---|
| Döşənəyi | Karbon polad | Yüksək elektromaqnit birləşmə ferromaqnit poladı induksiya istiliyinə yaxşı uyğunlaşdırır. |
| Polad qalınlığı | 10 mm | İstilik kütləsini və istilik reaksiyasını təyin edir. |
| Kaplama | Sənaye epoksi sistemi | Termoset örtüyü ərimə əvəzinə səthin ayrılmasını tələb edir. |
| Ümumi örtük qalınlığı | Təxminən. 3.0 mm | Ənənəvi dekorativ boyadan xeyli qalındır. |
| Səth Həndəsəsi | Düz boşqab | Geniş, düz induksiya başlığının istifadəsinə imkan verir. |
| İlkin Polad Temperaturu | təqribən. 25°C | Proses inkişafı üçün əsas kimi istifadə olunur. |
| Test sahəsi | Nümunəvi 1 m² bölmə | Parametr dəstlərinin təkrarlana bilən müqayisəsinə imkan verir. |
| Silinmə Məqsədi | Toplu örtük parçalanması | Son səth profilinin çəkilməsi ayrı bir hazırlıq mərhələsi kimi qəbul edilir. |
3. Niyə 30 kVt-lıq RPR induksiya qızdırıcısı seçildi?
Daha böyük 60 kVt-lıq sistem nəzəri olaraq daha çox istilik təmin edə bilərdi, lakin bu işin əsas məqsədi maksimum mövcud güc deyildi.
Mühəndislik qrupu, daha kompakt 30 kVt-lıq RPR induksiya örtük çıxarıcı qızdırıcısının, 3 mm epoksi örtük daşıyan orta qalınlıqlı polad lövhə üçün sabit istilik bağlantısı pozma şəraiti yarada biləcəyini müəyyən etmək istəyirdi.
Bu vacibdir, çünki böyük ölçülü avadanlıqlar aşağıdakı çatışmazlıqlara səbəb ola bilər:
- Daha yüksək kapital dəyəri
- Daha ağır avadanlıqlar
- Daha yüksək elektrik infrastrukturu tələbləri
- Skanlama nəzarəti zəifdirsə, həddindən artıq istilik tətbiq etmək riski daha yüksəkdir
- Əl ilə qazma prosesin maneəsinə çevrildikdə məhsuldarlığın mütənasib şəkildə artması müşahidə olunmur
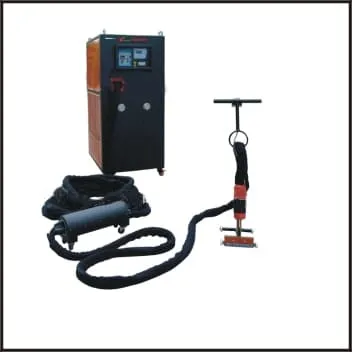
DWS-30P İstinad Avadanlığı Konfiqurasiyası
| Parametr | DWS-30P İstinad Spesifikasiyası |
|---|---|
| Maksimum Giriş Gücü | 30 kW |
| Çıxış tezliyi | 20-50 kHz |
| Giriş Təchizatı | 380 V, 3 Fazalı, 50/60 Hz |
| Çıxış cərəyanı | Təxminən 6–54 A |
| Uzaq Məsafəli Kabel | 20 m / 40 m konfiqurasiyası mövcuddur |
| Soyutma tələbi | Sənaye suyunun soyudulması |
| Tövsiyə olunan tətbiq | Keçirici poladdan boya, epoksi, rezin və digər yapışqan örtüklərin çıxarılması |

4. Niyə 3 mm Epoksi Maraqlı Bir İnduksiya Tətbiqidir
3 mm epoksi örtük maraqlı bir proses pəncərəsində yerləşir.
Örtüyü tamamilə üyütmək üçün xeyli əmək və aşındırıcı material tələb oluna biləcək qədər qalındır, lakin örtüyün özü həddindən artıq istilik izolyasiyası təmin edəcək qədər qalın deyil.
İnduksiya bütün epoksi təbəqəsini bərabər şəkildə qızdırmağa çalışmaqdan qaçınır.
Bunun əvəzinə, örtüyün altındakı polad qızdırılır. İstilik enerjisi polad/epoksi qatran sərhədinə çatır və burada fərqli istilik genişlənməsi və yapışma möhkəmliyindəki dəyişikliklər yapışmanı azalda bilər.
Buna görə də məqsəd:
Bağlantıların pozulmasına nail olmaq üçün səthi kifayət qədər qızdırın, lakin lazım olduğundan artıq qızdırmayın.
5. Prosesin İnkişafı: Düzgün Temperatur Pəncərəsinin Tapılması
Ən vacib tapıntı, maksimum temperaturun maksimum proses keyfiyyəti ilə eyni şey olmaması idi.
Parametrlərin hazırlanması zamanı dörd proses pəncərəsi konseptual olaraq qiymətləndirildi.
| Sınaq | Generator Tənzimləməsi | Sürət tarama | Təxmini İnterfeys Temperaturu | Kaplama Davranışı | Qiymətləndirmə |
|---|---|---|---|---|---|
| A | 55-60% | 0.85–0.95 m/dəq | 150-175 ° C | Lokal qaldırma, əhəmiyyətli sahələr bağlı qaldı | İstilik girişi qeyri-kafidir |
| B | 65-70% | 0.70–0.80 m/dəq | 180-205 ° C | Kənarların yaxşı qaldırılması, təbəqənin qismən çıxarılması | İstifadəyə yararlı, lakin uyğunsuzdur |
| C | 75-80% | 0.60–0.70 m/dəq | 200-230 ° C | Orta dərəcədə qırıntı qüvvəsi ilə buraxılan böyük təbəqələr | Tercih edilən proses pəncərəsi |
| D | 90-100% | 0.40–0.50 m/dəq | 250°C+ | Çox sürətli buraxılış, lakin artan tüstü, lokal epoksi parçalanması və lazımsız polad istiləşməsi | Həddindən artıq istilik girişi |
Vacibdir: Bu temperatur diapazonları universal epoksi təmizləmə temperaturlarından daha çox, proses inkişafının təmsilçi dəyərləridir. Faktiki dağılma temperaturu qətran kimyası, astar sistemi, yapışma gücü, substratın qalınlığı və örtük yaşı ilə dəyişir.
Niyə C Sınaq Seçimi Seçildi
C sınağı üç rəqabət tələbi arasında ən yaxşı balansı yaratdı:
- Yapışmanı pozmaq üçün kifayət qədər səth temperaturu.
- Kommersiya baxımından faydalı məhsuldarlığa nail olmaq üçün kifayət qədər skanlama sürəti.
- Polad və örtüyün lazımsız istilik təsirini məhdudlaşdırır.
Bu , induksiya soyma və örtük çıxarılması prinsipini göstərir : proses maşının istehsal edə biləcəyi ən yüksək temperatur ətrafında deyil, ayrılma həddi ətrafında optimallaşdırılmalıdır.
6. İstilik Başlığı və Bobin Dizaynı
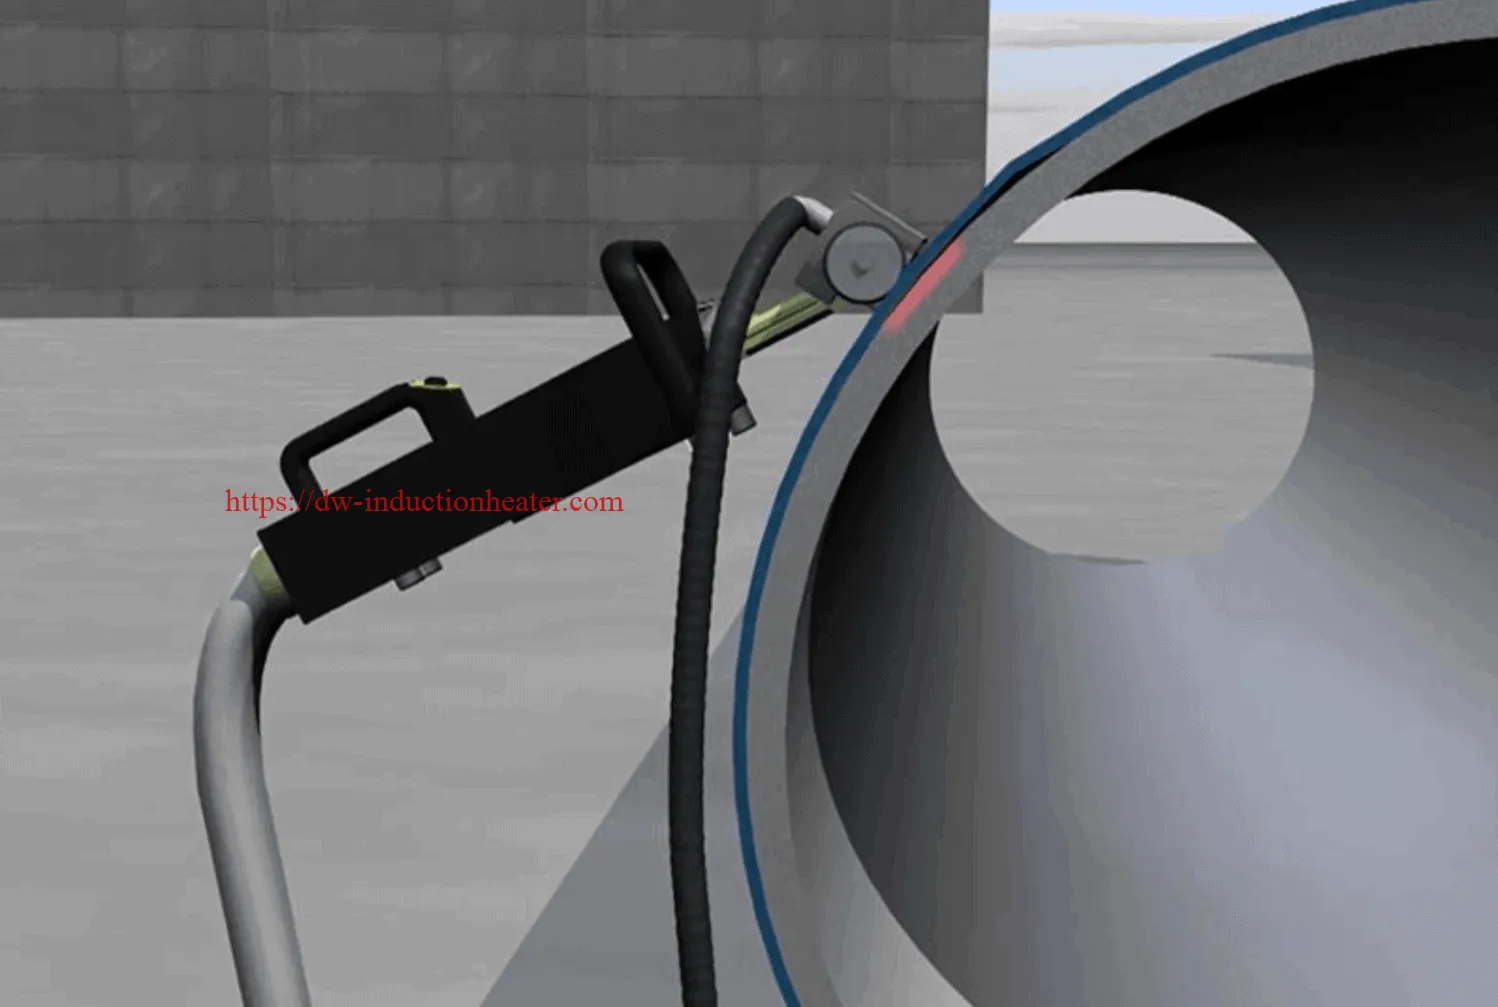
Düz polad sınaq paneli üçün dar konsentratlı spiraldan daha çox geniş əl qızdırıcı başlığı üstünlük təşkil edirdi.
Yüksək konsentrasiyalı maqnit sahəsi dar bir isti zona yarada bilər. Bu, lehimləmə və ya lokal istilik emalı üçün faydalı ola bilər, lakin örtüyün çıxarılması nisbətən vahid istilik izi tələb edir.
Buna görə də, nümayəndəlik halında istifadə olunur:
- Düz induksiya başlığı həndəsəsi
- Tək dönüşlü və ya aşağı dönüşlü mis induktor
- Təxmini effektiv isitmə eni: 140–160 mm
- Nəzarət olunan dayanma məsafəsi
- Təxminən 10-15% keçid üst-üstə düşür
Fərqli iş parçaları fərqli induksiyalı qızdırıcı rulon dizaynlarını tələb edir . Düz saxlama çəninin divarı və kiçik diametrli boru kəməri eyni qızdırıcı başlıq həndəsəsindən istifadə etməməlidir.

7. Optimallaşdırılmış Skan Strategiyası
Örtük çıxarma tətbiqlərində ümumi bir səhv, induksiya başlığını iş parçası üzərində təsadüfi olaraq hərəkət etdirməkdir.
Test bunun əvəzinə təkrarlana bilən paralel keçid strategiyasından istifadə etdi.
Tövsiyə olunan ardıcıllıq
- Örtülmüş panelin bir kənarından başlayın.
- Gücü artırmadan əvvəl sabit bir hərəkət sürəti təyin edin.
- Paralel düz xətt keçidlərində skan edin.
- Bitişik keçidlər arasında təxminən 10-15% üst-üstə düşməni saxlayın.
- Qızdırıcı başlığı mexaniki bir qırıntı ilə izləyin.
- Aralıq hissə zəifləmiş vəziyyətdə qalarkən örtüyü soyun.
- Zərurət olmadığı təqdirdə, artıq təmizlənmiş poladı yenidən qızdırmaqdan çəkinin.
Niyə Skreyper Vaxtı Vacibdir
Kaplama qeyri-müəyyən müddətə çıxarmaq eyni dərəcədə asan qalmır.
Qızdırıcı başlıq keçdikdən sonra polad istilik itirməyə başlayır:
- Ətrafdakı poladın içinə keçiricilik
- Ətraf mühit havasına konveksiya
- Radiasiya
- Qalan örtüyə istilik ötürülməsi
Buna görə də ən səmərəli iş axını qazma əməliyyatını induksiya başlığının qısa bir arxasında yerləşdirir.
8. Nümayəndənin Çıxarılması Nəticələri
Prosesin optimallaşdırılmasından sonra örtük davranışı yalnız mexaniki çıxarma ilə müqayisədə xeyli dəyişdi.
| Performans göstəricisi | Nümayəndə Optimallaşdırılmış Nəticə |
|---|---|
| Epoksi qalınlığı | 3.0 mm |
| Polad qalınlığı | 10 mm |
| Generator | 30 kVt-lıq RPR induksiya qızdırıcısı |
| İş Gücü Tənzimlənməsi | Təxminən. 75-80% |
| Tipik Səyahət Sürəti | Təxminən 0.60–0.70 m/dəq |
| Effektiv iş eni | təqribən. 140-160 mm |
| Üst-üstə düşmə | Təxminən. 10-15% |
| Təmsilçi İnterfeys Pəncərəsi | təqribən. 200–230°C |
| Kaplama Buraxılması | Əsasən böyük lopalar/təbəqələr |
| Praktik Xalis Çıxarma Nisbəti | Təxminən 3.5–4.0 m²/saat |
| İkinci dərəcəli aşındırıcı tullantılar | İnduksiya toplu çıxarma mərhələsində heç biri yoxdur |
| Son Səth Profilinin Hazırlanması | Kaplama spesifikasiyası tələb edərsə, ayrı hazırlıq mərhələsi |
9. Kvadrat Metrə düşən elektrik enerjisi istehlakı
Sənaye alıcıları üçün təkcə çıxarma sürəti kifayət deyil. Elektrik enerjisinin intensivliyi əməliyyat xərclərini müqayisə edərkən də faydalıdır.
Sadə bir mühəndislik əlaqəsi belədir:
Xüsusi Elektrik Enerjisi = Orta Elektrik Yükü ÷ Xalis Çıxarma Sürəti
Optimallaşdırılmış korpusun təxminən 22.5 kVt orta effektiv elektrik yükü ilə işlədiyini və 3.8 m²/saat xalis məhsuldarlığa nail olduğunu düşünün.
22.5 kVt ÷ 3.8 m²/saat ≈ 5.9 kVt/m²
Köməkçi soyutma və nasos təxminən 1.5 kVt əlavə edərsə:
24 kVt ÷ 3.8 m²/saat ≈ 6.3 kVt/saat ümumi sistem elektrik enerjisi
Elektrik enerjisi xərclərinə həssaslığın nümunəvi nümunəsi
| Elektrik qiyməti | Enerji istehlakı | Hər m² üçün təxmini elektrik xərcləri |
|---|---|---|
| 0.08 ABŞ dolları/kVt/saat | 6.3 kVt/m² | 0.50 ABŞ dolları/m² |
| 0.12 ABŞ dolları/kVt/saat | 6.3 kVt/m² | 0.76 ABŞ dolları/m² |
| 0.20 ABŞ dolları/kVt/saat | 6.3 kVt/m² | 1.26 ABŞ dolları/m² |
| 0.30 ABŞ dolları/kVt/saat | 6.3 kVt/m² | 1.89 ABŞ dolları/m² |
Bu rəqəmlər yalnız elektrik enerjisini təmsil edir. Tam iqtisadi müqayisə zamanı əmək, aşındırıcı maddələr, su, saxlama, tullantıların toplanması, səthin hazırlanması və avadanlıqların amortizasiyası da nəzərə alınmalıdır.
10. Niyə örtük təbəqələrdə qopdu
Nəticə örtükün dağılması və səthlərarası birləşmənin dağılması arasındakı fərqlə izah edilə bilər.
Taşlama örtük materialını mexaniki olaraq məhv edir.
Aşındırıcı partlatma onu tədricən aşındırır.
İnduksiya, örtük təbəqəsinin çox hissəsini qorumağa çalışır və eyni zamanda onun əsas poladla yapışmasını pozur.
Yapışma epoksi təbəqəsinin özünün mexaniki möhkəmliyindən aşağı düşdükdən sonra örtük nisbətən böyük parçalar kimi qopa bilər.
Bu fərq tullantıların idarə olunması üçün vacibdir.
Qarışıq yaratmaq əvəzinə:
- Epoksi hissəcikləri
- Toz
- İşlənmiş aşındırıcı
- Pas
- Çirkləndiricilər
Toplu induksiya-çıxarılma mərhələsi nisbətən böyük və daha asan toplanan bərk örtük fraqmentləri yarada bilər.
11. 30 kVt vs 60 kVt: 30 kVt-lıq maşın kifayət qədər böyük idimi?
Bu xüsusi 3 mm epoksi / 10 mm polad ssenarisi üçün, nümayəndəlik təhlili göstərir ki, 30 kVt-lıq sistem praktik bir proses pəncərəsi təmin edə bilər.
Lakin bu, 30 kVt-ın hər epoksid çıxarma layihəsi üçün ideal olduğu anlamına gəlmir.
| Parametr | 30kW Sistem | 60kW Sistem |
|---|---|---|
| Orta qalınlıqlı polad üzərində 3 mm epoksi | Çox uyğun namizəd | Bəzi hallarda tələb olunandan daha çox tutum |
| Əl əməliyyatı | Yaxşı balans | Mümkündür, lakin diqqətli güc nəzarəti tələb edir |
| Böyük İstilik Başlığı | Mövcud güc sıxlığı ilə məhdudlaşır | Daha yaxşı uyğundur |
| Çox Qalın Polad | Daha yavaş istilik reaksiyası | Daha çox mövcud istilik tutumu |
| Yüksək məhsuldarlıqlı istehsal | Orta | Daha yüksək potensial məhsuldarlıq |
| Elektrik İnfrastrukturu | Daha aşağı tələb | Daha yüksək tələb |
| Avadanlıq Ölçüsü / Hərəkətliliyi | Ümumiyyətlə yerləşdirmək daha asandır | Daha böyük sistem |
| Proses Nəzarət Həssaslığı | Nisbətən bağışlayan | Yüksək güc nəzarətli skanlama tələb edir |
Bunun əvəzinə 60 kVt-ı nə vaxt tövsiyə edərdik?
60 kVt gücündə bir maşın aşağıdakı şərtlərdən biri və ya bir neçəsi tətbiq edildikdə getdikcə daha cəlbedici olur:
- Çox qalın polad substrat
- Böyük induksiya başlığı iş sahəsi
- Daha yüksək tələb olunan m²/saat məhsuldarlıq
- Çox qalın rezin və ya PFP örtükləri
- Əl hərəkəti əvəzinə avtomatlaşdırılmışdır
- Böyük saxlama çənləri və ya uzun boru kəmərləri
- Davamlı sənaye təmizləmə əməliyyatı
12. Alternativ 3 mm Epoksi Təmizləmə Üsulları ilə Müqayisə
| Faktor | 30 kVt induksiya | Aşındırıcı partlayış | UHP Su Püskürtməsi | Lazer təmizlənməsi |
|---|---|---|---|---|
| Çıxarma Prinsipi | İnterfeys termal ayrılması | Mexaniki eroziya | Yüksək təzyiqli mexaniki çıxarma | Optik ablasiya |
| 3 mm Epoksi üçün uyğunluq | Yapışmanın termal olaraq zəifləyə biləcəyi yüksəkdir | Yüksək | Yüksək | Tətbiqdən asılıdır; qalın örtüklər əhəmiyyətli dərəcədə ablasiya həcmi tələb edir |
| Aşındırıcı istehlak | Toplu çıxarma zamanı heç biri | Yüksək | heç kim | heç kim |
| Su istehlakı | Yalnız soyutma dövrəsi | Metoddan asılı olaraq aşağı / heç biri | Yüksək | Aşağı |
| İkinci dərəcəli tullantılar | Əsasən çıxarılan örtük | Örtük + aşındırıcı qarışıq | Örtük + çirkab suları | Ekstraksiya tələb edən incə ablasiya olunmuş material / dumanlar |
| Toz Potensialı | Vərəqlərin çıxarılması zamanı nisbətən aşağı | Məhdudiyyətsiz yüksək | Havada toz azdır, lakin çirkab suları əmələ gəlir | Proses emissiyalarının çıxarılması tələb olunur |
| Səth profilinin yaradılması | Minimal | əla | Məhdud / tətbiqdən asılıdır | məhdud |
| Toplu Qalın Örtük Təmizlənməsi | Güclü üstünlük | Effektiv | Effektiv | Ümumiyyətlə daha nazik və ya dəqiq tətbiqlər üçün daha uyğundur |
| Son Yenidən Örtük Hazırlığı | İkinci dərəcəli hazırlığa ehtiyac ola bilər | Tez-tez inteqrasiya olunmuş | Əlavə hazırlıq tələb edə bilər | Kaplama spesifikasiyasından asılıdır |
13. İnduksiya səth hazırlığı üçün tam əvəzedici kimi satılmamalıdır
Bu hadisə mühüm bir fərqi ortaya qoydu.
Kaplama çıxarılması və səth hazırlanması həmişə eyni əməliyyat deyil.
İnduksiya sistemi toplu epoksi örtüyü effektiv şəkildə təmizləyə bilər, lakin yeni örtük spesifikasiyası aşağıdakıları tələb edə bilər:
- Müəyyən edilmiş səth təmizliyi
- Göstərilən lövbər profili
- Qalıq astarın çıxarılması
- Duz çirklənməsi testi
- Paslanma və ya korroziya məhsullarının təmizlənməsi
Buna görə də texniki cəhətdən sağlam bir iş axını aşağıdakı kimi ola bilər:
| Mərhələ | proses | Obyektiv |
|---|---|---|
| 1 | Induksiya istiliyi | Epoksid-polad yapışmasını pozun |
| 2 | Mexaniki soyma/qaşıma | 3 mm qalınlığında örtüyü çıxarın |
| 3 | Təftiş | Polad və qalıq çirklənməni qiymətləndirin |
| 4 | Lazım gələrsə, yüngül partlatma / elektrik alətlərinin təmizlənməsi | Müəyyən edilmiş təmizlik və profil istehsal edin |
| 5 | Səth yoxlaması | Yenidən örtük üçün uyğunluğu təsdiqləyin |
| 6 | Yeni örtük tətbiqi | Korroziyadan qorunmanı bərpa edin |
14. İstilik Nəzarəti: Niyə Daha Çox İstilik Həmişə Yaxşı Olmur
Ən yüksək güclü sınaq şəraiti örtüyün sürətli ayrılmasına səbəb oldu, lakin seçilmədi.
Çünki həddindən artıq istilik girişi bir sıra mənfi cəhətlərə səbəb ola bilər:
- Artan örtük parçalanması
- Daha çox tüstü və ya emal buxarı
- Daha yüksək polad temperaturu
- Lazımsız elektrik istehlakı
- İstilikdən təsirlənən daha böyük sahə
- Operator nəzarətinin azaldılması
Buna görə də, üstünlük verilən strategiya, etibarlı bir şəkildə ayrılmanın baş verdiyi həddən bir qədər yuxarıda bir proses pəncərəsi müəyyən etməkdir.
Bu konsepsiyanı aşağıdakı kimi ümumiləşdirmək olar:
Qeyri-kafi istilik: örtük yapışmış qalır.
Optimallaşdırılmış İstilik: yapışmanı zəiflədir və təbəqələrdəki qabıqları örtür.
Həddindən artıq istilik: təmizlənmə tez ola bilər, lakin örtüyün deqradasiyası və substratın lazımsız istiləşməsi artır.
15. Temperatur Ölçmə Çətinlikləri
Kaplama çıxarılması zamanı temperaturun ölçülməsi xüsusi diqqət tələb edir.
Xarici epoksi səthə yönəldilmiş infraqırmızı termometr polad/örtük səthinin temperaturunu mütləq dəqiq ölçmür.
Potensial ölçmə xətaları aşağıdakılardan qaynaqlanır:
- Müxtəlif səth emissiyası
- Kaplama rəngi
- Reflections
- Soyma zamanı örtük vəziyyətinin dəyişdirilməsi
- 3 mm epoksi təbəqəsi vasitəsilə temperatur qradiyenti
Tövsiyə olunan İnkişaf Metodu
Nəzarətli ixtisas testi üçün:
- Ümumi temperatur rejimini xəritələşdirmək üçün infraqırmızı kameradan istifadə edin.
- Əlçatan polad yerdə kontakt termoelementlə göstəriciləri yoxlayın.
- Generator gücünün faizini qeyd edin.
- Tarama sürətini qeyd edin.
- İş başının dayanma məsafəsini qeyd edin.
- Sənəd örtüyünün sərbəst buraxılması davranışı.
Bu, yalnız operator təcrübəsinə etibar etmək əvəzinə, təkrarlana bilən bir proses reseptini yaradır.
16. Real Layihələrdə Kabel Uzunluğu Niyə Vacibdir
Laboratoriya sınaq paneli enerji təchizatının yanında yerləşdirilə bilər, saxlama çəni və ya dəniz platforması isə yerləşdirilə bilməz.
Real sənaye tətbiqləri operatorun işləməsini tələb edə bilər:
- Tankların içərisində
- İskele üzərində
- Böyük diametrli damarların ətrafında
- Boru kəmərləri boyunca
- Gəmi göyərtələrində
- Yüksək polad konstruksiyalarda
Bu səbəbdən, uzun məsafəli çıxış kabeli RPR tipli induksiya örtük çıxarma sisteminin vacib hissəsidir.
Əldə saxlanılan induksiya başlığı örtüyü çıxarmaq sahəsinə aparılarkən əsas generator və soyutma qurğusu praktiki xidmət yerində qala bilər.
17. Hazırlanmış Səth üçün Keyfiyyətə Nəzarət Meyarları
Uğur sadəcə "boya qopdu" kimi təyin edilməməlidir.
Peşəkar örtük çıxarma prosesi aşağıdakıları qiymətləndirməlidir:
| Yoxlama maddəsi | Qəbul Sualı |
|---|---|
| Toplu örtük çıxarılması | 3 mm epoksi təbəqəsi əsaslı şəkildə təmizlənibmi? |
| Qalıq Astar | Növbəti hazırlıq mərhələsi üçün qalıq material qəbul edilə bilərmi? |
| Polad Vəziyyəti | Qəbuledilməz bir təhrif və ya istilik effekti varmı? |
| Korroziyaya məruz qalma | Gizli korroziya yoxlama üçün görünən hala gəldimi? |
| Səth profili | Yenidən örtük əlavə aşındırıcı profilləmə tələb edirmi? |
| Çirklənmə | Duzlar, yağ və ya digər çirkləndiricilər varmı? |
| Tullantıların Vəziyyəti | Çıxarılan örtük səmərəli şəkildə yığıla bilərmi? |
18. Məhsuldarlıq Təhlili: Əsl Çətinlik Haradan Hərəkət Edir
İnduksiya qızdırması kifayət qədər sürətli olduqdan sonra, generator gücü artıq məhsuldarlığın yeganə məhdudiyyəti olmaya bilər.
Proses maneəsi aşağıdakılara dəyişə bilər:
- Əl ilə qaşıma
- Kaplama kolleksiyası
- Operatorun gəzinti sürəti
- İş platformasının yenidən yerləşdirilməsi
- Təftiş
- Son səth hazırlığı
Bu, generator gücünün 30 kVt-dan 60 kVt-a qədər ikiqat artırılmasının saatda tamamlanmış kvadrat metrin ikiqat artırılması demək olmadığını izah edir.
Böyük layihələr üçün təkcə qızdırıcı deyil, bütün iş axını təhlil edilməlidir.
19. Təklif olunan İki Nəfərlik Əməliyyat Metodu
Düz 3 mm epoksi örtüklü polad səth üçün səmərəli heyət aşağıdakılardan ibarət ola bilər:
| Operator | məsuliyyət |
|---|---|
| 1-ci operator | İnduksiya qızdırıcı başlığını, hərəkət sürətini və üst-üstə düşməsini idarə edir. |
| 2-ci operator | Dərhal kazıyıcı ilə davam edir, ayrılan epoksidi təmizləyir və örtük davranışını izləyir. |
Tapşırıqların bu şəkildə ayrılması, induksiya operatoruna örtüyü çıxarmaq üçün dəfələrlə dayanmaq əvəzinə, ardıcıl istilik rejimini qorumağa imkan verir.
20. Epoksid Təmizlənməsi üçün Təhlükəsizlik Mülahizələri
İnduksiya örtüyünün çıxarılması aşındırıcı tozu azalda bilsə də, bu, sənaye istilik prosesi olaraq qalır.
Aşağıdakı nəzarətlər qiymətləndirilməlidir:
- Elektrik təhlükəsizliyi
- Elektromaqnit sahəsi prosedurları
- İsti səthdən qorunma
- Havalandırma
- Lazım olduqda yerli tüstü çıxarılması
- Örtük tərkibinin icmalı
- Lazım olduqda tənəffüs orqanlarının qorunması
- Qoruyucu əlcəklər və geyimlər
- Soyuducu suyun monitorinqi
- Yanğının qarşısının alınması
Mövcud örtüyü qızdırmazdan əvvəl, layihə sahibi mümkün olduqda onun kimyəvi tərkibini müəyyən etməlidir.
Köhnə sənaye örtükləri təhlükəli piqmentlər və ya qatqılar ehtiva edə bilər, buna görə də "aşağı toz" heç vaxt "təsir riski yoxdur" kimi şərh edilməməlidir.

21. 3 mm Epoksi Kassasından Əsas Mühəndislik Dərsləri
Bu mühəndislik nümunəsindən çıxarılan ən vacib dərslər sadəcə 30 kVt-lıq bir maşının epoksidi təmizləyə bilməsi deyil.
Daha dərin tapıntılar bunlardır:
- İnterfeys temperaturu generatorun maksimum gücündən daha vacibdir.
- Səyahət sürəti və gücü birlikdə optimallaşdırılmalıdır.
- Vahid bobin həndəsəsi, proqnozlaşdırıla bilən təbəqə buraxılışı üçün vacibdir.
- Həddindən artıq temperatur, çıxarılma daha sürətli olsa belə, prosesin keyfiyyətini aşağı sala bilər.
- Qaşıma induksiya başlığını yaxından izləməlidir.
- Örtüyün çıxarılması və son səth hazırlığı ayrı mühəndislik mərhələləri kimi qəbul edilməlidir.
- Əl ilə idarəetmə və örtük yığımı məhsuldarlıq baxımından maneələr yaratdıqda, 30 kVt-lıq qurğu daha böyük bir sistemdən daha uyğun ola bilər.
22. Tez-tez verilən suallar
30 kVt-lıq induksiya qızdırıcısı 3 mm epoksi örtüyü təmizləyə bilərmi?
Bəli, 30 kVt-lıq induksiya qızdırıcısı ferromaqnit polad üzərində 3 mm epoksi örtük üçün uyğun namizəd ola bilər. Faktiki performans poladın qalınlığından, epoksid kimyasından, yapışma möhkəmliyindən, qızdırıcı başlığın ölçüsündən və tələb olunan məhsuldarlıqdan asılıdır.
Epoksid qatranını induksiya yolu ilə çıxarmaq üçün hansı temperatur tələb olunur?
Universal temperatur yoxdur. Bu nümunəvi mühəndislik vəziyyətində, etibarlı bir əlaqənin pozulması təxminən 200-230°C temperatur aralığı pəncərəsində baş vermişdir. Həqiqi optimal temperatur müəyyən bir örtük sistemini sınaqdan keçirməklə müəyyən edilməlidir.
İnduksiya epoksi örtüyü əridirmi?
Mütləq deyil. Məqsəd örtük-polad sərhədindəki yapışmanı zəiflətməkdir. Örtük təbəqələr və ya böyük fraqmentlər şəklində çıxarılacaq qədər bütöv qala bilər.
Bütün 10 mm polad lövhənin 200°C-yə çatması lazımdırmı?
Xeyr. İnduksiya lokal səth istiləşməsinə səbəb olur. Məqsəd, bütün polad komponentini bərabər şəkildə qızdırmaq əvəzinə, örtük səthinin yaxınlığında kifayət qədər istilik enerjisi yaratmaqdır.
3 mm epoksi nə qədər tez təmizlənə bilər?
Nümunəvi optimallaşdırılmış korpus əl ilə idarə olunmaqla təxminən 3.5–4.0 m²/saat xalis məhsuldarlıq istehsal etmişdir. Faktiki sahə məhsuldarlığı həndəsədən, operatorun bacarığından, örtük yapışmasından və işə giriş imkanından asılı olaraq daha yüksək və ya aşağı ola bilər.
İndüksiyon epoksi təmizlənməsi nə qədər elektrik istehlak edir?
Bu halda, təmsilçi şərtlər altında ümumi elektrik enerjisi intensivliyi təxminən 6.3 kVt/m² olaraq qiymətləndirilmişdir. Bu dəyər universal spesifikasiya kimi qəbul edilməməlidir.
60 kVt 30 kVt-dan yaxşıdırmı?
Avtomatik deyil. 60 kVt-lıq qurğu daha çox istilik tutumu təmin edir və daha böyük təzyiqləri və ya daha yüksək ötürücülük qabiliyyətini dəstəkləyə bilər, lakin 30 kVt-lıq sistem orta polad qalınlığı və əl ilə örtük çıxarma işi üçün daha yaxşı bir tarazlıq ola bilər.
İnduksiya qumlama olmadan epoksi təmizləyə bilərmi?
İnduksiya üsulu ilə aşındırıcı partlatma olmadan toplu epoksi təmizlənə bilər. Bununla belə, yeni örtük üçün müəyyən edilmiş səth təmizliyinə və anker profilinə nail olmaq üçün yüngül partlatma və ya başqa bir hazırlıq prosesi tələb oluna bilər.
Eyni maşın rezin və PFP örtüklərini təmizləyə bilərmi?
Potensial olaraq bəli. İnduksiyalı birləşmənin pozulması bir neçə yapışdırılmış örtük sisteminə tətbiq oluna bilər, lakin hər bir örtük üçün özünəməxsus güc, hərəkət sürəti və temperatur pəncərəsi tələb olunur.
Maşın almadan əvvəl nümunə sınaqdan keçirilməlidirmi?
Bəli. Uyğun generator gücünü, istilik başlığının dizaynını, temperatur diapazonunu, skanlama sürətini və gözlənilən məhsuldarlığı müəyyən etmək üçün ən yaxşı yol, örtüklü polad nümunəsidir.
23. Ərizə Testi üçün Tələb Olunan Məlumatlar
Etibarlı avadanlıq tövsiyəsi üçün aşağıdakıları təmin edin:
- Polad dərəcəli
- Polad qalınlığı
- Coating növü
- Kaplama qalınlığı
- Örtük qatlarının sayı
- İş parçasının ölçüləri
- Düz və ya əyri həndəsə
- Tələb olunan çıxarılma sahəsi
- Hədəf məhsuldarlığı
- Mövcud elektrik təchizatı
- Tələb olunan kabel uzunluğu
- Örtülmüş iş parçasının fotoşəkilləri
- Mümkün olduqda fiziki örtüklü nümunə
Nəticə: 30 kVt-lıq RPR induksiya qızdırıcısı 3 mm epoksi üçün uyğundurmu?
Bu mühəndislik nümunəsi, örtüyün çıxarılması üçün avadanlıq seçiminin yalnız kVt reytinqinə deyil, tam istilik prosesinə əsaslanmalı olduğunu göstərir.
10 mm karbon-polad substrata yapışdırılmış 3 mm-lik epoksi örtük üçün 30 kVt-lıq RPR induksiya qızdırıcısı, əl ilə işləmə zamanı yaxşı nəzarəti qoruyarkən praktik bir əlaqəni kəsmək üçün kifayət qədər güc təmin edir.
Optimallaşdırılmış strategiya temperaturu maksimum dərəcədə artırmaq deyil.
Bunun əvəzinə, məqsəd aşağıdakıları əlaqələndirməkdir:
generator gücü + induksiya bobininin həndəsəsi + qoşma məsafəsi + tarama sürəti + interfeys temperaturu + kazıyıcı vaxtı.
Bu parametrlər düzgün balanslaşdırıldıqda, epoksi nisbətən böyük təbəqələrə ayrıla bilər və bu da mexaniki olaraq üyüdülməli və ya aşındırıcı şəkildə partladılmalı olan material miqdarını əhəmiyyətli dərəcədə azaldır.
Daha qalın polad, daha böyük işçi başlıqlar, daha ağır rezin və ya PFP sistemləri və ya əhəmiyyətli dərəcədə daha yüksək məhsuldarlıq tələbləri üçün daha yüksək güclü sistemə üstünlük verilə bilər.
HLQ, müxtəlif örtük çıxarma tələbləri üçün bir neçə RPR induksiya örtük çıxarma qızdırıcısı sistemi təklif edir.
Kaplama örtüyünüzü sınamaq lazımdırmı?
HLQ-yə polad markanızı, polad qalınlığınızı, örtük materialınızı, örtük qalınlığınızı, iş parçasının ölçülərini, tələb olunan çıxarma sürətini və tətbiq fotoşəkillərinizi göndərin.
Son maşın seçimindən əvvəl nümunə örtük testi tövsiyə olunur.