
İnduksiya İstiliyi ilə Tel və Kabel üçün Davamlı İnduksiya Tavlama | Mühəndislik Təlimatı
Mündəricat
- Tez Cavab
- Tətbiq fonu
- Niyə bu tətbiq üçün induksiyalı istilikdən istifadə etməlisiniz?
- Uyğun Materiallar və İş Parçaları
- İş prinsipi
- Əsas Texniki Parametrlər
- Mühəndislik seçimi təlimatı
- Proses iş axını
- Case Study / Tipik Tətbiq
- Ümumi problemlər və həllər
- FAQ
- Nəticə
Tez Cavab
Davamlı induksiya tavlama tel və kabel üçün, soyuq çəkilmiş teli yumşaltmaq, işin sərtləşməsini azaltmaq, elastikliyi bərpa etmək, keçiriciliyin sabitliyini artırmaq və keçiriciləri daha da çəkmə, telləmə, izolyasiya ekstruziyası və ya formalaşdırma üçün hazırlamaq üçün elektromaqnit induksiyasından istifadə edən xətt içi istilik emalı prosesidir. Mis məftil, alüminium məftil, mis ərintili məftil, paslanmayan polad məftil, karbon polad məftil, müqavimət məftili və xüsusi ərintili keçiricilər üçün uyğundur. İnduksiya qızdırması, tel çəkmə və ya kabel istehsal xətləri ilə sinxronizasiya edilə bilən sürətli, idarəolunan, lokal və davamlı isitmə təmin etdiyi üçün uyğundur. Tövsiyə olunan avadanlıq induksiya enerji təchizatı, çoxdöngəli və ya tunel tipli rulon, qapalı dövrəli soyutma, pirometr və ya kontakt temperaturunun monitorinqi, tel gərginliyinin idarə edilməsi və PLC xətt sürətinin sinxronizasiyası ilə davamlı induksiya tavlama sistemidir.
Tətbiq fonu
Məftil və kabel istehsalı adətən təkrarlanan çəkmə, yayma, formalaşdırma və ya saplama əməliyyatlarını əhatə edir. Soyuq çəkmə zamanı materialın qəliblərdən keçirilməsi ilə məftilin diametri azalır. Bu, ölçü dəqiqliyini və səthin tamamlanmasını yaxşılaşdırır, eyni zamanda uzanmanı azaldarkən sərtliyi, dartılma möhkəmliyini və daxili gərginliyi artırır. Bu fenomen iş bərkitməsi adlanır. İşlə bərkimiş məftil düzgün şəkildə tavlanmazsa, sonrakı çəkmə zamanı qırıla, əyilmə zamanı sıradan çıxa, formalaşdırma zamanı çatlaya və ya qeyri-sabit elektrik və mexaniki performans göstərə bilər.
Davamlı tavlama elastikliyi bərpa etmək və proses sabitliyini artırmaq üçün istifadə olunur. Müasir tel və kabel zavodunda, mis keçiriciləri, alüminium keçiriciləri, paslanmayan polad telləri və ya xüsusi ərintili telləri çəkdikdən sonra tavlama tez-tez tələb olunur. Ənənəvi tavlama üsullarına müqavimət tavlama, qaz sobası tavlama, muffle sobası tavlama və seriyalı soba tavlama daxildir. Bu üsullar işləyə bilər, lakin xətt sürətinin idarə olunması, enerji səmərəliliyi, döşəmə sahəsi, oksidləşmə nəzarəti, temperaturun vahidliyi və işəsalma reaksiyasında məhdudiyyətlər ola bilər.
Fasiləsiz induksiyalı tavlama getdikcə daha çox istifadə olunur, çünki o, birbaşa tel çəkmə xəttinə və ya kabel istehsal xəttinə quraşdırıla bilər. Hərəkət edən teli böyük soba kamerasına ehtiyac olmadan tez və dəqiq şəkildə qızdırır. Tel və kabel emalı üçün induksiya avadanlığı adətən tavlama, stressin azaldılması, örtük hazırlanması və digər daxili istilik prosesləri üçün istifadə olunur; avadanlıq təchizatçıları bu sistemləri davamlı istehsal xətləri üçün uyğun kimi təsvir edirlər, çünki induksiya sistemi fasiləsiz emal üçün dəyirman sürətinə uyğunlaşdırıla bilər.
Elektrik tətbiqlərində istifadə olunan mis məftillər üçün tavlama xüsusilə vacibdir, çünki soyuq çəkmə həm mexaniki davranışı, həm də elektrik performansını dəyişdirir. Mis yüksək elektrik keçiriciliyinə görə qiymətləndirilir, lakin həddindən artıq iş sərtləşməsi elastikliyi azalda və dolama, tel çəkmə və kabel yığımı zamanı işləmə problemləri yarada bilər. Bu səbəbdən, alıcılar daha yüksək xətt sürətinə, daha yaxşı məftil yumşaqlığına, daha aşağı qırılma nisbətinə, daha kiçik avadanlıq izinə və daha yaxşı proses nəzarətinə ehtiyac duyduqları zaman davamlı induksiya tavlamasını axtarırlar.
Tavlamadan əvvəl sənaye problemləri
| Tel istehsalında problem | Tipik Səbəb | Nəticə | Tavlama Məqsədi |
|---|---|---|---|
| Tel çox sərtləşir | Soyuq rəsm və plastik deformasiya | Zəif elastiklik və yüksək qırılma riski | Süniliyi bərpa edin və sərtliyi azaldın |
| Çəkmə zamanı tel qırılır | Həddindən artıq iş sərtləşməsi və ya qeyri-bərabər quruluş | Xəttin dayanması və material itkisi | Mexaniki xüsusiyyətləri sabitləşdirin |
| Qeyri-sabit uzanma | Uyğun olmayan tavlama temperaturu | Kabel istehsalında keyfiyyət dəyişikliyi | Temperaturun təkrarlanmasını yaxşılaşdırın |
| Oksidləşmiş keçirici səth | Havada uzun müddət yüksək temperatura məruz qalma | Səth keyfiyyətinin aşağı olması və əlavə təmizlənmə | Qızdırma müddətini azaldın və lazım olduqda qoruma əlavə edin |
| Böyük tavlama sobasının izi | Ənənəvi sobada uzun müddət qalma müddəti | Yüksək mərtəbə sahəsi və yavaş reaksiya | Kompakt xəttli induksiyalı isitmə istifadə edin |
Niyə bu tətbiq üçün induksiyalı istilikdən istifadə etməlisiniz?
İnduksiya qızdırması, iş parçası uzun, dar, keçirici və davamlı hərəkət etdiyi üçün məftil və kabellərin davamlı tavlanması üçün çox uyğundur . İnduksiya rulonu məftil yolunun ətrafına quraşdırıla bilər və məftil maqnit sahəsindən keçdikcə qızdırıla bilər. Qızdırma gücü məftil ölçüsünə, materiala, xətt sürətinə və hədəf tavlama temperaturuna uyğun olaraq tənzimlənir.
Ənənəvi müqavimət və ya soba qızdırması ilə müqayisədə induksiya qızdırmasının bir neçə praktik üstünlüyü var. Sürətli istilik reaksiyası, kompakt düzülüşü, asan işə salma-dayandırma idarəetməsi, yüksək avtomatlaşdırma uyğunluğu və çəkmə maşınları, götürmə sistemləri və ekstruziya xətləri ilə yaxşı inteqrasiyası var. Sənaye tətbiq nümunələri, induksiya qızdırma sistemindən istifadə edərək təxminən 15 m/dəq xətt sürətində davamlı mis məftil tavlamasını göstərir ki, bu da induksiyanın hərəkətli keçirici tətbiqləri üçün uyğunluğunu nümayiş etdirir.
| Faktor | Davamlı İnduksiya Tavlama | Ənənəvi Soba Tavlama | Mühəndislik Faydası |
|---|---|---|---|
| İstilik sürəti | Çox sürətli, adətən saniyələr | Daha yavaş, tez-tez bir neçə dəqiqə və ya daha uzun | Daha yüksək xətt sürəti və daha qısa proses uzunluğu |
| Proses düzeni | Kompakt daxili rulon sistemi | Uzun soba və ya toplu soba | Zavod sahəsinə qənaət edir |
| İstilik nəzarət | Güc xəttin sürətini tez bir zamanda izləyə bilər | Yüksək istilik ətaləti | Sürət dəyişiklikləri zamanı daha yaxşı reaksiya |
| Enerji istifadəsi | Enerji telə yönəlib | Soba kamerası və atmosfer də qızdırılır | Lazımsız istilik itkisini azaldın |
| Avtomatlaşdırma | Asan PLC inteqrasiyası | Mümkün, lakin daha yavaş cavab | Rəsm xətti ilə daha yaxşı sinxronizasiya |
| Səthin oksidləşməsi | Qısa müddətli təsir; qoruyucu qaz əlavə edilə bilər | Uzun müddətli təsir oksidləşməni artıra bilər | Təmiz keçirici səth |
Tel və Kabel İstehsalçıları üçün Əsas Faydalar
| Xeyir | İstehsalda məna | Alıcı Dəyəri |
|---|---|---|
| Daxili istehsal | Tavlama çəkmə və ya götürmə sürəti ilə sinxronizasiya edilə bilər | İşləmə və ara saxlama müddətini azaldır |
| Sürətli başlanğıc | İnduksiya sistemi tez bir zamanda işləmə vəziyyətinə çatır | Böyük sobalara nisbətən daha az istiləşmə müddəti |
| Dəqiq enerji nəzarəti | Güc sürətə və naqil diametrinə görə tənzimlənə bilər | Sabit uzanma və dartılma gücü |
| Kompakt ayaq izi | Bobin və enerji sistemi daha az istehsal sahəsi tələb edir | Mövcud xətlərə asanlıqla yenidənqurma |
| Təmiz isitmə | Telin ətrafında açıq alov yoxdur | Təkmilləşdirilmiş emalatxana mühiti |
| Çevik proses | Reseptlər müxtəlif tel ölçüləri üçün saxlanıla bilər | Daha sürətli məhsul dəyişikliyi |
Uyğun Materiallar və İş Parçaları
Davamlı induksiyalı tavlama bir çox keçirici tel materiallarına tətbiq oluna bilər. Bununla belə, qızdırma davranışı qara və qeyri-dəmir metallar arasında kəskin şəkildə fərqlənir. Polad tel Küri temperaturundan aşağı maqnitdir və adətən induksiyalı qızdırma ilə yaxşı uyğunlaşır. Mis və alüminium maqnitsizdir, lakin yüksək keçiriciliyə malikdir, buna görə də düzgün spiral dizaynı, daha yüksək cərəyan sıxlığı və düzgün tezlik seçimi tələb olunur. İnduksiyalı qızdırma həm qara, həm də qeyri-dəmir tel məhsulları üçün tavlama, stressin azaldılması, örtük hazırlanması və digər daxili proseslər üçün istifadə edilmişdir.
| Material | boy | Uyğunluq | Qeydlər |
|---|---|---|---|
| Mis tel | 0.2–8 mm dairəvi tel; düzbucaqlı naqil mümkündür | Çox uyğun | Elektrik naqilləri, motor naqilləri, maqnit naqilləri və kabel naqillərinin tavlanması üçün istifadə olunur. |
| Oksigensiz mis məftil | İncə və orta ölçülü keçiricilər | Çox uyğun | Keçiriciliyi və səth keyfiyyətini qorumaq üçün yaxşı temperatur nəzarəti tələb olunur. |
| Alüminium tel | Xəttdən asılı olaraq 0.5–12 mm | Uyğun | Aşağı sıxlıq və yüksək keçiricilik diqqətli güc və sürət uyğunluğunu tələb edir. |
| Mis ərintisi tel | İncə, dəyirmi, düz və ya formalı tel | Uyğun | Tavlama temperaturu ərinti tərkibindən və tələb olunan mexaniki xüsusiyyətlərdən asılıdır. |
| Karbon polad tel | 0.5–16 mm və ya daha böyük | Çox uyğun | Maqnit muftası istilik səmərəliliyini artırır; stressi azaltmaq və yumşaltmaq üçün istifadə olunur. |
| Paslanmayan polad tel | 0.3-10 mm tipik | Uyğun | Oksidləşmə və rəng dəyişikliyini azaltmaq üçün tez-tez nəzarətli atmosfer tələb olunur. |
| Nikel ərintisi məftili | İncə və dəqiq tel | Uyğun | Xüsusi ərinti, müqavimət teli və dəqiq tətbiqlər üçün istifadə olunur. |
| Düz tel / düzbucaqlı tel | Xüsusi genişlik və qalınlıq | Xüsusi rulonla uyğundur | Kənar və mərkəz temperaturunun vahidliyi üçün bobin sahəsinin uyğunlaşdırılması tələb olunur. |
Materiala görə tipik tavlama məqsədləri
| Material qrupu | Əsas Tavlama Məqsədi | Tipik Keyfiyyət Göstəricisi |
|---|---|---|
| Mis və mis ərintisi | Rəsmdən sonra elastikliyi bərpa edin | Uzanma, dartılma gücü, keçiricilik, səth rəngi |
| Alüminium və alüminium ərintisi | Yumşaqlığı artırın və rəsm stressini azaldın | Uzanma, dartılma gücü, qırılma sürəti |
| Çelik tel | Stressin aradan qaldırılması, yumşaldılması və ya sonrakı emal üçün hazırlanması | Sərtlik, dartılma möhkəmliyi, mikrostruktur |
| Paslanmayan polad tel | Formalaşmanı bərpa edin və qalıq stressi azaldın | Səth parlaqlığı, mexaniki xüsusiyyətləri, korroziya davranışı |
| Xüsusi ərintili tel | Nəzarət olunan mikrostruktur və mexaniki xüsusiyyətlərə uyğunluq | Güc, yorğunluq davranışı, ölçülü sabitlik |
İş prinsipi
Davamlı induksiya tavlama hərəkət edən naqil daxilində istilik yaratmaq üçün elektromaqnit induksiyasından istifadə edir. İnduksiya enerji təchizatı mis spiral vasitəsilə alternativ cərəyan göndərir. Bu cərəyan alternativ maqnit sahəsi yaradır. Naqil spiraldan keçdikcə maqnit sahəsi naqildə cərəyan yaradır. Naqilin elektrik müqaviməti bu induksiya olunmuş cərəyanı istiliyə çevirir.
Naqil, idarə olunan xətt sürəti ilə bobin vasitəsilə çəkilir. Son temperatur gücdən, tezlikdən, bobin uzunluğundan, naqil diametrindən, material xüsusiyyətlərindən və istilik zonasında qalma müddətindən asılıdır. Qızdırıldıqdan sonra, materialdan və proses tələbindən asılı olaraq, naqil idarə olunan soyutma hissəsindən, su söndürmə zonasından, hava soyutma zonasından, qoruyucu qaz kamerasından və ya qurutma cihazından keçə bilər.
İş Prinsipi Axın Diaqramı
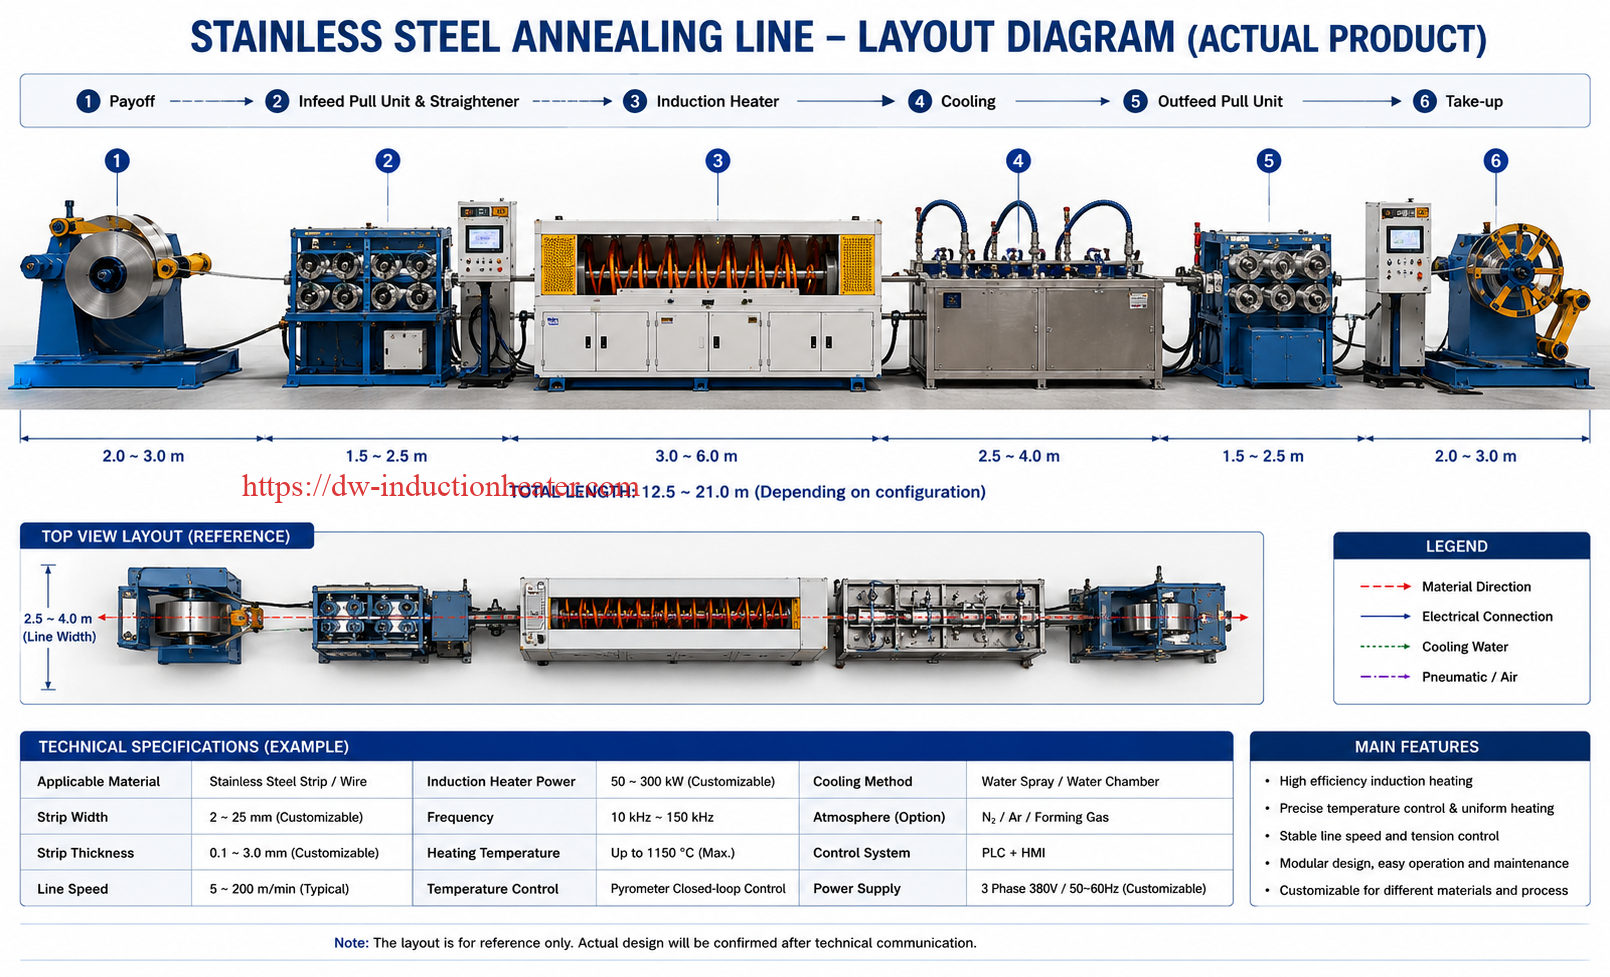
Ödənişli çarx → Tel Təmizləmə / Düzləşdirmə → İnduksiya çarxının qızdırma zonası → Temperaturun ölçülməsi → Qoruyucu atmosfer və ya soyutma bölməsi → Qurutma / Səthə Nəzarət → Gərginliyə Nəzarət → Çəkmə çarxı və ya Növbəti Proses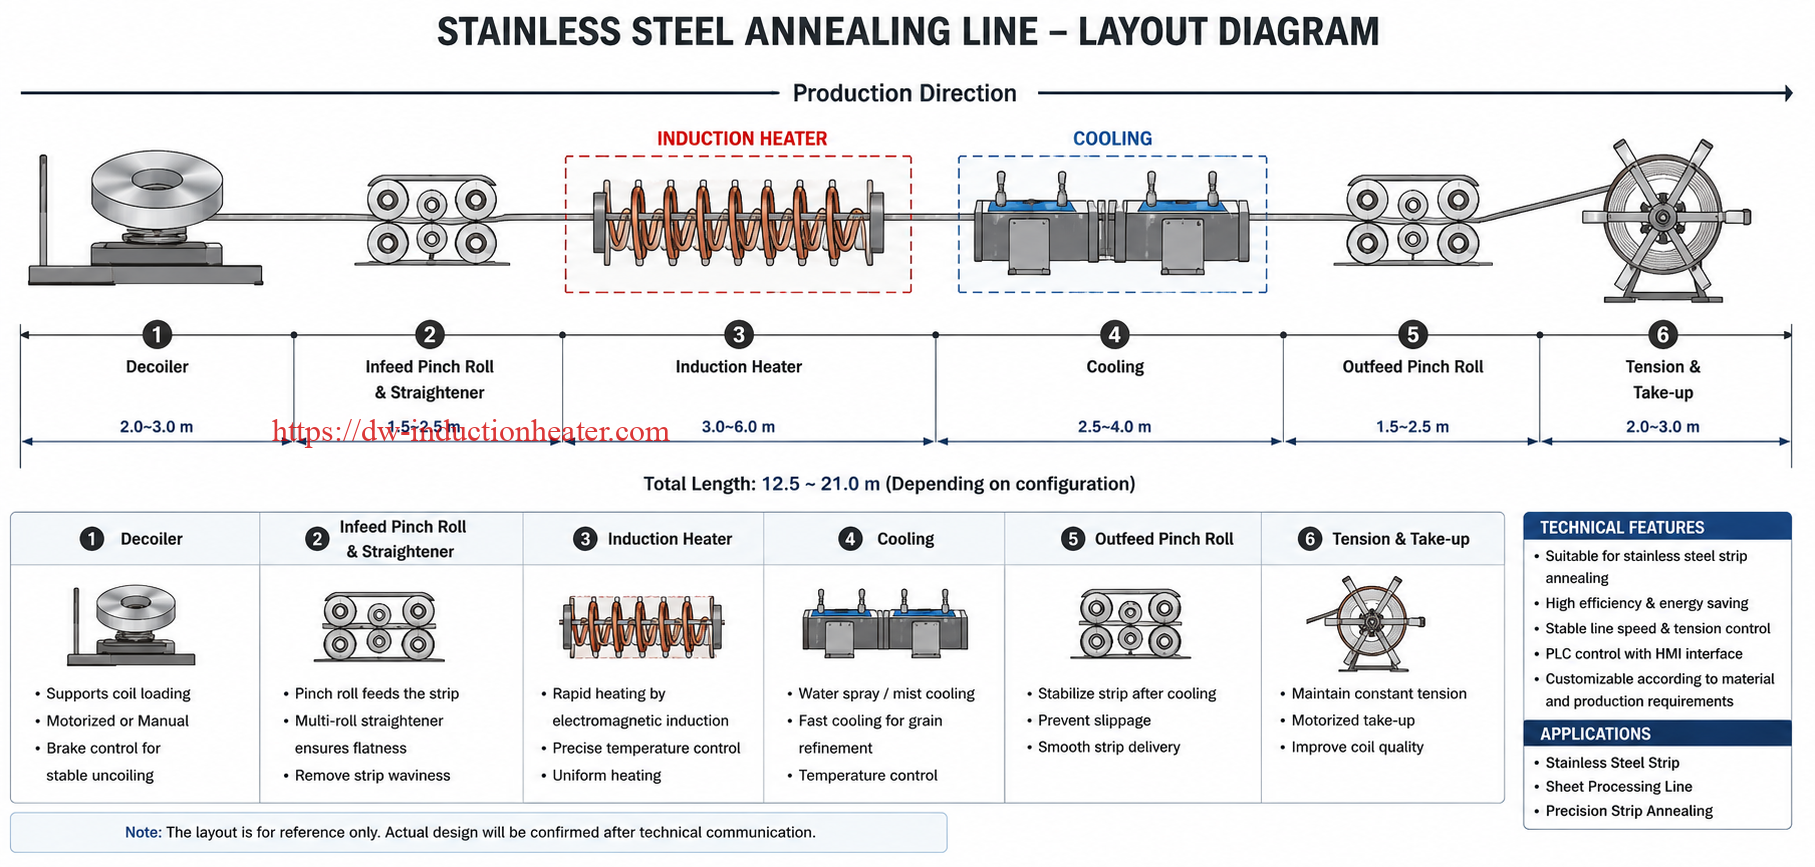
| Prinsip Element | Mühəndislik Mənası | Nəzarət metodu |
|---|---|---|
| Elektromaqnit sahəsi | Enerjini hərəkət edən telə təmas olmadan ötürür | Bobin dizaynı, tezliyi, çıxış gücü |
| Dəri effekti | Daha yüksək tezlikdə səthə yaxın cərəyan sıxlığı daha yüksəkdir | Diametrə görə tezlik seçimi |
| Yaşayış müddəti | Telin istilik zonasında qalma müddəti | Xətt sürəti və bobin uzunluğu |
| Temperaturun yüksəlməsi | Tavlama dərəcəsini təyin edir | Güc geribildirimi və pirometr nəzarəti |
| Soyutma dərəcəsi | Son mikrostruktur və səth vəziyyətinə təsir göstərir | Hava, su, qaz və ya idarə olunan soyutma |
Əsas Mühəndislik Əlaqəsi
| Parametr | Tavlamaya təsiri | Mühəndislik Qaydası |
|---|---|---|
| Daha yüksək xətt sürəti | Daha qısa istilik müddəti | Daha yüksək güc və ya daha uzun bobin tələb edir |
| Daha böyük tel diametri | Hər metrə daha çox kütlə | Daha yüksək güc və bəzən daha aşağı tezlik tələb edir |
| Daha yüksək hədəf temperaturu | Daha çox enerji tələb olunur | Güc marjası və daha yaxşı temperatur rəyi tələb edir |
| Daha yüksək tezlik | Daha çox səthə yönəlmiş isitmə | Kiçik naqillər üçün faydalıdır; böyük kəsiklər üçün daha az ideal ola bilər |
| Daha uzun bobin | Daha uzun yaşayış müddəti | Tələb olunan ani gücü azalda bilər |
Əsas Texniki Parametrlər
Davamlı induksiyalı tavlama sisteminin parametrləri material, diametr, xətt sürəti, hədəf tavlama temperaturu, səth tələbi və mövcud istehsal sahəsi əsasında seçilməlidir. Mis məftil üçün tavlama təcrübəsi məqsədin gərginliyin azaldılması, qismən yumşalma və ya tam yenidən kristallaşma olub-olmamasından asılı olaraq geniş şəkildə dəyişə bilər. Dərc edilmiş texniki nümunələr və proses açıqlamaları daha yüksək temperatur istifadə edildikdə mis məftilinin çox qısa müddətli pəncərələr üzərində induksiyalı tavlanmasını göstərir; məsələn, bir mis məftil tavlama metodu, müəyyən birləşdirici məftil tətbiqləri üçün 0.3-5 saniyə ərzində 650-1020°C diapazonunda induksiya və ya müqavimətli qızdırmanı təsvir edir.
| güc | Tezlik | Temperatur | vaxt | qıvrılmaq | Soyutma | Nəzarət |
|---|---|---|---|---|---|---|
| 10-50 kVt | 30-300 kHz | Materialdan asılı olaraq 250–750°C | 0.5-10 s | Kiçik çox döngəli rulon | Hava / su / qaz | Əl ilə və ya PLC |
| 50-150 kVt | 10-150 kHz | Materialdan asılı olaraq 300–900°C | 1-20 s | Uzunlamasına tunel rulonu | Nəzarət olunan soyutma | PLC + pirometr |
| 150-500 kVt | 1-50 kHz | Ərintidən asılı olaraq 400–1100°C | 2-60 s | Çoxzonalı rulon sistemi | Su/qaz soyutma | Qapalı dövrə nəzarəti |
Mühəndislik İstinadı üçün Tipik Temperatur Aralıqları
| Material | Tipik Tavlama / Stressdən Azadolma Aralığı | Proses Qeydləri |
|---|---|---|
| Mis tel | Sürətdən və tələb olunan yumşaqlıqdan asılı olaraq 250–700°C | Aşağı temperaturlar daha uzun müddət tələb edir; yüksək sürətli xətlər daha yüksək temperatur və daha qısa müddət tələb edə bilər. |
| Oksigensiz mis | 250–650°C tipik proses pəncərəsi | Oksidləşməni azaltmaq üçün qoruyucu atmosferdən istifadə edilə bilər. |
| Alüminium tel | 250–450°C tipikdir | Həddindən artıq yumşalmanın qarşısını almaq üçün temperatur diqqətlə idarə olunmalıdır. |
| Karbon polad tel | Sinifdən asılı olaraq stressin aradan qaldırılması/yumşaldılması üçün 500–750°C | Dəqiq proses karbon tərkibindən və istənilən mikrostrukturdan asılıdır. |
| Paslanmayan polad tel | Sinifdən və proses hədəfindən asılı olaraq 700–1100°C | Parlaq tavlama üçün tez-tez qoruyucu qaz tələb olunur. |
| Nikel ərintisi məftili | Ərintidən asılı olaraq 700–1150°C | Dəqiq ərinti xüsusiyyətlərinə nəzarət üçün istifadə olunur. |
Xətt Sürəti, Bobin Uzunluğu və Yaşayış Vaxtı Cədvəli
| Xətt sürəti | Bobin İstilik Uzunluğu | Yaşayış vaxtı | Mühəndislik Mənası |
|---|---|---|---|
| 10 m / dəq | 0.5 m | 3.0 s | Kifayət qədər gücə malik kompakt mis məftil isitmə üçün uyğundur. |
| 30 m / dəq | 0.5 m | 1.0 s | Daha yüksək güc və ya daha yüksək hədəf temperaturu tələb edir. |
| 60 m / dəq | 1.0 m | 1.0 s | Yüksək sürətli xətt sürətli enerji reaksiyası tələb edir. |
| 120 m / dəq | 1.5 m | 0.75 s | Çox zonalı isitmə və ya yüksək güc sıxlığı tələb olunur. |
| 300 m / dəq | 3.0 m | 0.60 s | Qabaqcıl xətt sinxronizasiyası və dəqiq idarəetmə tələb edir. |
Mühəndislik seçimi təlimatı
Davamlı induksiyalı tavlama sisteminin seçilməsi güc seçməkdən daha çox şey tələb edir. Təchizatçı tel materialını, diametr diapazonunu, çəkmə sürətini, tələb olunan yumşaqlığı, səth vəziyyətini, icazə verilən oksidləşməni, soyutma üsulunu və istehsal sxemini başa düşməlidir. Kiçik mis tel xətti və böyük polad tel xətti hər ikisi "davamlı tavlama" adlandırıla bilər, lakin onların avadanlıq dizaynları çox fərqlidir.
| Vəziyyət | Tövsiyə olunan avadanlıqlar | Qeydlər |
|---|---|---|
| İncə mis məftil, yüksək xətt sürəti | Qısa çox döngəli rulonlu yüksək tezlikli induksiya tavlama sistemi | Dəqiq gərginlik nəzarəti və xətt sürəti güc sinxronizasiyası tələb edir. |
| Orta mis keçirici | Pirometr geribildirimi ilə orta/yüksək tezlikli induksiya tavlama sistemi | Tel çəkmə xəttinin inteqrasiyası və keçiricinin yumşaldılması üçün yaxşıdır. |
| Düz mis və ya düzbucaqlı tel | Kənar temperatur nəzarəti ilə xüsusi formalı induksiya bobini | Bobin dizaynı həddindən artıq qızmış kənarlardan və soyuq mərkəzdən qaçınmalıdır. |
| Alüminium tel | Dəqiq temperatur nəzarəti ilə yüksək səmərəli induksiya qızdırıcısı | Alüminium asanlıqla həddindən artıq qızır; idarə olunan güc rampasından istifadə edin. |
| Karbon polad tel | Diametrdən asılı olaraq orta tezlikli və ya yüksək tezlikli tavlama sistemi | Maqnit birləşmə güclüdür; havaya məruz qaldıqda səthdə miqyaslanmanın qarşısını almaq lazımdır. |
| Paslanmayan poladın parlaq tavlanması | Qoruyucu atmosfer kamerası olan induksiya tavlama sistemi | Zavod təhlükəsizlik qaydalarından asılı olaraq hidrogen, azot-hidrogen və ya inert qaz istifadə edilə bilər. |
| Mövcud rəsm xəttinin modernləşdirilməsi | PLC xətt sürəti girişi ilə kompakt xəttli induksiya modulu | Ödəniş, kapstan və götürmə ilə mexaniki inteqrasiya tələb edir. |
| Çoxölçülü istehsal | Tənzimlənən rulon və ya dəyişdirilə bilən rulon dəstləri ilə resept əsaslı induksiya enerji təchizatı | Məhsulun dəyişmə sürətini və elastikliyini artırır. |
Güc Seçimi Metodu
İlkin güc qiymətləndirməsi telin kütlə axın sürətindən və tələb olunan temperatur artımından edilə bilər. Real istehsalda, bobin itkisi, radiasiya, konveksiya, səth vəziyyəti, soyutma itkisi və xəttin sürətlənməsi üçün təhlükəsizlik marjası əlavə edilməlidir.
| Hesablama Maddəsi | Formula / Məna | Mühəndislik Qeydi |
|---|---|---|
| Telin kəsişmə sahəsi | Dəyirmi tel üçün A = πd² / 4 | Rəsmdən sonra faktiki diametri istifadə edin. |
| Kütləvi axını | ṁ = A × sıxlıq × xətt sürəti | Xətt sürəti m/s-ə çevrilməlidir. |
| İstilik gücü | P = ṁ × Cp × ΔT | Əsas həssas istilik hesablanması. |
| Praktik avadanlıq gücü | Paktual = P / səmərəlilik × təhlükəsizlik həddi | İstehsal sabitliyi üçün adətən 15-30% marja əlavə edin. |
Mis Tel üçün Nümunə Güc İstinadı
| Mis Tel Çapı | Xətt sürəti | Təxmini İstilik Rüsumu | Təklif olunan avadanlıq çeşidi |
|---|---|---|---|
| 0.5-1.0 mm | 100–500 m/dəq | Aşağı kütlə axını, lakin yüksək sürət | 10–60 kVt yüksək tezlikli sistem |
| 1.0-3.0 mm | 50–250 m/dəq | Orta kütləli axın | 30–150 kVt gücündə sistem |
| 3.0-8.0 mm | 10–120 m/dəq | Daha yüksək istilik yükü | 80–300 kVt gücündə sistem |
| Düzbucaqlı keçirici | Özel | Kəsişmədən asılıdır | Xüsusi bobin və güc hesablaması tələb olunur |
İdarəetmə Sisteminin Seçimi
| Nəzarət funksiyası | Tövsiyə olunan Dizayn | məqsəd |
|---|---|---|
| Xətt sürəti sinxronizasiyası | PLC, çəkmə xəttindən kodlayıcı siqnal alır | Sürət dəyişdikdə gücü avtomatik olaraq tənzimləyir. |
| İstilik rəyi | İnfraqırmızı pirometr və ya kontakt ölçmə | Sabit tavlama temperaturunu saxlayır. |
| Resept saxlama | Mağaza materialı, diametri və sürət parametrləri | Məhsulun dəyişdirilməsi zamanı quraşdırma səhvini azaldır. |
| Gərginlik monitorinqi | Rəqqas qolu, yük kamerası və ya sürücü rəyi | Telin qırılmasının və diametr qeyri-sabitliyinin qarşısını alır. |
| Soyutma nəzarəti | Su/qaz axını və temperaturunun monitorinqi | Səth keyfiyyətini və son xüsusiyyətləri qoruyur. |
| Siqnalizasiyadan qorunma | Həddindən artıq cərəyan, həddindən artıq gərginlik, su çatışmazlığı, həddindən artıq temperatur | Avadanlıqları və istehsal xəttini qoruyur. |
Proses iş axını
Fasiləsiz induksiyalı tavlama xətti müstəqil qızdırıcı kimi deyil, inteqrasiya olunmuş bir proses kimi layihələndirilməlidir. İstilik sistemi ödəmə, çəkmə kapstanı, təmizləmə qurğusu, gərginlik nəzarəti, soyutma bölməsi, qurutma sistemi və götürmə cihazı ilə işləməlidir.
- Pul köçürməsi: Soyuq çəkilmiş naqil və ya keçirici sabit gərginliklə ödəniş çarxından qidalanır.
- Əvvəlcədən təmizləmə: Məhsulun keyfiyyəti tələb olunarsa, sürtkü yağı, yağ, toz və ya oksid çıxarılır.
- Diametr və sürət təsdiqi: PLC məhsul reseptini və xətt sürəti siqnalını alır.
- İnduksiya bobininin yerləşdirilməsi: Tel induksiya bobininin və ya tunel istilik zonasının mərkəzindən keçir.
- İnduksiya istilik: Tel hədəf tavlama temperaturuna qədər sürətlə qızdırılır.
- Temperatur monitorinqi: Pirometr və ya sensor çıxış temperaturunu yoxlayır və enerji mənbəyinə rəy göndərir.
- Atmosferin qorunması: Parlaq tavlama üçün azot, inert qaz və ya reduksiyaedici atmosfer istifadə edilə bilər.
- Nəzarət olunan soyutma: Tel hava, su, duman, qaz və ya idarə olunan soyutma kamerası ilə soyudulur.
- Qurutma və səthi təmizləmə: Su çıxarılır və səthin vəziyyəti götürülmədən və ya ekstruziyadan əvvəl sabitləşdirilir.
- Gərginlik nəzarəti: Telin gərginliyi uzanma və ya qırılmanın qarşısını almaq üçün idarə olunur.
- Qəbul və ya növbəti proses: Tavlanmış tel sarılır və ya birbaşa iplik çəkməyə, ekstruziyaya və ya örtüyə göndərilir.
- Keyfiyyətə yoxlama: Uzanma, dartılma möhkəmliyi, səth keyfiyyəti, keçiricilik və diametr sabitliyi yoxlanılır.


Daxili Proses Düzəldici Diaqramı
| Xətt Bölməsi | Əsas avadanlıqlar | Nəzarət tələbi |
|---|---|---|
| Ödəniş | Ödəniş dayağı, əyləc, gərginlik bloku | Sabit qidalanma və tel titrəməsi yoxdur |
| Əvvəlcədən müalicə | Təmizləyici, silmə cihazı, düzəldici | Təmiz və mərkəzləşdirilmiş tel yolu |
| İstilik zonası | İnduksiya bobini, enerji təchizatı, iş başlığı | Güc sürəti və material reseptini izləyir |
| İstilik nəzarət | Pirometr, PLC, geribildirim dövrəsi | Sabit çıxış temperaturu |
| Soyutma zonası | Hava, su, qaz və ya kameralı soyutma | Nəzarət olunan son xüsusiyyət və səth |
| Post-müalicə | Qurutma maşını, səth yoxlaması, gərginlik nəzarəti | Korroziyanın, cızıqların və qırılmaların qarşısını alın |
| Qəbul | Winder, rəqqas, traversing vahidi | Sabit dolama gərginliyi və bobin keyfiyyəti |
Case Study / Tipik Tətbiq
Aşağıdakı nümunələr müxtəlif tel və kabel istehsal mühitlərində davamlı induksiya tavlamasının necə tətbiq oluna biləcəyini göstərir. Dəyərlər mühəndislik istinadlarıdır; son parametrlər nümunə sınaqları və faktiki istehsal tələbləri ilə təsdiqlənməlidir.
| Sənaye | Material | Avadanlıq | İstilik Parametrləri | Nəticə |
|---|---|---|---|---|
| Motor tel istehsalı | Kvadrat mis tel | Xüsusi spiral ilə 45 kVt-lıq induksiyalı istilik sistemi | Dərc olunmuş tətbiq nümunəsində təxminən 15 m/dəq sürətlə davamlı tavlama | Çəkildikdən sonra işin sərtləşməsinin azalması və məftillərin formalaşdırılmasının yaxşılaşdırılması. |
| Elektrik kabel keçirici xətti | Dəyirmi mis tel | Yüksək tezlikli davamlı induksiya tavlama sistemi | Güc çəkmə sürətini izləyir; qoruyucu qaz isteğe bağlıdır | Təkmilləşdirilmiş uzanma, sabit keçirici yumşaqlığı və azalmış naqil qırılması. |
| Alüminium keçirici istehsalı | Alüminium tel | Qapalı dövrəli idarəetmə ilə orta/yüksək tezlikli induksiya qızdırıcısı | Orta temperatur, sürətli reaksiya, nəzarətli soyutma | Çəkildikdən sonra daha yaxşı elastiklik və sabit kabel əmələ gətirmə davranışı. |
| Paslanmayan polad tel zavodu | Paslanmayan polad tel | Qoruyucu atmosfer kamerası olan induksiya qızdırıcısı | Nəzarətli atmosfer ilə yüksək temperaturda tavlama | Qalıq gərginliyi azaldıb və səth keyfiyyətini yaxşılaşdırıb. |
| Yay və dəqiq tel istehsalı | Xüsusi ərintili tel | Çoxzonalı induksiyalı tavlama sistemi | Resept əsaslı temperatur nəzarəti və idarə olunan soyutma | Daha sabit mexaniki xüsusiyyətlər və formalaşma zamanı daha az nasazlıq riski. |
 Tipik Keyfiyyət Hədəfləri
| Keyfiyyət Hədəfi | Ölçmə metodu | Niyə məsələdir |
|---|---|---|
| Uzatma | Dartma testi | Tavlamadan sonra elastikliyin bərpasını təsdiqləyir. |
| Çekme gücü | Dartma test cihazı | Telin çox sərt və ya həddindən artıq yumşalmamasını təmin edir. |
| Elektrik iletkenliği | Keçiricilik sayğacı | Elektrik naqilləri və kabel keçiriciləri üçün vacibdir. |
| Səthi rəng | Vizual və ya optik yoxlama | Oksidləşmə, həddindən artıq istiləşmə və ya atmosfer problemlərini göstərir. |
| Diametr sabitliyi | Lazer mikrometri | Rəsm və tavlamanın ölçülü keyfiyyətə təsir etməməsini təmin edir. |
| Qəza dərəcəsi | İstehsal xətti rekordu | Məhsuldarlığa və istehsal xərclərinə birbaşa təsir göstərir. |
Ümumi problemlər və həllər
Davamlı tavlama problemlərinin əksəriyyəti qeyri-sabit xətt sürəti, zəif temperatur nəzarəti, səhv tezlik, zəif rulon düzülüşü, qeyri-kafi təmizlik, zəif gərginlik nəzarəti və ya uyğun olmayan soyutma ilə əlaqədardır. Aşağıdakı cədvəldə ümumi istehsal problemləri və praktik mühəndislik həlləri ümumiləşdirilmişdir.
| Problem | Səbəb | Həll |
|---|---|---|
| Tel tavlandıqdan sonra hələ də çox sərtdir | Temperatur çox aşağı, qalma müddəti çox qısa və ya enerji çatışmazlığı | Gücü artırın, xətt sürətini azaldın, bobini uzatın və ya hədəf temperaturunu tənzimləyin. |
| Tel çox yumşaq olur | Həddindən artıq istiləşmə və ya həddindən artıq qalma müddəti | Gücü azaldın, xətt sürətini artırın və ya qapalı dövrəli temperatur geribildirimindən istifadə edin. |
| Səth oksidləşməsi və ya rəng dəyişməsi | Havada yüksək temperatura məruz qalma | Qoruyucu atmosferdən istifadə edin, isitmə müddətini qısaldın və ya soyutma qorunmasını artırın. |
| Tel boyunca qeyri-bərabər temperatur | Xətt sürətinin dalğalanması və ya qeyri-sabit güc | Gücü xətt kodlayıcısı ilə sinxronlaşdırın və sabit gərginlik nəzarətindən istifadə edin. |
| Tel üzərindəki qaynar nöqtələr | Tel bobin mərkəzində deyil və ya bobin sahəsi qeyri-bərabərdir | Bələdçi diyircəklərini, bobin mərkəzləşdirməsini və bobin həndəsəsini təkmilləşdirin. |
| Tavlamadan sonra tel qırılması | Həddindən artıq yumşalma, gərginlik şoku və ya zəif soyutma keçidi | Gərginlik nəzarətini, soyutma sürətini və tavlama temperaturunu optimallaşdırın. |
| Aşağı keçiricilik sabitliyi | Həddindən artıq istiləşmə, çirklənmə və ya uyğunsuz proses | Təmizləmə, temperatur nəzarəti və material izləmə qabiliyyətini təkmilləşdirin. |
| Bobin həddindən artıq istiləşməsi | Soyuducu suyun qeyri-kafi olması, ərp və ya həddindən artıq yük | Su axını, təzyiq, keçiricilik və soyuducu tutumunu yoxlayın. |
| İstehsal sürəti artırıla bilməz | Güc çox aşağı və ya istilik zonası çox qısadır | Daha yüksək enerji təchizatı seçin və ya çoxzonalı induksiyalı isitmə istifadə edin. |
| Uyğunsuz məhsul dəyişikliyi | Resept idarəetməsi və ya əl ilə tənzimləmə xətaları yoxdur | Material, diametr və xətt sürəti üçün PLC resept nəzarətindən istifadə edin. |
FAQ
1. Tel və kabel üçün davamlı induksiya tavlama nədir?
Davamlı induksiyalı tavlama, hərəkətli tel və ya kabel keçiricilərini elektromaqnit induksiyası ilə qızdıraraq işin sərtləşməsini azaltmaq, elastikliyi bərpa etmək və mexaniki xüsusiyyətləri sabitləşdirmək üçün istifadə edilən daxili bir prosesdir. Tel davamlı olaraq induksiya rulonundan keçir və sonra nəzarət altında soyudulur.
2. Çəkdikdən sonra tellərin tavlanması nə üçün lazımdır?
Soyuq çəkmə telin diametrini azaldır, lakin sərtliyini və daxili gərginliyi artırır. Tavlama teli yumşaldır, uzanmasını yaxşılaşdırır və sonrakı çəkmə, tel çəkmə, əyilmə, izolyasiya ekstruziyası və ya sarğı zamanı qırılmanı azaldır.
3. Mis məftili induksiya qızdırması ilə tavlamaq olarmı?
Bəli. Mis məftil davamlı induksiya tavlama üçün geniş yayılmış tətbiqdir. İnduksiya qızdırması mis məftili çəkdikdən sonra yumşalda və elektrik, motor və kabel tətbiqləri üçün elastikliyi artıra bilər. Dərc olunmuş nümunələrə xüsusi induksiya rulonu və təxminən 15 m/dəq sürətlə 45 kVt sistem istifadə edərək davamlı mis məftil tavlama daxildir.
4. Mis məftil induksiyalı tavlama üçün hansı temperaturdan istifadə olunur?
Temperatur telin diametrindən, xəttin sürətindən, materialın dərəcəsindən və tələb olunan yumşaqlıqdan asılıdır. Mühəndislik təcrübəsi daha uzun müddətli daha aşağı temperaturlardan və ya çox qısa qalma müddəti ilə daha yüksək temperaturlardan istifadə edə bilər. Bəzi mis telin induksiyası və ya müqavimətlə tavlama üsulları müəyyən tətbiqlərdə 0.3-5 saniyəlik çox qısa qızma müddətləri üçün 650°C-dən 1020°C-yə qədər temperaturları təsvir edir. [oai_citation:6‡Google 专利](https://patents.google.com/patent/US20140224387A1/en?utm_source=chatgpt.com)
5. İnduksiya tavlama alüminium məftil üçün uyğundurmu?
Bəli. Alüminium məftil induksiya qızdırması ilə tavlana bilər, lakin proses diqqətlə idarə olunmalıdır, çünki alüminium yüksək istilik keçiriciliyinə malikdir və temperatur çox yüksək olarsa, həddindən artıq yumşala bilər. Dəqiq temperatur nəzarəti və xətt sürətinin sinxronizasiyası vacibdir.
6. Tel induksiyalı tavlama üçün hansı tezlikdən istifadə olunur?
İncə tellər adətən daha yüksək tezlikdən istifadə edir, daha böyük diametrli tellər isə daha yaxşı istilik keçiriciliyi üçün daha aşağı tezlikdən istifadə edə bilər. Tipik sistemlər materialdan, diametrdən və tələb olunan temperatur vahidliyindən asılı olaraq bir neçə kHz-dən yüzlərlə kHz-ə qədər tezliklərdən istifadə edə bilər.
7. Telin tavlanması zamanı oksidləşmə necə idarə olunur?
Oksidləşmə qızdırma müddətini qısaltmaqla, qoruyucu qazdan istifadə etməklə, qapalı atmosfer kamerası quraşdırmaqla, naqillərin təmizlənməsini yaxşılaşdırmaqla və soyutmanı idarə etməklə azaldıla bilər. Paslanmayan polad və parlaq mis tətbiqləri prosesdən asılı olaraq azot, inert qaz və ya reduksiyaedici atmosfer tələb edə bilər.
8. İnduksiya tavlama mövcud tel çəkmə xəttinə inteqrasiya edilə bilərmi?
Bəli. Kompakt induksiya tavlama modulu tez-tez çəkmə, təmizləmə, soyutma və götürmə hissələri arasında xətt üzrə quraşdırıla bilər. Əsas məsələ induksiya gücünü xətt sürəti ilə sinxronlaşdırmaq və istilik zonasında sabit naqil gərginliyini qorumaqdır.
9. Tel tavlama sistemi üçün düzgün gücü necə seçə bilərəm?
Güc naqil materialından, diametrdən, xətt sürətindən, hədəf temperaturundan və bobin uzunluğundan asılıdır. İlkin hesablama kütlə axın sürətindən və temperatur artımından istifadə edir, sonra səmərəlilik və təhlükəsizlik həddini artırır. Son seçim istehsal sürəti və nümunə sınaqları ilə təsdiqlənməlidir.
10. Kotirovka üçün hansı məlumatlar tələb olunur?
Zəhmət olmasa, tel materialını, diametr diapazonunu, en kəsiyinin formasını, xəttin sürətini, hədəf tavlama temperaturunu, tələb olunan mexaniki xüsusiyyətləri, səth tələbini, mövcud gərginliyi, soyuducu suyun vəziyyətini, istehsal sxemini və qoruyucu atmosferin tələb olunub-olunmadığını qeyd edin.
Nəticə
Məftil və kabel üçün davamlı induksiyalı tavlama müasir keçirici və məftil istehsalı üçün praktik bir həlldir. Bu, çevikliyi bərpa etməyə, işin sərtləşməsini azaltmağa, mexaniki xüsusiyyətləri sabitləşdirməyə və çəkmədən və ya qəliblədikdən sonra istehsal səmərəliliyini artırmağa kömək edir. Ənənəvi seriyalı və ya sobalı tavlama ilə müqayisədə induksiyalı qızdırma daha sürətli reaksiya, kompakt düzülüş, asan avtomatlaşdırma və davamlı istehsal xətləri ilə birbaşa inteqrasiya təklif edir.
Mis məftil, alüminium məftil, polad məftil, paslanmayan polad məftil və xüsusi ərintili məftil üçün uğurun açarı düzgün avadanlıq seçimidir. Mühəndislər məftil diametrini, materialını, xəttin sürətini, hədəf temperaturunu, bobin uzunluğunu, soyutma metodunu, səth tələbini və idarəetmə sistemini qiymətləndirməlidirlər. Yaxşı dizayn edilmiş davamlı induksiyalı tavlama sistemi səmərəli induksiya enerji təchizatı, düzgün dizayn edilmiş bobin, temperatur əks-əlaqəsi, gərginlik nəzarəti, soyutma sistemi və PLC resept idarəetməsini əhatə etməlidir.
HLQ İnduksiya Avadanlığı tel və kabel tətbiqləri üçün fərdiləşdirilmiş davamlı induksiya tavlama sistemləri təmin edə bilər. Mühəndislik təklifi almaq üçün tel materialınızı, diametr diapazonunuzu, xətt sürətinizi, tələb olunan yumşaqlığı və ya uzanmanı, hədəf temperaturunuzu, istehsal planınızı və mövcud enerji təchizatını təqdim edin. Bu detallara əsasən, sistem sabit daxili tavlama, daha yaxşı tel keyfiyyəti və daha yüksək istehsal səmərəliliyi üçün dizayn edilə bilər.