
3LPE Boru Kəmərinin Örtüyünü Necə Silmək Olar: İnduksiya Örtüyün Çıxarılması üzrə Mühəndis Təlimatı
Tez Mühəndislik Cavabı
İnduksiya isitməsi, yoxlama, təmir, qaynaq, yenidən örtükləmə və ya boru kəmərinin bərpası üçün lokal örtük çıxarılması tələb olunduqda, karbon polad boru kəmərlərindən qalın 3LPE örtüklərinin çıxarılması üçün ən praktik üsullardan biridir.
Polietilen, yapışqan və FBE təbəqələrini bir-birinin ardınca mexaniki şəkildə üyütmək əvəzinə, induksiya sistemi birbaşa polad boru divarında idarə olunan istilik yaradır. İstilik polad/FBE sərhədinə doğru hərəkət edərək yapışmanı azaldır və 3LPE örtüyünün zolaqlar və ya nisbətən böyük hissələr şəklində soyulmasına və ya qırılmasına imkan verir.
Bir çox sahə tətbiqləri üçün 30-60 kVt-lıq induksiya örtük çıxarma avadanlığı praktik başlanğıc diapazonu təmin edir. Bununla belə, faktiki maşın gücü boru diametrinə, divar qalınlığına, örtük qalınlığına, istilik başlığı sahəsinə və tələb olunan məhsuldarlığa görə seçilməlidir.

"İnduksiya qızdırıcısı 3LPE-ni çıxara bilərmi?"
Daha faydalı suallar bunlardır:
- Boru divarına nə qədər enerji ötürülməlidir?
- Polad/örtük sərhədində hansı temperatur tələb olunur?
- İnduksiya başlığı borunun əyriliyinə necə uyğun olmalıdır?
- 30 kVt, yoxsa 60 kVt-lıq generator seçilməlidir?
- İstilik başlığı nə qədər sürətlə hərəkət edə bilər?
- Poladın həddindən artıq istiləşməsinin qarşısını necə almaq olar?
- İnduksiya aşındırıcı partlatma ehtiyacını aradan qaldırırmı?
Cavablar həm elektromaqnit istiləşməsindən, həm də örtük sisteminin istilik-mexaniki davranışından asılıdır.
Proses elektromaqnit induksiyalı qızdırma ilə eyni fiziki prinsiplərdən istifadə edir , lakin qızdırma prosesi xüsusilə örtükdən polada yapışmanın ayrılması üçün optimallaşdırılıb.
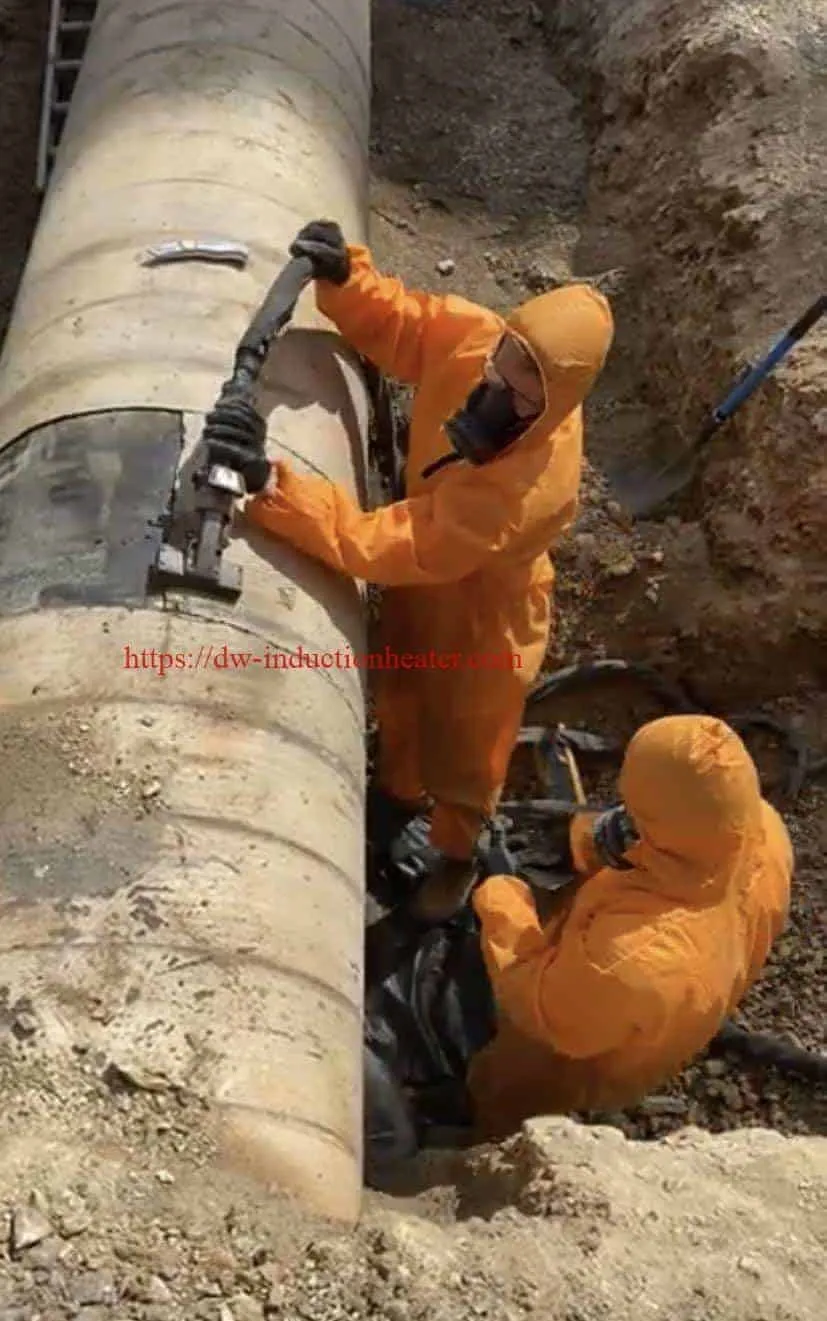
3LPE Boru Kəməri Örtüyü nədir?
3LPE üçqatlı polietilen örtük deməkdir . O, basdırılmış, quruda və dənizdə karbon-polad boru kəmərləri üçün xarici korroziyadan qorunma sistemi kimi geniş istifadə olunur.
Adi sənaye boyasından fərqli olaraq, 3LPE həm kimyəvi korroziyaya davamlılıq, həm də mexaniki qoruma təmin etmək üçün hazırlanmış çoxqatlı mühəndislik sistemidir.
Tipik 3LPE Təbəqə Quruluşu
| qat | Tipik Material | İlkin funksiya | Silinmə Çətinliyi |
|---|---|---|---|
| Layer 1 | Fusion Bağlı Epoksi (FBE) | Korroziyadan qorunma və polada yapışma | Partlayışla təmizlənmiş polad substrata güclü yapışma |
| Layer 2 | Kopolimer Yapışdırıcısı | FBE-ni polietilenə bağlayır | Təbəqələr arasında güclü interfeys saxlayır |
| Layer 3 | Polietilen (PE) | Mexaniki, nəm və zərbədən qorunma | Qalın, möhkəm və mexaniki çıxarılmaya davamlıdır |
Boru kəmərinin spesifikasiyasından, diametrindən və xidmət mühitindən asılı olaraq, bütün örtük sistemi bir neçə millimetr qalınlığında ola bilər.
Bu çoxqatlı konstruksiya, 3LPE-nin adi boyadan daha çətin təmizlənməsinin səbəbini izah edir.
Niyə Adi 3LPE Çıxarılması Çətin Ola Bilər
Mühəndis adətən örtükün təmizlənməsini üç amilə əsasən qiymətləndirir:
- Nə qədər örtük materialı fiziki olaraq məhv edilməlidir?
- İkinci dərəcəli tullantılar nə qədər yaranacaq?
- Polad çıxarıldıqdan sonra hansı vəziyyətdə olmalıdır?
Öğütmə və ya partlatma örtüyə xarici PE təbəqəsindən polada doğru hücum edir.
Bu o deməkdir ki, örtükün bütün qalınlığı mexaniki şəkildə işlənməlidir.
İnduksiya fərqli şəkildə işləyir.
Məqsəd, çıxarılma üçün ən zəif funksional yeri zəiflətməkdir:
Polad → FBE → Yapışqan → Polietilen
Nəzarətli induksiyalı isitmə, hər üç təbəqəni əzmək əvəzinə, boru ilə sərhədinə yaxın örtük sistemini zəiflədə bilər.
Buna görə də xüsusi induksiya boru kəməri örtüyünün çıxarılması sistemi lokal boru kəmərinin texniki xidməti üçün xüsusilə faydalı ola bilər.
İnduksiya İstiliyi 3LPE örtüyünü necə təmizləyir?
Prosesin fizikası nisbətən sadədir, lakin uğurlu sahə əməliyyatı bir neçə dəyişənin idarə olunmasını tələb edir.
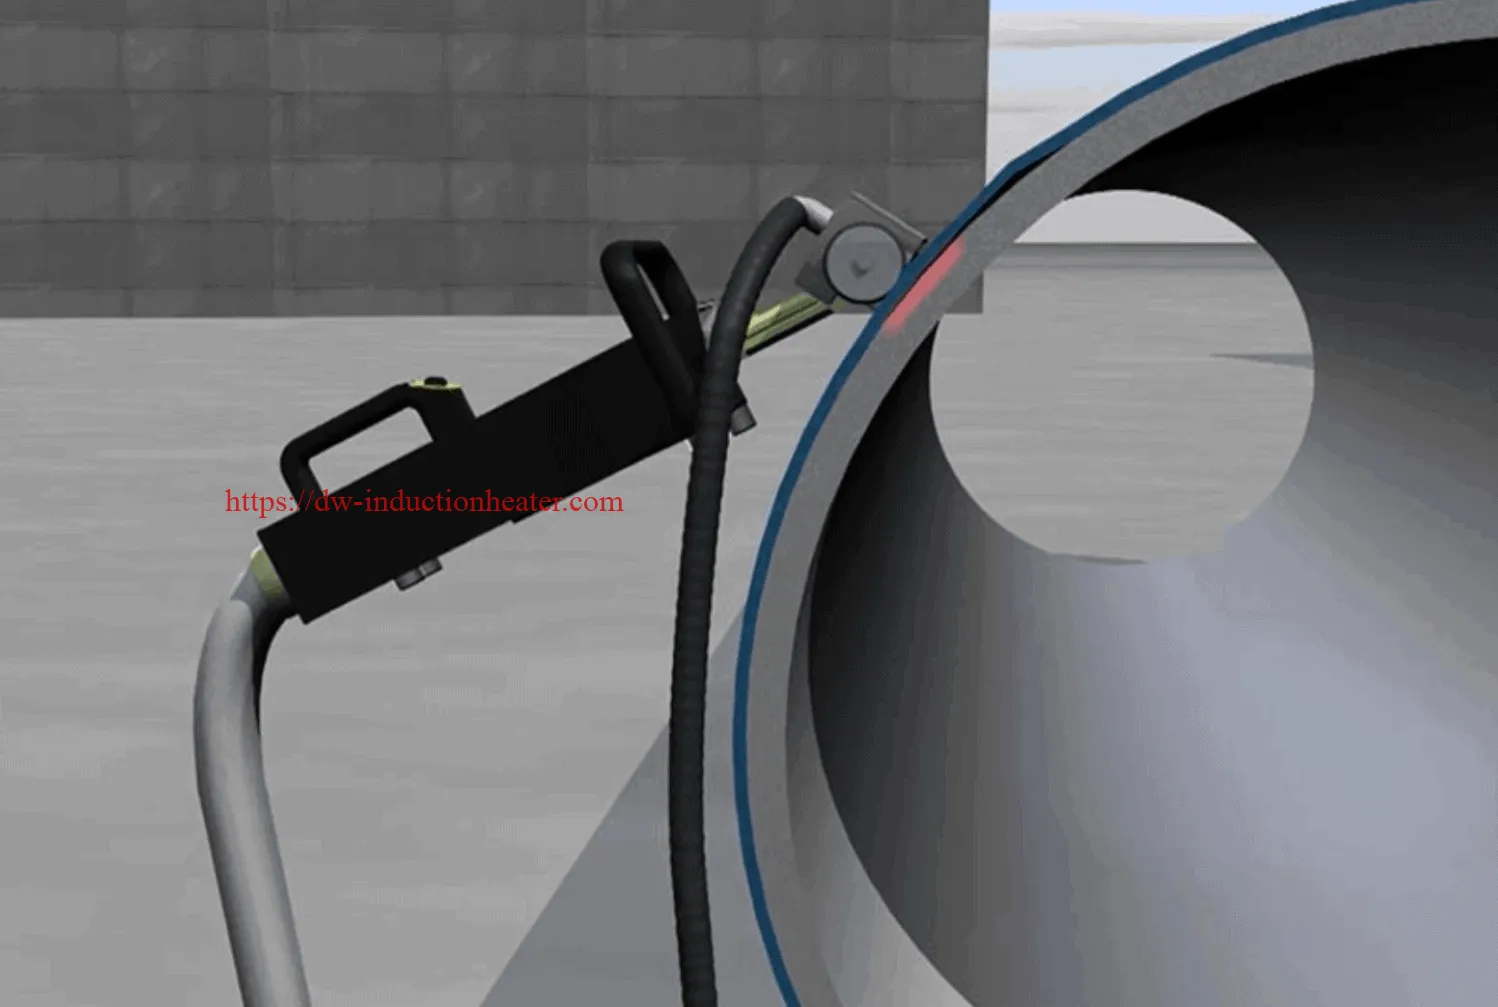
Addım 1 — İnduksiya bobinindən alternativ cərəyan axınları
İnduksiya generatoru şəbəkə elektrik enerjisini idarə olunan orta və ya yüksək tezlikli alternativ cərəyana çevirir.
Bu cərəyan uzun məsafəli kabel vasitəsilə əl isitmə başlığının içərisindəki mis induksiya bobinə ötürülür.
Addım 2 — Bobin Alternativ Maqnit Sahəsi Yaradır
Alternativ cərəyan bobin ətrafında sürətlə dəyişən elektromaqnit sahəsi yaradır.
Qızdırıcı başlığın istilik yaratmaq üçün poladla fiziki olaraq təmasa girməsinə ehtiyac yoxdur.
Addım 3 — Polad Boruda Burulğan Cərəyanları Yaranır
İnduksiya başlığı karbon-polad boru kəmərinə yaxınlaşdıqda, maqnit sahəsi poladda elektrik cərəyanları yaradır.
Poladın elektrik müqaviməti bu cərəyanları istiliyə çevirir.
Buna görə:
Addım 4 — İstilik FBE/Polad Aralığına Çatır
Kaplamanın altındakı polad səth sürətlə qızır.
İstilik enerjisi poladdan ilk FBE təbəqəsinə, daha sonra isə yapışqan sistemdən keçir.
Məqsəd bütün boru kəmərini bərabər şəkildə qızdırmaq deyil.
Məqsəd örtük səthinin lokal istilik tənzimlənməsidir.
Addım 5 — Yapışma azalır
Örtük sistemi müvafiq proses pəncərəsinə çatdıqdan sonra yapışma gücü azalır və polietilen sisteminin mexaniki olaraq ayrılması asanlaşır.
Addım 6 — Operator örtüyü təmizləyir
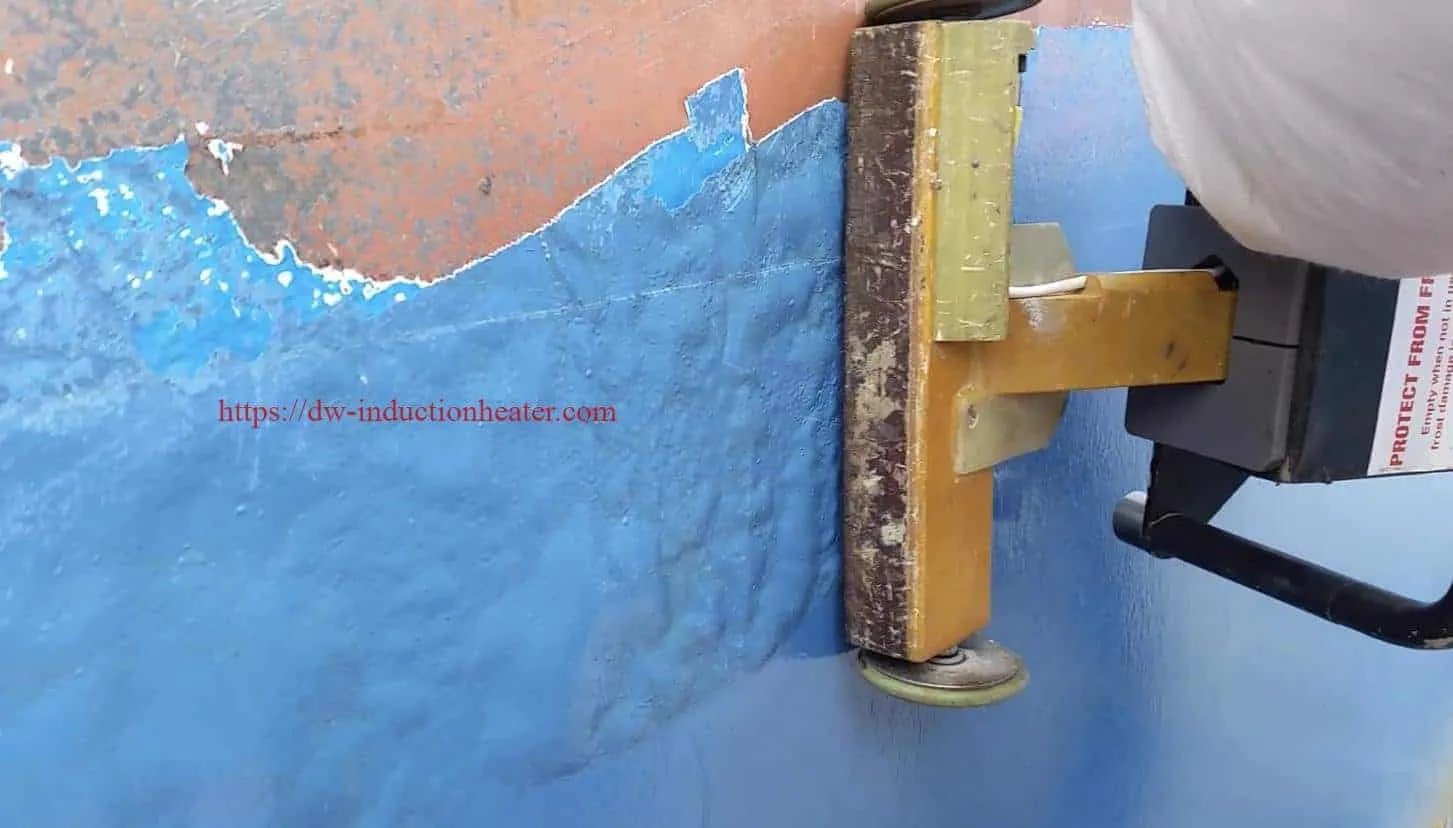
İnduksiya başlığının ardınca bir kazıyıcı, soyma bıçağı və ya digər mexaniki alət gəlir.
Uyğun şərtlərdə örtük aşağıdakı kimi ayrıla bilər:
- Uzun zolaqlar
- Sheets
- Böyük lopalar
- Çoxqatlı örtük bölmələri
3LPE İnduksiya Çıxarılması üçün Əsas Mühəndislik Parametrləri
Hər boru kəməri üçün vahid universal tənzimləmə yoxdur.
Əsas parametrlər bir-biri ilə əlaqəlidir.
| Parametr | Mühəndislik Təsiri | Səhv olarsa nə baş verir? |
|---|---|---|
| Generator gücü | Mövcud istilik sürətini idarə edir | Çox aşağı = yavaş dağılma; həddindən artıq = daha sərt proses nəzarəti |
| Əməliyyat tezliyi | Elektromaqnit birləşməsinə və istilik paylanmasına təsir göstərir | Zəif tezlik uyğunluğu prosesin səmərəliliyini azaldır |
| Boru Divar Qalınlığı | İstilik kütləsini təyin edir | Qalın divar daha çox enerji və ya daha yavaş səyahət tələb edir |
| Boru diametri | İnduksiya baş əyriliyini təyin edir | Zəif əyrilik uyğunluğu birləşməni azaldır |
| 3LPE Qalınlığı | İstilik müqavimətinə və çıxarılma davranışına təsir göstərir | Qalın sistemlər daha yavaş işləmə tələb edə bilər |
| Başdan Boruya Məsafə | Birləşmə səmərəliliyinə birbaşa təsir göstərir | Həddindən artıq boşluq istilik səmərəliliyini azaldır |
| Sürət tarama | Vahid sahəyə düşən istilik girişini təyin edir | Çox sürətli = natamam buraxılma; çox yavaş = həddindən artıq qızma |
| Bobin eni | Hər keçiddə müalicə olunan sahəni təyin edir | Geniş bobin daha çox güc tələb edir |
| Skreyper Zamanlaması | Yumşaldılmış örtüyün nə qədər asanlıqla çıxarıla biləcəyini müəyyən edir | Çox gözləmək interfeysin soyumasına imkan verir |
3LPE Boru Kəmərinin Örtüklərinin Sökülməsi üçün Nə Qədər Güc Tələb Olunur?
Bir çox portativ və ya əl tətbiqləri üçün HLQ sistemləri təxminən 30-60 kVt güc siniflərində mövcuddur . Veb saytınızın boru kəmərinin çıxarılması sistemində sahə örtüyünün çıxarılması tətbiqləri üçün 30-60 kVt avadanlıq və uzun məsafəli iş kabelləri sadalanır.
Aşağıdakı cədvəl zəmanətli performans spesifikasiyası əvəzinə praktik mühəndislik seçim təlimatıdır.
| Tətbiq şərti | Təklif olunan Başlanğıc Güc Sinfi | Mühəndislik Səbəbi |
|---|---|---|
| Kiçik lokal təmir sahəsi | 30 kW | Yaxşı nəzarət və hərəkətlilik |
| Orta boru / orta divar qalınlığı | 30-40 kVt | Balanslaşdırılmış güc və əl ilə idarəetmə |
| Daha böyük diametrli boru kəməri | 40-60 kVt | Daha böyük istilik sahəsi tələb oluna bilər |
| Qalın divarlı boru kəməri | 60 kW | Daha böyük polad istilik kütləsi |
| Yüksək məhsuldarlıq tələbi | 60 kW | Daha geniş baş və ya daha sürətli hərəkəti dəstəkləyir |
| Avtomatik örtük soyma | 60 kVt və ya tətbiqə xas | Avtomatlaşdırma daha yüksək davamlı istilik girişindən effektiv şəkildə istifadə edə bilər |
Bu sistemlər polietilen, epoksi, rezin, kömür qətran və polad üzərində digər yapışdırılmış örtüklər üçün istifadə olunan daha geniş induksiya soyma və örtük çıxarma avadanlıqları ailəsinə aiddir .
Boru kəməri örtüyünün çıxarılması üçün 30 kVt və 60 kVt
| Parametr | 30kW Sistem | 60kW Sistem |
|---|---|---|
| Mobility | Ali | Orta |
| Elektrik Tələbi | Aşağı | Ali |
| Əl ilə idarəetmə | Çox yaxşı | İntizamlı tarama tələb edir |
| Orta Divar Borusu | Yaxşı namizəd | Bəzi işlərdə lazım olduğundan daha çox tutum |
| Qalın Divarlı Boru | Daha yavaş istilik | tercih |
| Böyük İstilik Başlığı | məhdud | Daha yaxşı uyğundur |
| Potensial Məhsuldarlıq | Mühit | Ali |
| Avtomatlaşdırılmış Proses | Mümkün | Daha yaxşı uyğundur |
Mühüm mühəndislik məqamı odur ki, generator gücünün ikiqat artırılması saatda tamamlanan kvadrat metrlərin avtomatik olaraq ikiqat artırılması demək deyil.
Qızdırma kifayət qədər sürətli olduqdan sonra, darboğaz induksiya gücündən aşağıdakılara keçə bilər:
- Qırıntı
- PE ilə işləmə
- Tullantıların yığılması
- Operatorun hərəkəti
- Boru kəmərinə giriş
- Son səth təmizlənməsi
Boru Kəməri İnduksiya Başlığı Dizaynı Niyə Vacibdir
Düz polad üçün düz istilik başlığı nisbətən vahid birləşmə təmin edə bilər.
Dəyirmi boru kəməri daha çətindir.
Əgər düz bir spiral kiçik bir borunun üzərində saxlanılırsa, spiralın mərkəzi polada yaxın, kənarları isə daha uzaqda ola bilər.
Bu, qeyri-bərabər elektromaqnit birləşməsinə və qeyri-bərabər temperatur sahəsinə səbəb olur.
Mühəndis nəzərə almalıdır:
- Boru Kəməri OD
- Bobin qövs radiusu
- Effektiv iş eni
- Mis boru həndəsəsi
- Maqnit axınının paylanması
- Dayanma məsafəsi
- Soyutma su axını
- Bobin mexaniki qorunması
Təkrarlana bilən sənaye soyma üçün, istilik başlığı boru kəmərinin radiusunu mümkün qədər dəqiq izləməlidir.
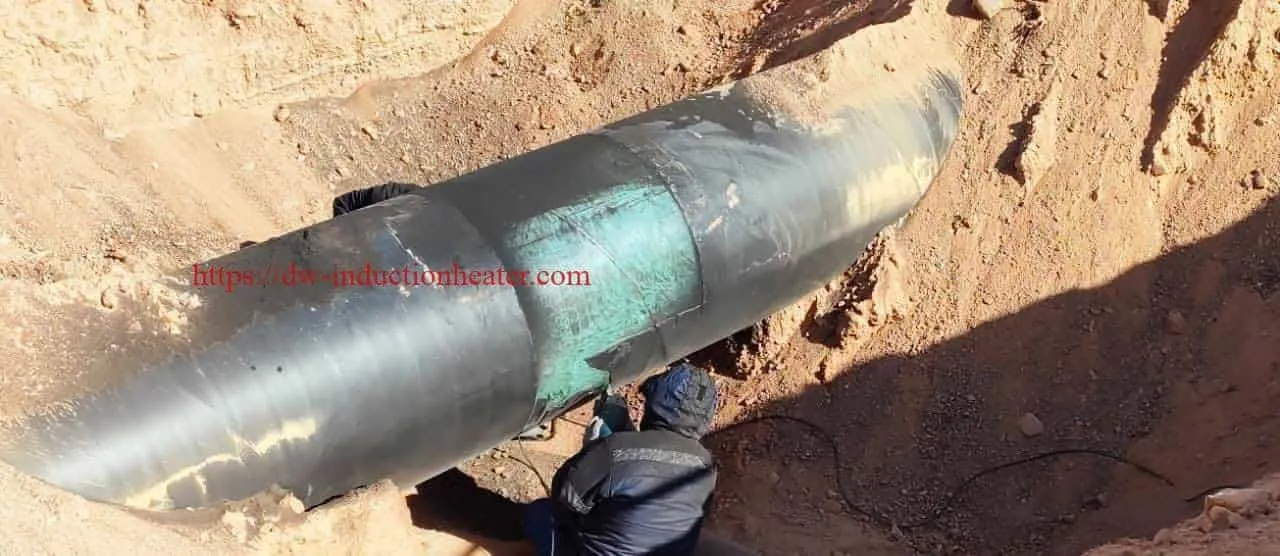
3LPE-nin çıxarılması üçün tövsiyə olunan sahə proseduru
1. Testdən əvvəl boru kəməri məlumatlarını toplayın
Parametrləri seçməzdən əvvəl qeyd edin:
- Polad dərəcəli
- Boru OD
- divar qalınlığı
- 3LPE ümumi qalınlığı
- Məlumdursa, örtük istehsalçısı
- Boru kəməri xidməti
- Tələb olunan çıxarma uzunluğu
- Boru kəmərinin işlək və ya bağlanmış olması
2. Kiçik bir ixtisas sahəsini sınayın
Maksimum gücdən istifadə edərək böyük bir boru kəməri layihəsinə başlamayın.
Daha nəzarətli bir yanaşma, əvvəlcə kiçik bir hissəni seçməkdir.
Misal üçün:
200–300 mm ox uzunluğu × seçilmiş boru çevrəsinin sahəsi
Orta gücdə və idarə olunan hərəkət sürəti ilə başlayın.
3. İstilik Girişini Tədricən Artırın
Enerji sıxlığını artırmağın iki əsas yolu var:
- Generator gücünü artırın
- Skanlama sürətini azaldın
Prosesin inkişafı zamanı hərəkət sürətinin dəyişdirilməsi çox vaxt daha incə idarəetmə metodudur.
4. Örtük Davranışını Müşahidə Edin
İstənilən nəticə mütləq köpüklənmə və ya güclü tüstü deyil.
Bunun əvəzinə axtarın:
- Kənar qaldırma
- Yapışma itkisi
- Asan kazıyıcı nüfuzu
- Böyük zolaqların çıxarılması
- Azaldılmış qırıntı qüvvəsi
5. Dərhal qırıntı ilə izləyin
Qızdırıcı başlıq uzaqlaşdıqdan sonra polad soyumağa başlayır.
Səth termal olaraq zəifləmiş vəziyyətdə qalarkən örtüyü çıxarmaq adətən daha yaxşı nəticələr verir.
6. Uyğun Proses Pəncərəsini Qeyd Edin
| Qeydə alınmış parametr | Nümunə Sahə Qeydi |
|---|---|
| Generator çıxışı | XX% |
| İstilik başlığının eni | XX mm |
| Dayanma məsafəsi | XX mm |
| Sürət sürəti | XX dəq/dəq |
| Ölçülmüş polad temperaturu | XX°C |
| Kaplama çıxarma davranışı | Zolaq / vərəq / qismən |
| Çıxarma məhsuldarlığı | XX m²/saat |
| Orta güc | XX kVt |
Bu, operatordan asılı prosesi təkrarlana bilən mühəndislik proseduruna çevirir.
İnduksiya Ayrılma Temperaturu: Universal Bir Nömrədən Çəkinin
Örtük təmizləyici məhsullarda ən çox yayılmış səhvlərdən biri də "düzgün" təmizlənmə temperaturunun verilməsidir.
3LPE üçün düzgün proses temperaturu aşağıdakılardan asılıdır:
- FBE formulasiyası
- Yapışqan kimyası
- PE dərəcəsi
- Örtük yaşı
- divar qalınlığı
- Mühit temperaturu
- Mövcud yapışma
Nəticə etibarilə, temperatur sabit universal parametr kimi deyil, ixtisaslı bir proses dəyişkəni kimi qəbul edilməlidir .
Buna görə də idarə olunan induksiyalı birləşmənin dağılması texnologiyası yalnız bir termometr göstəricisinə etibar etmək əvəzinə, temperatur müşahidəsini örtük ayrılması davranışı ilə birləşdirməlidir.
3LPE-də Temperatur Ölçmə Çətinlikləri
İnfraqırmızı temperatur ölçməsi yanlış ola bilər, çünki infraqırmızı kamera polad/FBE interfeysi əvəzinə polietilen xarici səthi görə bilər.
Potensial səhvlərə aşağıdakılar daxildir:
- Naməlum PE emissiyası
- Səthi rəng
- Reflections
- Kaplama vasitəsilə temperatur qradiyenti
- Hərəkətli və ya soyulmuş örtük
Tövsiyə olunan Kvalifikasiya Metodu
İlkin sınaq zamanı birləşdirin:
- İnfraqırmızı termal görüntüləmə
- Əlçatan olduqda termocüt ölçmələri ilə əlaqə saxlayın
- Güc qeydi
- Səyahət sürətinin ölçülməsi
- Vizual örtük buraxılışının qiymətləndirilməsi
Ən faydalı parametr, nəticədə lazımsız polad qızdırmadan etibarlı şəkildə ayrılma təmin edən proses şərtidir.
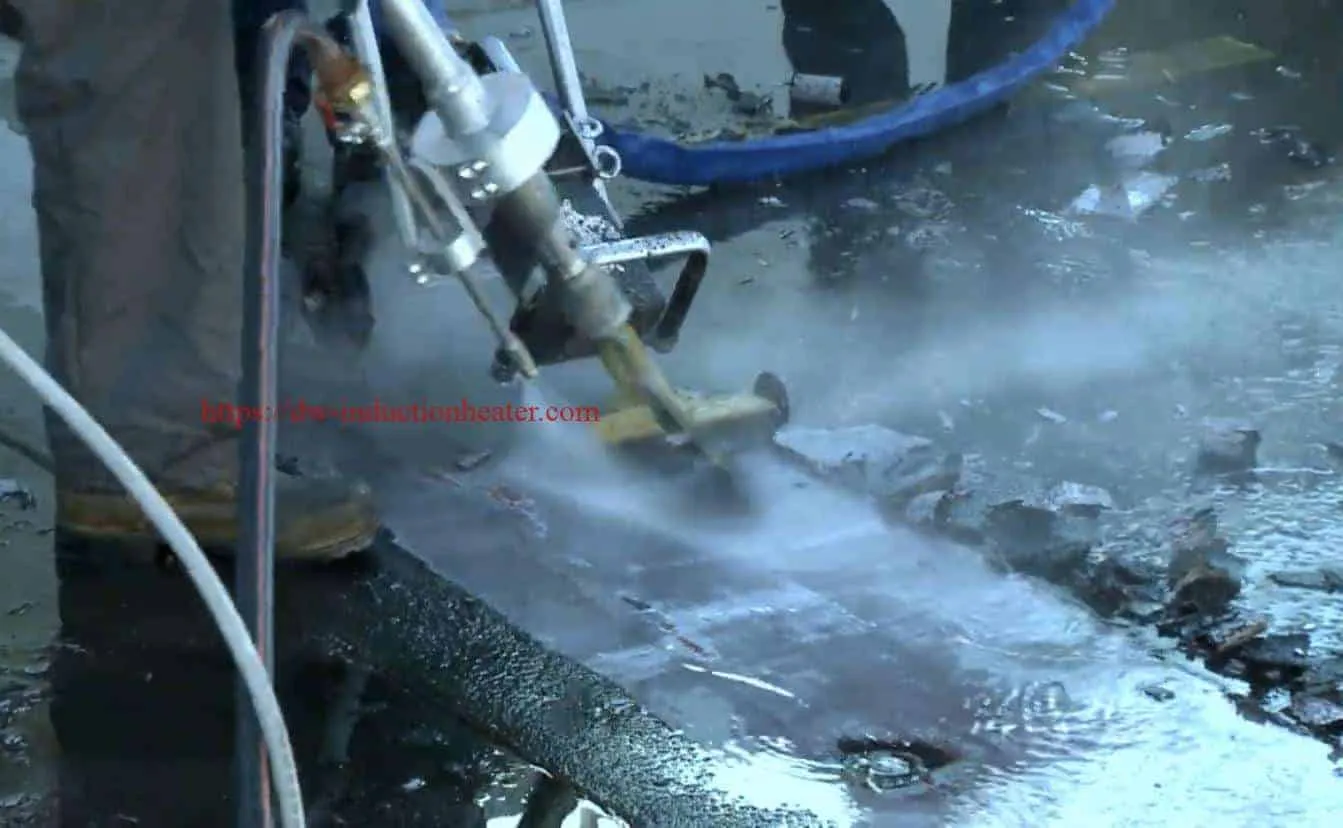
3LPE Təmizlənməsi üçün İnduksiya və Aşındırıcı Partlatma
| Mühəndislik amili | İnduksiyanın çıxarılması | Aşındırıcı partlayış |
|---|---|---|
| İlkin mexanizm | Termal parçalanma | Mexaniki eroziya |
| Toplu 3LPE Silinməsi | Güclü tətbiq | Mümkündür, lakin aşındırıcı dərəcədə intensivdir |
| Aşındırıcı media | Toplu soyma zamanı tələb olunmur | Lazım |
| Tullantıların növü | Əsasən örtük parçaları | Örtük + aşındırıcı qarışıq |
| Toz | Soyma zamanı ümumiyyətlə daha aşağı olur | Potensial əhəmiyyətli |
| Polad profil | Minimal dəyişiklik | Çapa profili yaradır |
| Poladın çıxarılması | Nəzarət edildikdə minimal | Aşındırıcı təsir qəsdən səthə təsir göstərir |
| Son Yenidən Örtük Hazırlığı | İkinci dərəcəli hazırlıq tələb oluna bilər | İnteqrasiya edilə bilər |
Mühəndislik baxımından ən real müqayisə çox vaxt belə deyil:
İnduksiya və ya partlatma.
Bu:
Bu yanaşma, bir neçə millimetr polietileni məhv etmək üçün bahalı aşındırıcı vasitələrdən istifadə etməkdən qaçınır.
İnduksiya və üyütmə, UHP Su Püskürtməsi və Lazer
| Üsul | 3LPE Toplu Çıxarışı | İkinci dərəcəli tullantılar | Səthin profillənməsi | Əsas Məhdudiyyət |
|---|---|---|---|---|
| induksiya | Əla namizəd | Nisbətən aşağı | Yox | Keçirici polad və idarə olunan istilik tələb edir |
| itiləyici | Mümkün | Polimer qalıqları + disklər | Lokallaşdırılmış | Yavaş və əmək tələb edən |
| Aşındırıcı partlayış | Effektiv | Yüksək | əla | Media istehlakı və saxlanması |
| UHP Su | Effektiv | Atıksu | məhdud | Su ilə işləmə və qəfil paslanma |
| Lazer | Tətbiqdən asılıdır | İncə proses emissiyaları | məhdud | Böyük örtük həcmi ablasiya edilməlidir |
Enerji sərfiyyatı: Mühəndislər bunu necə hesablamalıdırlar
Elektrik enerjisi istehlakı sadəcə generator kVt-nı göstərmək əvəzinə, çıxarılan sahə vahidi üçün ifadə edilməlidir.
Faydalı əlaqə belədir:
Xüsusi Enerji Sərfiyyatı (kVt/m²)
Orta Elektrik Gücü (kVt)
÷
Xalis Çıxarma Məhsuldarlığı (m²/saat)
Hesablama nümunəsi
Fərz edək:
- Orta generator yükü = 24 kVt
- Soyutma və köməkçi qurğular = 1.5 kVt
- Xalis örtük təmizlənməsi sürəti = 4 m²/saat
Ümumi gücü:
24 + 1.5 = 25.5 kVt
Xüsusi enerji:
25.5 ÷ 4 = 6.38 kVt/m²
Təsvirli Elektrik Qiyməti
| Elektrik dəyəri | Xüsusi istehlak | Elektrik enerjisinin qiyməti m² |
|---|---|---|
| 0.08 ABŞ dolları/kVt/saat | 6.38 kVt/m² | 0.51 ABŞ dolları/m² |
| 0.12 ABŞ dolları/kVt/saat | 6.38 kVt/m² | 0.77 ABŞ dolları/m² |
| 0.20 ABŞ dolları/kVt/saat | 6.38 kVt/m² | 1.28 ABŞ dolları/m² |
| 0.30 ABŞ dolları/kVt/saat | 6.38 kVt/m² | 1.91 ABŞ dolları/m² |
Bu hesablama, zəmanətli avadanlıq performansı göstəricisi deyil, mühəndislik nümunəsidir. Faktiki istehlak tətbiq sınaqları zamanı ölçülməlidir.
Boru kəməri işlərində uzun məsafəli kabel niyə vacibdir?
Boru kəməri örtüyünün çıxarılması nadir hallarda induksiya generatorunun yanında aparılır.
Tipik sahə şəraitinə aşağıdakılar daxildir:
- Boru xəndəkləri
- Uzaqdan yol hüquqları
- Boru kəməri dayaqları
- Dəniz modulları
- Məhdud nəqliyyat vasitələrinə giriş
- Yüksək boru kəməri
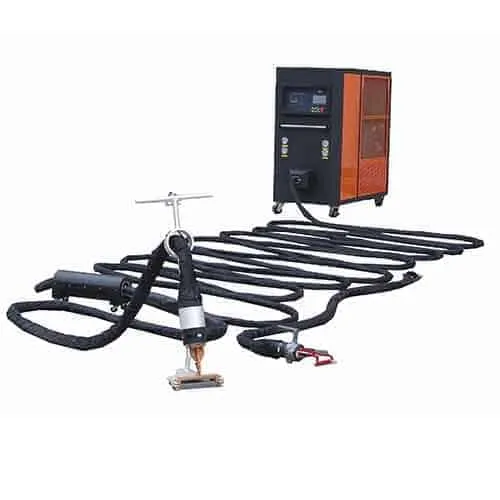
Buna görə də, uzun məsafəli kabel, operator yüngül istilik başlığını boru kəməri boyunca hərəkət etdirərkən enerji təchizatı və soyutma avadanlığının praktik işləmə yerində qalmasına imkan verir.
HLQ boru kəməri sistemləri bu konsepsiya ətrafında dizayn edilmişdir və polad səthlərdən induksiya örtüyünün təmizlənməsinin daha geniş çeşidinin bir hissəsidir.
Mühəndislik nümunəsi: 3LPE ilə 610 mm boru kəməri
Aşağıdakılar sahə performansı iddiası əvəzinə nümunəvi mühəndislik qiymətləndirməsidir.
| Parametr | Nümunə Şərt |
|---|---|
| Boru kəməri materialı | Karbon polad |
| Outside diametri | 610 mm |
| Divar qalınlığı | 12 mm |
| Xarici örtük | 3LPE |
| Kaplama qalınlığı | Təxminən. 3 mm |
| Çıxarılma Uzunluğu | 1.5 m ox uzunluğu |
| İlkin Güc Seçimi | 30–60 kVt sınaq diapazonu |
| İstilik Başlığı | Əyri əl induksiya başlığı |
| Kabel uzunluğu | 20-40 m |
| Əməliyyat | Əl ilə idarə olunan skanlama |
| məqsəd | Yoxlama və yenidən örtükləmə |
Tövsiyə olunan Test Proseduru
- 200–300 mm ölçülü bir hissəni işarələyin.
- Orta generator gücü ilə başlayın.
- Sabit istilik başlığı hərəkətini təmin edin.
- Kaplama kənarının açılmasına diqqət yetirin.
- Yapışma güclü olaraq qalırsa, hərəkət sürətini tədricən azaldın.
- Yalnız lazım olduqda gücü artırın.
- Dərhal mexaniki soyma ilə davam edin.
- Temperaturu ölçün və şərtləri qeyd edin.
- Açıq poladı yoxlayın.
- Sabit çıxarılma əldə edilənə qədər testi təkrarlayın.
Bu yanaşma təkrarlana bilən çıxarılma təmin edən ən aşağı praktik istilik girişini müəyyən edir.
İnduksiya son səth hazırlığını aradan qaldırırmı?
Xeyr - mütləq deyil.
Bu fərq boru kəməri mühəndisləri üçün çox vacibdir.
3LPE sisteminin çıxarılması poladı ifşa edir, lakin poladın tərkibində hələ də aşağıdakılar ola bilər:
- Qalıq FBE
- Astar qalığı
- Korroziya
- Səth duzları
- Köhnə yapışdırıcı
- Çirklənmə
Əvəzedici örtük spesifikasiyası müəyyən bir təmizlik səviyyəsi və lövbər profili tələb edə bilər.
Buna görə də güclü iş axını aşağıdakı kimidir:
| Mərhələ | proses | məqsəd |
|---|---|---|
| 1 | Induksiya istiliyi | Poladdan 3LPE-ni ayırın |
| 2 | Mexanik soyma | Toplu örtüyü çıxarın |
| 3 | Polad yoxlaması | Korroziya və ya qüsurları müəyyən edin |
| 4 | Yüngül partlatma / mexaniki təmizləmə | Qalıqları çıxarın və profil yaradın |
| 5 | Səth yoxlaması | Kaplama spesifikasiyasını təsdiqləyin |
| 6 | Yenidən örtük | Korroziyadan qorunmanı bərpa edin |
Canlı və İstismarda olan Boru Kəmərləri üçün Təhlükəsizlik Mülahizələri
Boru kəmərinin induksiya örtüyünün çıxarılması idarə olunan istilik prosesi kimi qəbul edilməlidir.
İşləyən boru kəməri üçün icazə verilən boru divarının temperaturu sadəcə başqa bir tətbiqdən kopyalana bilməz.
Boru kəmərinin sahibi və ya məsul mühəndis aşağıdakıları nəzərə almalıdır:
- Boru kəmərinin içərisindəki məhsul
- Əməliyyat təzyiq
- Polad dərəcəli
- divar qalınlığı
- Mövcud qüsurlar
- Xarici korroziya
- Daxili axın
- Maksimum icazə verilən divar temperaturu
- Təhlükəli ərazi tələbləri
Əlavə sayt nəzarətləri aşağıdakıları əhatə edir:
- Elektrik təhlükəsizliyi
- Elektromaqnit sahəsi prosedurları
- İsti səthdən qorunma
- Havalandırma
- Polimer tüstü nəzarəti
- Soyuducu suyun monitorinqi
- Yanğından mühafizə
- Şəxsi mühafizə avadanlığı
Canlı karbohidrogen boru kəməri heç vaxt təsdiq edilmiş mühəndislik proseduru və sahəyə xas istilik limitləri olmadan qızdırılmamalıdır.
3LPE Boru Kəməri Örtük Təmizləyici Maşını Necə Seçmək Olar
Maşın təchizatçısı yalnız aşağıdakı ifadəyə əsaslanaraq avadanlıq tövsiyə etməməlidir:
"3LPE-ni çıxarmalıyıq."
Əvvəlcə aşağıdakı məlumatlar təqdim edilməlidir.
| Tələb olunan Müştəri Məlumatları | Niyə Tələb Olunur |
|---|---|
| Polad dərəcəli | Material davranışını və temperatur limitlərini müəyyən edir |
| Boru Kəməri OD | Qızdırıcı başlıq əyriliyini təyin edir |
| divar qalınlığı | İstilik kütləsini təyin edir |
| 3LPE qalınlığı | İstilik ötürülməsinə və soyulmasına təsir göstərir |
| Çıxarılma uzunluğu | Layihənin miqyasını müəyyən edir |
| Tələb olunan m²/saat | Generator gücünə təsir göstərir |
| Boru kəmərinin istismar vəziyyəti | Termal təhlükəsizlik üçün vacibdir |
| Tələb olunan kabel uzunluğu | Sahə konfiqurasiyasını təyin edir |
| Elektrik təchizatı | Generator giriş dizaynını təyin edir |
| Tətbiq şəkilləri | Giriş və həndəsəni qiymətləndirməyə kömək edir |
Son avadanlıq seçimindən əvvəl fiziki örtüklü boru nümunəsi tövsiyə olunur.
HLQ, müxtəlif boru kəməri, çən, dəniz və sənaye örtüklərinin çıxarılması tələbləri üçün bir neçə RPR induksiya örtük çıxarma qızdırıcısı təqdim edir.
3LPE Boru Kəmərinin Örtüklərinin Təmizlənməsi ilə Bağlı Tez-tez Verilən Suallar
İnduksiya qızdırıcısı 3LPE boru kəməri örtüyünü təmizləyə bilərmi?
Bəli. Karbon-polad boru kəmərləri induksiyalı isitmə üçün xüsusilə uyğundur, çünki polad elektromaqnit sahəsi ilə səmərəli şəkildə birləşir. Yaranan istilik FBE/örtük səthini zəiflədə və 3LPE-nin mexaniki olaraq soyulmasına imkan verə bilər.
30 kVt-lıq induksiya qızdırıcısı 3LPE-ni çıxara bilərmi?
Bəli, 30 kVt bir çox lokal boru kəmərinin texniki xidməti tətbiqləri üçün uyğun başlanğıc gücü ola bilər. Böyük boru diametrləri, qalın divarlar, daha geniş başlıqlar və ya yüksək məhsuldarlıq tələbləri 60 kVt-a üstünlük verə bilər.
3LPE-ni çıxarmaq üçün hansı temperatur tələb olunur?
Universal temperatur yoxdur. FBE formulasiyası, yapışqan sistemi, polietilen dərəcəsi, örtük yaşı, boru qalınlığı və iş şəraiti tələb olunan yapışma temperaturuna təsir göstərir. Nümunə sınağı proses pəncərəsini qurmaq üçün düzgün metoddur.
Polietilen əriməlidirmi?
Xeyr. Məqsəd tam ərimə deyil. İdeal olaraq, örtük kifayət qədər yumşalır və səthlərarası yapışmanı itirir, ona görə də zolaqlar və ya daha böyük hissələr şəklində çıxarıla bilər.
İnduksiya 3LPP-ni də aradan qaldıra bilərmi?
Bəli. 3LPP də potensial induksiya-əlaqəni pozma tətbiqidir, baxmayaraq ki, polipropilen fərqli istilik davranışına malikdir və ayrıca təsnif edilməlidir.
İnduksiya kömür qatranı örtüklərini təmizləyə bilərmi?
Bəli. Kömür qətranı, kömür qətranı epoksi, rezin və bir neçə digər güclü birləşmiş boru kəməri örtük sistemləri də induksiya yolu ilə çıxarılma üçün qiymətləndirilə bilər.
İnduksiya boru kəməri poladına zərər verirmi?
Düzgün idarə olunan bir proses, icazə verilən polad temperaturunu aşmadan lokal səth istiləşməsini təmin etmək üçün hazırlanmışdır. Məqbul limit konkret boru və iş şəraiti üçün müəyyən edilməlidir.
İnduksiya aşındırıcı partlatmanı tamamilə əvəz edirmi?
Mütləq deyil. İnduksiya toplu örtüyün təmizlənməsi üçün olduqca uyğundur. Müəyyən bir təmizlik dərəcəsi və ya lövbər profili tələb olunduqda, aşındırıcı partlatma hələ də istifadə edilə bilər.
İnduksiya 3LPE-nin çıxarılması nə qədər sürətlidir?
Universal m²/saat dəyəri yoxdur. Məhsuldarlıq divar qalınlığından, boru diametrindən, örtük vəziyyətindən, generator gücündən, başlıq dizaynından, hərəkət sürətindən və qazma üsulundan asılıdır. Etibarlı istehsal qiymətləndirmələri üçün nümunə sınaqdan keçirilməsi tələb olunur.
Nümunə testi niyə vacibdir?
Sınaq, maşın sahə layihəsinə başlamazdan əvvəl faktiki gücü, hərəkət sürətini, temperaturu, bobin həndəsəsini və örtükün ayrılma davranışını müəyyən edir.
Nəticə: 3LPE Boru Kəmərinin Örtüklərinin Sökülməsinə Mühəndislik Yanaşması
3LPE boru kəməri örtüyünün təmizlənməsi adi boyanın təmizlənməsindən əsaslı şəkildə fərqlənir, çünki örtük güclü yapışmış FBE təbəqəsindən, yapışqan təbəqədən və möhkəm polietilen xarici təbəqədən ibarətdir.
İnduksiyalı isitmə xüsusilə faydalı bir mühəndislik həlli təklif edir, çünki bütün örtük qalınlığını mexaniki olaraq məhv etməyə ehtiyac yoxdur.
Bunun əvəzinə, elektromaqnit enerjisi polad substratın içərisində lokal istilik yaradır və bu da örtük-polad sərhədinin termal olaraq zəifləməsinə imkan verir.
Daha sonra örtük soyula və ya zolaqlar və ya böyük parçalar şəklində qırıla bilər.
Lakin, induksiya örtüyünün uğurlu çıxarılması sadəcə maksimum kVt tətbiq etməklə məhdudlaşmır.
Proses balanslaşdırılmalıdır:
Generator gücü
+
Əməliyyat tezliyi
+
Boru Divar Qalınlığı
+
İstilik Başlığı Əyriliyi
+
Birləşmə məsafəsi
+
Səyahət sürəti
+
Ayrılma Temperaturu
+
Skreyper Zamanlaması
Lokal təmir işləri və orta səviyyəli boru hissələri üçün 30 kVt-lıq sistem çox vaxt praktik başlanğıc nöqtəsi ola bilər.
Daha qalın boru divarları, daha böyük boru diametrləri, daha geniş induksiya başlıqları və ya daha yüksək məhsuldarlıq üçün 60 kVt-lıq sistem daha uyğun ola bilər.
Ən əsası, üstünlük verilən proses, maksimum temperaturda davamlı işləmək əvəzinə, təkrarlana bilən örtük buraxılışı yaradan ən aşağı sabit istilik girişini müəyyən etməkdir .
Boru kəmərinin bərpası layihələri üçün induksiya həmçinin toplu örtüyün çıxarılması mərhələsi kimi qəbul edilməlidir . Əvəzedici örtük müəyyən bir təmizlik səviyyəsi və ya lövbər profili tələb edirsə, son aşındırıcı və ya mexaniki səth hazırlığı hələ də lazım ola bilər.
3LPE Boru Kəmərinizin Örtüyünü Sınaqdan Keçirməlisiniz?
Mühəndislik avadanlığı tövsiyəsi üçün aşağıdakıları təmin edin:
- Boru kəmərinin xarici diametri
- Boru divarının qalınlığı
- Polad dərəcəli
- 3LPE örtük qalınlığı
- Ümumi örtük çıxarma uzunluğu
- Tələb olunan məhsuldarlıq
- Boru kəmərinin istismar vəziyyəti
- Mövcud elektrik təchizatı
- Tələb olunan kabel uzunluğu
- Boru kəməri fotoşəkilləri və ya təsvirləri
Tətbiq sınağı və son maşın seçimi üçün örtüklü borunun fiziki kəsiyi üstünlük verilən əsasdır.