
İnduksiya qızdırıcısı nədir? Necə işləyir?
İnduksiya qızdırıcısı, karbon polad, ərinti polad, paslanmayan polad, mis, pirinç, alüminium və karbid yığımları kimi keçirici metalları qızdırmaq üçün istifadə olunan sənaye elektromaqnit qızdırıcısıdır. Lehimləmə, bərkimə, döymə, əritmə, tavlama, büzülmə fitinqi, boruların əvvəlcədən qızdırılması və istilik emalı üçün geniş istifadə olunur. Xaricdən istilik ötürmək üçün alov və ya soba havasından istifadə etmək əvəzinə, induksiya qızdırıcısı burulğan cərəyanları vasitəsilə birbaşa metal iş parçasının içərisində istilik yaradır. Bu, prosesi sürətli, təmiz, idarəolunan və müasir avtomatlaşdırılmış istehsal xətləri üçün uyğun edir.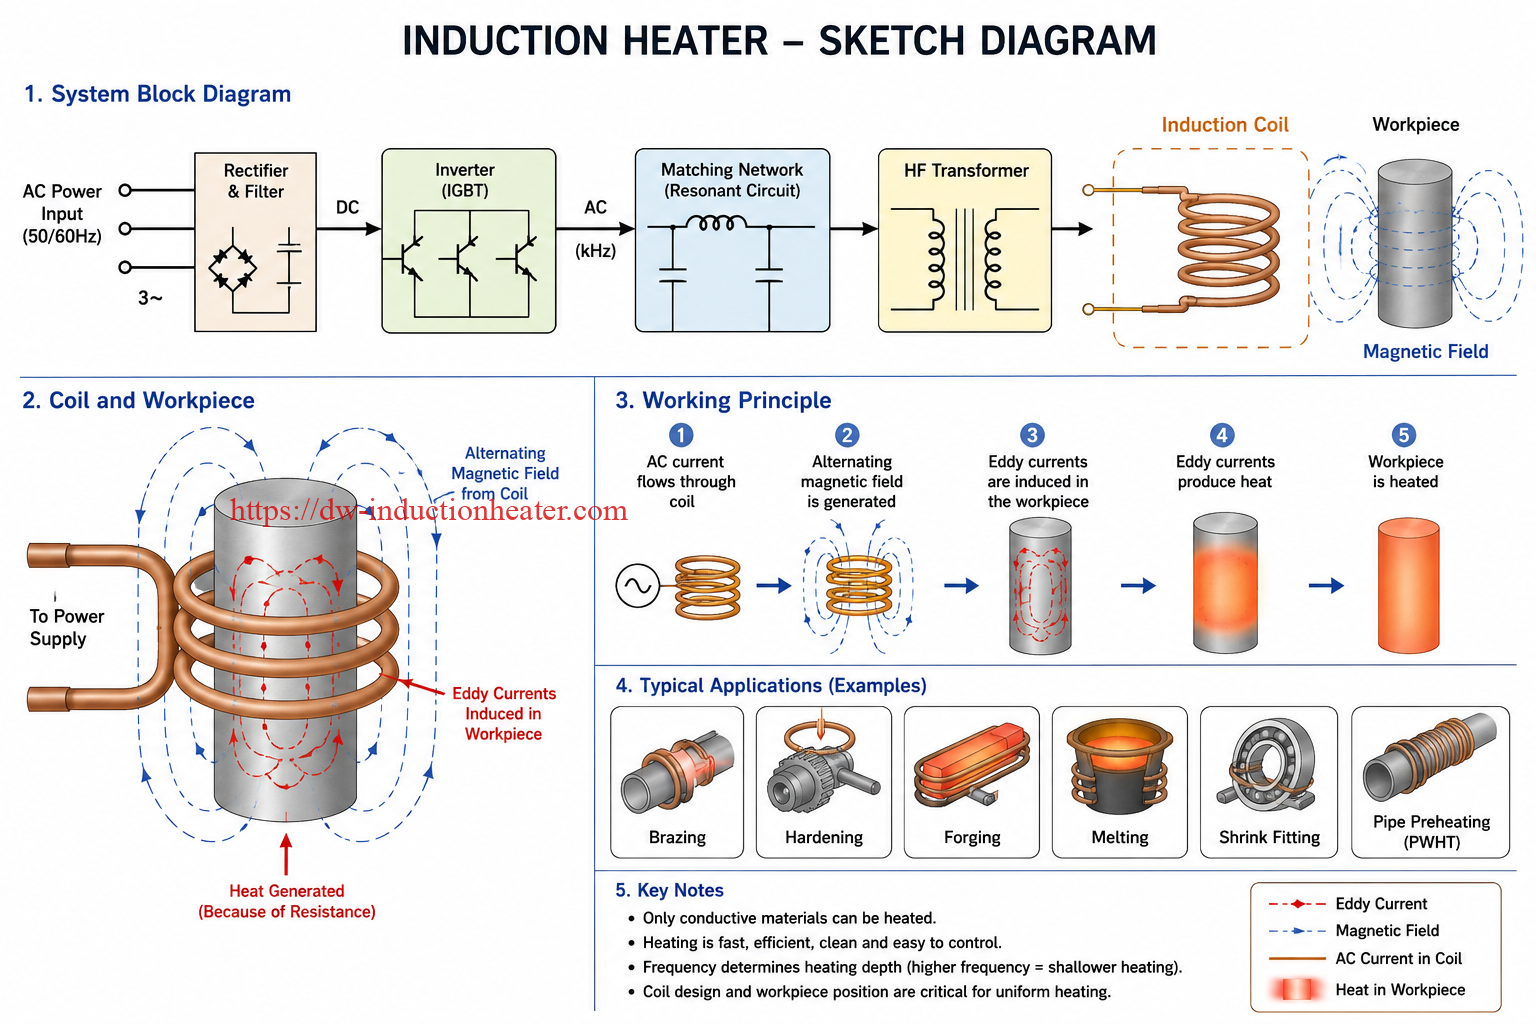
Tez Cavab
İnduksiya qızdırıcısı, keçirici iş parçasının içərisində istilik yaratmaq üçün alternativ bir maqnit sahəsindən istifadə edən təmassız metal istilik sistemidir. Mis induksiya bobini vasitəsilə orta tezlikli, yüksək tezlikli və ya ultra yüksək tezlikli cərəyan göndərməklə işləyir. Bobin, metalın içərisində burulğan cərəyanlarını yaradan dəyişən bir maqnit sahəsi yaradır. Bu burulğan cərəyanları materialın elektrik müqavimətinə görə istilik yaradır. İnduksiya qızdırıcıları ən yaxşı şəkildə lehimləmə, bərkimə, döymə, əritmə, tavlama, büzülmə uyğunlaşdırması və əvvəlcədən qızdırma kimi sürətli, lokal və təkrarlana bilən sənaye istilik prosesləri üçün istifadə olunur.
Mündəricat
- İnduksiyalı qızdırıcı nədir?
- İnduksiyalı qızdırıcı necə işləyir?
- İnduksiyalı qızdırıcının əsas komponentləri
- İş prinsipi addım-addım
- İnduksiyalı qızdırıcıların əsas növləri
- Uyğun materiallar
- Industrial Applications
- Düzgün induksiya qızdırıcısını necə seçmək olar
- Üstünlüklər
- Məhdudiyyətlər
- Ümumi problemlər və həllər
- Niyə HLQ induksiya avadanlığını seçməlisiniz?
- FAQ
İnduksiyalı qızdırıcı nədir?
İnduksiya qızdırıcısı, metal hissələri birbaşa təmas olmadan qızdırmaq üçün elektromaqnit induksiyasından istifadə edən enerji ilə işləyən istilik sistemidir. Sənaye istifadəsində "induksiya qızdırıcısı" termini kompakt əl qızdırıcısına, yüksək tezlikli lehimləmə maşınına, orta tezlikli döymə qızdırıcısına, induksiya sərtləşdirmə maşınına, induksiya əritmə sobasına, PWHT əvvəlcədən qızdırma sisteminə və ya xüsusi hazırlanmış avtomatlaşdırılmış istilik xəttinə aid ola bilər.
İnduksiyalı qızdırma ilə ənənəvi qızdırma arasındakı əsas fərq istiliyin harada yaranmasıdır. Alovlu qızdırma, soba qızdırması və ya müqavimətli qızdırma zamanı istilik iş parçasının xaricində yaranır və sonra hissəyə ötürülür. İnduksiyalı qızdırma zamanı elektrik enerjisi keçirici iş parçasının özündəki istiliyə çevrilir. Bu birbaşa daxili istilik istehsalı induksiyalı qızdırıcılara yüksək istilik sürəti, yüksək enerji konsentrasiyası və əla proses təkrarlanması imkanı verir.
Tipik sənaye induksiyalı isitmə sistemində enerji təchizatı standart zavod elektrik enerjisini seçilmiş tezliyə çevirir. Tətbiqdən asılı olaraq bu tezlik aşağı, orta, yüksək və ya ultra yüksək ola bilər. Cərəyan mis induksiya bobinə verilir. Metal iş parçası bobin içərisinə və ya yaxınlığında yerləşdirildikdə, alternativ maqnit sahəsi metalın içərisində cərəyan yaradır və hissə sürətlə qızır.
| Müddət | Məna | Sənaye nümunəsi |
|---|---|---|
| Induksiya qızdırıcısı | Elektromaqnit induksiyasından istifadə edən tam istilik maşını. | Lehimləmə qızdırıcısı, döymə qızdırıcısı, bərkitmə qızdırıcısı. |
| Induksiyalı İstilik Təchizatı | İnduksiya bobini işlədən elektrik generatoru. | MF, HF, UHF, SRF və ya KGPS generatoru. |
| Induksiya sarğı | Maqnit sahəsi yaradan su ilə soyudulan mis spiral. | Helikal rulon, pancake rulonu, split rulon, xüsusi lehimləmə rulonu. |
| İş parçası | Keçirici metal hissə qızdırılır. | Polad mil, mis boru, alüminium kütük, pirinç fitinq. |
İnduksiyalı qızdırıcı necə işləyir?
İnduksiya qızdırıcısı elektromaqnit induksiyası vasitəsilə işləyir . Mis spiraldan dəyişən cərəyan axdıqda, spiralın ətrafında dəyişən maqnit sahəsi əmələ gəlir. Bu maqnit sahəsinə keçirici metal iş parçası yerləşdirildikdə, metalın içərisində burulğan cərəyanları adlanan dövran edən cərəyanlar induksiya olunur. Bu burulğan cərəyanları iş parçasında elektrik müqaviməti ilə qarşılaşır və istilik əmələ gətirir.
Karbon polad və bir çox ərintili polad kimi maqnit materialları üçün Küri temperaturundan aşağıda başqa bir istilik effekti də mövcuddur: histerezis istiləşməsi. Poladın içərisindəki maqnit sahələri dəyişən maqnit sahəsi altında istiqamətini dəfələrlə dəyişdirərək əlavə istilik yaradır. Küri temperaturundan yuxarıda, material maqnit reaksiyasının çox hissəsini itirir və burulğanlı cərəyan istiləşməsi dominant mexanizmə çevrilir.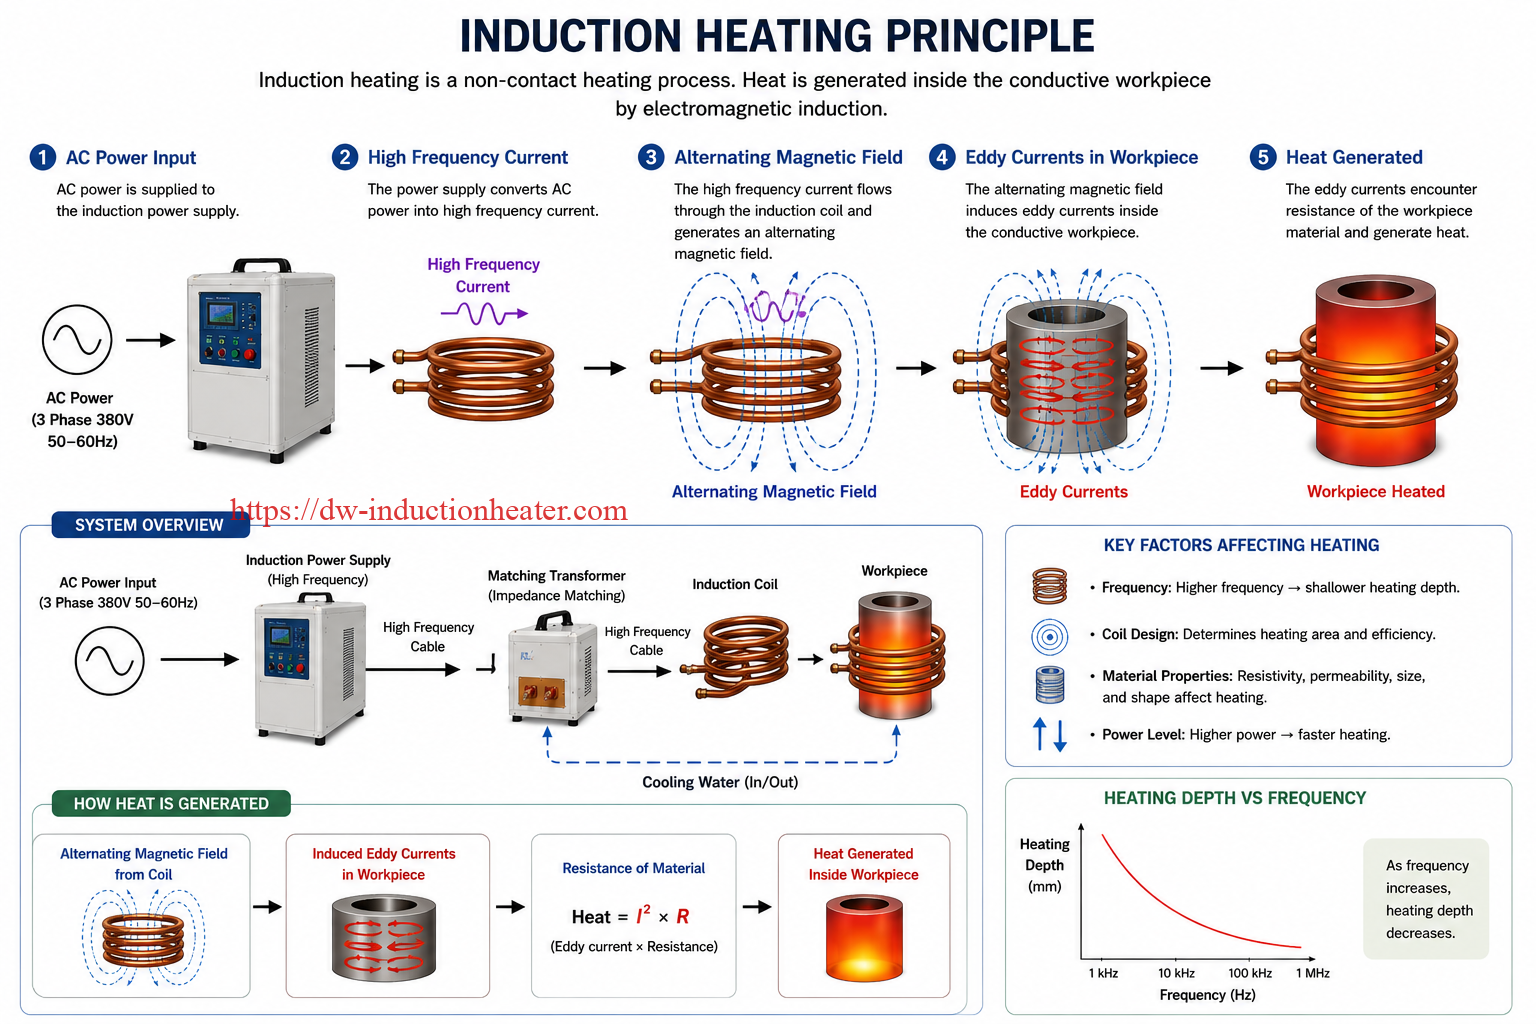
Qızdırma dərinliyi tezliyə çox bağlıdır. Daha aşağı tezlik iş parçasına daha dərindən nüfuz edir və adətən kütüklərin qızdırılması, döymə, əritmə və böyük hissələrin qızdırılması üçün seçilir. Daha yüksək tezlik daha dayaz qızdırmaya səbəb olur və lehimləmə, səthin bərkidilməsi, kiçik hissələrin və dəqiq qızdırılması üçün daha yaxşıdır.
| İstilik Mexanizmi | Harada olur | Ən Yaxşı Material Növü | Mühəndislik Mənası |
|---|---|---|---|
| Burulğanlı Cərəyan İstiliyi | İçəridə keçirici metallar | Polad, mis, pirinç, alüminium, paslanmayan polad | Demək olar ki, bütün induksiyalı istilik tətbiqlərində əsas istilik mənbəyi. |
| Müqavimətli istilik | İş parçasının içərisində | Bütün keçirici materiallar | Burulğan cərəyanları material müqavimətindən keçərkən istilik əmələ gətirir. |
| Histerezis İstiliyi | Daxili maqnit materialları | Karbon polad və maqnit ərintili poladlar | Küri temperaturundan aşağı əlavə istilik effekti. |
| İstilik keçiriciliyi | Qızdırılan zonadan ətrafdakı materiala | Bütün metallar | Temperaturun vahidliyinə və istilik müddətinə təsir göstərir. |
İnduksiyalı qızdırıcının əsas komponentləri
Etibarlı induksiya qızdırıcısı sadəcə elektrik şkafı deyil. Bu, tam mühəndislik sistemidir. Performans enerji təchizatı, bobin, transformator, soyutma sistemi, idarəetmə metodu və iş parçası armaturunun düzgün kombinasiyasından asılıdır.
| Komponent | Function | Mühəndislik qeydləri |
|---|---|---|
| Induksiya Güc tədarükü | Zavod AC gücünü idarə olunan tezlik çıxışına çevirir. | Güc, tezlik, iş dövrü və idarəetmə rejiminə görə seçin. |
| Uyğunlaşdırıcı Transformator | Enerji təchizatını bobin yükünə uyğunlaşdırır. | Enerji ötürülməsini və sabit işləməsini yaxşılaşdırır. |
| Induksiya sarğı | İş parçasının ətrafında maqnit sahəsi yaradır. | Adətən su ilə soyudulmuş mis borudan hazırlanır. |
| Soyutma sistemi | Enerji təchizatını, transformatoru, kabeli və bobini soyudur. | Davamlı istehsal üçün qapalı dövrəli soyuducu tövsiyə olunur. |
| Control System | Güc, vaxt, temperatur, hərəkət və təhlükəsizlik məntiqini idarə edir. | Mexaniki, PLC əsaslı və ya tam avtomatik ola bilər. |
| armatur | İş parçasını rulonun içərisinə dəqiq yerləşdirir. | Təkrarlanan istilik keyfiyyəti üçün vacibdir. |
| Temperatur Sensor | Səth və ya proses temperaturunu ölçür. | Pirometr və ya termocüt geribildirimi dəqiqliyi artıra bilər. |
İş prinsipi addım-addım
| Addım | proses | Izahat |
|---|---|---|
| 1 | AC Gücü Girişi | Qızdırıcı tək fazalı və ya üç fazalı zavod elektrik enerjisi alır. |
| 2 | Gücə çevrilmə | Enerji təchizatı giriş siqnalını idarə olunan orta tezlikli, yüksək tezlikli və ya ultra yüksək tezlikli çıxışa çevirir. |
| 3 | Rezonanslı Dövrə Əməliyyatı | Kondensatorlar, transformator və bobin səmərəli enerji ötürülməsi üçün rezonans dövrəsi əmələ gətirir. |
| 4 | Bobin Enerji Verir | Mis induksiya bobinindən yüksək cərəyan axır. |
| 5 | Maqnit Sahəsinin Formalaşması | Bobin sürətlə dəyişən maqnit sahəsi yaradır. |
| 6 | Eddy Cari Nəsil | Maqnit sahəsi metal iş parçasının içərisində dövran edən cərəyanlar yaradır. |
| 7 | İstilik istehsalı | İnduksiya edilmiş cərəyan elektrik müqaviməti səbəbindən istilik yaradır. |
| 8 | Prosesə Nəzarət | Güc, tezlik, vaxt, bobin dizaynı və temperatur rəyi son nəticəni idarə edir. |
Sadə Enerji Axını Diaqramı
| Input | Konversiya | Maqnit sahəsi | İş parçası reaksiyası | Nəticə |
|---|---|---|---|---|
| AC elektrik enerjisi | İnduksiya enerji təchizatı | Induksiya lövhəsi | Metalın içərisindəki burulğanlı cərəyanlar | Sürətli idarə olunan istilik |
İnduksiyalı qızdırıcıların əsas növləri
Müxtəlif tətbiqlər fərqli tezlik diapazonları və güc səviyyələri tələb edir. Kiçik bir mis boru lehimləmə işi üçün polad kütük döymə xətti və ya metal əritmə sobası ilə eyni maşın tələb olunmur. Düzgün tezlik seriyasını seçmək ən vacib mühəndislik qərarlarından biridir.
| Seriya | Tipik Tezlik | İstilik Dərinliyi | Ən Uyğun Tətbiqlər |
|---|---|---|---|
| KGPS İnduksiya Qızdırıcısı | 0.1kHz-10kHz | Dərin soba qızdırılması | Əritmə sobası, əritmə, böyük istilik yükü. |
| MF İnduksiya Qızdırıcısı | 0.2kHz-20kHz | Dərinlikdən orta dərinliyə qədər | Döymə, kütüklərin qızdırılması, əridilməsi, dərin bərkiməsi. |
| SRF induksiya qızdırıcısı | 20kHz-50kHz | Mühit | Avtomobil hissələri, orta dərinlikdə sərtləşmə, kütük qızdırılması. |
| HF induksiya qızdırıcısı | 30kHz-80kHz | Dayazdan orta səviyyəyə qədər | Lehimləmə, lehimləmə, səthin bərkidilməsi, büzülmə uyğunlaşdırması. |
| UHF induksiya qızdırıcısı | 50kHz–2MHz | Çox dayazdan dayazlığa | Dəqiq lehimləmə, mikro lehimləmə, kiçik hissələrin qızdırılması. |
Uyğun materiallar
İnduksiyalı isitmə elektrik keçirici materiallar üçün uyğundur. Ən çox yayılmış sənaye materiallarına karbon polad, aşqarlanmış polad, paslanmayan polad, mis, pirinç, alüminium, titan və karbid birləşmələri daxildir. Lakin, isitmə sürəti və səmərəliliyi materialdan asılı olaraq dəyişir.
| Material | İnduksiya İstilik Performansı | Tövsiyə olunan seriya | Tipik Applications |
|---|---|---|---|
| Karbon polad | əla | MF / HF / SRF / KGPS | Dövmə, bərkimə, ərimə, büzülmə. |
| Alaşım Polad | əla | MF / HF / SRF | Ötürücülər, vallar, alətlər, avtomobil hissələri. |
| Paslanmaz polad | yaxşı | HF / MF / SRF | Lehimləmə, tavlama, boruların qızdırılması, qabların qızdırılması. |
| Mis | Yaxşı, amma güclü birləşmə tələb edir | HF / MF | Lehimləmə, tavlama, əritmə, elektrik hissələri. |
| sarı mis | yaxşı | HF / MF | Fitinqlər, klapanlar, lehimləmə, döymə, əritmə. |
| Alüminium | Orta ilə yaxşı | MF / SRF / KGPS | Plitənin qızdırılması, əridilməsi, büzülmə uyğunlaşdırılması. |
| Titanium | yaxşı | ÇF / HF | Döymə, tavlama, aerokosmik komponentlər. |
| Karbid Yığıncağı | Lehimləmə üçün yaxşıdır | HF / UHF | Karbid aləti ilə lehimləmə, almaz seqmentli lehimləmə. |
Industrial Applications
İnduksiya qızdırıcıları sürətli və nəzarətli metal qızdırma tələb olunan yerlərdə istifadə olunur. İstehsalat emalatxanalarında onlar bir çox lokal isitmə proseslərində alov məşəllərini, müqavimət sobalarını, duz vannalarını və ya qazla işləyən qızdırıcıları əvəz edə bilər. Ağır sənayedə induksiya istilik sistemləri böyük kütüklər, borular, vallar, yataklar, dişli çarxlar və əritmə sobaları üçün istifadə olunur.
| Ərizə | Material | Tövsiyə olunan Tezlik Növü | Mühəndislik qeydləri |
|---|---|---|---|
| İndüksiyon Lehimi | Mis, pirinç, polad, paslanmayan polad, karbid | HF / UHF | Sabit doldurucu axını ilə sürətli birləşmə istiliyi. |
| Induction Hardening | Karbon polad, alaşımlı polad | HF / SRF / MF | Tezlik tələb olunan işin dərinliyindən asılıdır. |
| Induksiya Dövrü | Polad, mis, pirinç, alüminium | MF / SRF | Dərin qızdırma, kütük temperaturunun vahidliyini artırır. |
| Induksiya əriməsi | Alüminium, mis, pirinç, polad, dəmir | MF / KGPS | Güc sobanın gücündən və ərimə vaxtından asılıdır. |
| İndüksiyanı tənzimləmə | Mis, paslanmayan polad, karbon polad, pirinç | HF / MF / SRF | Sərtliyi azaltmaq və elastikliyi artırmaq üçün istifadə olunur. |
| Uydurma səyahəti | Yastıqlar, dişlilər, halqalar, muftalar | HF / MF | Yığma və sökülmə üçün idarə olunan genişləndirmə. |
| Boruların əvvəlcədən qızdırılması və PWHT | Karbon polad, aşqarlanmış polad, paslanmayan polad | MF / çevik kabel sistemi | Qaynaqdan əvvəl qızdırma və qaynaqdan sonrakı istilik müalicəsi üçün faydalıdır. |
Düzgün induksiya qızdırıcısını necə seçmək olar
Ümumi səhvlərdən biri induksiya qızdırıcısını yalnız güc reytinqinə görə seçməkdir. Real mühəndislik layihələrində güc yalnız bir amildir. Düzgün seçim materialdan, hissənin ölçüsündən, hədəf temperaturundan, qızdırma vaxtından, qızdırma dərinliyindən, istehsal sürətindən, bobin dizaynından və soyutma qabiliyyətindən asılıdır.
| Seçim faktoru | Nəyi təsdiqləmək | Mühəndislik Tövsiyəsi |
|---|---|---|
| Material | Polad, paslanmayan polad, mis, alüminium, pirinç və ya karbid. | Maqnit poladın qızdırılması daha asandır; mis və alüminium daha güclü birləşmə tələb edir. |
| İş parçasının ölçüsü | Diametr, uzunluq, qalınlıq, çəki və istilik zonası. | Daha böyük hissələr adətən daha yüksək gücə və daha aşağı tezlikə ehtiyac duyur. |
| İstilik Dərinliyi | Səthi isitmə, orta dərinlikli isitmə və ya istilik vasitəsilə isitmə. | Səthi qızdırma üçün daha yüksək tezlikli, dərin qızdırma üçün isə daha aşağı tezlikli qızdırma istifadə edin. |
| Hədəf İstiliyi | Lehimləmə, bərkimə, döymə, tavlama və ya ərimə temperaturu. | İstilik itkisi üçün kifayət qədər güc seçin. |
| Heating Time | Hər parça və ya hər partiya üçün tələb olunan dövr müddəti. | Daha qısa dövr müddəti daha yüksək güc sıxlığı tələb edir. |
| İstehsal Tutum | Saatda ədəd, saatda kiloqram və ya gündə ton. | Davamlı istehsal güclü soyutma və sabit iş dövrü tələb edir. |
| Avtomatlaşdırma səviyyəsi | Əl ilə, yarı avtomatik və ya tam avtomatik. | Təkrarlana bilən istehsal üçün PLC və temperatur rəyindən istifadə edin. |
Tövsiyə olunan Model Seçimi
| Ərizə | Material | Tövsiyə olunan Güc | Tezlik |
|---|---|---|---|
| Kiçik mis boru lehimləmə | Mis / pirinç | 15 kVt–35 kVt | HF / UHF |
| Karbid aləti lehimləmə | Karbid + polad | 15 kVt–60 kVt | HF |
| Şaft səthinin sərtləşməsi | Karbon polad / lehimli polad | 45 kVt–200 kVt | HF / SRF / MF |
| Dişli dişlərin sərtləşməsi | Karbon polad / lehimli polad | 60 kVt–160 kVt | HF / SRF |
| Polad kütük döyməsi | Karbon polad / lehimli polad | 100 kVt–1000 kVt | MF / SRF |
| Alüminium kütük qızdırıcısı | Alüminium xəlitəli | 100 kVt–800 kVt | MF / SRF |
| Alüminium əriməsi | Alüminium qırıntıları / külçə | 70 kVt–2000 kVt | MF / KGPS |
| Boruların əvvəlcədən qızdırılması | Karbon polad boru | 30 kVt–300 kVt | MF / çevik kabel sistemi |
İndüksiyon qızdırıcılarının üstünlükləri
| Fayda | Mühəndislik Mənası | Alıcı Dəyəri |
|---|---|---|
| Sürətli isitmə | İstilik birbaşa metalın içərisində yaranır. | Daha qısa dövr müddəti və daha yüksək məhsuldarlıq. |
| Yerli istilik sistemi | Bobin istiliyi tələb olunan zonaya yönəldir. | Daha az deformasiya və daha az istidən təsirlənən sahə. |
| Təmiz Proses | Açıq alov yoxdur və daha az tüstü var. | Təkmilləşdirilmiş emalatxana təhlükəsizliyi və ətraf mühit. |
| Yüksək təkrarlanma qabiliyyəti | Güc, vaxt və temperatur idarə oluna bilər. | Daha sabit məhsul keyfiyyəti. |
| Avtomatlaşdırmaya uyğundur | PLC, robot, konveyer və ya söndürmə sistemi ilə əlaqə qura bilər. | Kütləvi istehsal üçün uyğundur. |
| Enerji Konsentrasiyası | Enerji bütün soba kamerasına deyil, iş parçasına yönəlib. | Lokal isitmə tətbiqlərində istilik itkisinin azaldılması. |
İnduksiya İstiliyinin Məhdudiyyətləri
İnduksiyalı qızdırma yüksək effektivliyə malikdir, lakin hər proses üçün ən yaxşı seçim deyil. Yalnız keçirici materiallar üzərində birbaşa işləyir. Həmçinin düzgün dizayn edilmiş spiral və soyutma sistemi tələb olunur. Çox böyük həcmli qızdırma, uzun islatma dövrləri və ya xüsusi atmosfer istilik emalı üçün sobaya ehtiyac ola bilər.
| Məhdudiyyət | Səbəb | Mühəndislik Həlli |
|---|---|---|
| Yalnız keçirici materiallar birbaşa qızdırır | Proses induksiya edilmiş elektrik cərəyanlarından asılıdır. | Uyğun olarsa, bəzi keçirici olmayan materiallar üçün keçirici susseptordan istifadə edin. |
| Bobin dizaynı tətbiqə xasdır | Fərqli hissələr fərqli maqnit sahəsi nümunələrinə ehtiyac duyur. | Xüsusi bobin dizaynı üçün təsvirlər və ya nümunələr təqdim edin. |
| Suyun soyudulması adətən tələb olunur | Güc elektronikası və mis spirallar yüksək cərəyan daşıyır. | Sabit su təchizatı və ya qapalı dövrəli sənaye soyuducusundan istifadə edin. |
| Yüksək tezlikli isitmə çox səthi ola bilər | Dəri təsiri nüfuz dərinliyini məhdudlaşdırır. | Daha böyük və ya qalın hissələr üçün daha aşağı tezlik seçin. |
| İlkin qiymət alov alətlərindən daha yüksək ola bilər | Enerji təchizatı, bobin, soyutma və idarəetmə sistemi tələb olunur. | Keyfiyyət, dövr müddəti, enerji, əmək və tullantıların azaldılmasına görə ROI-ni qiymətləndirin. |
Ümumi problemlər və həllər
| Problem | Mümkün səbəb | Mühəndislik Həlli |
|---|---|---|
| Qızdırma sürəti çox yavaşdır | Güc çox aşağıdır, bobin birləşməsi zəifdir və ya tezlik uyğun deyil. | Gücü artırın, bobin boşluğunu azaldın və ya bobini yenidən dizayn edin. |
| Səth həddindən artıq qızır, amma nüvəsi soyuqdur | İş parçasının qalınlığı üçün tezlik çox yüksəkdir. | Daha aşağı tezlikdən istifadə edin və ya qızdırma müddətini artırın. |
| İstilik vahid deyil | Yanlış rulon forması və ya iş parçasının qeyri-sabit yerləşdirilməsi. | Armaturu təkmilləşdirin, fırlanmadan istifadə edin və ya bobin həndəsəsini yenidən dizayn edin. |
| Bobin həddindən artıq qızır | Qeyri-kafi su axını və ya tıxanmış soyutma kanalı. | Su axınını artırın və bobin dövrəsini təmizləyin. |
| Enerji təchizatı siqnalı baş verir | Yük uyğunsuzluğu, zəif soyutma, qeyri-sabit gərginlik və ya səhv bobin bağlantısı. | Soyutma sistemini, giriş gücünü, transformator nisbətini və bobin bağlantısını yoxlayın. |
| Lehimləmə keyfiyyəti qeyri-sabitdir | Temperatur dəyişkənliyi, doldurucunun düzgün yerləşdirilməməsi və ya hissənin qeyri-sabit mövqeyi. | Sabit alətlərdən, temperatur rəyindən və optimallaşdırılmış bobin dizaynından istifadə edin. |
| Sərtləşmə dərinliyi səhvdir | Tezlik, qızdırma müddəti və ya söndürmə prosesi uyğun gəlmir. | Tezliyi, tarama sürətini, istilik gücünü və söndürmə modelini tənzimləyin. |
Niyə HLQ induksiya avadanlığını seçməlisiniz?
HLQ İnduksiya Avadanlıqları sənaye induksiyalı qızdırıcı maşınlara və xüsusi elektromaqnit qızdırıcı həllərinə diqqət yetirir. Məhsul çeşidinə induksiyalı lehimləmə maşınları, induksiyalı sərtləşdirmə sistemləri , induksiyalı döymə qızdırıcıları, induksiyalı əritmə sobaları, əl induksiyalı qızdırıcılar, PWHT maşınları, induksiyalı qızdırıcı rulonlar və sənaye istilik enerjisi təchizatı daxildir.
Alıcılar üçün təcrübəli induksiya qızdırıcısı istehsalçısını seçməyin dəyəri yalnız cihazın qiyməti deyil. Əsas məsələ mühəndislik uyğunluğudur: düzgün güc, düzgün tezlik, düzgün bobin həndəsəsi, sabit soyutma, praktik qurğu dizaynı və real istehsalda dəfələrlə işləyə bilən proses parametrləri.
| HLQ Qabiliyyəti | Müştəri faydası | Tipik Application |
|---|---|---|
| Geniş məhsul çeşidi | Birdən çox induksiyalı istilik prosesi üçün tək təchizatçı. | Lehimləmə, bərkimə, döymə, ərimə, PWHT. |
| Güc və Tezlik Seçimi | Səhv model seçimi riskini azaldır. | MF, HF, UHF, SRF, KGPS sistemləri. |
| Xüsusi Bobin Dizaynı | Qızdırma sürətini və vahidliyini artırır. | Xüsusi birləşmələr, vallar, kütüklər, borular, alətlər. |
| Avtomatlaşdırma dəstəyi | Təkrarlanabilirliyi və istehsal səmərəliliyini artırır. | PLC nəzarəti, temperatur rəyi, qurğular, konveyerlər. |
| Sənaye Tətbiqi Təcrübəsi | Müştərilərə praktik istilik prosesləri qurmağa kömək edir. | Avtomobil, HVAC, metal emalı, tökmə, neft və qaz. |
 FAQ

1. İnduksiya qızdırıcısı nədir?
İnduksiya qızdırıcısı, iş parçasının içərisində burulğan cərəyanları yaratmaqla keçirici metal hissələri qızdıran elektromaqnit qızdırıcı maşındır. Lehimləmə, bərkimə, döymə, əritmə, tavlama, büzülmə və sənaye istilik emalı üçün istifadə olunur.
2. İnduksiya qızdırıcısı necə işləyir?
O, mis spiral vasitəsilə alternativ cərəyan göndərir. Bobin dəyişən maqnit sahəsi yaradır. Metal hissə sahəyə yerləşdirildikdə, metalın içərisində burulğan cərəyanları əmələ gəlir və elektrik müqaviməti vasitəsilə istilik yaradır.
3. İnduksiya bobini qızırmı?
Bobin yüksək cərəyan daşıyır və su ilə soyudulmalıdır, lakin əsas istilik bobinlə birbaşa təmasda deyil, iş parçasının içərisində yaranır.
4. Hansı metalları induksiya ilə qızdırmaq olar?
İnduksiya karbon polad, ərinti polad, paslanmayan polad, mis, pirinç, alüminium, titan və karbid birləşmələri kimi keçirici metalları qızdıra bilər. Qızdırma səmərəliliyi maqnit xüsusiyyətlərindən, elektrik müqavimətindən, istilik keçiriciliyindən və hissənin həndəsəsindən asılıdır.
5. İnduksiyalı isitmə alovlu isitmədən daha yaxşıdırmı?
Bir çox sənaye lokal isitmə prosesləri üçün induksiya isitməsi alov isitməsindən daha sürətli, daha təmiz, daha təhlükəsiz və daha təkrarlana biləndir. Həmçinin avtomatlaşdırılması və idarə olunması daha asandır.
6. Lehimləmə üçün ən yaxşı induksiya qızdırıcısı hansıdır?
HF və ya UHF induksiya qızdırıcıları adətən lehimləmə üçün ən yaxşısıdır, çünki onlar birləşmə sahəsi ətrafında sürətli və lokal isitmə təmin edirlər.
7. Döymə üçün ən yaxşı induksiya qızdırıcısı hansıdır?
MF və ya SRF induksiya qızdırıcıları, daha dərin istilik nüfuzetmə və yüksək istilik tutumu təmin etdiyi üçün, adətən, kütük, çubuq və çubuq döymə üçün istifadə olunur.
8. Ərimə üçün ən yaxşı induksiya qızdırıcısı hansıdır?
MF və ya KGPS induksiya soba sistemləri adətən alüminium, mis, pirinç, polad, dəmir və digər metalların əridilməsi üçün seçilir.
9. Tezlik nə üçün vacibdir?
Tezlik qızdırma dərinliyini idarə edir. Daha yüksək tezlik daha dayaz qızdırmaya səbəb olur və lehimləmə və ya səth sərtləşməsi üçün uyğundur. Daha aşağı tezlik daha dərinə nüfuz edir və döymə, əritmə və böyük hissələr üçün uyğundur.
10. Maşın seçmək üçün hansı məlumatlar lazımdır?
Düzgün induksiya qızdırıcısını seçmək üçün iş parçasının materialını, ölçüsünü, çəkisini, hədəf temperaturunu, qızdırma müddətini, tələb olunan qızdırma dərinliyini, istehsal gücünü, yerli gərginliyi və soyutma suyunun vəziyyətini təmin edin.
Nəticə
İnduksiya qızdırıcısı müasir metal qızdırma üçün ən səmərəli və idarəolunan texnologiyalardan biridir. O, elektrik enerjisini alternativ maqnit sahəsinə çevirməklə və burulğan cərəyanları vasitəsilə birbaşa iş parçasının içərisində istilik yaratmaqla işləyir. Nəticə sürətli qızdırma, təmiz işləmə, dəqiq idarəetmə və əla təkrarlanmadır.
Sənaye alıcıları üçün ən vacib addım sadəcə yüksək güclü maşın seçmək deyil. Düzgün induksiya qızdırıcısı materiala, hissənin ölçüsünə, qızdırma dərinliyinə, hədəf temperaturuna, istehsal sürətinə və avtomatlaşdırma tələbinə uyğun olmalıdır. Düzgün enerji təchizatı, tezlik, bobin dizaynı və soyutma sistemi ilə induksiya qızdırıcısı məhsulun keyfiyyətini yaxşılaşdıra, dövr müddətini azalda və sabit uzunmüddətli istehsalı dəstəkləyə bilər.