
İndüksiyon Lehimləmə Maşını nədir?
An Induksiya bərkitmə maşını iki və ya daha çox metal hissəni qızdırmaqla birləşdirmək üçün istifadə olunan sənaye istilik avadanlığıdır elektromaqnit induksiyası və əritmə lehimləmə doldurucu metalı oynaq səthləri arasında.
Qaynaqdan fərqli olaraq, induksiya lehimləməsi adətən əsas metalları əritmir . Yalnız doldurucu metal əriyir, birləşmə boşluğuna axır və soyuduqdan sonra güclü metallurgiya rabitəsi əmələ gətirir.
Bunun üçün geniş istifadə olunur:
|
Ərizə |
Tipik hissələr |
|---|---|
|
HVAC və soyuducu |
Mis boru birləşmələri, pirinç fitinqlər, paylayıcılar |
|
Automotive |
Alüminium istilik dəyişdiriciləri, yanacaq boruları, sensorlar |
|
Elektrik sənayesi |
Mis şinlər, konnektorlar, terminallar |
|
Alət istehsalı |
Karbid ucluqları, mişar bıçaqları, kəsici alətlər |
|
maşın |
Polad vallar, vtulkalar, halqalar, dişlilər |
|
Su kəməri |
Mis/pirinç boru armaturları |
İndüksiyon Lehimləmə Necə İşləyir?
İnduksiya lehimləmə, iş parçasının ətrafında maqnit sahəsi yaratmaq üçün yüksək tezlikli alternativ cərəyandan istifadə etməklə işləyir. Bu maqnit sahəsi metal hissənin içərisində elektrik cərəyanlarını induksiya edir və bu da onun sürətlə qızmasına səbəb olur.
Əsas İş Prosesi
Power Supply
     ↓
High-Frequency Current
     ↓
Induction Coil
     ↓
Alternating Magnetic Field
     ↓
Eddy Currents in Metal Parts
     ↓
Rapid Local Heating
     ↓
Filler Metal Melts and Flows
     ↓
Joint Cools and Solidifies
İndüksiyon Lehimləmə Maşınının Əsas Komponentləri
|
Komponent |
Function |
|---|---|
|
İnduksiya enerji təchizatı |
Giriş gücünü orta/yüksək tezlikli cərəyana çevirir |
|
Induksiya lövhəsi |
Lehimləmə sahəsi ətrafında maqnit sahəsi yaradır |
|
Su soyutma sistemi |
Bobini və enerji təchizatını soyudur |
|
Transformator |
Gərginliyi/cərəyanı bobinə və iş parçasına uyğunlaşdırır |
|
Lehimləmə doldurucu metalı |
Əriyir və oynaq boşluğunu doldurur |
|
Flux və ya qoruyucu atmosfer |
Qızdırma zamanı oksidləşmənin qarşısını alır |
|
Armatur və ya sıxac |
Lehimləmə zamanı hissələrin hizalanmasını təmin edir |
Addım-addım induksiya lehimləmə prosesi
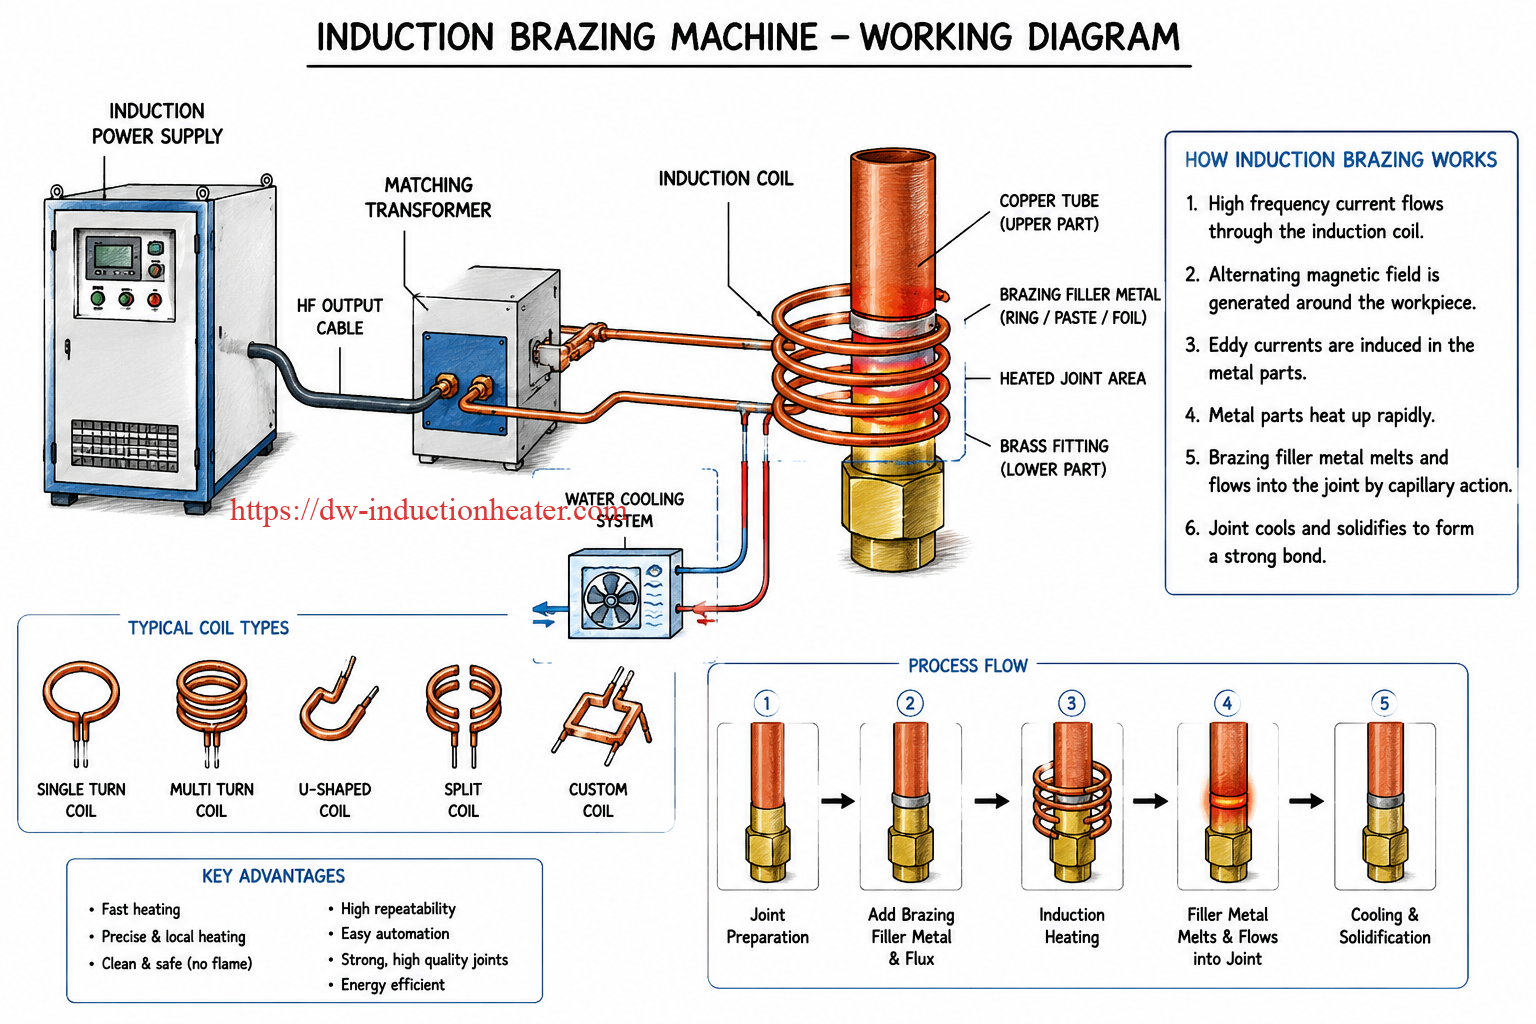
1. Birgə Hazırlıq
Hissələr təmiz və düzgün şəkildə quraşdırılmalıdır. Lehimləmədən əvvəl yağ, oksid, pas və kir təmizlənməlidir.
Düzgün birləşmə boşluğu çox vacibdir. Əgər boşluq çox böyükdürsə, doldurucu möhkəm birləşmə əmələ gətirməyə bilər. Əgər boşluq çox kiçikdirsə, doldurucu düzgün axmaya bilər.
Tipik lehimləmə boşluğu:
|
Materialın birləşməsi |
Tövsiyə olunan boşluq |
|---|---|
|
Misdən misə |
0.02-0.10 mm |
|
Misdən pirinçə |
0.03-0.12 mm |
|
Poladdan poladdan |
0.04-0.15 mm |
|
Karbiddən polada |
0.03-0.10 mm |
|
Alüminiumdan alüminiuma |
0.05-0.20 mm |
2. Lehimləmə Doldurucu Metalını Əlavə Edin
Doldurucu metal aşağıdakı kimi təqdim edilə bilər:
|
Doldurucu növü |
misal |
|---|---|
|
Lehimləmə halqası |
Mis boru birləşmələri |
|
Lehimləmə teli |
Əl ilə və ya avtomatik qidalanma |
|
Lehimləmə pastası |
Kiçik hissələr, elektrik kontaktları |
|
Lehimləmə folqası |
Düz birləşmələr, karbid alətləri |
|
Lehimləmə çubuğu |
Əl ilə lehimləmə əməliyyatı |
Ümumi doldurucu metallara aşağıdakılar daxildir:
|
Əsas material |
Ümumi Doldurucu Metal |
|---|---|
|
Mis/mis |
Fosfor mis ərintisi |
|
Mis/mis |
Gümüş lehimləmə ərintisi |
|
Polad/polad |
Gümüş ərintisi, mis ərintisi |
|
Karbid/polad |
Gümüş-mis-sink ərintisi |
|
Alüminium/alüminium |
Alüminium-silikon ərintisi |
3. İnduksiya bobini birləşmənin ətrafına yerləşdirin
İnduksiya bobini hissənin formasına uyğun olaraq hazırlanmışdır. Bobin birləşmə sahəsini bərabər şəkildə qızdırmalıdır.
Ümumi bobin növləri:
|
Bobin növü |
Uyğun Tətbiq |
|---|---|
|
Tək dönüşlü rulon |
Üzük birləşmələri, kiçik fitinqlər |
|
Çox döngəli rulon |
Boru birləşmələri, vallar, vtulkalar |
|
U formalı spiral |
Yan istilik, düz hissələr |
|
Split bobin |
Böyük və ya çətin yüklənən hissələr |
|
Xüsusi formalı rulon |
Xüsusi həndəsə hissələri |
4. İnduksiyalı isitməni işə salın
Maşın işə düşəndə induksiya bobinindən yüksək tezlikli cərəyan axır. Maqnit sahəsi metal hissələri birbaşa qızdırır.
Doldurucu metal ərimə temperaturuna çatır və kapilyar təsirlə birləşməyə axır.
Misal üçün:
|
Material |
Tipik Lehimləmə Temperaturu |
|---|---|
|
Mis lehimləmə |
650-850 ° C |
|
Pirinç lehimləmə |
650-800 ° C |
|
Polad lehimləmə |
750-950 ° C |
|
Karbid lehimləmə |
700-850 ° C |
|
Alüminium lehimləmə |
580-620 ° C |
5. Soyutma və bərkimə
Doldurucu metal birləşməyə tam daxil olduqdan sonra isitmə dayanır. Birləşmə təbii şəkildə və ya nəzarətli soyutma ilə soyuyur. Bərkidildikdən sonra doldurucu metal hissələr arasında güclü bir əlaqə yaradır.
İndüksiyon Lehimləmə Niyə Effektivdir
İndüksiyaya bərkitmə istilik əmələ gəldiyi üçün sürətlidir metalın öz daxilində, xarici alovdan və ya sobadan köçürülməyib.
Alovla lehimləmə ilə müqayisə
|
maddə |
İndüksiyon Lehimi |
Alov lehimləmə |
|---|---|---|
|
İstilik üsulu |
Elektromaqnit isitmə |
Qaz alovu |
|
İstilik sürəti |
Çox sürətli |
Mühit |
|
İstilik nəzarət |
dəqiq |
Operatorun bacarığından asılıdır |
|
Tekrarlanabilirlik |
Yüksək |
Aşağı |
|
Avtomatlaşdırma |
Asan |
Çətin |
|
Yerli istilik |
əla |
Daha az dəqiq |
|
Oksidləşmə |
Düzgün axın/qaz ilə aşağı salın |
Ali |
|
Operator bacarığı tələbi |
Quraşdırıldıqdan sonra aşağı salın |
Ali |
|
İstehsal ardıcıllığı |
Çox yaxşı |
Dəyişən |
İndüksiyon Lehimləmə Maşınının Üstünlükləri
- Sürətli isitmə sürəti
Birgə sahə tez-tez bir neçə saniyə ərzində qızdırıla bilər. - Dəqiq yerli istilik
Yalnız lehimləmə sahəsi qızdırılır və bu da deformasiyanı azaldır. - Təmiz və təhlükəsiz əməliyyat
Açıq alov tələb olunmur. - Yüksək təkrarlanma
Qızdırma müddəti, gücü və temperaturu dəqiq idarə etmək mümkündür. - Asan avtomatlaşdırma
Robot lehimləmə, konveyer istehsalı və avtomatik qidalanma sistemləri üçün uyğundur. - Enerjiyə qənaət
İstilik birbaşa iş parçasına cəmlənir. - Daha yaxşı birləşmə keyfiyyəti
Vahid istilik doldurucu metalın bərabər şəkildə axmasına kömək edir.
Tipik İndüksiyon Lehimləmə Maşını Seçimi
|
İş parçasının növü |
Tövsiyə olunan Güc |
Tezlik Aralığı |
|---|---|---|
|
Kiçik mis boru birləşmələri |
5-15 kVt |
100-500 kHz |
|
HVAC mis/pirinç armaturları |
10-30 kVt |
50-300 kHz |
|
Karbid aləti lehimləmə |
15-40 kVt |
30-200 kHz |
|
Polad/mis hissələri |
25-60 kVt |
20-100 kHz |
|
Böyük polad yığımlar |
60-160 kVt |
10-50 kHz |
|
Alüminium lehimləmə |
10-80 kVt |
20-100 kHz |
Sadə Nümunə: Mis Boru İnduksiya Lehimləmə
Mis boru və pirinç fitinq üçün:
- Boru və fitinqi təmizləyin.
- Mis borunu pirinç fitinqə daxil edin.
- Birləşmənin ətrafına gümüş lehimləmə halqası qoyun.
- Lazım gələrsə, flux tətbiq edin.
- İnduksiya bobini birləşmənin ətrafına yerləşdirin.
- Bir neçə saniyə qızdırın.
- Lehimləmə halqası əriyir və birləşməyə axır.
- Qızdırmanı dayandırın və birləşmənin soyumasına icazə verin.
Nəticə: təmiz, güclü, sızmaya davamlı lehimli birləşmə.
Sadə Sözlərlə
İnduksiyalı lehimləmə maşını metal hissələri tez və yerli olaraq qızdırmaq üçün induksiya spiralından istifadə edir. Birləşmə sahəsi lehimləmə temperaturuna çatdıqda, doldurucu metal əriyir, birləşmə boşluğuna axır və hissələri bir-birinə bağlayır.
Bu, xüsusilə mis borular, pirinç armaturlar, karbid alətləri, polad hissələri, alüminium komponentləri və avtomatlaşdırılmış istehsal xətləri üçün uyğun olan sürətli, təmiz, enerjiyə qənaət edən və yüksək dərəcədə təkrarlana bilən lehimləmə üsuludur.