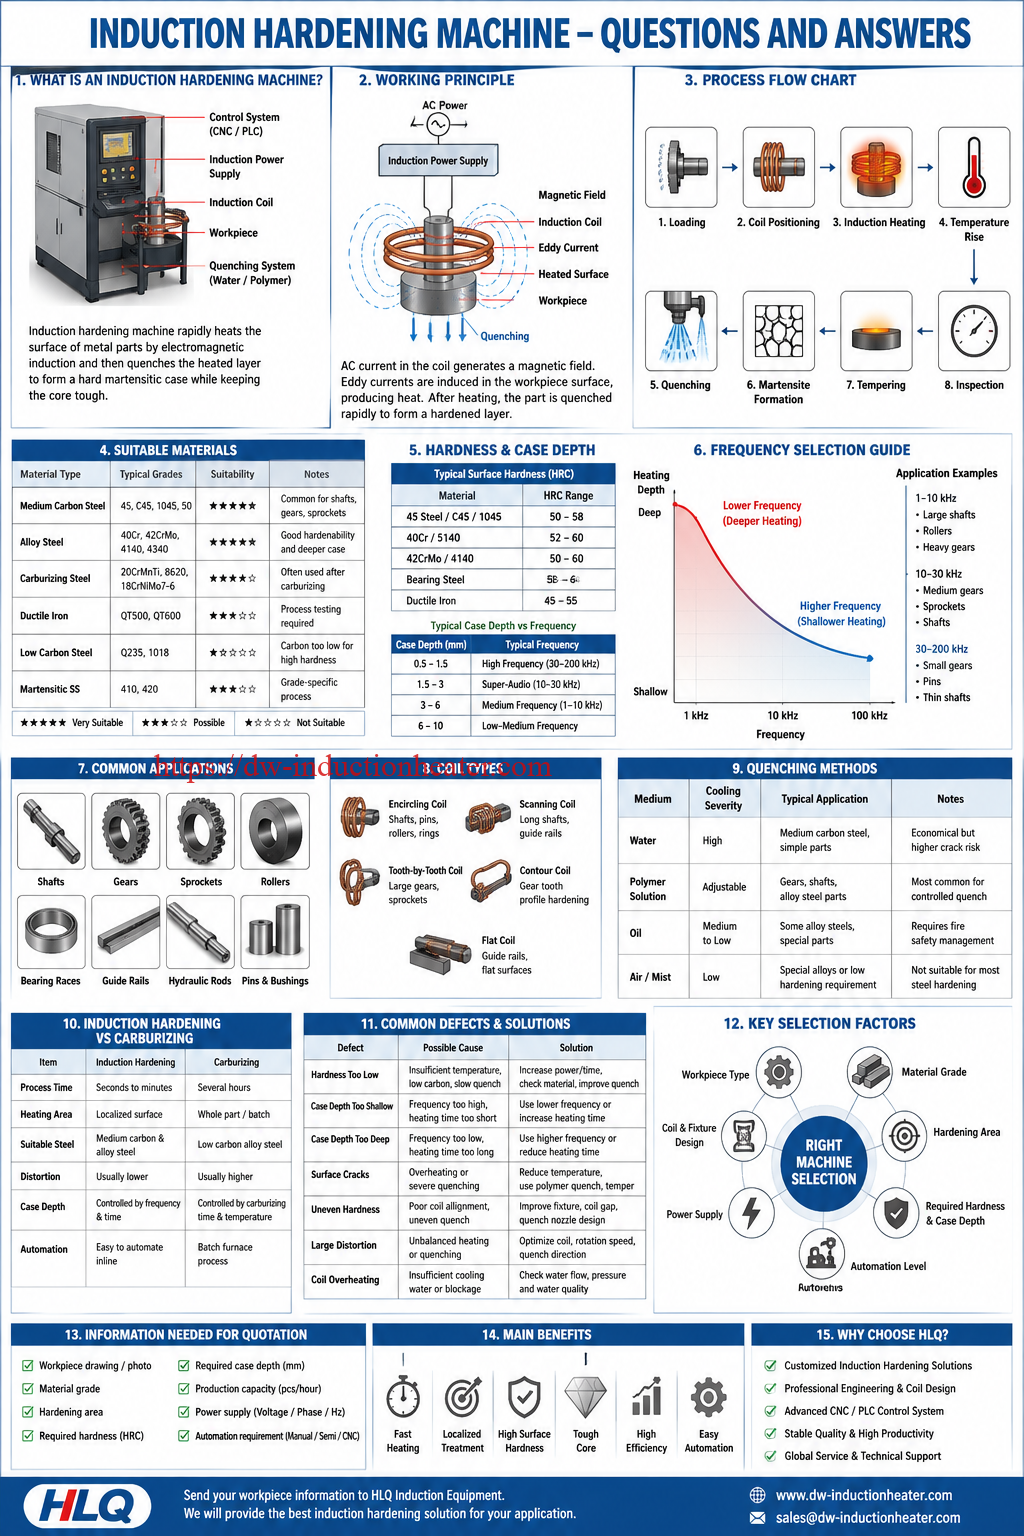
İndüksiyon Sertləşdirmə Maşınları haqqında Bilməli Olduğunuz 15 Əsas Sual
İnduksiya sərtləşdirmə maşını , vallar, dişlilər, dişli çarxlar, sancaqlar, diyircəklər, yataklar, istiqamətləndirici relslər və hidravlik çubuqlar kimi polad hissələrin səthini sərtləşdirmək üçün istifadə olunan sənaye istilik emalı sistemidir. O, elektromaqnit induksiyası ilə səthi sürətlə qızdırır və sonra nüvəni möhkəm saxlayaraq sərt martensitik korpus yaratmaq üçün qızdırılan təbəqəni söndürür. Bu Tez-tez Verilən Suallar təlimatı iş prinsipini, uyğun materialları, sərtlik diapazonunu, korpus dərinliyini, tezlik seçimini, rulon dizaynını, söndürmə üsullarını, ümumi qüsurları və maşın seçimini izah edir. Etibarlı səth sərtləşdirmə avadanlıqlarına ehtiyacı olan mühəndislər, alıcılar, istehsal menecerləri və texniki xidmət qrupları üçün yazılmışdır.
Mündəricat
- Tez Cavab
- 1. İnduksiya Sertləşdirmə Maşını nədir?
- 2. İnduksiya Sertləşdirmə Maşını Necə İşləyir?
- 3. İnduksiya sərtləşdirməsi ilə hansı hissələr emal edilə bilər?
- 4. İnduksiya sərtləşməsi üçün hansı materiallar uyğundur?
- 5. İnduksiya sərtləşməsi hansı sərtliyə nail ola bilər?
- 6. Tipik induksiya sərtləşmə dərinliyi nədir?
- 7. İnduksiya Sərtləşdirməsi üçün Tezlik Necə Seçilir?
- 8. Yüksək Tezlikli və Orta Tezlikli İnduksiya Sərtləşməsi Arasındakı Fərq Nədir?
- 9. İnduksiya sərtləşməsi və karbürləşmə arasındakı fərq nədir?
- 10. İnduksiyalı Sertləşdirmə Maşını Necə Seçilir?
- 11. İnduksiya sərtləşməsi üçün hansı rulondan istifadə olunur?
- 12. Hansı Söndürmə Mühitindən İstifadə Olunur?
- 13. İnduksiya ilə bərkidilmiş hissələr niyə çatlayır?
- 14. İnduksiya sərtləşməsinin üstünlükləri nələrdir?
- 15. Kotirovka üçün hansı məlumatlar lazımdır?
- Niyə HLQ induksiya avadanlığını seçməlisiniz?
Tez Cavab
İnduksiya sərtləşdirmə maşını, metal hissənin yalnız tələb olunan səth sahəsini qızdırmaq üçün elektromaqnit induksiyasından istifadə edən və ardınca bərkimiş təbəqə yaratmaq üçün sürətli söndürmə ilə həyata keçirilən səth istilik emalı sistemidir . Ən yaxşısı orta karbonlu polad, ərintili polad və möhkəm nüvəni qoruyarkən yüksək səth sərtliyi, aşınma müqaviməti və yorğunluq möhkəmliyi tələb edən bəzi çuqun hissələr üçün istifadə olunur. Ümumi tətbiqlərə vallar, dişlilər, dişli çarxlar, diyircəklər, sancaqlar, yastıq halqaları, istiqamətləndirici relslər və avtomobil və ya maşın ötürücü komponentləri daxildir.
1. İnduksiya Sertləşdirmə Maşını nədir?
İnduksiya sərtləşdirmə maşını metal komponentlərinin səth sərtliyini artırmaq üçün istifadə olunan ixtisaslaşdırılmış istilik emalı maşınıdır. Sistem adətən induksiya enerji təchizatı, transformator, induksiya rulonu, CNC və ya PLC hərəkət sistemi, söndürmə cihazı, soyutma suyu sistemi, maşın yatağı, idarəetmə şkafı və təhlükəsizlik mühafizəsi sistemini əhatə edir.
Bütün hissəni qızdıran soba sərtləşdirməsindən fərqli olaraq, induksiya sərtləşdirməsi yalnız seçilmiş sahəni qızdırır. Bu lokal isitmə deformasiyanı azaldır, dövr müddətini qısaldır və istehsal səmərəliliyini artırır. Bu proses, hissənin sərt aşınmaya davamlı bir səthə ehtiyacı olduqda, lakin yenə də möhkəm, zərbəyə davamlı bir nüvəyə ehtiyac duyduğu zaman geniş istifadə olunur.
| Əsas komponent | Function | Mühəndislik Əhəmiyyəti |
|---|---|---|
| İnduksiya enerji təchizatı | Yüksək tezlikli və ya orta tezlikli cərəyan yaradır | İstilik gücünü, tezliyini və proses sabitliyini təyin edir |
| Induksiya lövhəsi | İş parçasının ətrafında elektromaqnit sahəsi yaradır | İstilik rejimini və enerji səmərəliliyini müəyyən edir |
| Söndürmə sistemi | Qızdırılmış səthi sürətlə soyudur | Sərtliyi, korpus dərinliyini və çatlama riskini idarə edir |
| CNC/PLC nəzarəti | Hərəkəti, gücü, vaxtı və reseptləri idarə edir | İstehsalda təkrarlanabilirliyi təmin edir |
| Soyutma suyu sistemi | Bobini, enerji təchizatını və transformatoru soyudur | Avadanlığı həddindən artıq istiləşmədən qoruyur |
2. İnduksiya Sertləşdirmə Maşını Necə İşləyir?
Maşın, mis induksiya bobinindən alternativ cərəyan keçirməklə işləyir. Bu, sürətlə dəyişən maqnit sahəsi yaradır. Polad hissə bobin içərisinə və ya yaxınlığında yerləşdirildikdə, iş parçasının səth təbəqəsində burulğan cərəyanları yaranır. Bu burulğan cərəyanları elektrik müqavimətinə görə istilik yaradır. Səth tələb olunan sərtləşmə temperaturuna çatdıqdan sonra hissə dərhal su, polimer məhlulu və ya yağla söndürülür.
Sürətli soyutma qızdırılan səthi orijinal quruluşdan daha sərt olan martensitə çevirir. Nüvə tam qızdırılmayıb, ona görə də daha möhkəm və daha elastik qalır.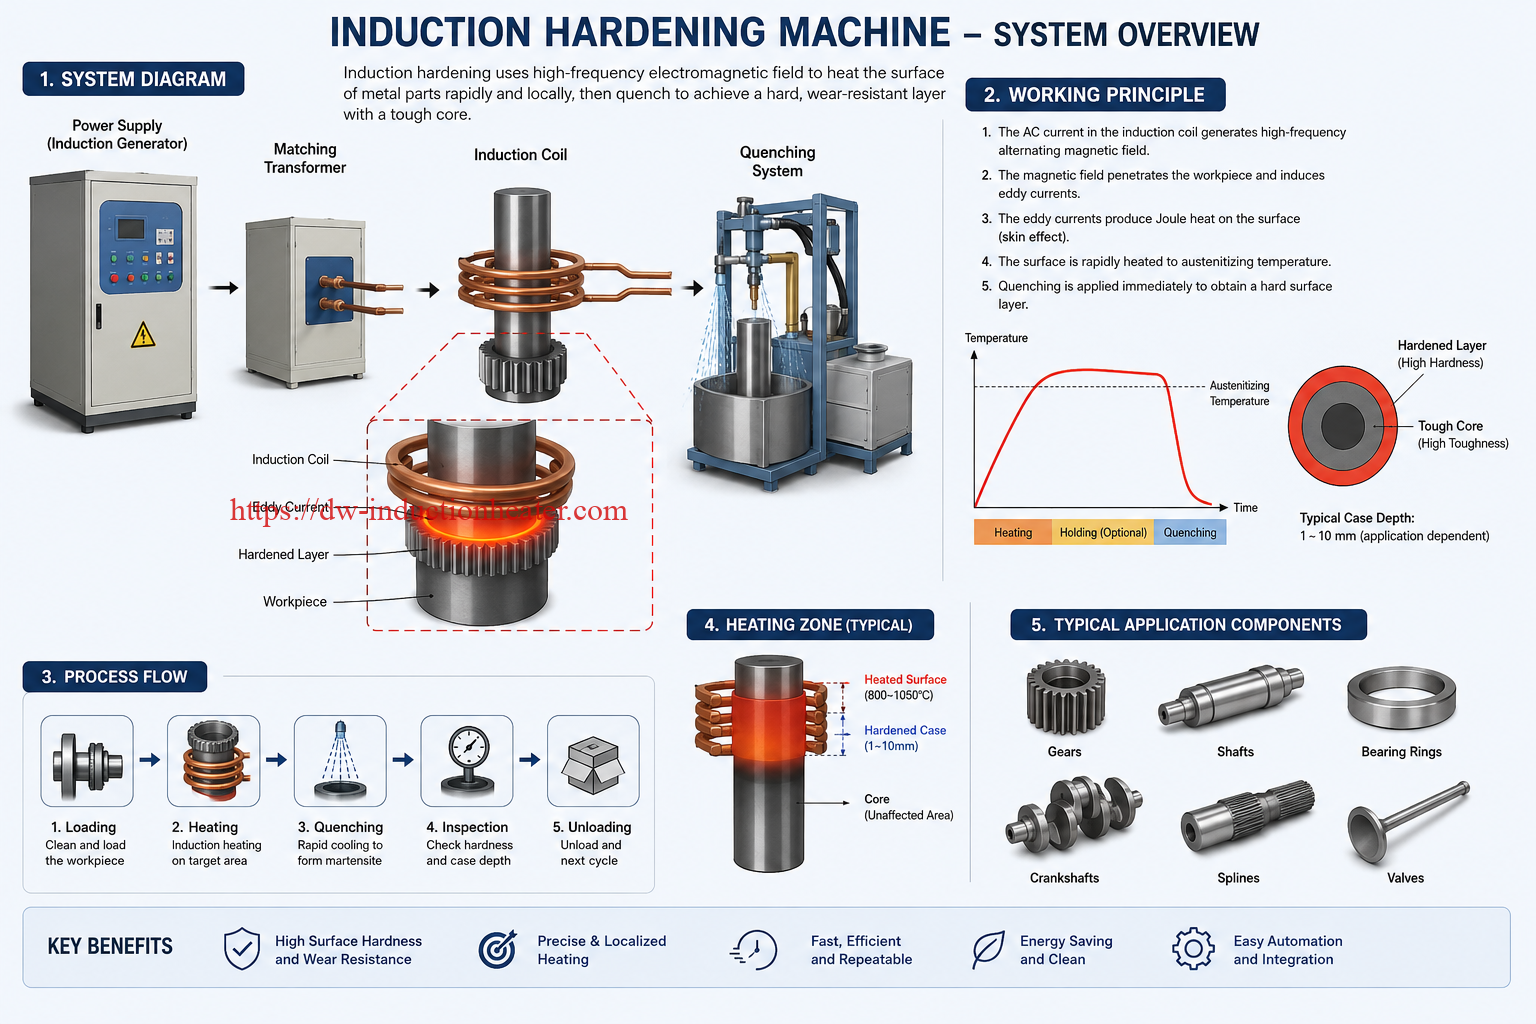
İnduksiya Sərtləşdirmə Prosesi Axın Cədvəli
İş parçasının yüklənməsi → Bobin yerləşdirilməsi → İnduksiya qızdırması → Temperaturun yüksəlməsi → Dərhal söndürmə → Martensit əmələ gəlməsi → Temperləşdirmə → Sərtlik yoxlaması → Korpus dərinliyinin yoxlanılması → Yekun təsdiq
| Proses Mərhələsi | Nə baş verir | Açar Nəzarət Parametri |
|---|---|---|
| Loading | Hissə armatur və ya maşın mili üzərində sıxılır | Hizalama, qaçış, sıxma qüvvəsi |
| İsitmə | Səth induksiya cərəyanı ilə qızdırılır | Güc, tezlik, bobin boşluğu, istilik müddəti |
| Söndürmək | Qızdırılmış təbəqə tez soyudulur | Axın sürəti, təzyiq, orta konsentrasiya |
| Tempering | Sərtləşdikdən sonra kövrəklik azalır | Temperatur və saxlama müddəti |
| Təftiş | Sərtlik və korpus dərinliyi yoxlanılır | HRC, ECD, mikrostruktur, çatlar |
3. İnduksiya sərtləşdirməsi ilə hansı hissələr emal edilə bilər?
İnduksiya sərtləşməsi sürtünmə, aşınma, təmas gərginliyi, diyirlənmə yükü, sürüşmə yükü və ya təkrar zərbəyə məruz qalan komponentlər üçün uyğundur. Xüsusilə fırlanan və ya ötürücü hissələr üçün faydalıdır.
| İş parçası | Tipik Sərtləşmə Sahəsi | Ümumi Sənaye |
|---|---|---|
| Shaft | Xarici səth, jurnallar, spline sahələri | Avtomobil, maşınqayırma, hidravlik sistemlər |
| Gears | Dişin böyrü, diş kökü, diş ucu | Sürət qutusu, reduktor, mədən maşınları |
| Sprockets | Diş profili və işçi səthi | Zəncir ötürücü, kənd təsərrüfatı texnikası |
| Rollers | Xarici silindrik səth | Polad dəyirmanları, konveyerlər, çap maşınları |
| Rulman yarışları | Yarış yolu səthi | podşipnik istehsalı |
| Bələdçi relslər | Sürüşmə səthi | Dəzgahlar və xətti hərəkət sistemləri |
| Hidravlik çubuqlar | Xarici səth | Hidravlik silindrlər və tikinti maşınları |
| Sancaqlar və kollar | Əlaqə və aşınma səthi | Ekskavatorlar, yükləyicilər, kənd təsərrüfatı texnikası |
4. İnduksiya sərtləşməsi üçün hansı materiallar uyğundur?
İnduksiya sərtləşməsi üçün ən yaxşı materiallar söndürüldükdən sonra martensit əmələ gətirmək üçün kifayət qədər karbonu olan poladlardır. Orta karbonlu poladlar və ərintili poladlar ən çox yayılmış seçimlərdir. Aşağı karbonlu poladlar effektiv şəkildə sərtləşməzdən əvvəl adətən karbürləşdirməyə və ya karbonla zənginləşdirməyə ehtiyac duyur.
| Material növü | Tipik Qiymətlər | Uyğunluq | Qeydlər |
|---|---|---|---|
| Orta karbon polad | 45 polad, C45, 1045, 50 polad | Çox uyğun | Vallar, dişlilər və dişli çarxlar üçün ümumi |
| Alaşımlı polad | 40Cr, 42CrMo, 4140, 4340 | Çox uyğun | Yaxşı sərtləşmə və daha dərin korpus dərinliyi |
| Polad karburizasiyası | 20CrMnTi, 8620, 18CrNiMo7-6 | Şərti olaraq uyğundur | Tez-tez karbürizasiyadan sonra və ya xüsusi dişli prosesləri üçün istifadə olunur |
| Elastik dəmir | QT500, QT600, düyünlü çuqun | Mümkün | Çatlamanın qarşısını almaq üçün proses testi tələb olunur |
| Aşağı karbonlu polad | Q235, 1018, mülayim polad | Birbaşa ideal deyil | Karbon tərkibi adətən yüksək sərtlik üçün çox aşağıdır |
| Martensit paslanmayan polad | 410, 420 və oxşar dərəcələr | Xüsusi tətbiq | Siniflərə xas proses dizaynı tələb olunur |
5. İnduksiya sərtləşməsi hansı sərtliyə nail ola bilər?
Son sərtlik materialın dərəcəsindən, karbon tərkibindən, qızdırma temperaturundan, söndürmə sürətindən və temperləmə prosesindən asılıdır. Bir çox orta karbonlu və ərintili poladlar üçün induksiya sərtləşməsi adətən səthdə təxminən 50-62 HRC əldə edə bilər. Bəzi yüksək karbonlu poladlar üçün daha yüksək sərtlik mümkün ola bilər, lakin çatlama riski də artır.
| Material | İnduksiya Sərtləşməsindən Sonra Tipik Səth Sərtliyi | Ümumi tətbiq |
|---|---|---|
| 45 polad / C45 / 1045 | HRC 50-58 | Vallar, dişli çarxlar, sancaqlar |
| 40Cr / 5140 | HRC 52-60 | Ötürücülər, vallar, ötürücü hissələr |
| 42CrMo / 4140 | HRC 50-60 | Ağır yük valları, diyircəklər, dişlilər |
| Rulman polad | HRC 58-64 | Rulman yarışları və dəqiq hissələr |
| Elastik dəmir | HRC 45-55 | Roliklər, istiqamətləndirici hissələr, aşınma səthləri |
6. Tipik induksiya sərtləşmə dərinliyi nədir?
İnduksiya sərtləşmə dərinliyi , həmçinin korpus dərinliyi və ya effektiv sərtləşmə dərinliyi adlanır və əsasən tezlikdən, güc sıxlığından, qızdırma müddətindən, materialdan və söndürmə vəziyyətindən asılıdır. Daha yüksək tezlik dayaz qızdırmaya, aşağı tezlik isə daha dərin qızdırmaya səbəb olur.
| Tələb olunan iş dərinliyi | Tipik Tezlik Aralığı | Tipik iş parçaları |
|---|---|---|
| 0.5-1.5 mm | Yüksək tezlikli | Kiçik sancaqlar, kiçik vallar, yüngül dişlilər |
| 1.5-3 mm | Super-səs tezliyi | Orta dişlilər, dişli çarxlar, vallar |
| 3-6 mm | Orta tezlik | Böyük vallar, diyircəklər, ağır dişlilər |
| 6-10 mm | Aşağı-orta tezlik | Böyük diyircəklər, mədən hissələri, böyük vallar |
7. İnduksiya Sərtləşdirməsi üçün Tezlik Necə Seçilir?
Tezlik seçimi induksiya sərtləşməsində ən vacib qərarlardan biridir. Bu, qızdırma dərinliyinə, enerji paylanmasına və son korpus dərinliyinə təsir göstərir. Ümumi qayda olaraq, dayaz sərtləşmə daha yüksək tezlik, daha dərin sərtləşmə isə daha aşağı tezlik tələb edir.
| Tezlik növü | Tipik sıra | İstilik xarakteristikası | Ən yaxşı proqram |
|---|---|---|---|
| Yüksək tezlikli | 30-200 kHz | Səthi istilik | Kiçik dişlilər, sancaqlar, nazik vallar, dəqiq hissələr |
| Super-səs tezliyi | 10-30 kHz | Orta səth dərinliyi | Orta ölçülü vallar, dişlilər, dişli çarxlar |
| Orta tezlik | 1-10 kHz | Daha dərin istilik nüfuzu | Böyük vallar, diyircəklər, ağır dişlilər |
| İkiqat tezlik | Aşağı və yüksək tezliklərin kombinasiyası | Kontur istiliyini yaxşılaşdırır | Dişli dişin yan və kök sərtləşməsi |
 8. Yüksək Tezlikli və Orta Tezlikli İnduksiya Sərtləşməsi Arasındakı Fərq Nədir?
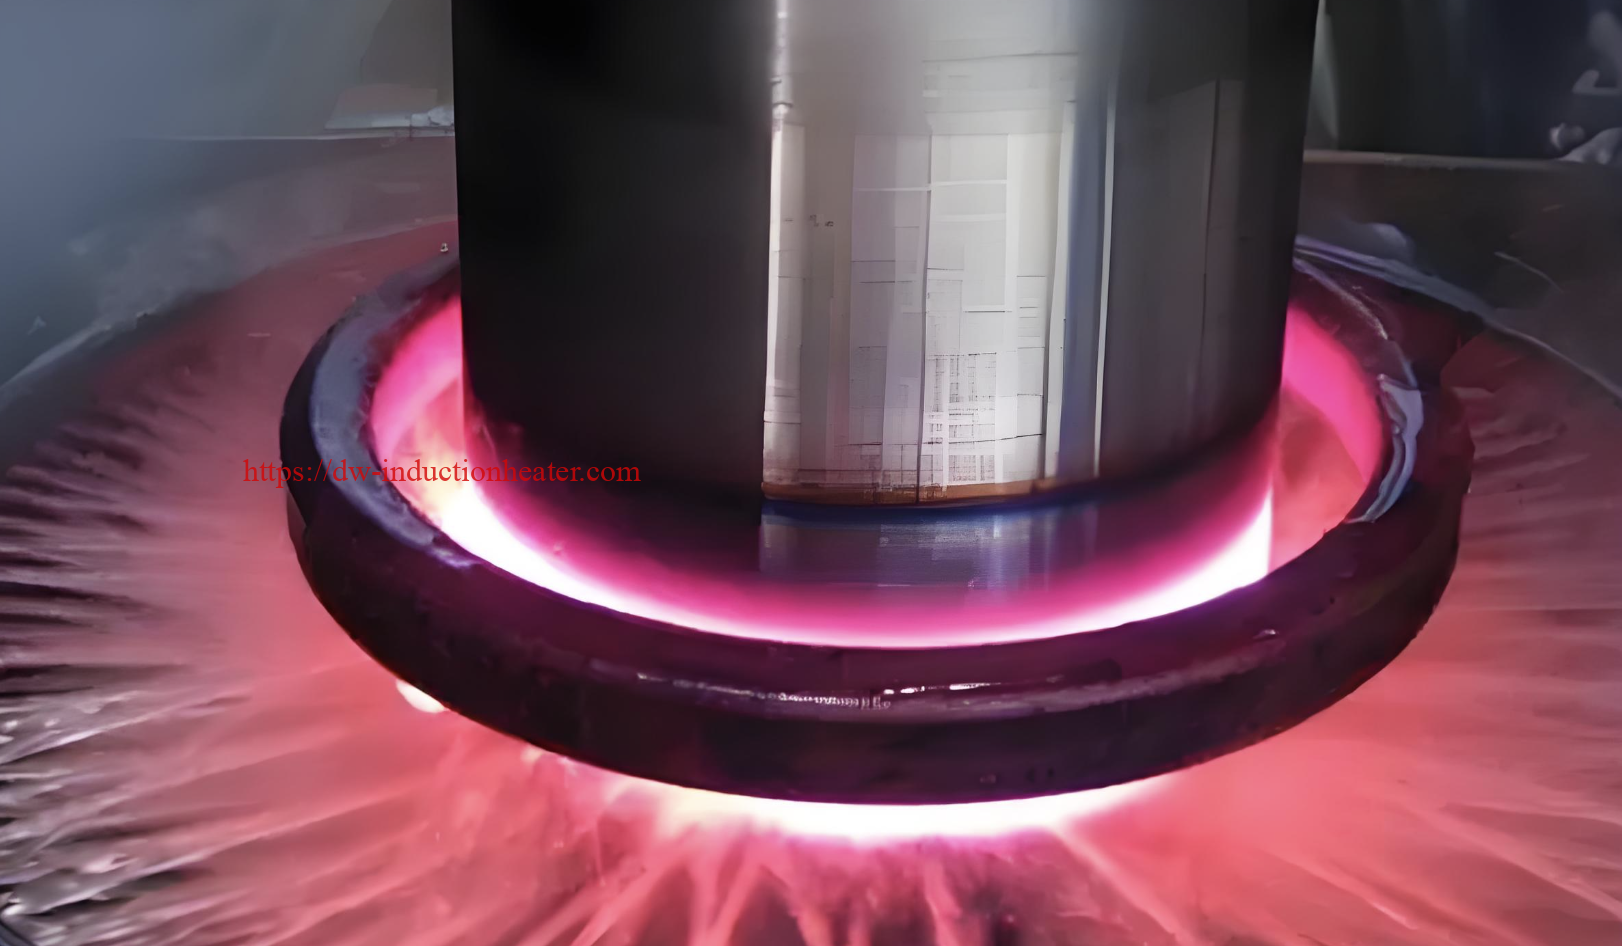
Yüksək tezlikli induksiya sərtləşməsi istiliyi səthə yaxın cəmləşdirir və kiçik hissələr və ya dayaz sərtləşmə üçün uyğundur. Orta tezlikli induksiya sərtləşməsi daha dərin istilik nüfuzetməsini təmin edir və daha böyük hissələr və daha dərin korpus dərinliyi üçün daha yaxşıdır.
| maddə | Yüksək Frekans İndüksiyon Sərtləşdirmə | Orta Tezlikli İnduksiya Sərtləşməsi |
|---|---|---|
| İstilik dərinliyi | Dayaz | Dərin |
| Tipik tezlik | 30-200 kHz | 1-10 kHz |
| Ən yaxşı | Kiçik hissələr, nazik səth təbəqəsi, dəqiq komponentlər | Böyük vallar, diyircəklər, ağır dişlilər, dərin korpus dərinliyi |
| Güc tələbatı | Aşağıdan orta səviyyəyə | Orta və yüksək |
| Ümumi maşın növü | Yüksək tezlikli sərtləşdirmə maşını | Orta tezlikli sərtləşdirmə maşını |
9. İnduksiya sərtləşməsi və karbürləşmə arasındakı fərq nədir?
İnduksiya sərtləşməsi polad hissənin səthini birbaşa qızdırır və söndürür. Martensit əmələ gətirmək üçün əsas materialda kifayət qədər karbon tələb olunur. Karbürləşdirmə aşağı karbonlu poladın səthinə söndürmədən əvvəl karbon əlavə edir. İnduksiya sərtləşməsi daha sürətli və daha lokaldır, karbürləşdirmə isə karbonla zəngin korpusa ehtiyacı olan aşağı karbonlu ərintili poladlar üçün uyğundur.
| Müqayisə maddəsi | Induction Hardening | Karbürizasiya |
|---|---|---|
| Proses vaxtı | Saniyələr dəqiqələr | Bir neçə saat |
| İstilik sahəsi | Lokallaşdırılmış səth sahəsi | Bütün hissə və ya dəstə |
| Uyğun polad | Orta karbonlu və lehimli polad | Aşağı karbonlu lehimli polad |
| Təhrif | Adətən aşağıdır | Adətən daha yüksək |
| Korpusun dərinliyi | Tezlik və istilik müddəti ilə idarə olunur | Karbürizasiya müddəti və temperaturu ilə idarə olunur |
| İstehsal rejimi | Daxili avtomatlaşdırmaq asandır | Toplu soba prosesi |
10. İnduksiyalı Sertləşdirmə Maşını Necə Seçilir?
Düzgün induksiya sərtləşdirmə maşını seçmək üçün alıcı iş parçasını, materialı, sərtləşdirilmiş sahəni, tələb olunan sərtliyi, tələb olunan korpus dərinliyini, istehsal miqdarını və avtomatlaşdırma səviyyəsini müəyyən etməlidir. Maşın yalnız gücə görə seçilməməlidir. Bobin dizaynı, armatur dəqiqliyi və söndürmə sistemi eyni dərəcədə vacibdir.
| Seçim faktoru | Niyə məsələdir | misal |
|---|---|---|
| İş parçasının növü | Maşın quruluşunu və armaturunu təyin edir | Val, dişli, diyircək, dişli çarx, rulman halqası |
| Material qiyməti | Sərtləşmə və çatlama riskini müəyyən edir | 45 polad, 40Cr, 42CrMo, 4140 |
| Sərtləşmə sahəsi | Bobin dizaynını təyin edir | Xarici səth, diş, şina, yarış yolu |
| Tələb olunan sərtlik | Qızdırma və söndürmə prosesini təyin edir | HRC 50-60 |
| Tələb olunan korpus dərinliyi | Tezlik seçimini təyin edir | 1.5 mm, 3 mm, 5 mm |
| istehsal gücü | Avtomatlaşdırma səviyyəsini müəyyən edir | 10 ədəd/saat, 100 ədəd/saat |
| Mövcud enerji təchizatı | Elektrik dizaynını müəyyənləşdirir | 380V, 415V, 440V, 480V, 3 fazalı |
11. İnduksiya sərtləşməsi üçün hansı rulondan istifadə olunur?
İnduksiya rulonu iş parçasının formasına və sərtləşmə sahəsinə uyğun olaraq dizayn edilmişdir. Val dairəvi rulondan istifadə edə bilər. Ötürücü çarx dairəvi rulondan, diş-diş induktorundan və ya kontur rulonundan istifadə edə bilər. Düz istiqamətləndirici rels skanlama rulonundan istifadə edə bilər. Rulon dizaynı birbaşa qızdırmanın vahidliyinə, korpusun dərinliyinə və enerji səmərəliliyinə təsir göstərir.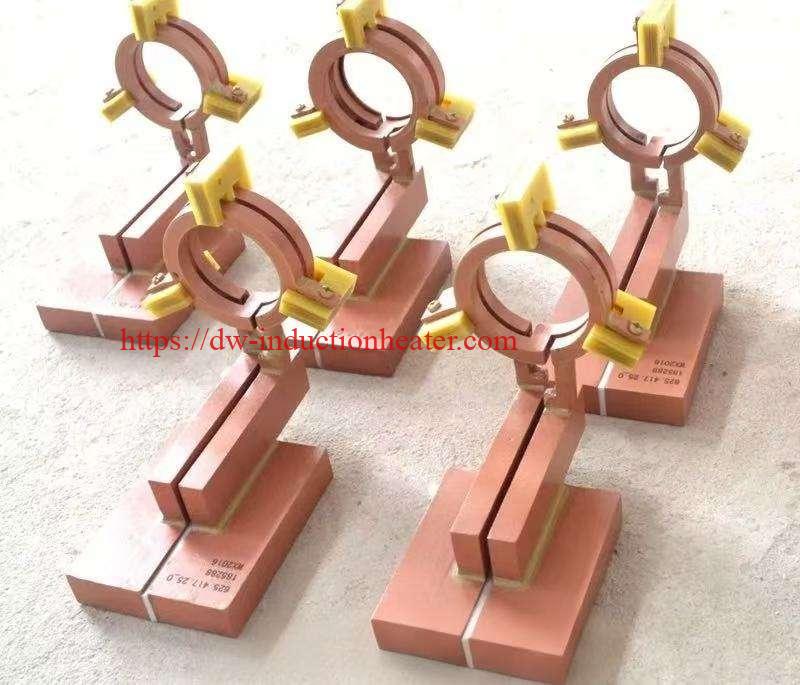
| Bobin növü | Ən yaxşı proqram | Dizayn Qeydləri |
|---|---|---|
| Ətrafı əhatə edən bobin | Vallar, sancaqlar, diyircəklər, halqalar | Silindrik hissələr ətrafında vahid istilik |
| Skanlama bobini | Uzun vallar, istiqamətləndirici relslər, hidravlik çubuqlar | Sərtləşmə uzunluğu boyunca hərəkət edir |
| Diş-diş spiral | Böyük dişlilər və dişli çarxlar | Bir anda bir dişi və ya diş aralığını qızdırır |
| Kontur rulonu | Dişli diş profilinin sərtləşməsi | Dişin yan və kök sahəsini izləmək üçün nəzərdə tutulmuşdur |
| Düz rulon | Bələdçi relsləri və düz səthlər | Yerli səth sərtləşməsi üçün istifadə olunur |
12. Hansı Söndürmə Mühitindən İstifadə Olunur?
Söndürmə mühiti qızdırılan səthi martensit əmələ gətirəcək qədər tez soyutmalıdır, lakin çatlara səbəb olacaq qədər aqressiv olmamalıdır. Su sürətli və qənaətcildir, polimer məhlulu isə tənzimlənən soyutma dərəcəsi verir. Yağ bəzi çatlara həssas materiallar üçün istifadə edilə bilər, lakin müasir avtomatlaşdırılmış induksiya sərtləşdirmə sistemlərində daha az yaygındır.
| Söndürmə Ortası | Soyutma Şiddəti | Tipik Application | Qeydlər |
|---|---|---|---|
| Su | Yüksək | Orta karbonlu polad, sadə hissələr | İqtisadi, lakin daha yüksək çatlama riski |
| Polimer məhlulu | Ayarlanabilir | Dişli çarxlar, vallar, lehimli polad hissələr | Nəzarətli söndürmə üçün ümumi |
| Yağ | Orta ilə aşağı | Bəzi ərintili çeliklər və xüsusi hissələr | Yanğın təhlükəsizliyinin idarə edilməsi tələb olunur |
| Hava və ya duman | Aşağı | Xüsusi ərintilər və ya aşağı sərtləşmə tələbi | Əksər polad sərtləşməsi üçün uyğun deyil |
13. İnduksiya ilə bərkidilmiş hissələr niyə çatlayır?
Çatlama adətən həddindən artıq istilik gərginliyi, həddindən artıq güclü soyutma, həddindən artıq istiləşmə, uyğun olmayan polad tərkibi, iti künclər, zəif hissə dizaynı və ya səhv proses parametrləri səbəbindən baş verir. Dişli çarxın kökləri, açar yolları, çiyinlər və iti keçidlər çatlamağa həssas olan ümumi sahələrdir.
| Çat səbəbi | Tipik Simptom | Mühəndislik Həlli |
|---|---|---|
| Isınmayı | Kobud dənəli, yanmış səth, kövrək təbəqə | Güc və ya isitmə müddətini azaldın; temperatur nəzarətini yaxşılaşdırın |
| Şiddətli söndürmə | Soyuduqdan sonra səth çatlayır | Polimer söndürmə vasitələrindən istifadə edin və soyutma şiddətini azaldın |
| Kəskin künclər | Açar yerində, kökdə və ya çiyin hissəsində çatlar | Fileto radiusunu artırın və bobin mövqeyini optimallaşdırın |
| Səhv material | Qeyri-sabit sərtlik və ya çatlar | Poladın dərəcəsini və əvvəlki istilik emalını təsdiqləyin |
| Qeyri-bərabər istilik | Yerli çatlar və deformasiya | Bobin dizaynını və armatur uyğunluğunu təkmilləşdirin |
14. İnduksiya sərtləşməsinin üstünlükləri nələrdir?
İnduksiya sərtləşməsi sürətli dövr müddəti, lokal isitmə, yaxşı enerji səmərəliliyi, daha aşağı təhrif, yüksək təkrarlanma və asan avtomatlaşdırma təmin edir. Xüsusilə dişli çarxların, valların, diyircəklərin və ötürücü komponentlərinin kütləvi istehsalı üçün dəyərlidir.
| Fayda | Mühəndislik Mənası | Alıcının faydası |
|---|---|---|
| Tez istilik | Səth saniyələr ərzində sərtləşmə temperaturuna çatır | Yüksək məhsuldarlıq |
| Lokal müalicə | Yalnız tələb olunan sahə qızdırılır | Daha aşağı təhrif və daha az enerji israfı |
| Yüksək sərtlik | Martensit səth təbəqəsi əmələ gəlir | Daha yaxşı aşınma müqaviməti |
| Sərt nüvə | Nüvə tam bərkiməyib | Daha yaxşı təsir müqaviməti |
| Asan avtomatlaşdırma | CNC/PLC proses reseptini idarə edir | Sabit keyfiyyət və daha aşağı əmək dəyəri |
| Təmiz proses | Bir çox tətbiq üçün açıq alov və ya soba atmosferi yoxdur | Daha yaxşı emalatxana mühiti |
| Tekrarlanabilirlik | Güc, vaxt, hərəkət və söndürmə idarə olunur | Davamlı partiya keyfiyyəti |
15. İnduksiya Sertləşdirmə Maşını Qiymətləndirməsi üçün Hansı Məlumat Lazımdır?
Dəqiq qiymət təklifi üçün təchizatçının güc, tezlik, bobin növü, maşın quruluşu, söndürmə sistemi və avtomatlaşdırma səviyyəsini seçmək üçün kifayət qədər texniki məlumata ehtiyacı var. İş parçasının rəsmi və ya fotoşəkili tövsiyə olunur.
| Tələb olunan məlumatlar | misal | Niyə Lazımdır |
|---|---|---|
| İş parçasının adı | Ötürücü çarx, val, diyircək, dişli çarx, rulman halqası | Maşın növünü müəyyən edir |
| Material qiyməti | 45 polad, 40Cr, 42CrMo, 4140 | Sərtliyi və söndürmə prosesini təyin edir |
| Rəsm və ya ölçülər | Diametr, uzunluq, diş modulu, en | Bobin və armatur dizaynını müəyyən edir |
| Sərtləşmə sahəsi | Səth, diş, kamar, jurnal, yarış yolu | İstilik rejimini müəyyən edir |
| Tələb olunan sərtlik | HRC 50-60 | Proses hədəfini müəyyənləşdirir |
| Tələb olunan korpus dərinliyi | 1.5 mm, 3 mm, 5 mm | Tezlik seçimini təyin edir |
| istehsal gücü | Saatda ədəd və ya gündə ədəd | Avtomatlaşdırma səviyyəsini müəyyən edir |
| Qidalanma | 380V / 415V / 440V / 480V, 3 fazalı | Elektrik dizaynını müəyyənləşdirir |
| Avtomatlaşdırma tələbi | Əl ilə, yarıavtomatik, CNC avtomatik | Maşın konfiqurasiyasını müəyyən edir |
İndüksiyon Sertləşdirmə Maşınları üçün Ümumi Problemlər və Həllər
| Problem | Mümkün səbəb | Həll |
|---|---|---|
| Sərtlik çox aşağıdır | Qeyri-kafi temperatur, aşağı karbonlu material, yavaş söndürmə | Gücü və ya vaxtı artırın; materialı yoxlayın; söndürmə axınını yaxşılaşdırın |
| Qutunun dərinliyi çox dayazdır | Tezlik çox yüksək və ya isitmə müddəti çox qısadır | Daha aşağı tezlikdən istifadə edin və ya isitmə müddətini artırın |
| Qutunun dərinliyi çox dərindir | Tezlik çox aşağı və ya isitmə müddəti çox uzundur | Daha yüksək tezlikdən istifadə edin və ya isitmə müddətini azaldın |
| Səthi çatlar | Həddindən artıq qızma və ya şiddətli soyutma | Temperaturu azaldın, polimer söndürmə istifadə edin və sərtləşdikdən sonra temperləyin |
| Qeyri-bərabər sərtlik | Zəif spiral düzülüşü, axın və ya qeyri-bərabər püskürmə | Armatur, bobin boşluğu və söndürmə burun dizaynını təkmilləşdirin |
| Böyük təhrif | Balanssız istilik və ya söndürmə | Bobini, fırlanma sürətini və söndürmə istiqamətini optimallaşdırın |
| Bobin həddindən artıq istiləşməsi | Soyutma suyunun qeyri-kafi olması və ya ərpin tıxanması | Suyun keyfiyyətini, təzyiqini və axınını yoxlayın |
Tövsiyə olunan Model Seçimi Cədvəli
| Ərizə | Material | Tövsiyə olunan Güc | Tezlik | Maşın Tipi |
|---|---|---|---|---|
| Kiçik sancaq sərtləşməsi | 45 polad, 40Cr | 30-80 kVt | 30-100 kHz | Yüksək tezlikli sərtləşdirmə maşını |
| Kiçik dişli sərtləşmə | 1045, 40Cr, 4140 | 50-150 kVt | 20-80 kHz | Dişli sərtləşdirmə maşını |
| Şaft səthinin sərtləşməsi | 45 polad, 40Cr, 42CrMo | 80-300 kVt | 5-30 kHz | CNC şaft sərtləşdirmə skaneri |
| Böyük diyircəkli sərtləşmə | 42CrMo, 4140, lehimli polad | 200-600 kVt | 1-10 kHz | Orta tezlikli sərtləşdirmə maşını |
| Rulman yarışının sərtləşməsi | Rulman polad | 100-400 kVt | 5-50 kHz | Dönər sərtləşdirmə maşını |
| Böyük dişli dişlərin sərtləşməsi | 42CrMo, 34CrNiMo6 | 160-800 kVt | 1-15 kHz | Diş-diş dişli sərtləşdirmə maşını |
Niyə HLQ induksiya avadanlığını seçməlisiniz?
HLQ İnduksiya Avadanlıqları vallar, dişlilər, dişli çarxlar, sancaqlar, diyircəklər, yataklar, istiqamətləndirici raylar və xüsusi hazırlanmış metal hissələr üçün mühəndislik yönümlü induksiya sərtləşdirmə maşınları təqdim edir. HLQ yalnız maşın gücünü tövsiyə etmək əvəzinə, müştərilərə material dərəcəsi, korpus dərinliyi, sərtlik hədəfi, tezlik seçimi, rulon dizaynı, armatur quruluşu, söndürmə metodu, soyutma sistemi və avtomatlaşdırma səviyyəsi daxil olmaqla, tam sərtləşdirmə prosesini qiymətləndirməyə kömək edir.
| HLQ Qabiliyyəti | Müştəri dəyəri |
|---|---|
| Xüsusi induksiyalı sərtləşdirmə maşını dizaynı | Maşın quruluşu vallara, dişlilərə, diyircəklərə, dişli çarxlara və xüsusi hissələrə uyğun ola bilər |
| Güc və tezlik seçimi | Düzgün korpus dərinliyinə və istilik səmərəliliyinə nail olmağa kömək edir |
| İnduksiya bobini mühəndisliyi | İstilik vahidliyini və sərtləşmə keyfiyyətini artırır |
| CNC/PLC idarəetmə sistemi | Təkrarlana bilən istehsal və resept idarəetməsini dəstəkləyir |
| İnteqrasiya olunmuş söndürmə sistemi | Sərtlik, deformasiya və çatlama riskini idarə edir |
| Mühəndislik dəstəyi | Müştərilərə istilik vaxtını, söndürmə və yoxlama prosesini optimallaşdırmağa kömək edir |
Nəticə
İnduksiya sərtləşdirmə maşını polad komponentlərinin səth sərtliyini, aşınma müqavimətini və xidmət müddətini artırmaq üçün ən səmərəli həllərdən biridir. Xüsusilə dişli çarxlar, vallar, dişli çarxlar, diyircəklər, sancaqlar, istiqamətləndirici raylar və yataklar üçün uyğundur. Düzgün maşını seçmək üçün alıcılar materialı, hissə ölçüsünü, tələb olunan sərtliyi, korpus dərinliyini, istehsal gücünü, rulon dizaynını, söndürmə sistemini və avtomatlaşdırma tələblərini nəzərə almalıdırlar. Ən yaxşı nəticələr üçün induksiya sərtləşdirmə maşını yalnız enerji təchizatı kimi deyil, tam bir proses sistemi kimi dizayn edilməlidir.